Optimisation de la liste de découpe
Liste de découpe : rendement matière, chutes et sens des barres
Calculez le rendement à partir des pièces finies et du panneau source réel, puis conservez dans un même document maîtrisé le sens porteur, le trait de scie, l’affleurage des rives, les ouvertures, les repères de pièces et l’indice du plan.
Préparé par
Dengtai Industry
Publié le
·
Vérifié le

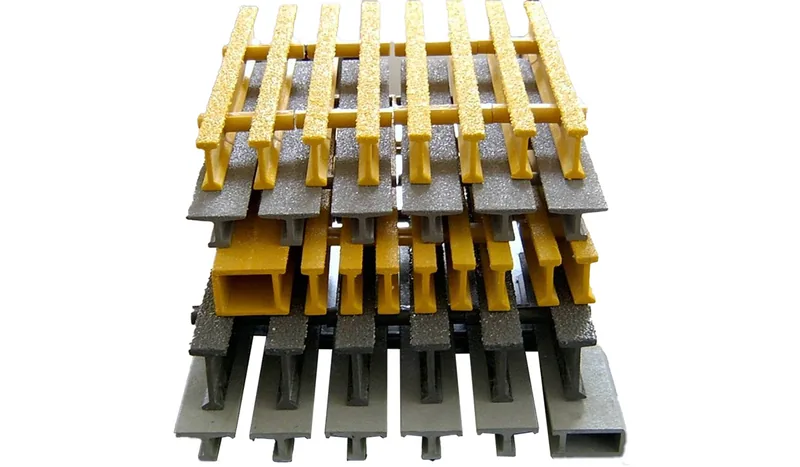
Les pièces fabriquées et le panneau source constituent deux niveaux de la même commande. Photo : Dengtai Industry.
Une liste de découpe utile identifie à la fois les pièces finies et les panneaux source qu’elles consomment. La dimension finie, la quantité, le sens porteur, les ouvertures, l’appui et le traitement des rives appartiennent à chaque pièce. Les dimensions du panneau source, le sens de la maille ou des barres, le trait de scie et l’affleurage appartiennent au plan d’imbrication. Le rendement de surface ne se calcule qu’après avoir relié ces champs.
Le CSV téléchargeable de cette page est une structure de départ, pas une commande approuvée. Il est préparé et revu par l’équipe de fabrication de Dengtai Industry afin que le chiffrage, la découpe en usine, le contrôle et l’emballage utilisent les mêmes repères de pièces.
Télécharger le CSV de liste de découpe (en anglais)
Le CSV contient des lignes d’exemple clairement identifiées. Remplacez-les par les repères réels des pièces et conservez visible l’indice du dessin, les appuis, le sens, les ouvertures, le traitement des rives et la décision sur les restes.

Ce que signifie « rendement » dans une liste de découpe
Trois valeurs différentes sont souvent appelées rendement :
- Rendement de surface des pièces : surface totale des pièces finies requises divisée par la surface du panneau source.
- Rendement de matière utilisable : pièces requises et restes réutilisables approuvés divisés par la surface du panneau source.
- Rendement commercial : quantité et base de surface retenues dans le devis.
La première valeur relève de l’arithmétique. La deuxième exige de connaître la géométrie, le sens, la qualité et l’usage futur du reste. La troisième dépend de la manière dont le fournisseur chiffre séparément les panneaux source, la surface livrée, la découpe, le scellement des rives et les pertes.
Conservez ces trois valeurs au lieu de les remplacer par un pourcentage générique.
Une surface non utilisée n’est pas automatiquement une chute réutilisable
Lorsqu’une pièce est retirée d’un panneau, le matériau restant peut être :
- une bande continue qui peut être identifiée et stockée ;
- plusieurs petites zones sans besoin futur ;
- une surface contenant une ouverture, un défaut ou une rive endommagée ;
- un reste directionnel qui ne peut pas être tourné pour une autre pièce ;
- de la matière consommée par le trait de scie et le parage final.
Seule une liste de restes maîtrisée peut établir si la surface restante est réutilisable. Le guide de la liste de pièces découpées sur mesure traite l’identité des pièces finies ; cette page ajoute l’imbrication et le rendement.
Figez le panneau source avant l’imbrication
Pour un caillebotis moulé, relevez la longueur et la largeur réelles du panneau, sa profondeur, sa maille, sa résine, sa surface, sa couleur et sa face supérieure. Pour un caillebotis pultrudé, indiquez la largeur du panneau, la longueur des barres porteuses, le profil I/T/WT, le pas et la disposition des traverses.
Le panneau source doit correspondre au produit que l’usine peut réellement fournir. Un panneau nominal de 4 × 8 pi ne mesure pas nécessairement 1220 × 2440 mm à l’exact, et un panneau pultrudé sur mesure ne reprend pas un contour universel de feuille en stock. Notre guide des panneaux en fibre de verre explique la distinction entre la référence du panneau et la liste des pièces finies.
Définissez le système de coordonnées de l’imbrication
Utilisez un seul repère de dessin et une seule orientation du panneau source. Indiquez :
- la largeur et la longueur du panneau ;
- le sens des barres porteuses ou de la maille ;
- la face supérieure et tout sens d’aspect ;
- la rive d’affleurage ;
- l’hypothèse de trait de scie ;
- chaque repère de pièce finie ;
- la rotation ;
- les ouvertures et zones d’appui ;
- les bandes restantes.
Le guide de disposition des appuis pour caillebotis moulés et le guide du sens des barres porteuses pultrudées fournissent les dessins structurels auxquels la liste de découpe doit se référer.

Exemple de calcul : quatre pièces dans un panneau moulé
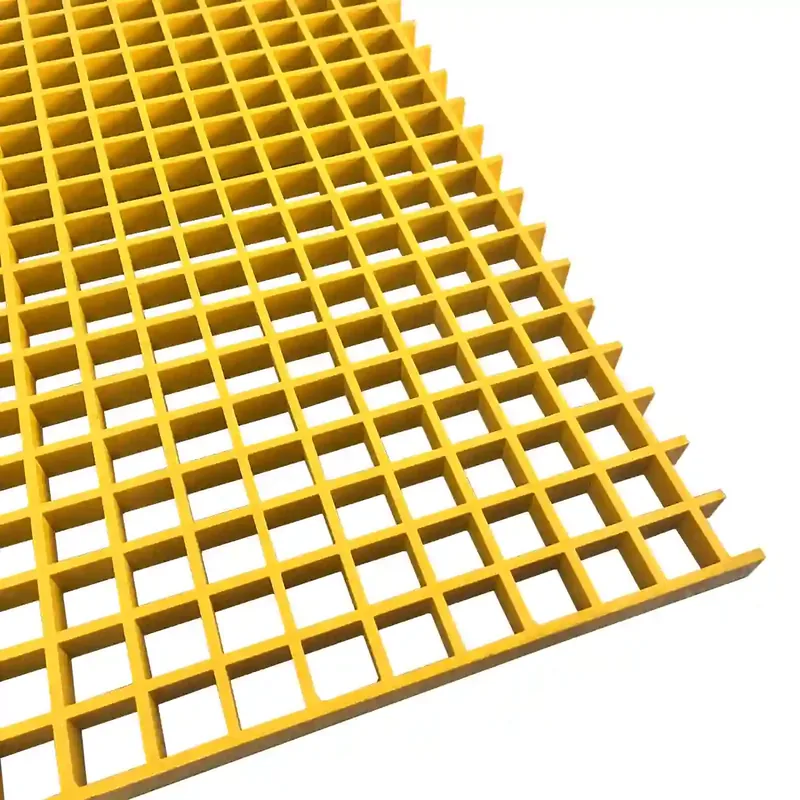
Prenez un panneau moulé illustratif de 1220 × 3660 mm et quatre pièces finies de 600 × 1800 mm :
- surface source :
1,220 × 3,660 = 4,4652 m²; - surface des pièces :
4 × 0,600 × 1,800 = 4,3200 m²; - surface brute non utilisée :
4,4652 − 4,3200 = 0,1452 m²; - rendement de surface :
4,3200 ÷ 4,4652 = environ 96,7 %.
Deux colonnes nominales de pièces utilisent 1200 mm sur les 1220 mm de largeur. Deux rangées de 1800 mm utilisent 3600 mm sur les 3660 mm de longueur. Avant de tenir compte du trait de scie et du parage, la zone restante en L forme une bande de rive de 20 mm et une bande d’extrémité de 60 mm.
Pourquoi le pourcentage ne suffit pas à valider la fabrication
Le chiffre de 96,7 % ne tient pas compte de :
- l’épaisseur du trait de scie ;
- le parage réel des rives en usine ;
- la tolérance de dimension finie ;
- les restrictions de face supérieure ;
- le sens de la maille ou des barres porteuses ;
- la présence éventuelle d’une ouverture dans une pièce ;
- l’usage futur d’une bande de 20 mm ;
- l’appui effectif de chaque pièce finie.
Le calcul de surface reste utile : il rend visible la relation entre les pièces et le panneau source. Il ne peut toutefois pas remplacer l’examen du dessin et des appuis.
Estimez la masse à partir d’une base produit confirmée
Le CSV téléchargeable contient les champs estimated_piece_mass_kg et mass_basis. Ils permettent d’utiliser une estimation de masse sans la transformer en validation implicite.
La masse se calcule séparément du rendement de surface. Un calepinage à 96,7 % montre quelle proportion du panneau source devient des pièces nommées ; il n’indique pas leur poids et ne transforme pas la surface restante en matière livrée. Partez de la référence exacte moulée, à mailles fines ou pultrudée que l’usine peut fournir. Appliquez sa masse confirmée par unité de surface ou de longueur à la géométrie finie, puis inscrivez la source de cette donnée dans mass_basis.
Si la référence ou la base de masse n’est pas confirmée, laissez l’estimation en À_confirmer. Ne calculez pas de valeur à partir d’une densité générique et ne reprenez pas la masse d’une autre famille de produits. Le guide du poids des caillebotis PRV et la méthode de poids par panneau ou pièce moulée expliquent l’effet de la référence, de l’épaisseur, de la maille et de la dimension finie.
La masse d’une pièce n’est pas non plus la masse brute d’un colis. Les crampons, le traitement des rives, les séparateurs, les étiquettes, les palettes, les caisses et les restes livrés modifient le calcul d’expédition. Conservez l’estimation des pièces dans la liste de découpe et calculez le poids brut des colis dans le dossier d’emballage.
Le sens modifie ce que « tenir dans le panneau » signifie
Caillebotis pultrudé
Le chemin de charge principal suit les barres porteuses. Chaque barre doit s’étendre entre des appuis effectifs et ses extrémités doivent reposer. Une pièce peut tenir dans le rectangle après une rotation de 90°, tout en ne franchissant plus la portée prévue.
Indiquez le sens porteur sur la pièce découpée et dans l’identité d’emballage. Le guide de découpe des extrémités pultrudées détaille l’état des abouts, tandis que le guide de portée et flèche montre pourquoi une rotation peut invalider les données d’appui.
Caillebotis moulé et à mailles fines
Une maille moulée carrée peut sembler symétrique, mais la référence choisie, le grand côté des ouvertures rectangulaires, le motif de surface, la face supérieure et l’orientation de la pièce restent déterminants. Une mini-maille double couche comporte également une grille supérieure et une grille inférieure. Inscrivez la face approuvée et toute restriction au lieu de supposer qu’une rotation est sans effet.
Les ouvertures interrompent le calepinage
Une ouverture peut retirer plusieurs barres ou une partie de la grille supérieure. Elle peut aussi modifier l’appui nécessaire autour de la coupe et la valeur du reste. Indiquez les barres retirées et les appuis de l’ouverture sur le même calepinage ; le scellement ne rétablit pas la structure.
Classez chaque chute avant de la déclarer réutilisable
Utilisez trois statuts :
| Statut | Signification | Données à conserver |
|---|---|---|
| Candidat réutilisable approuvé | Le reste correspond à une future pièce définie, avec dimension, sens et état compatibles | Repère du reste, référence produit, dimensions, état et responsable |
| Reste affecté au projet | La matière est conservée pour une modification éventuelle, sans pièce finale approuvée | Emplacement de stockage et date de réexamen |
| Rebut | Le sens, la dimension, un dommage, une contamination ou l’absence d’usage l’empêchent de servir | Motif et filière d’élimination ou de recyclage |
Une bande sans étiquette ne constitue pas un reste réutilisable, car personne ne peut prouver sa référence, son orientation ou son historique. Le guide de traçabilité des commandes récurrentes applique un principe analogue aux échantillons d’aspect : l’usage futur dépend d’une identité conservée.

Validez la liste avec le dessin, le devis et le colisage
Les mêmes repères de pièces doivent apparaître dans :
- le calepinage de pose ;
- la liste de découpe ;
- le devis ou la liste chiffrée ;
- le dessin d’usine et le plan d’imbrication ;
- le dossier de première pièce ou de contrôle ;
- les étiquettes et la liste de colisage.
Si le dessin est à l’indice B, la liste de découpe ne doit pas rester fondée sur l’indice A. Lorsqu’une pièce change de sens ou de face supérieure, elle exige un indice visible même si sa longueur et sa largeur restent identiques.
Le guide de comparaison des devis explique comment comparer entre fournisseurs la consommation de feuilles, la surface livrée, la découpe, le traitement des rives et l’emballage. Le guide des unités à l’export reporte le nombre de pièces dans les documents de colisage.
Notre approche d’usine : optimiser le produit réel, pas seulement le rectangle
Notre revue de découpe part de la référence source et du calepinage approuvé. Nous devons savoir si la rotation est autorisée, comment la pièce est appuyée, où les barres sont interrompues et quelles rives exigent un scellement.
Nous comparons ensuite les options d’imbrication en conservant visibles les repères des pièces finies. Un calepinage qui augmente le rendement de surface mais crée une bande étroite sans appui, une rotation non approuvée ou une manutention difficile n’est pas automatiquement le meilleur plan de fabrication.
Dans le devis, indiquez comment le fournisseur traite :
- la quantité et les dimensions réelles des panneaux source ;
- la surface des pièces livrées ;
- le trait de scie et l’affleurage ;
- la découpe et le traitement des rives ;
- le marquage ou les étiquettes des pièces ;
- les restes approuvés ;
- l’emballage et le fret.
Ainsi, la liste de découpe peut être optimisée, chiffrée, fabriquée et contrôlée à partir de la même géométrie.
Demander un devis
Demander un devis pour Liste de découpe des caillebotis en PRV : rendement et chutes
- Joindre l’indice du dessin
- Séparer les panneaux source des pièces finies
- Marquer le sens de chaque pièce concernée
Exemple de calcul
Calculez le rendement avant de déclarer une chute réutilisable
L’arithmétique est simple ; la décision de validation ne l’est pas.
| Valeur de l’exemple | Calcul | Résultat |
|---|---|---|
| Panneau source | 1,220 m × 3,660 m | 4,4652 m² |
| Pièces finies | 4 × (0,600 m × 1,800 m) | 4,3200 m² |
| Surface non utilisée | 4,4652 − 4,3200 | 0,1452 m² |
| Rendement de surface | 4,3200 ÷ 4,4652 | Environ 96,7 % |
| Trait de scie et affleurage | Non déduits dans le calcul de surface | À retirer des pièces et des restes utilisables |
| Rendement utile final | Exige l’imbrication et la liste de restes approuvées | Non établi par la surface seule |
Construction
Ce que la découpe et le rendement changent entre moulé et pultrudé
Le sens et le format du panneau source modifient la signification de la rotation et de l’imbrication.
| Point de la liste de découpe | Caillebotis moulé | Caillebotis pultrudé | Question de validation |
|---|---|---|---|
| Sens principal | Motif de maille, grand côté de l’ouverture et face supérieure | Les barres porteuses parallèles doivent aller d’un appui effectif à l’autre | Le sens est-il coté par rapport à un même repère du projet ? |
| Panneau source | Dimensions de feuille standard et référence moulée | Largeur sur mesure et longueur des barres porteuses | L’imbrication utilise-t-elle le panneau réellement fourni ? |
| Rotation | Peut modifier l’orientation de la maille, l’aspect et le sens d’appui | Peut modifier la portée et l’appui aux extrémités | La rotation est-elle autorisée pour chaque pièce ? |
| Ouvertures | Coupent les barres et la surface supérieure | Interrompent les barres porteuses et les traverses | Quelles barres sont retirées et quels appuis subsistent ? |
| Rive | Face de coupe moulée et rive de surface | Extrémité de barre, traverses et rive découpée | Quelles faces sont scellées ou finies ? |
| Chute | Réutilisable seulement avec la même référence et le même sens | Conserve un sens directionnel, sans garantir la portée requise | Ce reste est-il approuvé, traçable ou mis au rebut ? |
Liste de production
Les champs qui transforment une liste de découpe en dossier de fabrication
Douze champs relient chaque pièce finie à son dessin, son appui et son emballage.
| Champ de la liste | Donnée requise | Raison |
|---|---|---|
| Repère de pièce | Marque unique liée au calepinage et au dessin | Empêche de considérer des contours identiques comme interchangeables |
| Dimension finie | Longueur, largeur, unité et tolérance | Définit ce que l’usine doit livrer |
| Quantité | Nombre de pièces finies, pas de panneaux source | Évite toute ambiguïté sur la quantité du devis |
| Référence produit | Construction, profondeur ou profil de barre, maille ou pas, résine et surface | Une dimension seule ne définit pas le produit |
| Sens | Barres porteuses ou maille cotées depuis un même repère | Une pièce tournée peut ne plus correspondre à l’étude d’appui |
| Appui et portée | Rives appuyées, portée libre et surface d’appui | L’imbrication ne valide pas la structure |
| Ouvertures et perçages | Dimension, position depuis le repère et appui autour de la coupe | Les barres retirées modifient le chemin de charge local |
| Traitement des rives | Faces à sceller, finir ou laisser brutes | « Rive scellée » ne constitue pas un périmètre complet |
| Face supérieure | Sens de la surface ou face d’aspect lorsqu’elle est définie | Empêche de retourner des pièces à orientation imposée |
| Indice du dessin | Référence maîtrisée en vigueur | Empêche de mélanger plusieurs indices dans un même plan d’imbrication |
| Destination des chutes | Candidat réutilisable, reste de projet ou rebut | Empêche de promettre à nouveau un reste non vérifié |
| Marquage et emballage | Étiquette, lot et exigence d’emballage | Relie la liste de découpe à la réception et à la pose |
Séquence de préparation
De l’indice du dessin à la liste de découpe validée
Imbriquez le produit réel, puis classez la géométrie restante.
Confirmez la construction, les dimensions du panneau, le sens de la maille ou des barres, la face supérieure et l’indice du dessin.
Attribuez un repère à chaque pièce et consignez dimension finie, quantité, sens, appui, ouvertures et périmètre des rives.
Placez chaque pièce avec sa rotation et sa marge d’affleurage ; indiquez le trait de scie et le parage attendu.
Calculez la surface des pièces, la surface brute des chutes et le rendement, puis dessinez les formes réellement restantes.
Décidez si chaque reste est un candidat réutilisable approuvé, un stock de projet ou un rebut.
Repérez les barres retirées, les rives sans appui, les bandes étroites et les ouvertures à faire vérifier par l’ingénierie.
Alignez liste de découpe, dessin, devis, feuille de contrôle et liste de colisage sur les mêmes repères et le même indice.
- Dessin maîtrisé — Un calepinage et un dessin d’appui en vigueur, avec indice et dimensions relevées depuis un repère défini.
- Panneau source — Référence, dimensions réelles, sens de la maille ou des barres et face supérieure exigée.
- Repères des pièces finies — Un repère unique pour chaque pièce orientée, tournée, entaillée ou différente.
- Dimensions finies — Longueur, largeur, quantité, unité et tolérance de chaque pièce.
- Sens et appui — Orientation des barres ou de la maille, rives appuyées, portée libre et largeur d’appui.
- Ouvertures et perçages — Position, dimension, dégagement, barres retirées et appui autour de chaque ouverture.
- Périmètre des rives — Faces à sceller ou finir et preuves de contrôle exigées.
- Trait de scie et affleurage — Surépaisseur de coupe, parage et tolérance dimensionnelle imposée par le projet.
- Règle des chutes — Ce qui peut être réutilisé et ce qui reste affecté au même projet.
- Marquage des pièces — Méthode de marquage, repère d’orientation et étiquette reliée à la liste de colisage.
Questions sur la liste de découpe et le rendement
Qu’est-ce que le rendement matière d’un panneau de caillebotis PRV ?
Un rendement de surface élevé garantit-il un bon calepinage ?
Peut-on tourner une pièce en caillebotis moulé ?
Peut-on tourner une pièce en caillebotis pultrudé ?
L’exemple à 96,7 % est-il un devis ou un résultat de fabrication ?
Le CSV calcule-t-il le poids à partir du rendement de surface ?
Une chute peut-elle être réutilisée plus tard ?
Que doit contenir une liste de découpe en plus des dimensions ?
Une découpe ou un scellement rétablit-il les barres interrompues ?
Pourquoi la taille du panneau source importe-t-elle si l’usine découpe selon la liste ?
Quel est le premier fichier à envoyer ?
Périmètre
Ce que le rendement de surface ne valide pas
Un rendement élevé ne remplace pas l’examen du sens, des appuis, de la charge ou des restes.
- Limite du rendement — Le rendement de surface est un indicateur de planification. Il ne valide ni les appuis, ni la charge, ni la flèche, ni la dimension minimale, ni la rotation, ni l’emploi des restes.
- Identité des pièces — Chaque pièce finie distincte doit avoir son propre repère et son sens, même lorsque sa longueur et sa largeur correspondent à une autre pièce.
- Source de fabrication — Les conseils de fabrication et de calepinage de Grating Pacific rappellent que la largeur des panneaux disponibles et le sens des barres porteuses conditionnent un calepinage et une étude d’appui efficaces. Consulter les conseils de calepinage et de fabrication de Grating Pacific (en anglais)
- Source des champs de commande — McNICHOLS distingue la construction du produit, le sens de la maille ou des barres, le panneau ou les pièces découpées, la fabrication, les accessoires et les tolérances dans sa méthode de commande. Consulter les champs de commande de caillebotis de McNICHOLS (en anglais)
Contenu préparé et vérifié par l’équipe technique et de production de Dengtai Industry, à partir des conditions du projet, des données produit disponibles et des documents applicables. Les limites nécessitant une étude, un essai ou une approbation sont précisées dans le contenu. Dernière vérification :