Comparaison des structures
Caillebotis moulés ou pultrudés : que choisir ?
Commencez par la disposition des appuis. Le caillebotis moulé forme une maille intégrale à deux directions ; le caillebotis pultrudé est assemblé à partir de barres porteuses directionnelles. Cette différence détermine comment le panneau atteint ses appuis et l’effet des ouvertures. Notre référence publiée pour les panneaux moulés de 25 / 30 / 38 mm est de 10,5–15,1 USD/m² EXW, en polyester isophtalique insaturé avec charge d’alumine pour environnements ordinaires ; les panneaux pultrudés sont chiffrés selon leur section.

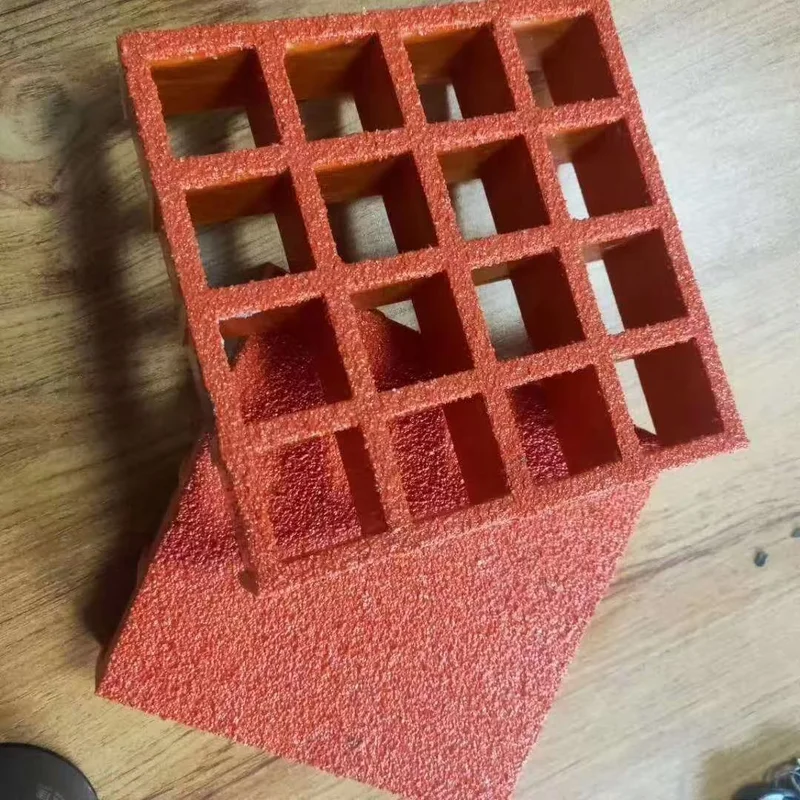
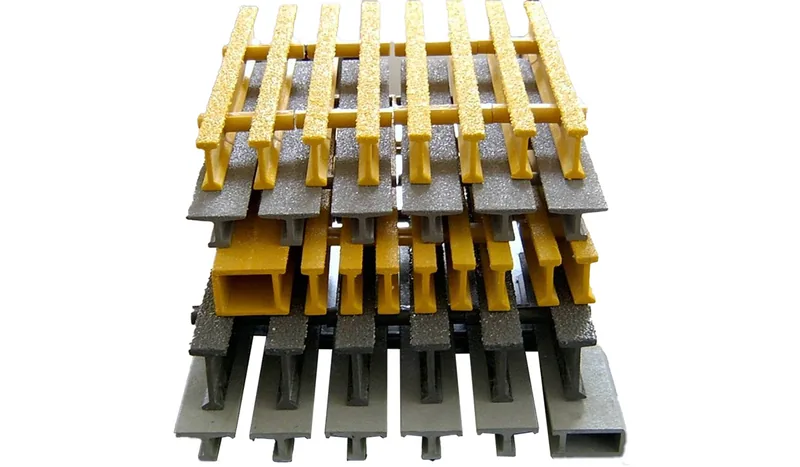
À gauche : échantillon de maille moulée. À droite : barres porteuses pultrudées, traverses et profilés. Photo : Dengtai Industry.
Définitions
Les termes qui déterminent réellement le choix
Huit termes produit et structuraux, définis selon leur effet sur un devis et une revue technique réels.
- Caillebotis PRV moulé
- Panneau formé d’une seule pièce dans un moule à partir d’armature de verre et de résine. La maille finie est intégrale : le panneau répartit ou porte couramment les charges dans deux directions. Un cadre sur quatre côtés est un point de départ fréquent, mais la portée, la charge, l’appui et la flèche admissible doivent encore être vérifiés.
- Caillebotis PRV pultrudé
- Panneau assemblé à partir de barres porteuses parallèles en I, T ou WT, renforcées de fibre de verre et reliées par des traverses. Le chemin de charge principal suit les barres : celles-ci doivent aller d’un appui effectif jusqu’à l’appui opposé.
- Sens de portance
- Direction selon laquelle le panneau a été choisi pour porter sa charge principale. Sur un panneau pultrudé, elle suit les barres porteuses. Tourner un panneau rectangulaire modifie les appuis atteints par les barres, même si les dimensions extérieures restent identiques.
- Portée libre
- Distance non supportée entre les bords de deux appuis. Ce n’est ni l’entraxe des appuis ni la longueur achetée du panneau. Un panneau peut recouvrir largement un cadre tout en présentant une autre portée libre en dessous.
- Barre porteuse
- Élément longitudinal principal du caillebotis pultrudé. Son profil, sa hauteur et son pas font partie de la description structurale. Un « pultrudé de 38 mm » et un « moulé de 38 mm » ne sont pas des structures équivalentes.
- Traverse
- Tige transversale reliant les barres porteuses pultrudées adjacentes. Les traverses maintiennent l’assemblage et répartissent certains effets locaux ; elles ne remplacent pas une seconde direction principale de portance.
- Résistance bidirectionnelle
- Description générale d’une maille moulée intégrale, et non promesse que chaque panneau, découpe, cadre et cas de charge possède la même capacité dans les deux directions. La géométrie du panneau, les appuis et le plan de découpe final restent déterminants.
- Famille et configuration du produit
- « Moulé » ou « pultrudé » identifie la famille. La configuration comprend aussi l’épaisseur ou la section des barres, le pas, la résine, la surface, les dimensions du panneau, les ouvertures, les fixations et les documents. Le prix et la performance appartiennent à la configuration, pas au nom de la famille.
Comparaison directe
Caillebotis moulés et pultrudés comparés selon les conditions du projet
Onze critères de décision, avec la condition qui tranche habituellement chacun sous le libellé de ligne.
Faites défiler horizontalement pour voir toutes les colonnes.
| Critère de sélection | Caillebotis moulé | Caillebotis pultrudé |
|---|---|---|
| Fabrication Ce qui décide le plus souvent : la disposition des appuis et la configuration disponible, pas le procédé qui paraît le plus robuste. | L’armature de verre et la résine sont mises en œuvre et durcies dans un moule en un seul panneau | Les barres porteuses I, T ou WT sont pultrudées en continu, puis assemblées avec des traverses |
| Chemin de charge principal Ce qui décide le plus souvent : la direction dans laquelle le panneau peut rejoindre ses appuis. | La maille intégrale répartit la charge dans deux directions | Les barres porteuses reprennent la charge principale sur leur longueur |
| Disposition des appuis Ce qui décide le plus souvent : les bords qui portent réellement et la position des appuis. | Souvent choisi pour les ouvertures encadrées et les appuis sur quatre côtés | Les barres doivent aller d’un appui effectif jusqu’à l’appui opposé |
| Longue portée unidirectionnelle Ce qui décide le plus souvent : la portée libre, la charge, la flèche admise et les données exactes du panneau ou de la section. | Possible uniquement dans le cadre de la configuration moulée et des données de charge correspondantes | Souvent la première famille à comparer lorsqu’une portée libre plus longue ou une barre plus haute est nécessaire |
| Ouvertures et découpe Ce qui décide le plus souvent : les éléments retirés par l’ouverture et le mode d’appui du panneau restant. | Peut être découpé selon un plan, mais l’ouverture interrompt toujours la maille | Couper une barre porteuse interrompt le chemin de charge principal et peut exiger un appui à l’extrémité coupée |
| Impact et dommage local Ce qui décide le plus souvent : l’impact réel, la condition d’appui, la hauteur du panneau et la conséquence du dommage. | La maille intégrée et plus riche en résine est souvent préférée là où les impacts ponctuels et la chute d’outils comptent | Rigidité longitudinale plus élevée ; les impacts locaux et dommages de barres restent à évaluer |
| Surface et aspect Ce qui décide le plus souvent : l’humidité, le nettoyage, la circulation et la finition disponible sur la configuration proposée. | Large gamme de surfaces moulées : concave, grenée, granulat incrusté et formats couverts | Finition confirmée avec l’assemblage de barres retenu |
| Résine Ce qui décide le plus souvent : le milieu, la concentration, la température, le type de contact et les exigences feu ou antistatiques. | Choisie avec la configuration du panneau moulé | Choisie avec la section et l’assemblage pultrudés |
| Dimensions des panneaux Ce qui décide le plus souvent : le transport, la manutention, le plan du cadre et la division du cheminement. | Moules standards et pièces découpées en usine | Fabrication à la largeur commandée et à la longueur des barres porteuses |
| Base de prix Ce qui décide le plus souvent : la configuration et le périmètre livré ; un simple prix au mètre carré ne permet pas de comparer les deux. | Référence publiée pour les mailles standard de 25 / 30 / 38 mm en USD par mètre carré | Devis établi selon la série de barres, le pas, la résine, les dimensions et la liste de pièces |
| Erreur fréquente de comparaison Ce qui décide réellement : la disposition et les données, pas un adjectif. | Croire que « bidirectionnel » supprime l’examen des appuis, des découpes ou de la flèche | Croire qu’« unidirectionnel » interdit l’emploi sur un cadre à quatre côtés |
Sélection
Quand le caillebotis moulé ou pultrudé est le candidat naturel
Cinq situations qui justifient une comparaison approfondie et quatre raccourcis qui doivent arrêter l’évaluation.
À retenir si…
- Le panneau repose sur un cadre par ses quatre bords, le parcours change de direction ou le plan comporte plusieurs ouvertures : le moulé est la famille naturelle à examiner en premier.
- Une direction de portée libre domine, les appuis suivent déjà cette direction ou une barre porteuse plus haute est nécessaire : le pultrudé est la famille naturelle à examiner en premier.
- Le projet demande de nombreuses pièces découpées ou un module de panneau répétable, et la fabrication en usine peut être contrôlée sur un même plan : comparez les deux familles sur la même liste de pièces.
- L’acheteur a besoin d’un prix de départ transparent pour une zone piétonne en environnement ordinaire : la référence moulée publiée de 25 / 30 / 38 mm fournit une première estimation utile.
- La structure n’est pas encore figée et l’usine fabrique les deux familles : demandez une revue côte à côte plutôt que de forcer le projet vers le produit disponible en stock.
Envisager une autre solution si…
- L’argument est « le pultrudé est plus résistant » sans la section, le pas, la portée, la charge et la flèche admissible.
- L’argument est « le moulé est moins cher » sans la même résine, surface, découpe, fixation et étendue de livraison.
- La comparaison utilise une épaisseur identique comme si un panneau moulé et une barre pultrudée formaient la même structure.
- Le panneau est tourné, découpé autour d’une grande ouverture ou posé sur un cadre modifié sans revoir le chemin de charge.
La différence qui compte réellement
Le caillebotis PRV moulé est formé en un seul panneau. L’armature de verre et la résine sont placées dans un moule, le panneau durcit et le produit fini constitue une maille intégrale. Aucun joint mécanique ne traverse le panneau entre des barres porteuses séparées. Cette construction permet à la maille de répartir ou de porter les charges dans deux directions ; c’est pourquoi les ouvertures encadrées et les chemins de charge changeant de direction commencent souvent par un caillebotis moulé.
Le caillebotis PRV pultrudé est un assemblage. Une armature continue de fibre de verre est tirée à travers la résine et une filière chauffée pour former des barres porteuses en I, T ou WT. Des trous sont réalisés dans ces barres, des traverses sont insérées à intervalles et l’ensemble est fixé. Le chemin de charge principal suit les barres. L’assemblage peut être fabriqué à la largeur commandée et à la longueur des barres porteuses, mais celles-ci doivent atteindre leurs appuis aux extrémités.
La décision tient donc en un paragraphe : observez d’abord où le panneau peut atteindre ses appuis, puis examinez la charge et la limite de flèche. « Moulé ou pultrudé ? » n’est pas une question de qualité du matériau, et aucune famille n’est universellement plus résistante, moins chère ou plus durable.
Rédigé par notre équipe et vérifié par rapport aux nomenclatures produits et aux dossiers techniques de l’usine. Mis à jour le 17 octobre 2026. Les limites des preuves disponibles sont précisées ci-dessous.
Cette distinction explique aussi pourquoi une page limitée aux différences de fabrication est incomplète. Le procédé modifie l’effet d’une découpe, le comportement d’un panneau tourné, le choix d’un crampon et le contenu nécessaire du devis. Ce sont les véritables critères de décision de l’acheteur ; ils sont donc traités séparément ci-dessous.
Sens de charge et disposition des appuis
Commencez par le cadre, pas par le panneau. Repérez chaque bord qui porte réellement, la distance non supportée entre appuis, la hauteur imposée et la direction selon laquelle un grand panneau peut être introduit. Un contour de panneau de grande taille ne prouve pas que le panneau repose au bon endroit.
Pour le caillebotis moulé, la maille intégrale rend souvent un cadre sur quatre côtés naturel. Elle peut répartir une charge locale dans plusieurs directions vers les barres voisines. C’est un avantage sur une passerelle encadrée, mais cela ne supprime pas la revue structurale. Le panneau a toujours besoin de données de charge et de flèche correspondant à son épaisseur, sa maille, sa résine et ses appuis. Une maille carrée ne rend pas toutes les pièces découpées équivalentes.
Pour le caillebotis pultrudé, les barres porteuses doivent aller d’un bord d’appui effectif jusqu’au bord opposé. Un cadre sur quatre côtés ne pose pas de problème en soi si les barres atteignent les appuis et si l’assemblage convient à la charge. L’erreur apparaît lorsqu’un panneau rectangulaire est tourné pour entrer dans l’espace, car les barres ne suivent plus la direction retenue. Repérez le sens de portance sur le plan et sur la pièce livrée.
Le plan utile ne se limite donc pas à « plateforme de 3 m × 2 m ». Il doit montrer le plan des appuis, la portée libre dans chaque direction, la position des joints, la largeur d’appui et l’emplacement de chaque ouverture. Sans ces valeurs, deux usines peuvent proposer des structures différentes tout en croyant chiffrer la même plateforme.
Comment comparer des portées sans comparer uniquement les épaisseurs
Une épaisseur identique est la fausse comparaison la plus fréquente dans cette catégorie. Un panneau moulé de 38 mm et une barre pultrudée de 38 mm possèdent des profils, chemins de renfort et modes de ruine différents. Même une série pultrudée « de 25 mm » peut présenter plusieurs pas et surfaces ouvertes, avec des masses et comportements différents. L’épaisseur seule n’identifie pas le produit.
Une comparaison de portée exploitable exige les mêmes informations des deux côtés :
- la distance libre entre les appuis réels, avec la même définition dans les deux offres ;
- le sens des barres porteuses et la condition d’appui de chaque candidat ;
- le type et la valeur de charge : surface uniforme, charge ponctuelle, linéique, de roue ou d’équipement ;
- la surface de contact ou la position de la charge lorsque le cas n’est pas uniformément réparti ;
- la flèche admissible, y compris toute limite absolue ou fraction de portée ;
- l’épaisseur et la maille moulées exactes, ou la série pultrudée, le pas et le sens des barres ;
- la résine, la surface et le plan de découpe fini qui seront livrés.
La réponse structurale est souvent gouvernée par la flèche avant que la valeur de charge annoncée ne soit atteinte. Un tableau qui indique seulement une « charge maximale » peut donc paraître plus généreux qu’un panneau qui fléchirait visiblement au-delà de la limite du projet. Demandez quelle charge a produit la flèche indiquée et si le tableau s’applique au panneau fini, découpes et ouvertures comprises.
Pour le caillebotis moulé, notre guide de charge publié précise à quelle épaisseur, maille et condition d’appui appartient chaque ligne. Pour le pultrudé, la section I, T ou WT et le pas proposés doivent correspondre au tableau ou au calcul utilisé. Aucune famille ne peut être approuvée à partir du poids au mètre carré ; la masse sert à la manutention et au poids propre.
Si le projet comporte une longue portée libre, le caillebotis pultrudé est généralement la première famille à examiner, car une barre directionnelle plus haute peut être efficace sur cette portée. Si le cadre est court, fortement divisé ou comporte des découpes dans plusieurs directions, le moulé est généralement la première famille à examiner. Le mot « généralement » compte réellement : le cas de charge décide encore.
Ouvertures, découpe et traitement des rives
Le caillebotis moulé peut être découpé autour d’un tuyau, d’un pied d’équipement ou d’une ouverture irrégulière, et la découpe en usine est souvent préférable à la fabrication sur chantier. Mais l’affirmation « un caillebotis moulé peut être coupé dans toutes les directions » s’arrête trop tôt. La découpe retire une partie de la maille, interrompt le chemin de charge local et expose une nouvelle rive. Le panneau restant doit être supporté autour de l’ouverture et manutentionné de manière sûre.
Pour le caillebotis pultrudé, la découpe peut retirer une ou plusieurs barres porteuses. Les extrémités restantes exigent un appui ou une disposition de rive conçue ; le scellement protège le stratifié mais ne rétablit pas le chemin structural. Une ouverture peut aussi modifier la transmission d’une charge concentrée dans les barres voisines. Étudiez l’ouverture sur le plan d’assemblage, pas après la découpe du panneau.
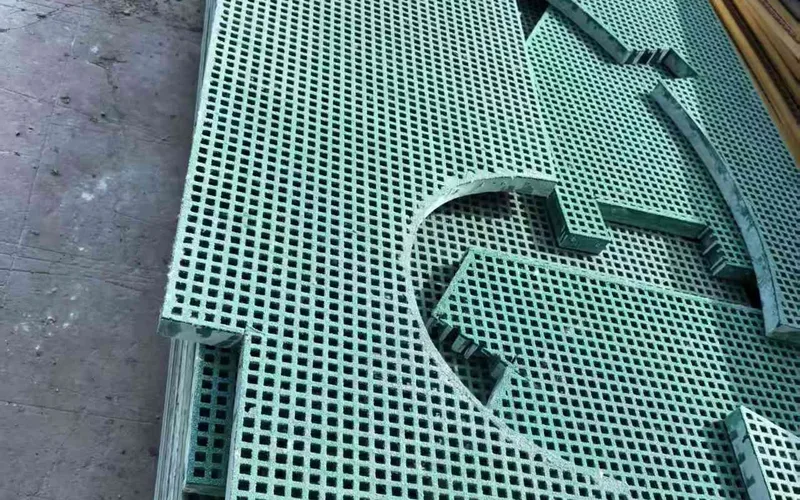
Les deux produits peuvent recevoir des pièces découpées en usine, des perçages, des repères et le scellement demandé des rives à la résine. La différence réside dans l’effet de la découpe sur le chemin de charge. Dans un panneau moulé, la maille restante autour de l’ouverture est le point de départ de la revue. Dans un panneau pultrudé, les extrémités de barres autour de l’ouverture en sont le point de départ. Aucune des deux revues n’est terminée par l’application d’un mastic.
Séparez également l’ouverture de la fixation. Un crampon maintient le panneau ; il ne crée pas un appui porteur. Si une pièce découpée repose sur un cadre étroit ou déborde d’une ouverture, l’ajout d’un crampon ne complète pas le chemin de charge. Le détail d’appui doit être conçu avec la découpe.
Impact, produits chimiques et feu sont des questions distinctes
La maille moulée riche en résine est souvent le point de départ préféré lorsque les chutes d’outils ou les impacts locaux font partie de l’usage normal. La grille dense peut absorber un dommage local et le répartir dans le panneau voisin. C’est une distinction générale utile, pas une garantie pour chaque impact. Un objet lourd, un appui endommagé ou une découpe profonde peuvent encore imposer le remplacement.
Le caillebotis pultrudé possède une structure plus directionnelle et une rigidité plus élevée dans le sens des barres porteuses. Un impact local sur une barre ou une connexion de traverse doit être évalué selon la section et la conséquence du dommage. Un module longitudinal élevé ne signifie pas une tolérance élevée à un impact ponctuel.
La performance chimique n’est pas déterminée par les mots « moulé » ou « pultrudé ». Elle dépend de la résine, du stratifié, de l’exposition et de la configuration finie. Le polyester isophtalique insaturé avec charge d’alumine est le point de départ économique de notre prix moulé publié, mais il est destiné aux environnements ordinaires. Le vinylester, l’époxy et le phénolique sont des directions distinctes, chacune avec ses preuves et son périmètre commercial. Un nom de résine n’établit pas non plus une classe de feu, un résultat de fumée ou une approbation chimique pour chaque épaisseur et panneau.
La même séparation s’applique au feu, à l’électricité statique, aux UV et à l’usage pieds nus. Précisez la norme ou le critère d’acceptation, la concentration et la température, le type de contact et la méthode d’essai. Un rapport applicable à un échantillon de matière peut ne pas couvrir le panneau fini. C’est pourquoi notre rapport matière de 2024 est présenté comme une preuve au niveau du matériau, et non comme une capacité de charge ou une approbation feu pour chaque produit.
Surface, couleur et résine sont des choix de configuration
Le caillebotis moulé offre une large gamme de surfaces parce que la surface de marche est formée avec le panneau. Les variantes concave, granulée, à granulat incrusté, fraisée, couverte et autres sont choisies selon le parcours, le mode de nettoyage et l’aspect. Les finitions pultrudées sont confirmées avec l’assemblage de barres. Une surface disponible dans une famille ne l’est pas automatiquement dans l’autre.
La couleur est un choix de pigment, pas une qualification de résine. Le jaune est fréquent lorsqu’un chemin d’accès doit être visible ; le vert, le gris, le bleu et le noir sont également utilisés. Un panneau jaune ne prouve pas une performance au feu, antistatique ou antidérapante. Une surface granulée est une texture, pas une classe antidérapante certifiée. Demandez la base d’essai et d’acceptation réellement exigée par le projet.
Pour un service extérieur, précisez l’exposition aux UV et l’attente d’aspect. Pour les zones lavées, indiquez les produits de nettoyage et la méthode. Pour un parcours emprunté par de petits chariots ou du matériel de mobilité, décrivez les roues et le dégagement d’ouverture en plus de la finition supérieure. Une même combinaison de résine et de surface peut convenir à une passerelle et ne pas convenir à une plateforme exposée aux produits chimiques.
Notre guide de choix de résine expose les questions d’exposition, et le guide des surfaces et traitements distingue texture, drainage et exigences fonctionnelles.
Pose et fixation : comment naît un mauvais ajustement
La première vérification de pose a lieu avant l’expédition : confirmez que les repères de pièces, dimensions, ouvertures et sens de portance correspondent au plan approuvé. Un panneau peut avoir les bonnes dimensions extérieures et rester une mauvaise pièce si les barres porteuses sont orientées dans l’autre sens ou si un passage de tuyau se trouve du côté opposé.
Lors de l’ajustement, placez les panneaux sans les fixer. Vérifiez l’appui sur chaque support prévu, les joints, les rives découpées, la face supérieure et le jeu autour des ouvertures. Pour le pultrudé, confirmez que les barres suivent le sens indiqué sur le plan. Pour le moulé, confirmez la face supérieure voulue et gardez une disposition de joints cohérente entre panneaux adjacents.
Les crampons M, L et C retiennent les panneaux et relient les rives adjacentes. Adaptez le crampon à la hauteur du panneau, à la largeur des barres et au type d’appui. Il ne remplace pas un appui et ne répare pas structurellement un panneau endommagé. Pour les couvercles amovibles, la méthode de levage et la disposition des fixations font également partie de la revue de commande.
Pour des contrôles plus détaillés, utilisez le guide de pose, le guide des crampons et le guide de découpe et scellement. La page de pose explique pourquoi un panneau visuellement de niveau peut rester sans appui ou mal orienté.
Comment comparer le prix total
Le prix moulé publié est une référence utile car il fixe plusieurs variables à la fois. Nos panneaux moulés standard à maille de 38 × 38 mm sont indiqués à 10,5 USD/m² en 25 mm, 12,0 USD/m² en 30 mm et 15,1 USD/m² en 38 mm, départ usine, en polyester isophtalique insaturé avec charge d’alumine. Un panneau complet de 1220 × 3660 mm mesure 4,4652 m² ; le panneau de 25 mm commence donc à environ 46,9 USD avant découpe, crampons, emballage et fret.
Ce prix n’est pas un tarif universel du caillebotis PRV. C’est une référence de panneau moulé standard en environnement ordinaire. Il ne s’applique ni au vinylester, ni à l’époxy, ni au phénolique, ni à une surface spéciale, ni à un assemblage pultrudé. Il comporte aussi une limite de durée de service : notre expérience de cette formulation économique est d’environ trois ans d’usage, avec une fissuration possible dès la première année, et elle n’est pas destinée à la forte corrosion. Un projet nécessitant une autre résine doit être chiffré comme une autre configuration.
Le caillebotis pultrudé ne possède pas un tarif honnête unique au mètre carré. Le prix varie avec la série I, T ou WT, la hauteur des barres, le pas, la résine, la surface, la longueur du panneau, l’implantation des traverses, les ouvertures, le traitement des rives, les crampons, l’emballage et la livraison. Deux panneaux de même dimension extérieure peuvent avoir un espacement et un poids différents. Un devis doit identifier la section réelle et la liste de pièces livrées afin d’être comparé à une autre offre.
La couche suivante est le périmètre total installé. Le pultrudé peut réduire le nombre d’appuis ou la charpente sous une longue plateforme. Le moulé peut faciliter la fabrication et l’ajustement d’un plan complexe. Les deux peuvent exiger des crampons et un emballage, un traitement des rives, et les deux peuvent être retardés par un plan modifié après fabrication. Comparez les options avec la même charpente, les mêmes hypothèses de pose et les mêmes conditions de livraison.
Le guide des prix détaille la grille moulée. Le guide de découpe et scellement explique pourquoi une découpe simple, une ouverture complexe et un scellement de rive appartiennent à des lignes distinctes du devis.
Quel produit faut-il spécifier ?
Retenez d’abord le caillebotis moulé lorsque le cadre supporte le panneau sur ses quatre bords, que le parcours ou l’implantation des équipements change de direction, que le projet comporte plusieurs découpes irrégulières ou que la gamme économique de panneaux standard couvre déjà la charge et la portée. Vérifiez la maille, l’épaisseur, la résine, la surface et la limite de flèche réelles avant approbation.
Retenez d’abord le pultrudé lorsque les poutres d’appui sont orientées dans un seul sens, que la portée libre justifie une barre directionnelle, que la longueur du panneau est imposée par la plateforme ou que le projet exige un assemblage sur mesure avec un sens de portance identifié. Vérifiez la section, le pas, le sens des barres, l’implantation des traverses et l’appui à chaque extrémité de barre.
Lorsque le cadre présente une implantation mixte, la réponse la plus sûre consiste à ne pas deviner. Préparez un plan et demandez que les deux familles soient vérifiées par rapport à celui-ci. Les appuis, la charge, la flèche, la résine et le périmètre livré peuvent alors être comparés sans transformer la décision en slogan.
Quelle que soit la famille retenue, poursuivez avec la revue de l’implantation et du périmètre de fourniture d’une plateforme industrielle afin de définir la zone d’exploitation complète, les interfaces des équipements et ce qui reste hors de la commande de caillebotis.
Expérience du fabricant et limites des preuves
Nous fabriquons les panneaux moulés et les barres pultrudées dans nos ateliers du district minier de Jingxing, à Shijiazhuang, dans le Hebei. L’usine peut coordonner la production des panneaux, la découpe, le perçage, le scellement demandé des rives et la fourniture des crampons dans une même commande. Un échantillon standard de 3 × 3 alvéoles est gratuit, le client payant le fret ; les échantillons de résine, de couleur ou de surface sur mesure sont facturés.
Par exemple, le rapport 2024 disponible HZTC/BG-24051102, daté du 17 mai 2024, relève l’aspect, une dureté Barcol de 45, une absorption d’eau de 0,335 %, un indice d’oxygène de 28,5 %, une résistance à la traction de 74,2 MPa et un essai à une charge de calcul de 4 kN/m² sur une portée de 600 mm. Il ne nomme ni le modèle, ni l’épaisseur, ni la maille, ni la résine. Il soutient donc une discussion au niveau du matériau, et non l’affirmation que chaque panneau moulé ou pultrudé possède la même capacité ou la même performance au feu.
La production demande normalement 15–30 jours calendaires à compter de la réception de l’acompte. L’emballage export utilise généralement de la mousse EPE et un film étirable, avec palettes bois ou supports en acier. L’Incoterm, l’emballage, les documents, l’expédition et la liste finale des pièces sont précisés dans le devis. La page qualité et documentation explique comment lire ces preuves sans transformer un rapport général en approbation produit.
Des pages de fabricants telles que la comparaison de Bedford (en anglais), la présentation de Strongwell (en anglais) et l’ancienne comparaison de Fibergrate (en anglais) aident à comprendre les catégories générales. Leurs valeurs structurales, résines et certifications concernent leurs produits et ne s’appliquent pas automatiquement aux nôtres. Utilisez-les pour formuler les questions, puis vérifiez notre configuration réelle.
Envoyez le plan des appuis et le cas de charge : nous pourrons déterminer quelle famille mérite une comparaison avant l’établissement du devis.
Nomenclature produit
Prix moulés et sections pultrudées dans une même vue
Références moulées standard et quatre séries pultrudées. Géométrie et masse ne sont pas des capacités de charge.
Faites défiler horizontalement pour voir toutes les colonnes.
| Configuration | Géométrie et masse de référence | Panneau et base de prix |
|---|---|---|
| Moulé 25 mm | Maille 38 × 38 mm ; 12,5 kg/m² | 1000 × 4000 mm ; 1220 × 3660 mm ; 10,5 USD/m² EXW |
| Moulé 30 mm | Maille 38 × 38 mm ; 16,5 kg/m² | 1000 × 4000 mm ; 1220 × 3660 mm ; 12,0 USD/m² EXW |
| Moulé 38 mm | Maille 38 × 38 mm ; 19,5 kg/m² | 915 × 3050 mm ; 1000 × 4000 mm ; 1220 × 3660 mm ; 15,1 USD/m² EXW |
| Pultrudé I25-40 | Hauteur 25 mm ; largeur supérieure 15 mm ; pas 25 mm ; surface ouverte 40 % ; 16,5 kg/m² | Fabriqué à la largeur commandée × longueur des barres porteuses ; devis selon la section et la liste de pièces |
| Pultrudé I38-40 | Hauteur 38 mm ; largeur supérieure 15 mm ; pas 25 mm ; surface ouverte 40 % ; 23,0 kg/m² | Fabriqué à la largeur commandée × longueur des barres porteuses ; devis selon la section et la liste de pièces |
| Pultrudé T38-50 | Hauteur 38 mm ; largeur supérieure 25 mm ; pas 50 mm ; surface ouverte 50 % ; 12,0 kg/m² | Fabriqué à la largeur commandée × longueur des barres porteuses ; devis selon la section et la liste de pièces |
| Pultrudé T50-50 | Hauteur 50 mm ; largeur supérieure 25 mm ; pas 50 mm ; surface ouverte 50 % ; 16,5 kg/m² | Fabriqué à la largeur commandée × longueur des barres porteuses ; devis selon la section et la liste de pièces |
Choix de la résine
Direction de résine pour les caillebotis moulés et pultrudés
La résine fait partie de la configuration finie. Elle ne se transpose pas automatiquement entre familles de produits ni entre lignes de prix.
Faites défiler horizontalement pour voir toutes les colonnes.
| Direction de résine | Voie moulée et pultrudée | Ce que le devis doit confirmer |
|---|---|---|
| Polyester isophtalique insaturé avec charge d’alumine | Base économique du prix moulé publié pour environnements ordinaires. Il s’agit précisément de polyester isophtalique insaturé, et non de polyester à usage général ou de vinylester. Une configuration pultrudée suit sa propre section et sa propre base de prix. | Le grade réel de résine, la charge, la surface, l’exposition chimique, la température et les conditions de service attendues. |
| Vinylester | Candidat pour les deux familles dans les services chimiques, les eaux usées ou le milieu marin, après définition des conditions d’exploitation. | Milieu, concentration, température, projections ou immersion, et données à l’appui de la configuration finie. |
| Époxy | Une direction moulée propre au projet ; également étudiée pour certains services pultrudés fortement corrosifs, avec la section et le procédé réels. | La raison d’exiger l’époxy, les conditions d’exposition et les preuves attendues pour la pièce finie. |
| Phénolique | Étudiée dans l’une ou l’autre famille lorsque les critères feu et fumée déterminent le choix. | La méthode d’essai requise, le critère d’acceptation, la condition structurale et les documents fournis. |
Base de prix
Prix du caillebotis moulé et pultrudé
Une référence moulée transparente, un devis pultrudé fondé sur la configuration et les limites qui préservent une comparaison honnête.
Référence moulée : 10,5–15,1 USD/m² EXW
Pour les panneaux moulés standard à maille de 38 × 38 mm, les prix de départ publiés sont de 10,5 USD/m² en 25 mm, 12,0 USD/m² en 30 mm et 15,1 USD/m² en 38 mm. La base est une résine polyester isophtalique insaturée avec charge d’alumine pour environnements ordinaires. Un panneau de 1220 × 3660 mm couvre 4,4652 m² ; un panneau complet de 25 mm commence donc à environ 46,9 USD avant découpe, fixations, emballage et transport.
Le pultrudé est chiffré selon la section et la liste de pièces
Aucun prix unique au mètre carré ne peut représenter honnêtement tous les panneaux pultrudés. La série I, T ou WT, la hauteur de barre, le pas, la résine, la surface, la longueur du panneau, l’implantation des traverses, les ouvertures, le traitement des rives, les fixations et l’emballage modifient le devis. Envoyez le plan ou la liste de pièces afin que chaque ligne décrive la pièce livrée et le travail restant sur chantier.
Comparer le même périmètre installé
Ajoutez aux deux options le panneau, la découpe en usine, le scellement des rives, les crampons, l’emballage et le transport. Comparez ensuite la charpente porteuse et la main-d’œuvre de pose. Un panneau pultrudé peut supprimer un appui intermédiaire ; un plan moulé peut réduire la fabrication et l’ajustement. Un devis ne permet une décision équitable que si les deux colonnes couvrent le même travail.
Limite de prix : la référence moulée publiée concerne le polyester isophtalique insaturé avec charge d’alumine en environnement ordinaire, pas la forte corrosion. Notre expérience terrain de cette formulation économique indique environ trois ans d’usage, avec un risque de fissuration dès la première année. Ce n’est pas un prix en vinylester. Le vinylester, l’époxy, le phénolique, les surfaces spéciales et les configurations pultrudées sont chiffrés selon leur spécification réelle. Une découpe droite simple coûte environ 5 CNY/m², soit approximativement 0,8 USD/m² au taux de 1 USD = 6,5 CNY ; les ouvertures complexes, le scellement des rives, les crampons, l’emballage et le transport sont séparés.
Applications
Situations de projet qui orientent vers une famille de caillebotis
Six implantations où les appuis donnent une direction de départ, sans remplacer la vérification des charges.

Passerelle piétonne sur cadre
Une passerelle portée sur quatre côtés, avec changements de direction ou plusieurs ouvertures techniques, constitue un point de départ naturel pour le moulé. Adaptez la maille, l’épaisseur, la résine et la surface à la circulation et à l’exposition, puis vérifiez le cadre réel et la flèche admissible.
Les panneaux moulés standard de 25–38 mm forment la première comparaison de prix ; l’épaisseur finale dépend du plan.

Longue plateforme industrielle unidirectionnelle
Une plateforme dont la charpente est déjà orientée dans une direction, ou dont la portée libre dépasse le candidat moulé, doit être étudiée comme un assemblage pultrudé. Les barres porteuses, la position des traverses et les appuis d’extrémité forment le chemin de charge.
Envoyez le sens des barres, la portée libre, la charge et la flèche admissible avec le contour du panneau.

Couverture de caniveau avec plusieurs ouvertures
Une couverture courte et supportée, percée pour des tuyaux ou de forme variable, commence souvent par un caillebotis moulé parce que le panneau peut être découpé selon le plan. Chaque ouverture interrompt néanmoins la maille, et le chargement par véhicule constitue un cas structural distinct.
Repérez chaque ouverture, bord d’appui et point de levage avant la découpe.

Accès en station d’épuration ou en milieu chimique
Les deux structures peuvent être employées dans une zone d’eaux usées, mais la résine est choisie selon le produit chimique réel, sa concentration, la température et le type de contact par projection ou immersion. Un panneau vinylester n’est pas automatiquement adapté tant que la configuration finie n’est pas vérifiée.
Définissez d’abord l’exposition, puis comparez les implantations moulées et pultrudées.

Passerelle de maintenance photovoltaïque
L’écartement des rails est la géométrie déterminante. Les cheminements courts et encadrés peuvent convenir aux panneaux moulés ; les longues lignes droites entre rails peuvent convenir aux panneaux pultrudés. Le sens de portance doit toujours correspondre aux rails.
Envoyez l’entraxe des rails, le sens des panneaux, l’implantation des modules et les besoins d’accès de maintenance.

Remplacement sur un cadre existant
Relevez les bords d’appui, les portées libres, les ouvertures et la hauteur imposée existants. Ne reconduisez pas automatiquement l’ancien matériau ni l’ancienne épaisseur. Si le cadre est directionnel, comparez le pultrudé ; s’il est supporté avec de nombreuses découpes, comparez le moulé.
Une photo de l’ancien panneau aide, mais le plan du cadre porteur est plus important.
Séquence de sélection
Comment choisir entre caillebotis moulé et pultrudé
Six étapes du plan au devis, dans l’ordre réel des décisions à prendre.
Dessinez chaque bord d’appui, axe d’appui, portée libre, joint de panneau et ouverture. Indiquez si le cadre porte sur deux côtés, quatre côtés ou une combinaison.
Circulation piétonne, matériel de maintenance, produits stockés, charge ponctuelle, charge de roue ou autre cas : précisez la valeur de charge, la surface de contact et la flèche admissible.
Le moulé est le candidat naturel pour une implantation encadrée à deux directions avec de nombreuses découpes ; le pultrudé convient naturellement à une portée directionnelle. Gardez les deux options lorsque le plan est ambigu.
Le moulé exige l’épaisseur, la maille, les dimensions du panneau et la résine. Le pultrudé exige la série I/T/WT, le pas, le sens des barres, l’implantation des traverses et les dimensions des pièces sur mesure.
Choisissez la résine et la surface selon le milieu, la température, l’humidité, le nettoyage et toute exigence feu ou antistatique. Confirmez la combinaison sur le produit proposé.
Le devis doit distinguer le panneau, la découpe, le traitement des rives, les crampons, l’emballage, l’Incoterm et le transport. La production demande normalement 15–30 jours calendaires à compter de la réception de l’acompte.
Limites techniques
Huit éléments à ne pas présumer dans une comparaison de caillebotis
Raccourcis fréquents qui donnent une réponse assurée au mauvais problème.
- « Plus résistant » ne définit pas une famille de produit — Un panneau pultrudé peut être plus rigide dans le sens des barres, tandis qu’un panneau moulé peut mieux absorber un impact local. Aucune de ces affirmations ne donne la charge admissible d’un cadre précis. Comparez la configuration finie avec la même portée libre, la même charge et la même limite de flèche.
- Une épaisseur identique ne signifie pas une structure identique — Une maille moulée de 38 mm et une barre pultrudée de 38 mm décrivent des géométries différentes. Le profil des barres, le pas, la position des traverses ou l’implantation de la maille, ainsi que les appuis et la charge, appartiennent à la comparaison.
- Bidirectionnel ne signifie pas « n’importe quel appui convient » — Une maille intégrale peut répartir la charge dans deux directions, mais les ouvertures, le rapport longueur/largeur, les bords d’appui et la flèche admise modifient encore le résultat. Un appui sur quatre côtés est un point de départ, pas une vérification structurale terminée.
- Un cadre à quatre côtés n’exclut pas le pultrudé — La question est de savoir si les barres porteuses vont d’un appui effectif jusqu’à l’appui opposé. Les traverses ne forment pas une seconde direction principale de portée. Tournez le panneau et le chemin de charge change.
- Une ouverture modifie le panneau fini — La découpe est normale, mais une ouverture retire une partie du chemin de charge. Vérifiez les barres ou la maille restantes, l’appui autour de l’ouverture, le scellement des rives et la sécurité de manutention de la pièce.
- Le prix au mètre carré n’est qu’une couche du coût — Un prix de panneau plus bas peut laisser plus de découpe, de fixations, d’appuis ou de main-d’œuvre dans le projet. Comparez les pièces livrées, la charpente d’appui et la pose sur un périmètre identique.
- « PRV » ne précise pas la résine — Le prix moulé publié utilise un polyester isophtalique insaturé avec charge d’alumine. Le vinylester, l’époxy, le phénolique, les grades ignifuges ou antistatiques et les surfaces spéciales ont leur propre périmètre et leurs propres preuves.
- Aucune durée de vie universelle n’est annoncée — La durée dépend de la résine, de l’environnement, du nettoyage, des UV, de la charge et des dommages. Pour la formulation économique de polyester isophtalique insaturé utilisée dans le prix publié, notre expérience terrain indique environ trois ans, avec une fissuration possible dès la première année ; elle n’est pas destinée à la forte corrosion.
Preuves du fabricant
Ce que l’usine peut démontrer
Production, fabrication, périmètre d’essai et emballage, avec les limites de chaque document.

Les deux familles sont fabriquées en interne
Les panneaux moulés sont coulés et les barres pultrudées sont tirées dans nos ateliers du district minier de Jingxing, à Shijiazhuang, dans le Hebei. La comparaison ne se limite donc pas à des produits achetés chez des fournisseurs distincts.
Voir l’usine et les procédés de productionUne même commande peut inclure la fabrication
La découpe, le perçage, le scellement demandé des rives et la fourniture de crampons M, L ou C sont coordonnés avec la commande de caillebotis. Les pièces peuvent être repérées selon le plan plutôt que découpées sur chantier à partir de panneaux standard.
Voir la découpe et le scellement en usineDes preuves matière avec des limites explicites
Le rapport HZTC/BG-24051102, daté du 17 mai 2024 et émis par Hebei Haozheng Testing Services Co., Ltd., indique une dureté Barcol de 45, une absorption d’eau de 0,335 %, un indice d’oxygène de 28,5 %, une résistance à la traction de 74,2 MPa et un essai à une charge de calcul de 4 kN/m² sur une portée de 600 mm. Il ne précise ni le modèle, ni l’épaisseur, ni la maille, ni la résine ; il ne constitue donc pas une capacité de charge pour chaque panneau ni une classe de réaction au feu.
Voir le rapport d’essai 2024 de l’usine (en anglais)Un emballage adapté à la liste de pièces
L’emballage export utilise normalement de la mousse EPE et un film étirable, avec palettes bois ou supports en acier. Le devis précise l’emballage convenu, l’Incoterm et le périmètre d’expédition ; le poids brut emballé est distinct de la masse des panneaux.
Données du projet
Informations à envoyer pour comparer moulé et pultrudé
Dix éléments. Un plan d’appuis, une liste de pièces et un cas de charge suffisent à résoudre l’essentiel.
- Plan ou croquis des appuis — Bords d’appui, position des appuis, portée libre, sens des poutres, hauteur imposée et joints de panneaux.
- Liste des panneaux — Longueur, largeur, quantité et repères de pièces. Indiquez chaque ouverture, entaille et forme irrégulière.
- Cas de charge — Charge piétonne, de maintenance, d’équipement, ponctuelle, linéique, de roue ou de produits stockés, avec valeurs et unités.
- Limite de flèche — Toute limite portée/flèche ou limite absolue imposée par le projet. Si elle n’est pas connue, indiquez-le.
- Environnement — Produits chimiques et concentration, température, projections ou immersion, sel, UV, méthode de nettoyage et humidité.
- Résine et surface souhaitées — Ce qui est déjà spécifié, ou les conditions que la résine et la surface de marche doivent respecter.
- Condition de fixation — Type d’appui, hauteur du panneau ou largeur des barres, type de crampon et nécessité de rendre les panneaux amovibles.
- Feu, statique ou autres critères d’acceptation — Norme, méthode d’essai et seuil d’acceptation requis ; un rapport produit général ne les établit pas.
- Livraison et documents — Destination, Incoterm, exigences d’emballage, date requise et documents que le projet contrôlera.
- Révision du plan — Identifiez la révision en vigueur et signalez toute cote non modifiable. Cela évite un devis propre fondé sur une mauvaise implantation.
Demander une comparaison
Envoyer le cadre, la charge et la liste des panneaux
Nous déterminerons si les appuis orientent vers le moulé ou le pultrudé, puis nous chiffrerons la configuration livrée.
- Production moulée et pultrudée en interne
- Appuis et sens de portance étudiés ensemble
- Joindre un plan ; les valeurs inconnues seront clarifiées avec le devis
Questions sur les caillebotis PRV moulés et pultrudés
Lequel est le plus résistant : le caillebotis PRV moulé ou pultrudé ?
Le caillebotis pultrudé est-il toujours plus cher que le moulé ?
Que signifie la résistance bidirectionnelle du caillebotis moulé ?
Le caillebotis pultrudé franchit-il toujours une plus grande portée ?
Peut-on utiliser un caillebotis pultrudé sur un cadre à quatre côtés ?
Peut-on utiliser un caillebotis moulé sur une longue portée unidirectionnelle ?
Comment distinguer un caillebotis moulé d’un caillebotis pultrudé ?
Quel type convient mieux autour des passages de tuyaux et des découpes ?
Quel type résiste mieux aux impacts ?
Quelle résine est incluse dans le prix moulé publié ?
Le prix publié s’applique-t-il aussi au vinylester ou à une surface spéciale ?
Combien de temps dure chaque type ?
Peut-on remplacer le moulé par du pultrudé en fin de projet ?
Peut-on tourner un panneau pultrudé pour le faire entrer ?
Que faut-il pour comparer les deux produits ?
Les deux produits sont-ils fabriqués par Dengtai Industry ?
Existe-t-il une quantité minimale et peut-on demander un échantillon ?
Contenu préparé et vérifié par l’équipe technique et de production de Dengtai Industry, à partir des conditions du projet, des données produit disponibles et des documents applicables. Les limites nécessitant une étude, un essai ou une approbation sont précisées dans le contenu. Dernière vérification :