Produit
Panneaux de caillebotis polyester moulé en PRV
Panneaux de caillebotis moulé en PRV, livrés entiers ou découpés en usine. Adaptez la maille, la résine et la surface aux contraintes de votre projet.

Tableau des configurations
Dimensions et prix de base des caillebotis moulés en PRV
Les prix sont EXW en USD/m² pour la formulation économique polyester isophtalique + charge d’alumine, en environnement ordinaire uniquement. Pour cette formulation, l’expérience d’usine indique environ trois ans de service, avec un début de fissuration vers un an ; ce n’est pas une durée de vie applicable aux autres systèmes de résine. Le prix de départ de 7,5 USD correspond au panneau 25 mm, 40 × 40 mm pour fosse d’arbre. Découpe, traitement, crampons, emballage et fret sont supplémentaires.
Faites défiler horizontalement pour voir toutes les colonnes.
| Épaisseur | Entraxe des barres (axe à axe) | Dimensions du panneau | Masse surfacique | Prix de base départ usine |
|---|---|---|---|---|
| 13 mm | 38 × 38 mm | 1220 × 3660 mm | 8,0 kg/m² | Sur devis selon la configuration |
| 15 mm | 50 × 50 mm | 1220 × 3660 mm | 6,5 kg/m² | Sur devis selon la configuration |
| 25 mm | 38 × 38 mm | 1000 × 4000 mm; 1220 × 3660 mm | 12,5 kg/m² | 10,5 USD/m² |
| 25 mm | 100 × 25 mm | 1000 × 4000 mm; 1220 × 3660 mm | 13,5 kg/m² | Sur devis selon la configuration |
| 25 mm Configuration de base pour fosse d’arbre en environnement ordinaire ; il ne s’agit pas d’une classe de plateforme porteuse. | 40 × 40 mm | 1220 × 4040 mm; 1000 × 4040 mm | 10,5 kg/m² | 7,5 USD/m² |
| 30 mm | 38 × 38 mm | 1000 × 4000 mm; 1220 × 3660 mm | 16,5 kg/m² | 12,0 USD/m² |
| 38 mm | 38 × 38 mm | 915 × 3050 mm; 1220 × 3660 mm; 1000 × 4000 mm | 19,5 kg/m² | 15,1 USD/m² |
| 40 mm La masse du panneau sera confirmée pour la configuration commandée. | 40 × 40 mm | 1007 × 4007 mm | À confirmer sur la fiche de spécification | Sur devis selon la configuration |
| 50 mm | 50 × 50 mm | 1220 × 3660 mm; 1220 × 4000 mm | 21,5 kg/m² | 15,7 USD/m² |
| 50 mm renforcé | 25 × 50 mm | 1220 × 3660 mm | 45,0 kg/m² | Sur devis selon la configuration |
| 63 mm | 38 × 38 mm | 1530 × 4000 mm | 52,5 kg/m² | Sur devis selon la configuration |
Vue d’ensemble des spécifications
Options d’approvisionnement et notes de spécification
Définissez ensemble l’épaisseur, la maille, la taille de panneau et la résine. Le plan joint au devis confirme la configuration fournie ; la masse du panneau ne constitue pas une classe de charge.
Poser une question sur votre configuration
| Caractéristique | Valeur |
|---|---|
| Épaisseur des configurations principales | 13–63 mm Le tableau couvre les configurations de 13 à 63 mm. Un moule distinct de 50 × 50 × 65 mm figure dans le barème ; demandez ses dimensions et sa spécification. |
| Entraxe des barres, centre à centre | 19 × 19, 38 × 38, 40 × 40, 50 × 50 ; 100 × 25 et 25 × 50 mm Exemples non interchangeables à toutes les épaisseurs. Le pas est mesuré entre axes ; l’ouverture libre dépend aussi de la largeur de barre. |
| Dimensions des panneaux | 915 × 3050 ; 1000 × 4000 ; 1220 × 3660 ; autres dimensions selon la ligne mm Choisissez les dimensions du panneau entier dans le tableau de configuration ou envoyez une liste de découpe. Les dimensions métriques et impériales nominales ne sont pas des équivalents exacts. |
| Masse surfacique | 6,5–52,5 kg/m² Dépend de l’épaisseur, de la largeur de barre et du pas. La masse ne constitue pas une classe de charge. |
| Orientations de résine | Polyester, vinylester, époxy, phénolique Choisies selon le milieu, la concentration, la température et le type d’exposition, et non d’après le nom de l’application. |
| Surface et format | Concave, granulée, granulat incrusté, dessus fraisé, plaque larmée, mailles fines, antistatique La surface de marche et le niveau fonctionnel se choisissent séparément de la maille. |
| Approvisionnement | Panneaux entiers ou découpe en usine La découpe sur mesure est la solution généralement recommandée ; envoyez les dimensions et les quantités. |
| Échantillon | 3 × 3 mailles, gratuit L’échantillon standard est gratuit, le transport étant à la charge du client. Les échantillons personnalisés sont facturés. |
Base de charge
Données de charge et de flèche pour deux structures moulées
Valeurs de référence retenues pour des barres de 6 × 38 mm aux pas de 38 ou 19 mm, d’après le tableau Webforge (G386 / G38619). U est la charge uniforme surajoutée ; D est la flèche associée. Les conditions sont : une seule travée, courte durée, température ambiante et panneaux non traités. Il ne s’agit pas d’essais Dengtai ni de classifications applicables à tous les panneaux de 38 mm. La source nomme la dimension « SPAN » ; sa définition, la disposition des appuis, la géométrie des barres et le matériau doivent correspondre au projet avant utilisation.
Faites défiler horizontalement pour voir toutes les colonnes.
| Portée (tableau source) | U avec pas de 38 mm | D avec pas de 38 mm | U avec pas de 19 mm | D avec pas de 19 mm |
|---|---|---|---|---|
| 450 mm | 15 kPa | 1,0 mm | 15 kPa | 1,0 mm |
| 600 mm | 15 kPa | 2,4 mm | 15 kPa | 2,4 mm |
| 750 mm | 10 kPa | 3,7 mm | 10 kPa | 3,6 mm |
| 900 mm À 900 mm, la structure au pas de 19 mm supporte la charge uniforme surajoutée la plus élevée (7,5 kPa) ; la flèche indiquée correspond à cette charge pour cette portée. | 5,0 kPa | 3,8 mm | 7,5 kPa | 4,7 mm |
| 1200 mm À 1200 mm, la structure au pas de 38 mm fléchit de 5,9 mm, ce qui ne respecterait pas une limite de projet de 5 mm malgré une charge indiquée de 2,5 kPa. La flèche gouverne généralement avant la charge. | 2,5 kPa | 5,9 mm | 2,5 kPa | 4,8 mm |
Orientations de résine
Choisir la résine selon le milieu de service
Précisez les produits chimiques, leur concentration, la température et le type de contact. La formulation, le durcissement et la teneur en verre comptent autant que le nom de la résine.
Faites défiler horizontalement pour voir toutes les colonnes.
| Orientation de résine | Pourquoi l’utiliser | À confirmer avant commande |
|---|---|---|
| Résine polyester isophtalique insaturée chargée d’alumine | Formulation économique du barème, réservée aux environnements ordinaires. Pour cette formulation précise, l’usine observe une durée de service d’environ trois ans, avec un début de fissuration autour d’un an ; elle n’est pas proposée pour une forte exposition corrosive. Ces retours d’expérience ne constituent ni une garantie ni une évaluation applicable à tous les polyesters isophtaliques. | Le caractère ordinaire ou corrosif du milieu, le contact chimique, l’exposition aux UV et la durée de vie attendue |
| Résine isophtalique, autres nuances et charges | D’autres nuances isophtaliques et charges sont chiffrées sur demande lorsqu’un projet dépasse la base économique, par exemple pour une meilleure résistance à l’eau à épaisseur égale. | Le milieu précis, la concentration, la température et la nuance proposée |
| Vinylester | Notre orientation habituelle pour le traitement des eaux usées et les zones offshore | Étape du procédé, produit chimique, température et type de contact |
| Époxy | Étudiée lorsqu’un objectif élevé de résistance à la corrosion est fixé | Exigence du projet, méthode de réparation et documents associés |
| Phénolique | Étudiée lorsque le feu, la fumée et l’intégrité structurelle au feu sont des critères de réception | Norme incendie et fumée, critères d’acceptation et documents exigés |
Options de surface
Surfaces et formats fonctionnels des caillebotis en PRV
Surface de marche, structure de maille et niveau fonctionnel sont trois choix distincts.
Surface concave (ménisque)
Surface supérieure concave moulée d’origine, notre surface de marche standard pour les zones d’accès générales.
Surface granulée
Granulat minéral lié à la face supérieure, retenu pour les accès humides ou huileux nécessitant une adhérence renforcée.
Granulat incrusté
Granulat incorporé pendant le moulage au lieu d’être appliqué après fabrication.
Dessus fraisé
Face supérieure fraisée plane pour le passage de chariots, bacs ou équipements de nettoyage.
Format plaque larmée
Plaque plane à motif offrant une surface continue à la place d’une maille ouverte.
Mini-maille double couche
Petite maille placée sur une maille inférieure plus large, généralement 19 × 19 mm sur 38 × 38 mm.
Format antistatique
Le format moulé reste à confirmer. La formulation conductrice, la résistance de surface et la mise à la terre doivent également être précisées pour chaque commande.
Chants découpés scellés à la résine
Chants scellés à la résine par stratification manuelle sur demande. Le scellement protège la face coupée ; il ne constitue pas un renforcement structurel.
Applications de référence
Applications des caillebotis moulés en PRV
Choisissez une application pour examiner ses exigences d’appui, d’exposition et de fixation. Une photographie ne prouve ni une charge admissible ni une classe de résistance au glissement.

Grilles d’arbre et fosses d’arbre
Résine polyester isophtalique insaturée chargée d’alumine, épaisseur 25 mm et maille 40 × 40 mm. Point de départ habituel pour les fosses d’arbre en environnement ordinaire ; cette configuration n’est pas proposée comme plateforme porteuse.
Confirmez l’ouverture de l’arbre, sa forme extérieure, l’appui périphérique, le passage éventuel de véhicules ou d’équipements de nettoyage et la couleur.

Cheminements de chantier au niveau du sol
Résine polyester isophtalique insaturée chargée d’alumine, épaisseur 30 mm et maille 38 × 38 mm, pour les accès piétons en environnement ordinaire.
Précisez si la zone est uniquement piétonne ou si des véhicules et équipements la traversent, puis la disposition des appuis et le maintien temporaire.

Zones de traitement des eaux usées
Le vinylester constitue notre orientation habituelle pour les stations d’épuration ; il est validé par zone de procédé plutôt que pour l’ensemble de l’installation.
Confirmez l’étape du procédé, les produits chimiques, leur concentration, la température et le type de contact : éclaboussure, vapeur ou immersion.

Configurations de passerelle photovoltaïque
Les panneaux peuvent être fournis selon une liste de découpe pour les itinéraires de maintenance des centrales solaires, avec appuis, charge, résine, surface et crampons confirmés pour le projet.
Indiquez l’entraxe des rails, la charge, les dimensions de panneau, les points de fixation et l’exposition extérieure avant le chiffrage.

Couvercles de caniveau et de buse
Caillebotis posés sur une tranchée, une buse ou une galerie technique : la largeur libre, les appuis et le besoin de soulever le panneau déterminent le choix.
Confirmez la largeur libre, l’appui continu sur les deux rives, la nature piétonne ou véhiculaire de la charge et la nécessité de retirer le couvercle pour le nettoyage.
Exemple d’approvisionnement
Caillebotis sur mesure pour une passerelle solaire en Indonésie
Une configuration issue de notre expérience de fourniture, avec les dimensions et la finition consignées.
Pour un itinéraire de maintenance d’une centrale solaire en Indonésie, nous avons fourni un caillebotis moulé de 25 mm à maille 38 × 38 mm, découpé en pièces de 400 × 2000 mm, jaune et à surface granulée. Les dimensions découpées et la finition faisaient partie de la commande au lieu d’être laissées à la fabrication sur chantier.
La même vérification s’applique à votre projet : confirmez la liste de découpe, les positions d’appui, les ouvertures et les crampons avant la coupe. Cette configuration livrée illustre la fabrication ; elle ne constitue pas une classe de charge pour une nouvelle disposition d’appuis.

Usine
D’où viennent les panneaux
Les caillebotis moulés et pultrudés sont fabriqués et finis dans notre usine, et les documents de commande suivent le lot.

Fabriqué dans notre propre usine
Les panneaux moulés sont produits dans notre usine du district minier de Jingxing, à Shijiazhuang, dans le Hebei, et les barres pultrudées y sont également fabriquées. Les deux procédés étant internes, la disposition des appuis détermine la solution proposée, plutôt que le produit disponible en stock.
Découvrir notre usineFabrication dans la même commande
Découpe, perçage, scellement des chants sur demande et crampons M, L ou C sont traités avec les panneaux, afin que l’ensemble livré corresponde à la liste de découpe au lieu d’être assemblé à partir de formats standard.
Voir les crampons M, L et CDes documents associés au lot
Les commandes sont fournies avec un certificat de conformité et l’usine émet un rapport d’essai produit. Les essais tiers, comme le rapport de 2024 cité dans la section normes, sont organisés par projet lorsque la spécification l’exige.
Voir la gestion des documents de commandeNormes
Rapport d’essai du caillebotis moulé et périmètre
Lisez le rapport original en tenant compte des limites de son échantillon. La correspondance entre ce rapport et le panneau commandé fait partie de la vérification de configuration.
-
JC/T 1026-2007
La norme JC/T 1026-2007 est celle citée dans le rapport de 2024 pour les caillebotis porteurs en résine thermodurcissable renforcée de fibre de verre. Notre gamme couvre des configurations moulées et pultrudées ; la seule appartenance à la norme ne constitue ni un résultat d’essai ni une approbation de projet.
-
Rapport d’essai tiers de 2024
Le rapport HZTC/BG-24051102, émis le 17 mai 2024 par Hebei Haozheng Testing Services Co., Ltd., consigne l’aspect, une dureté Barcol de 45, une absorption d’eau de 0,335 %, un indice d’oxygène de 28,5 %, une traction de 74,2 MPa et un essai de charge avec une charge de calcul de 4 kN/m² sur une portée de 600 mm. Il ne nomme ni modèle, ni épaisseur, ni maille, ni résine : il s’agit donc d’une preuve au niveau du matériau, et non d’une classification applicable à un panneau précis. L’indice d’oxygène n’est pas une classe de propagation de flamme telle qu’ASTM E84. Demandez le rapport correspondant à votre configuration.
Lire le rapport d’essai complet de 2024 (PDF de 8 pages, en anglais) -
Ce que la norme ne démontre pas
Le fait de couvrir une plage de spécifications ne constitue pas un résultat d’essai. La capacité de charge, la flèche, la résistance chimique et la performance incendie sont examinées par configuration, avec les conditions propres à cette configuration.
Tarification
Ce que comprend le devis de caillebotis
Le prix au mètre carré n’est qu’une partie de la commande livrée. Envoyez les dimensions découpées, la quantité et la destination pour obtenir un devis détaillé.
Configuration et résine
Partez de la ligne correspondant à l’épaisseur, à la maille et à la taille de panneau commandées. La base publiée couvre uniquement la formulation polyester économique nommée ; les autres systèmes de résine sont chiffrés selon l’exposition et les exigences de service.
Découpe et traitement de surface
La découpe en usine est facturée sur la surface livrée, les dimensions réelles et les pertes d’imbrication. La surface concave est standard ; le granulat, le granulat incrusté, le dessus fraisé et les autres traitements sont chiffrés séparément.
Fixations et livraison export
Crampons, scellement des chants demandé, emballage, documents d’essai et fret sont des lignes distinctes du devis. Les commandes export sont établies FOB, avec le port et le périmètre de livraison précisés dans l’offre.
Aucune quantité minimale fixe. Les petites quantités dépendent de l’économie du transport. Le devis confirme la configuration, la quantité, les conditions commerciales et le calendrier de production ; consultez le barème complet pour toutes les lignes de base publiées.
Parcours de commande
Du plan à la livraison
Confirmez la configuration et le plan, puis validez la fabrication, le devis et la livraison.
Application, dimensions et quantité des panneaux, destination et plans éventuels. Les valeurs techniques encore inconnues peuvent rester ouvertes ; nous établirons la liste des informations manquantes.
Nous confrontons l’épaisseur, la maille, la résine et la surface à la disposition des appuis, aux charges et à l’exposition avant tout chiffrage.
La liste de découpe, les perçages, le scellement des chants et les crampons M, L ou C sont validés d’après votre plan afin que les pièces livrées s’adaptent aux appuis.
Le devis précise la configuration, la base de surface, le prix de découpe calculé sur la surface réelle et les chutes, l’emballage, les conditions commerciales et la livraison.
La production démarre à réception de l’acompte et s’achève normalement sous 15 à 30 jours calendaires ; l’aspect est contrôlé pour la planéité, les fissures et les piqûres.
Les panneaux sont protégés par mousse EPE et film étirable ; les commandes export partent normalement sur palettes bois avec renforts acier. Le délai de transport est indiqué séparément.
Demande de devis
Demander un devis pour caillebotis moulé en PRV
Vos coordonnées et une description du besoin suffisent pour commencer ; les valeurs techniques encore inconnues peuvent être confirmées ensuite.
- Caillebotis moulés et pultrudés fabriqués dans nos ateliers
- Panneaux entiers ou pièces découpées en usine
- Aucune quantité minimale fixe
Questions de commande des caillebotis moulés en PRV
Quelle épaisseur et quelle maille commander pour un cheminement en caillebotis moulé ?
Un caillebotis moulé peut-il recevoir des véhicules ou des équipements roulants ?
Quelle est la quantité minimale de commande pour un caillebotis en PRV ?
Comment obtenir un échantillon ?
Quelles couleurs sont disponibles ?
Peut-on commander des panneaux entiers ou des pièces découpées ?
Fournissez-vous des tableaux de charge ?
Structure, masse et découpe du caillebotis moulé
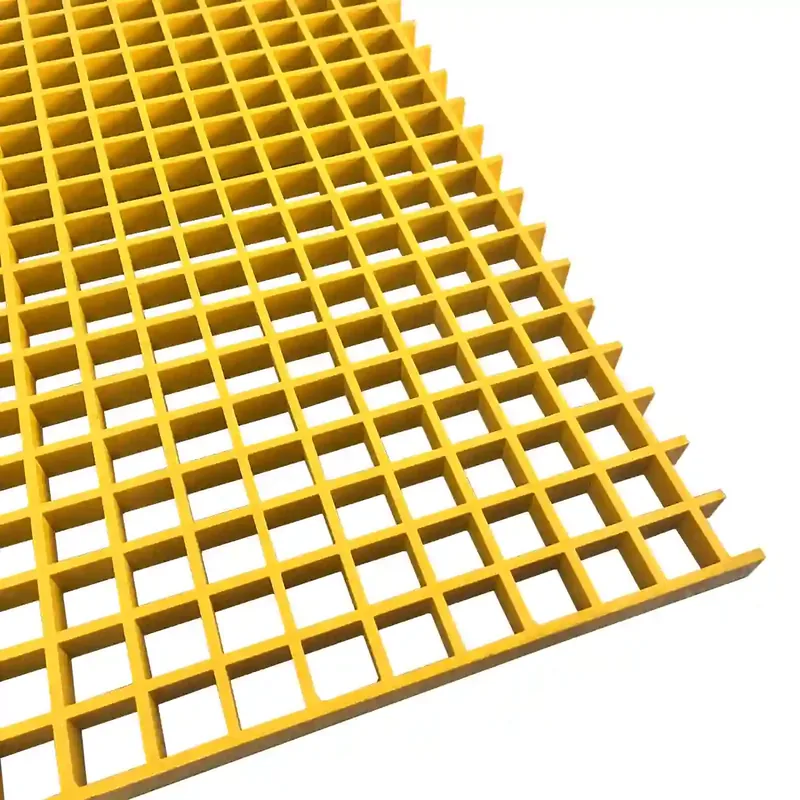
Le caillebotis moulé en PRV associe un renfort de fibre de verre et une résine thermodurcissable dans une grille intégrée. « Caillebotis en fibre de verre » et « caillebotis GRP » désignent souvent le même produit renforcé. Les barres sont présentes dans les deux directions, mais les conditions d’appui ne sont pas interchangeables pour autant : confirmez sur le plan du projet la carte des appuis, les rives d’appui, la portée et les ouvertures. Un panneau pultrudé possède au contraire des barres porteuses directionnelles reliées par des traverses ; comparez les deux solutions dans le guide moulé ou pultrudé.
Pour la question plus précise de l’incidence des mailles moulées carrées ou rectangulaires sur l’orientation, l’appui et la découpe, consultez le guide carré ou rectangulaire.
Pour comparer les lignes de 25, 30, 38 et 50 mm selon le pas, la masse surfacique, la manutention et les données encore nécessaires avant un contrôle de charge, utilisez le guide de choix de l’épaisseur moulée.
Si vous cherchez encore à situer ce matériau, commencez par la présentation des caillebotis en fibre de verre avant de choisir un panneau moulé. Elle décrit la famille de matériaux, les applications principales et les limites à établir avant de retenir une épaisseur ou une maille.
Le pas des barres est la distance entre axes de deux barres voisines. L’ouverture libre est le jeu réel entre les barres et dépend de leur largeur autant que du pas. Une maille plus serrée modifie l’ouverture et la masse ; elle n’établit pas une classe de charge. Le tableau présente séparément la masse surfacique et les données de charge/flèche retenues. Voyez comment la masse des panneaux est exprimée et examinez les effets de la température et des charges permanentes.
Pour passer du tableau produit à une décision de projet, utilisez le guide de lecture des lignes de charge, le guide de conversion des dimensions impériales ou le guide du poids des panneaux et pièces finies.
Découpes et chants scellés
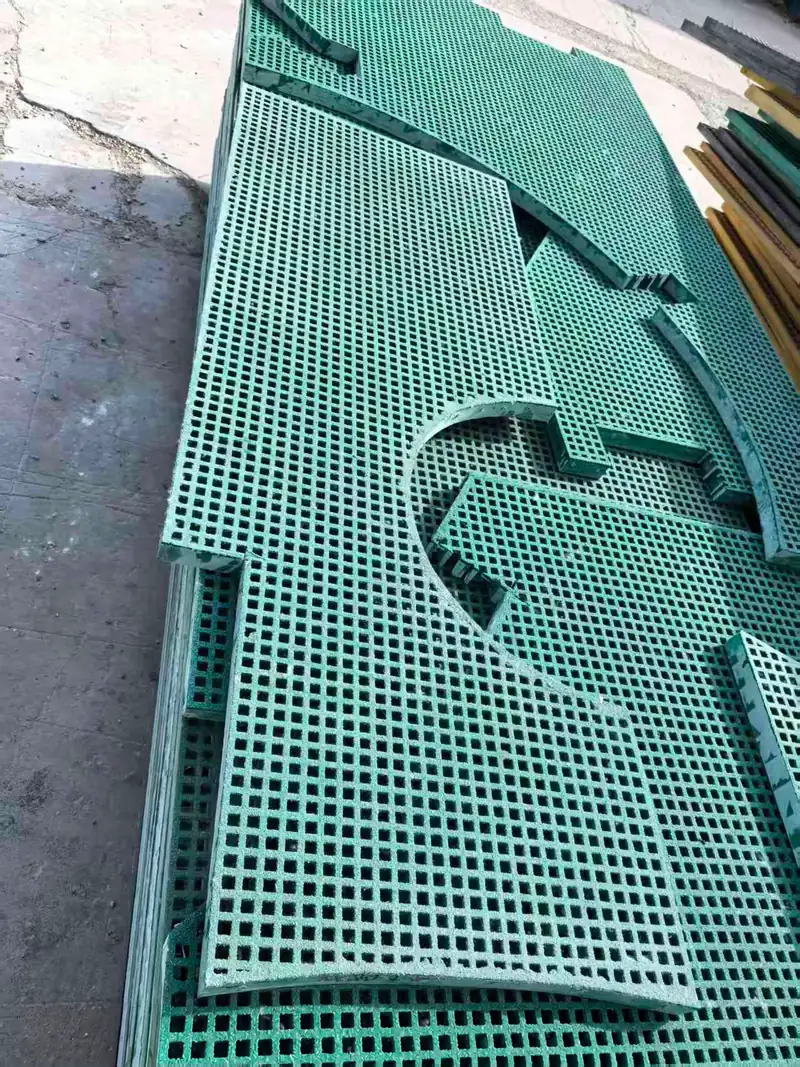
Une découpe interrompt les chemins de charge. Validez sa position et l’appui de sa rive avant de couper ; le scellement protège la face exposée, mais ne rétablit pas une barre porteuse supprimée. L’imbrication en usine modifie aussi les pertes matière et le prix calculé sur la surface livrée. Envoyez la liste de découpe avec les dimensions d’ouverture et les points de référence, puis validez le plan approuvé. Consultez la fiche de découpe et de scellement.
Vérifier les conditions avant de commander
Une charge uniforme, ponctuelle, linéique ou appliquée par une roue exige des vérifications différentes. Un panneau présenté pour l’accès piéton ne convient pas automatiquement aux véhicules. Les limites de flèche, les charges de longue durée, la température et la disposition des appuis font partie du choix. Le PRV ne peut pas être soudé à une ossature acier ; des crampons ou un autre détail de liaison validé sont nécessaires. Une surface de marche continue peut nécessiter un caillebotis couvert, tandis qu’un escalier demande des appuis et détails de nez propres à la marche.
Dans les zones humides ou exposées aux produits chimiques, validez la formulation de résine et la surface par rapport à l’exposition réelle plutôt que par rapport à une allégation générale de tenue à la corrosion ou à l’adhérence. Pour une exigence au feu ou antistatique, indiquez la méthode d’essai et le critère d’acceptation afin que les documents puissent être contrôlés. Examinez les options de surface et préparez les appuis et la pose.
Un échantillon standard de 3 × 3 mailles peut confirmer l’aspect de la maille, la couleur et la finition, mais il ne constitue ni un essai de charge du panneau ni une approbation chimique. Le guide de l’échantillon moulé décrit les mesures et les relevés à conserver avant de passer à la commande.
Lorsque les pièces moulées forment un plancher complet, utilisez la revue des appuis et de la fourniture de plateforme pour relier le choix du panneau aux pieds d’équipement, aux ouvertures techniques et aux responsabilités d’interface.
Une fiche technique de caillebotis moulé rattachée au panneau commandé
Une fiche technique de caillebotis moulé devient utile à une commande lorsqu’elle identifie la construction exacte, les dimensions, la résine, la surface, la base structurelle, le périmètre de fabrication et les preuves applicables au panneau proposé. Une fiche générale de catalogue peut décrire une plage de produits ; elle ne prouve pas à elle seule quelle combinaison a été chiffrée, fabriquée et livrée.
Reliez le document au produit à trois niveaux :
- Plage catalogue : ce que la famille de produits peut proposer.
- Ligne proposée : la combinaison exacte nommée dans le devis.
- Dossier de projet approuvé : le plan, les conditions d’appui et de charge, l’exposition, la fabrication et les documents acceptés pour la commande.

Le nom du fichier ne définit pas le produit
Un fichier intitulé « fiche technique caillebotis moulé 38 mm » peut contenir plusieurs maillages, tailles de panneaux, systèmes de résine et surfaces. Ces champs sont des options et ne décrivent pas un produit unique.
Avant d’utiliser une valeur figurant dans le document, identifiez :
- le tableau ou la ligne produit exacte ;
- la profondeur et la maille du panneau ;
- la référence de barre ou de pas ;
- la taille du panneau ;
- le système ou la nuance de résine ;
- la surface et la couleur ;
- la base de calcul de la masse ;
- les hypothèses associées aux données de charge ou de performance.
Si le document décrit une famille, le devis doit identifier la ligne précise proposée dans cette famille.
Champs de structure qui doivent concorder
Construction et maille
Consignez la construction moulée, le type de maille, la profondeur, le pas et la référence de barre ou de renfort. Une maille carrée, rectangulaire ou fine n’est pas interchangeable, car chaque géométrie utilise une grille différente.
Dimensions du panneau et des pièces finies
Précisez si la commande porte sur des panneaux entiers ou des pièces finies. Pour les panneaux entiers, indiquez leurs dimensions réelles. Pour les pièces finies, joignez la nomenclature et la révision du plan. La taille du panneau source et celle des pièces livrées répondent à des questions différentes.
Base de la masse
Si la fiche indique une masse au mètre carré, précisez si elle concerne un panneau nominal, une configuration précise ou un échantillon pesé. Recalculez séparément la masse du panneau si nécessaire et distinguez la masse de manutention ou d’emballage de la masse du produit.
Le guide des dimensions et du poids explique les notions de dimension nominale, réelle, de pas et de surface ouverte. Le guide du poids des panneaux et pièces finies détaille les calculs.
Les champs de résine et de surface restent séparés
La fiche peut mentionner une famille de résine, une nuance, une formulation, un système incendie, une couleur et une surface. Ne les regroupez pas dans une seule mention « matériau ».
Consignez :
- la famille de résine et toute nuance approuvée ;
- la charge ou le système fonctionnel lorsqu’il est indiqué ;
- la référence de couleur ;
- la surface concave, granulée, incrustée ou autre ;
- les exigences de feu, de fumée, d’antistatique ou d’UV ;
- l’exposition chimique et les preuves applicables.
Un nom de famille tel que « vinylester » ne définit pas une nuance complète. Un nom de couleur ne prouve pas une performance antistatique. Une surface granulée ne prouve pas la résistance chimique.
Pour une demande combinant structure et exposition, utilisez le guide de spécification de la résine moulée.
Les données de charge exigent les appuis et la portée réels
Une fiche générale peut contenir :
- des tableaux de charge de référence ;
- des valeurs de flèche ;
- un résultat d’essai sur matériau ;
- un rapport structurel pour un panneau nommé ;
- des liens vers des preuves propres au projet.
Chaque élément relève d’un type de document différent. Consignez :
- la configuration produit couverte ;
- la portée libre et la condition d’appui ;
- le type, la valeur et la surface de contact de la charge ;
- le critère de flèche ;
- la température et la durée ;
- la source et la révision du tableau ou du rapport.
Ne combinez pas une dimension du catalogue, une charge issue d’un autre produit et un rapport sur un échantillon différent dans une même fiche de projet. Le guide des charges et portées explique les conditions indissociables des données.
Modèle de fiche technique de projet
| Champ | À renseigner |
|---|---|
| Projet et commande | Identifiants du client, du projet, du devis et du bon de commande |
| Révision du plan | Révision approuvée du calepinage des panneaux ou pièces finies |
| Construction | Moulée ; maille carrée, rectangulaire ou fine |
| Profondeur et pas | Valeurs exactes proposées et référence de barre éventuelle |
| Résine | Famille, nuance retenue et base approuvée éventuelle |
| Surface et couleur | Surface de marche, traitement fonctionnel et référence de couleur |
| Panneau ou pièce | Dimensions réelles, quantité, repères de pièce et orientation |
| Masse | Source de la masse surfacique et base de manutention ou d’emballage |
| Appuis et charge | Portée libre, appuis, cas de charge et critère de flèche |
| Fabrication | Coupes, ouvertures, traitement des chants, marquage et emballage |
| Inspection | Contrôles, relevés et critères d’acceptation convenus |
| Preuves | Rapports, certificats ou calculs applicables au produit proposé |
| Points ouverts | Valeurs manquantes et responsable de leur confirmation |
La fiche expose volontairement les points ouverts. Une valeur marquée « inconnue » est plus sûre qu’une estimation qui pourrait ensuite être prise pour une valeur approuvée.
Distinguer les valeurs générales des valeurs approuvées
Attribuez un statut à chaque champ :
- Référence catalogue : information générale disponible, non encore liée à la commande.
- Proposé : confirmé dans le devis pour la configuration proposée.
- Approuvé : accepté par l’autorité du projet ou de la commande.
- Ouvert : non encore confirmé.
Cela évite de considérer une valeur approuvée comme si elle validait tous les champs encore ouverts.
Maîtrise des versions et des preuves
La fiche de projet doit consigner :
- le titre et la révision du document ;
- la date de préparation ;
- la référence du produit ou du devis ;
- la révision remplacée ;
- la source et le périmètre de chaque rapport cité ;
- la personne ayant approuvé le dossier final.
En cas de modification du plan, de la résine, de la surface ou du périmètre de fabrication, créez une nouvelle révision. Remplacez le fichier contrôlé au lieu de faire circuler deux PDF portant le même nom.
Le guide du dossier de fabrication montre comment la fiche approuvée entre dans la chaîne de production. La liste de contrôle à réception indique comment vérifier l’article livré par rapport à ce dossier.
Ce qu’une fiche technique ne peut toujours pas prouver
Une fiche de projet ne prouve pas que :
- l’appui installé correspond au plan ;
- chaque lot livré est identique sans dossier de fabrication ;
- un rapport couvre des essais qu’il ne nomme pas ;
- le panneau convient à une condition chimique, de charge ou de feu non étudiée ;
- une modification de champ a été approuvée.
Elle constitue une description contrôlée du produit fourni et de ses preuves. La pose, les dossiers de fabrication et les approbations propres à la commande restent distincts.
Contenu préparé et vérifié par l’équipe technique et de production de Dengtai Industry, à partir des conditions du projet, des données produit disponibles et des documents applicables. Les limites nécessitant une étude, un essai ou une approbation sont précisées dans le contenu. Dernière vérification :