Guide de fabrication des caillebotis moulés
Du panneau moulé aux pièces finies : dossier de fabrication
Un dossier utile relie une configuration de panneau source à un dessin approuvé, puis suit l’imbrication, les pièces découpées, le traitement des rives, le contrôle, les repères et le colisage jusqu’à l’expédition.
Préparé par
Dengtai Industry
Publié le
·
Vérifié le

Pièces découpées dans notre usine. Le dossier doit relier chaque article fini à sa configuration source et à l’indice de son dessin. Photo : Dengtai Industry.
Termes du dossier
Commande, dessin et identité des pièces restent reliés
Un dossier devient utile lorsque chaque champ renvoie à la même commande contrôlée.
- Dossier de fabrication
- L’ensemble contrôlé des identifiants, plans, mesures, relevés d’opérations et décisions de libération qui relie le produit source livré aux pièces finies.
- Identité du panneau source
- La ligne produit, la référence de lot si elle existe, les dimensions du panneau complet, la profondeur, la maille, la résine, la surface, la couleur et tout champ qui rattache la matière première à la commande.
- Indice du dessin
- L’indice exact du dessin ou de la liste de découpe approuvé pour l’imbrication, la coupe, les ouvertures et le contrôle. Toute modification ultérieure doit créer un nouvel indice contrôlé.
- Repère de pièce
- Un identifiant unique pour une pièce finie. Il peut relier le dessin, l’imbrication, la coupe, le résultat de contrôle, la liste de colisage et la position de pose.
- Contrôle de première pièce
- Le premier article découpé ou fabriqué vérifié avant de répéter la méthode. Le relevé précise les mesures, l’outil employé et la reproduction ou non du résultat approuvé.
- Libération de fabrication
- La décision consignée autorisant une pièce à passer à l’étape suivante ou à l’expédition. Elle identifie toute suspension, dérogation ou modification approuvée.
- Dossier de démonstration
- Un dossier illustratif qui montre des noms de champs et un enchaînement utiles sans prétendre représenter une commande client ou un lot de fabrication réels.
Limite des preuves
Ce qu’un dossier de fabrication peut et ne peut pas prouver
La traçabilité de production est utile, mais elle ne remplace pas un certificat structurel ou matière universel.
Faites défiler horizontalement pour voir toutes les colonnes.
| Question documentaire | Ce qu’un dossier contrôlé peut étayer | Ce qui exige un autre document ou une décision |
|---|---|---|
| Qu’a-t-on commandé ? | La commande, la configuration source et l’indice du dessin approuvé peuvent être reliés. | La validité structurelle exige encore les données de l’appui et du cas de charge réels. |
| Qu’a-t-on découpé ? | L’imbrication, les cotes de coupe, la position des ouvertures et le contrôle de première pièce peuvent être consignés. | Le dossier n’approuve pas une modification ultérieure sur chantier ni un appui absent. |
| Quel traitement de rive a été appliqué ? | Le produit de scellement, son lot, la préparation, la zone d’application et la polymérisation peuvent être conservés. | Le scellement ne rétablit pas les barres retirées et ne prouve pas la compatibilité chimique dans tous les milieux. |
| La pièce a-t-elle été contrôlée ? | Le contrôle, les valeurs mesurées, l’état des défauts, l’inspecteur et la libération peuvent être consignés. | Un contrôle de fabrication n’est pas automatiquement un essai tiers de charge, de feu ou de chimie. |
| Qu’a-t-on emballé ? | Les repères, quantités, listes de colisage et identifiants de colis peuvent être reliés. | Les dommages de transport et les modifications sur chantier restent des dossiers distincts. |
Étendue documentaire
Quand le dossier de fabrication compte le plus
Renforcez le dossier lorsque l’identité des pièces, le traitement des rives et les décisions de libération influencent la pose.
À retenir si…
- Utilisez un dossier de fabrication lorsque la commande comprend plusieurs tailles finies, orientations ou ouvertures.
- Utilisez-le lorsque les repères de pièces doivent correspondre à un calepinage de chantier ou à une liste de colisage.
- Utilisez-le lorsqu’un scellement des rives, un contrôle convenu ou une vérification dimensionnelle font partie de la commande.
- Utilisez-le lorsqu’un client doit retrouver l’indice approuvé à partir d’une pièce livrée.
Envisager une autre solution si…
- Ne présentez pas un formulaire illustratif comme le dossier réel d’un client.
- Ne revendiquez pas une traçabilité de lot si aucun identifiant de lot ne la permet.
- Ne prenez pas une photo de colisage pour une preuve de dimensions ou de traitement de rive.
- N’utilisez pas un rapport historique comme dossier de production d’une autre commande.
- N’acceptez pas une modification de champ non revue simplement parce qu’un numéro de pièce existe déjà.
Chaîne documentaire
Champs qui relient le panneau à la liste de colisage
Le dossier doit permettre de suivre une pièce dans les deux sens sans recourir à la mémoire.
Faites défiler horizontalement pour voir toutes les colonnes.
| Champ documentaire | Raison de sa présence dans la chaîne | Exemple de valeur |
|---|---|---|
| Commande et indice | Relie tous les relevés de production à la demande approuvée exacte. | Commande client / référence du devis / indice de plan A |
| Configuration source | Définit le produit à partir duquel les opérations commencent. | Moulé ; 38 mm ; 38 × 38 mm ; dimensions réelles du panneau ; références de résine et de surface |
| Lot du panneau source | Permet la traçabilité lorsque le système d’usine enregistre un lot. | Référence de lot disponible ; sinon indiquer « non disponible » |
| Imbrication et liste de pièces | Montre les pièces finies, leur orientation, leurs ouvertures et le plan matière. | Plan d’implantation et nomenclature des pièces avec quantités |
| Résultat de première pièce | Empêche de répéter un réglage non vérifié sur toute la commande. | Dimensions, repère de référence, outil ou lame et décision de poursuite |
| Traitement de rive | Consigne les faces exposées, le produit et la base de polymérisation. | Produit de scellement, lot, faces préparées et conditions de durcissement |
| Contrôle et repère | Relie l’état mesuré et les défauts à l’article physique. | Résultat de contrôle, inspecteur, date et repère de pièce |
| Colisage et libération | Relie l’article libéré au colis et aux documents d’expédition. | Liste de colisage, référence du lot d’expédition, bon de libération et photo |
Un dossier de fabrication de caillebotis moulé doit relier le panneau source, le dessin approuvé et chaque pièce finie à travers la coupe, le traitement des rives, le contrôle, le marquage et le colisage. Ce n’est ni une photo isolée ni un numéro de référence. C’est une chaîne d’identifiants et de décisions de libération.
Un dossier solide commence avec le produit réellement employé et se termine par l’article réellement emballé. Tout chaînon manquant doit être signalé, jamais remplacé par une valeur supposée.

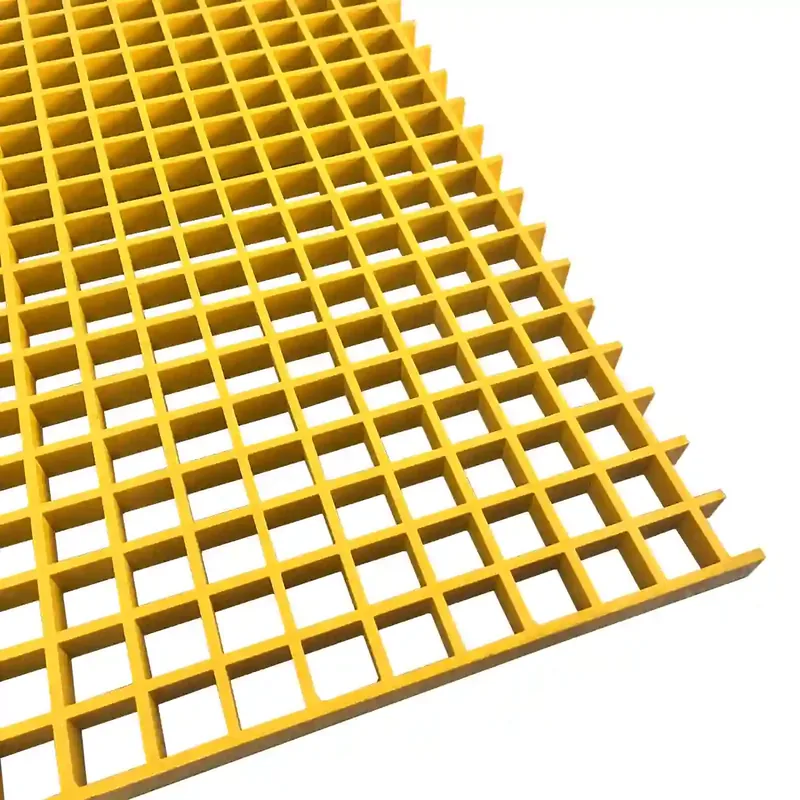
Le panneau source fait partie du produit fini
Le dossier doit commencer par la ligne moulée retenue :
- construction et famille de panneau ;
- profondeur et maille ;
- référence des barres ou du pas ;
- système de résine ;
- surface et couleur ;
- dimensions du panneau complet ;
- référence de lot si elle est disponible.
Deux panneaux d’apparence proche peuvent appartenir à des lignes différentes. Une mention « caillebotis jaune de 38 mm » ne suffit pas à reconstituer le produit. La gamme de caillebotis moulés présente les champs nécessaires à cette configuration.
Relier la commande à un seul indice de dessin
Le programme de production doit identifier :
- la commande d’achat du client ;
- le devis fournisseur ;
- la configuration du produit ;
- l’indice du dessin ou de la liste de découpe ;
- la nomenclature des pièces finies ;
- le périmètre de traitement des rives et de contrôle.
Si le client modifie une dimension, une ouverture, une surface ou un repère, l’indice contrôlé doit être mis à jour. Il ne faut pas continuer à découper selon l’ancien dessin sous prétexte que le numéro de commande n’a pas changé.
Le guide des panneaux entiers et pièces découpées montre comment la nomenclature des pièces et la surface du panneau source s’intègrent dans une même revue commerciale.
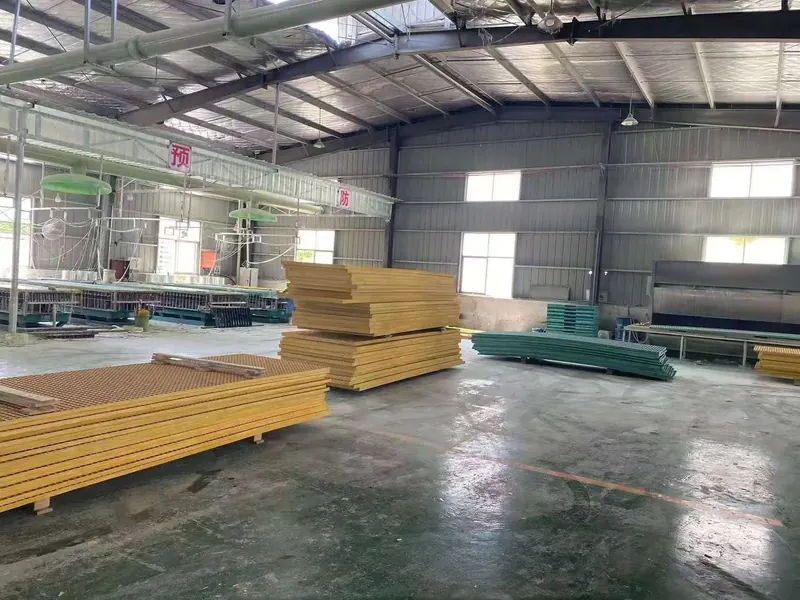
L’imbrication crée la carte des pièces
L’imbrication doit montrer :
- chaque repère de pièce ;
- les dimensions finies et les quantités ;
- l’orientation de la maille ou de la face supérieure ;
- les ouvertures et les échancrures ;
- l’affectation au panneau source ;
- les restrictions de rotation ou de découpe des rives.
Le repère est la clé qui survit à la coupe, au traitement des rives, au contrôle et au colisage. Les étiquettes doivent correspondre à la liste de colisage afin que l’équipe de chantier identifie la pièce sans la deviner d’après sa forme.
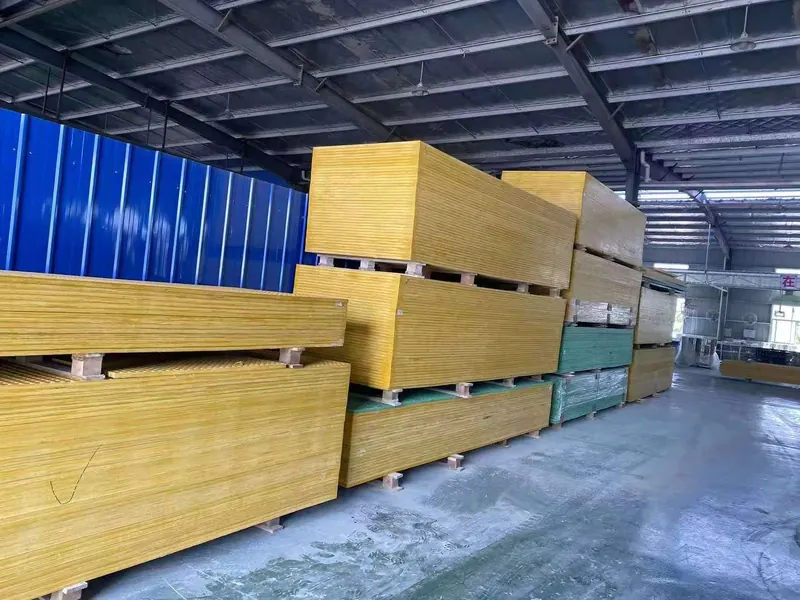
Contrôler la première pièce avant de répéter
La première pièce est un contrôle du procédé. Consignez :
- le réglage et l’indice du dessin approuvé ;
- le repère de référence ;
- les dimensions finies mesurées ;
- le résultat de l’ouverture ou de l’échancrure ;
- l’orientation de la maille et la face supérieure ;
- l’état de la rive ;
- la décision de poursuivre ou de réviser la méthode.
Une photographie ne suffit pas comme unique relevé de première pièce. Elle montre la forme et l’exécution, mais ne remplace ni la valeur mesurée ni la décision d’acceptation.
Coupe et traitement de rive sont deux relevés distincts
Le relevé de coupe doit préciser ce qui a été modifié. Le relevé de traitement de rive doit identifier la face exposée et la protection appliquée.
Pour une rive scellée, consignez :
- les faces ou parois de trou concernées ;
- la préparation de surface ;
- le produit de scellement et son lot ;
- le mélange lorsqu’il s’applique ;
- les conditions d’application ;
- la base de polymérisation ;
- le contrôle de couverture, de fissures et de zones incomplètes.
Le mastic protège la face coupée. Il ne rétablit pas les barres interrompues et ne prouve pas l’appui structurel. Utilisez le relevé de découpe et scellement sur chantier pour les champs à consigner.

Contrôle et marquage
Le relevé de contrôle doit renvoyer au même repère et au même indice. Selon le périmètre convenu, il peut préciser :
- les dimensions finies ;
- la forme et la position des ouvertures ;
- la planéité ou l’état visible ;
- le contrôle de surface ou de couleur ;
- le traitement des rives ;
- les fissures, éclats, vides ou fibres apparentes ;
- l’inspecteur et la date ;
- l’état accepté, suspendu ou à retoucher.
Le contrôle visuel ordinaire en usine et une exigence dimensionnelle ou d’essai propre au projet sont deux périmètres différents. Lisez le guide qualité et documentation avant de supposer qu’un relevé couvre l’autre.
Ce qu’un dossier réel ne doit pas affirmer
N’indiquez pas que la commande possède :
- une traçabilité de lot si aucune référence n’a été consignée ;
- une nuance de résine exacte si seule une famille générique a été commandée ;
- une capacité de charge du panneau complet parce qu’un rapport matière existe ;
- une conformité chimique ou au feu sans essai correspondant ;
- un contrôle dimensionnel complet si seul l’aspect a été vérifié ;
- un dossier spécifique au client s’il s’agit d’un modèle de démonstration.
Construire un dossier de démonstration utile
Lorsqu’un exemple public est nécessaire, identifiez-le clairement :
- « Démonstration uniquement — pas une commande client » ;
- précisez les champs illustratifs ;
- n’utilisez ni nom de client, ni adresse de projet, ni numéro de dessin réels ;
- conservez une structure de champs réaliste ;
- montrez où consigner un lot ou une preuve indisponible ;
- n’attribuez pas une date de libération comme si la production avait eu lieu.
Une démonstration correctement identifiée explique le processus sans faire croire à une preuve réelle.
Exemple de dossier de démonstration
Le relevé suivant porte volontairement la mention DÉMO — pas une commande client. Il montre le niveau de liaison attendu sans inventer une vente réalisée.
| Champ documentaire | Valeur de démonstration |
|---|---|
| État du dossier | DÉMONSTRATION — non libéré ni fourni |
| Identifiant du dossier | DEMO-MG-FAB-1031 |
| Référence de commande | Bon de démonstration non associé à un client |
| Configuration source | Caillebotis PRV moulé ; 38 mm ; 38 × 38 mm ; panneau source 1220 × 3660 mm |
| Résine et finition | Codes produit à renseigner depuis le devis approuvé |
| Indice du dessin | DEMO-A, illustration du flux uniquement |
| Imbrication | DEMO-NEST-01 ; affectation au panneau source et repères indiqués |
| Nomenclature de pièces | P01, P02, P03 et quantités reliées au calepinage de démonstration |
| Première pièce | Saisir les dimensions réelles, l’outil, le repère et la décision |
| Traitement de rive | Produit de scellement, lot, surfaces et conditions de durcissement |
| Contrôle | Saisir les observations, l’inspecteur et la décision |
| Colisage et libération | DEMO-PACK-01 ; l’état de libération reste « démonstration uniquement » |
Les champs vides ou fictifs sont intentionnels. Un dossier réel contient des valeurs traçables et ne recopie pas ces données. L’exemple montre comment un vérificateur passe de la commande au panneau source, à la pièce finie, au traitement de rive, au contrôle et au colis.
Si le formulaire est publié comme modèle client, utilisez un nom de fichier distinct, un filigrane ou un état « DÉMO » visible et un numéro de version. Un modèle ne doit pas porter une date de libération susceptible d’être prise pour une acceptation de production.
Lire le dossier dans les deux sens
Un dossier utile peut se parcourir :
- vers l’avant : commande → panneau source → imbrication → pièce finie → traitement de rive → contrôle → colis ;
- vers l’arrière : repère livré → contrôle → découpe et scellement → indice du dessin → configuration du panneau source.
Cette lecture bidirectionnelle révèle les chaînons manquants. Si un repère renvoie à un dessin mais pas à un contrôle, le dossier est incomplet. Si un rapport existe mais ne se rattache pas au produit proposé, il reste un document séparé.
Maîtriser les modifications pendant la fabrication
Lorsque le dessin ou la commande change, consignez :
- la modification ;
- la raison de la demande ;
- l’auteur de l’approbation ;
- le nouvel indice ;
- les pièces déjà fabriquées selon l’indice précédent ;
- leur acceptation, suspension ou remplacement ;
- l’incidence sur l’imbrication, le traitement de rive, le contrôle, le colisage et le prix.
Une modification après coupe peut laisser deux géométries dans une même livraison. Le dossier doit empêcher de les mélanger sans décision d’acceptation.
Erreurs fréquentes dans un dossier de fabrication
- Consigner seulement la taille finie et pas la configuration source.
- Employer une liste de colisage pour plusieurs indices de dessin sans lien.
- Relier des photos par nom de fichier sans repère de pièce.
- Consigner la coupe sans le traitement de rive.
- Consigner le mastic sans les surfaces couvertes.
- Attribuer un repère sans relevé de contrôle correspondant.
- Prendre un rapport matière pour un dossier de production.
- Continuer après un changement d’indice sans mettre la chaîne à jour.
Ce que l’acheteur doit recevoir
Le contenu exact dépend de la commande, mais une remise utile peut comprendre :
- le dessin approuvé et son indice ;
- la nomenclature des pièces finies et du colisage ;
- la référence de configuration source ;
- les informations de lot disponibles ;
- le relevé de traitement des rives ;
- les relevés de contrôle convenus ;
- les repères de pièces et étiquettes de colis ;
- l’état de libération et les écarts approuvés ;
- les essais ou attestations applicables avec leurs limites.
Le guide de contrôle à réception explique comment exploiter ces relevés lorsque l’expédition arrive.
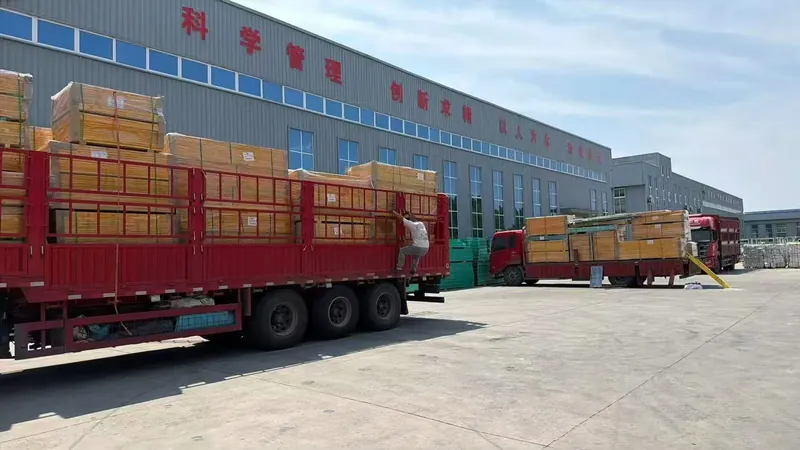
Adapter le dossier au mode d’approvisionnement
La structure des champs suit l’étendue de la commande :
- Commande de panneaux complets : la configuration produit, la quantité, le lot disponible, l’aspect et la liste de colisage constituent le cœur du dossier. Une carte détaillée des pièces n’est utile que si le projet impose un contrôle ou un marquage particulier.
- Commande découpée en usine : ajoutez l’indice du dessin, l’imbrication, les repères finis, le contrôle de première pièce, les ouvertures, le traitement de rive, le contrôle dimensionnel et l’identification des colis.
- Commande mixte : identifiez les pièces libérées pour la fabrication et les panneaux restant en stock. La liste de colisage ne doit pas brouiller les deux périmètres.
Ainsi, une commande de panneaux simples n’est pas surchargée de relevés inutiles et une commande fabriquée complexe ne repose pas sur la seule liste de colisage.
Demander le dossier avec la commande
Définissez les exigences documentaires avant la production :
- les champs à remplir ;
- les mesures exigeant un instrument et un repère ;
- les faces de rive à documenter ;
- les points de contrôle ou d’arrêt ;
- les documents à rapprocher du produit proposé ;
- la façon de nommer et relier les photos ;
- la nécessité d’un modèle à indice contrôlé.
Attendre l’expédition pour demander un dossier détaillé peut empêcher l’usine de retrouver les informations de production antérieures. Le dossier se conçoit pendant que les étapes de contrôle et de fabrication peuvent encore recueillir les données.
Règle de fabrication
Consignez ce qui a réellement été commandé, approvisionné, découpé, traité, contrôlé et emballé. Maintenez le lien entre commande client, indice du dessin et repères de pièces. Si un lot, un contrôle ou un essai manque, indiquez la limite.
Un dossier tire sa valeur de sa capacité à être suivi, pas de l’apparence formelle de ses champs.
Séquence de production
Comment construire un dossier de fabrication traçable
Chaque étape produit ou conserve un identifiant que l’étape suivante peut vérifier.
Confirmez le devis, la commande client, la ligne produit et l’indice du dessin avant production.
Identifiez la configuration des panneaux et la référence de lot disponible.
Reliez chaque repère, dimension, orientation et ouverture au calepinage approuvé.
Consignez le réglage, les dimensions, l’état de rive et la décision de poursuivre.
Reliez le produit de scellement, la préparation, les faces traitées et la polymérisation aux pièces concernées.
Consignez le résultat, apposez le repère et conservez-le jusqu’au colisage et à l’expédition.
Preuves d’usine
Ce que notre usine peut consigner ou non
Nous conservons les informations produit, fabrication et contrôle disponibles sans revendiquer un lot ou un essai absent.

Lien avec la source
Nous conservons la configuration produit et la référence de lot disponibles pour les panneaux utilisés.
Indice maîtrisé
La coupe et le contrôle suivent l’indice approuvé du dessin ou de la liste de découpe.
Traçabilité des pièces
Les repères peuvent relier la pièce finie à l’imbrication, au contrôle, au colisage et au calepinage de chantier.
Dossier de traitement
Les faces découpées, le produit de scellement, l’application et la polymérisation convenus sont consignés séparément.
Limite du contrôle
Un relevé d’aspect ou de dimensions n’est pas présenté comme un essai de charge, de chimie ou de feu.
Limites explicites
Si un lot, une nuance, un essai ou un relevé manque, le dossier l’indique au lieu de le supposer.
Liste pour le devis
À définir avant de créer le dossier de fabrication
Précisez l’article, le dessin, le traitement des rives, le contrôle et la remise avant production.
- Référence client et commande — Commande d’achat, devis et partie responsable de l’approbation.
- Configuration produit — Construction, profondeur, maille, résine, surface, couleur et format du panneau complet.
- Dessin ou liste de découpe approuvé — Indice exact avec repères, dimensions finies, ouvertures et orientation.
- Périmètre du traitement de rive — Faces à sceller, produit, méthode et contrôle de polymérisation.
- Exigences de contrôle — Aspect, dimensions, masse, essais, points d’arrêt et critères d’acceptation.
- Marquage et emballage — Étiquettes de pièces, identification des colis, protection et format de la liste de colisage.
- Justificatifs requis — Relevés, photos, certificats ou rapports à joindre aux pièces libérées.
- Destination et remise — Incoterm, port ou adresse, langue des documents et destinataire des dossiers.
Demander un devis
Envoyez votre nomenclature de panneaux et de fabrication
Joignez la configuration source, la liste des pièces finies, l’indice du dessin et les relevés requis.
- Panneaux sources et pièces finies reliés
- Indice du dessin et repères conservés
- Données de démonstration séparées des preuves réelles
Questions sur le dossier de fabrication des caillebotis moulés
Qu’est-ce qu’un dossier de fabrication de caillebotis moulé ?
Chaque commande a-t-elle besoin d’un dossier de fabrication ?
Une photographie peut-elle remplacer le dossier de fabrication ?
Un repère de pièce prouve-t-il que la pièce a été contrôlée ?
L’usine peut-elle garantir la traçabilité du lot source ?
Un dossier de fabrication prouve-t-il la charge ou la compatibilité chimique ?
Comment identifier un dossier de démonstration ?
Contenu préparé et vérifié par l’équipe technique et de production de Dengtai Industry, à partir des conditions du projet, des données produit disponibles et des documents applicables. Les limites nécessitant une étude, un essai ou une approbation sont précisées dans le contenu. Dernière vérification :