Caillebotis fibre de verre sur mesure
Caillebotis pultrudé en fibre de verre
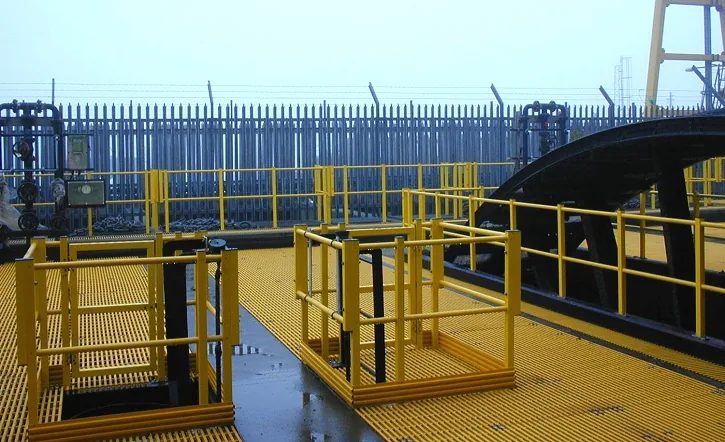
Panneaux pultrudés fabriqués sur mesure avec barres porteuses I, T et WT. Reliez les dimensions, la résine et la surface aux appuis et aux conditions de service.

Photo : Dengtai Industry.
Présentation du produit
Qu’est-ce qu’un caillebotis PRV pultrudé ?
Le caillebotis pultrudé en PRV est un panneau ouvert constitué de barres porteuses parallèles en fibre de verre, de profil I ou T, reliées par des traverses. Les barres sont formées en continu par tirage du renfort de verre à travers la résine et une filière chauffée.
Également appelé caillebotis pultrudé en fibre de verre ou GRP, il reçoit la charge principale dans l’axe des barres. Nous fabriquons les panneaux aux dimensions du projet, avec un sens de barres adapté aux appuis et une résine ou une finition compatible avec le milieu d’exploitation.
Séries I, T et WT
Spécifications et poids des caillebotis pultrudés
Notre tableau présente les dimensions nominales, la surface ouverte et le poids de référence au mètre carré. La largeur et la longueur des panneaux sont fabriquées sur commande. Confirmez la résine, la surface et le poids fini pour la commande ; ces valeurs décrivent la géométrie et la masse, pas une capacité de charge.
Faites défiler horizontalement pour voir toutes les colonnes.
| Série | Profondeur du panneau (mm) | Hauteur de barre h (mm) | Largeur supérieure b (mm) | Pas de barre c (mm) | Surface ouverte | Poids (kg/m²) |
|---|---|---|---|---|---|---|
| I25-40 | 25 | 25 | 15 | 25 | 40 % | 16,5 |
| I25-50 | 25 | 25 | 15 | 30 | 50 % | 14,5 |
| I25-60 | 25 | 25 | 15 | 38 | 60 % | 12,5 |
| I38-40 | 38 | 38 | 15 | 25 | 40 % | 23 |
| I38-50 | 38 | 38 | 15 | 30 | 50 % | 20 |
| I38-60 | 38 | 38 | 15 | 38 | 60 % | 18,5 |
| T38-33 | 38 | 38 | 25 | 38 | 33 % | 15,5 |
| T38-50 | 38 | 38 | 25 | 50 | 50 % | 12,0 |
| WT38-12 | 38 | 38 | 38 | 43,5 | 12 % | 19,5 |
| WT38-25 | 38 | 38 | 38 | 50 | 25 % | 17,5 |
| T50-33 | 50 | 50 | 25 | 38 | 33 % | 20,5 |
| T50-50 | 50 | 50 | 25 | 50 | 50 % | 16,5 |
Choisir des barres porteuses I, T et WT
I, T et WT désignent différentes géométries de barres porteuses, et non trois qualités universelles. Commencez par le chemin de charge, la profondeur disponible, le contact supérieur, le pas, les conditions d’appui et les preuves applicables. Comparez ensuite les profilés complets capables de satisfaire ces conditions.
La lettre du profil ne suffit pas à établir un classement de capacité. Deux barres de même profondeur nominale peuvent avoir des largeurs supérieures, âmes, pas, surfaces ouvertes, masses et assemblages de traverses différents. Utilisez la ligne de produit complète et les données structurelles qui lui correspondent.

Ce que décrivent les trois familles
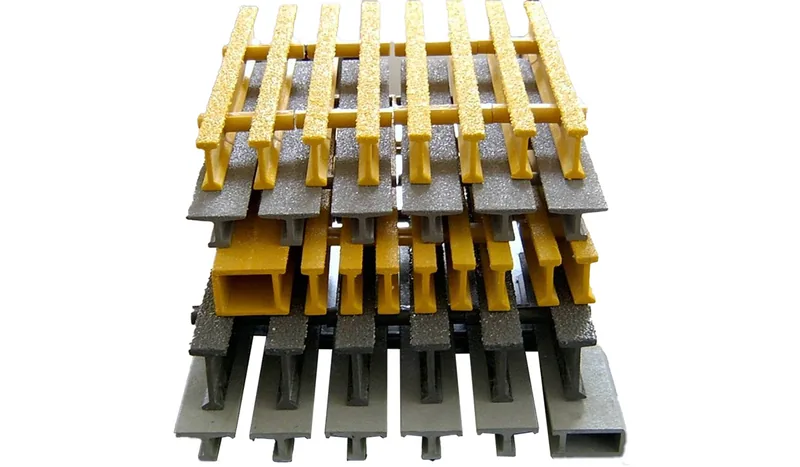
Une barre porteuse I possède des semelles supérieure et inférieure reliées par une âme centrale.
Une barre porteuse T possède une semelle supérieure et une tige descendante.
Dans notre catalogue, WT désigne la série en T à tête plus large. La tête modifie la surface de marche et la géométrie de contact, mais la largeur réelle de semelle, la profondeur, le pas et la finition supérieure doivent toujours être adaptés à la charge et à l’usage.
Ces noms décrivent une forme. Sans dimensions ni justificatifs, ils ne permettent pas d’affirmer quel profil est le plus résistant.
Lire la section, pas seulement la hauteur
Le tableau produit comprend :
- la profondeur du panneau ;
- la hauteur de barre h ;
- la largeur supérieure b ;
- le pas des barres porteuses c ;
- la surface ouverte ;
- la masse surfacique.
La hauteur de barre n’est ni la largeur du panneau ni la longueur des barres. Le pas est la distance entre axes, pas l’ouverture libre. La surface ouverte est une proportion à l’échelle du panneau, pas l’ouverture locale rencontrée par une roue ou un pied.
Le guide du pas des barres détaille ces mesures.
Comparer les mêmes propriétés de section
Lorsqu’un fournisseur communique des propriétés de section, vérifiez ce que chaque valeur décrit et l’axe auquel elle se rapporte :
- A : aire de la section ;
- I : moment quadratique par rapport à l’axe indiqué ;
- S : module de flexion à la fibre supérieure ou inférieure indiquée ;
- masse surfacique : quantité de matière, sans être en soi une valeur de résistance.
Une barre plus profonde présentera souvent un I et un S plus grands, mais deux barres de même hauteur peuvent différer par leurs semelles et leur âme. Un profil I peut aussi avoir des modules de flexion supérieur et inférieur différents. N’employez pas un seul module pour tous les sens de charge, sauf si le calcul fourni le fait explicitement.
Confirmez également l’unité de référence. Un tableau peut donner les valeurs pour une barre, un autre pour un pied ou un mètre de largeur de panneau. Un EI apparent peut venir d’un essai ou d’une section homogénéisée, et non du simple produit d’un E nominal par un I nominal. Des valeurs établies sur des bases différentes ne sont pas comparables sans conversion et définition claire de la source.
Les propriétés de section expliquent les différences de comportement, mais ne terminent pas la conception du caillebotis. Le pas, le nombre de barres par unité de largeur, l’assemblage des traverses, la résine, l’appui local, les conditions d’appui et l’orientation posée restent partie du panneau fini. Comparez les données de section et les données de charge du panneau comme deux niveaux complémentaires de preuve.
Comparer les profilés dans les mêmes conditions
Une comparaison défendable maintient constants :
- la portée libre et les conditions d’appui ;
- le type, l’intensité et la surface de contact de la charge ;
- le critère de flèche ;
- la résine et la surface ;
- l’orientation du panneau ;
- les exigences de traverses et de joints ;
- le document ou le périmètre d’essai requis.
Modifier simultanément le profil et la portée rend le résultat ambigu. Une barre plus profonde peut paraître « plus résistante » parce qu’elle a été vérifiée sur une portée plus courte, et un profil plus léger peut sembler économique lorsque ses exigences d’appui ont été omises.
Adapter le contact supérieur à l’usage
La largeur de la semelle supérieure influence :
- la surface de contact ;
- l’ouverture visible de marche ;
- la répartition locale de charge ;
- l’application du granulat ou de la finition ;
- la manière dont une petite roue ou un pied d’équipement rencontre la barre.
Pour un usage piéton, un contact large peut être utile, mais il modifie aussi la surface ouverte et la masse. Pour un trajet de chariot ou d’équipement, vérifiez l’empreinte de la roue ou du contact sur la géométrie supérieure réelle et dans le sens de déplacement.
Ne choisissez pas un profil à partir d’une seule photographie. Utilisez un dessin de section ou un échantillon identifié avec les données dimensionnelles correspondantes.
Lire le tableau de charge avant de déclarer un profil adapté
Le tableau de charge doit partir des mêmes données que le plan : profil et pas exacts, portée libre, conditions d’appui, cas de charge et flèche admise. Vérifiez s’il décrit une charge uniformément répartie, une charge linéique concentrée, une charge ponctuelle, une charge de roue ou un autre schéma précisé. Deux cas de même force totale peuvent produire une contrainte locale et une flèche différentes.
Vérifiez ensuite la valeur elle-même. Une charge recommandée ou admissible, une valeur de calcul et une capacité ultime ne sont pas interchangeables. Une valeur ultime n’est pas une charge de service normale sauf si la méthode du projet et sa base de sécurité la convertissent explicitement. Notez le coefficient de sécurité et ses conditions au lieu de recopier un nombre dans un devis.
Notez aussi si le tableau décrit une charge statique de courte durée à température ambiante. Un choc ou une charge dynamique peut exiger des marges distinctes, tandis qu’une charge permanente peut augmenter la flèche au cours du temps par fluage. Une ligne de courte durée à température ambiante ne couvre pas automatiquement une zone de procédé chaude, un trafic répété ou un équipement laissé en place. Vérifiez les conditions de température et de fluage par rapport au cas de service réel.
N’interpolez pas entre les colonnes de portée ou de charge, n’extrapolez pas hors de la plage imprimée et ne transposez pas une ligne à un autre profil, une autre résine ou un autre appui sauf si le tableau ou le calcul indique que cette méthode est valide. Si le cas du projet se situe entre des lignes publiées, demandez le calcul correspondant ou choisissez une configuration vérifiée.
Le bon test d’une comparaison I, T ou WT consiste à poser la même question structurelle à chaque profil, avec des preuves propres à sa ligne de produit complète. Un tableau intitulé seulement « caillebotis pultrudé 38 mm » ne suffit pas.
Lorsqu’un projet cite le manuel des caillebotis composites FRP ANSI/ACMA/FGMC (en anglais), confirmez l’édition ainsi que le tableau, l’essai ou la méthode exigés. « Conforme à la norme de caillebotis » sans édition, configuration testée et périmètre ne constitue pas une preuve complète.
Comparer l’assemblage complet
Les barres porteuses ne sont qu’une partie du panneau :
- leurs extrémités doivent atteindre un appui ;
- les traverses relient et stabilisent les barres ;
- l’espacement des traverses doit être confirmé ;
- les rives et les extrémités coupées demandent un traitement ;
- les crampons doivent s’adapter à la barre et à l’appui ;
- les repères de pièces doivent conserver l’orientation.
Un panneau pultrudé est assemblé ; la connexion entre les barres et les traverses fait donc partie de son identité. Les fabricants peuvent employer des entretoises entaillées, des coins, un verrouillage mécanique, un collage ou une combinaison de procédés. Demandez l’assemblage proposé et vérifiez que son mode de liaison, l’espacement des traverses et les détails de remplacement correspondent à l’offre.
Ne mélangez pas des traverses, entretoises ou crampons d’un système avec ceux d’un autre sans confirmation de compatibilité. La dimension extérieure peut concorder alors que le détail de verrouillage diffère.
Pour le sens des barres porteuses, repérez la portée depuis une référence du projet et reportez-la sur chaque pièce unique. Les traverses ne constituent normalement pas une seconde direction de portée équivalente.
Ce que le tableau de section peut décider, ou non
Le tableau produit peut identifier des candidats selon le profil nominal, le pas, la surface ouverte et la masse. Il peut montrer que deux lignes correspondent à des configurations différentes.
Il ne peut pas à lui seul :
- approuver une portée libre ;
- remplacer un calcul de charge et de flèche ;
- prouver la résistance chimique ;
- établir une performance au feu, antidérapante ou antistatique ;
- confirmer les conditions d’appui du panneau fini ;
- approuver une découpe qui supprime des barres porteuses.
Utilisez des données de charge correspondantes ou un calcul de projet. Le guide des charges et portées explique les données d’entrée de cette étude.
Vérifier la profondeur utile et la fabrication
La profondeur disponible peut limiter le profil en dehors du calcul structurel. Vérifiez :
- le niveau supérieur de la structure ;
- les bordures ou relevés environnants ;
- les transitions de portes et d’escaliers ;
- le dégagement sous le panneau ;
- la géométrie du siège d’appui ;
- les crampons et fixations ;
- le levage et la manutention.
Un profil plus profond qui convient structurellement peut ne pas tenir dans la cote finie, tandis qu’un profil moins profond peut exiger des appuis plus rapprochés ou une autre configuration.
Comparer les devis par configuration complète
Le devis doit préciser :
- le profil I, T ou WT ;
- la profondeur et les dimensions réelles de section ;
- le pas et l’espacement des traverses ;
- la résine et la surface ;
- les largeurs, longueurs de barres et quantités ;
- le sens porteur et les repères de pièces ;
- le traitement des rives et le périmètre de fixation ;
- les données de charge ou d’essai applicables.
Deux offres ne doivent pas être comparées à partir d’une seule mention « pultrudé 38 mm ».
Utilisez le guide de comparaison des devis pultrudés pour normaliser profil, résine, pièces finies, rives, fixations, emballage, conditions commerciales et preuves avant de comparer les totaux.
La règle de sélection produit
Définissez d’abord les appuis et le cas de charge. Présélectionnez les familles de profil compatibles avec la profondeur et la géométrie de contact disponibles. Comparez les lignes de produit complètes à portée, charge, flèche et environnement identiques, puis confirmez l’assemblage et les preuves.
Le bon profil est celui que le panneau fini et sa disposition d’appui peuvent démontrer, et non celui dont la lettre est la plus familière.
Noms de résine des caillebotis pultrudés : identifier le produit fini
Un nom tel que polyester, vinylester, phénolique ou époxy ne constitue que le début d’une spécification de caillebotis pultrudé. La commande doit encore identifier le grade ou la formulation, la structure I/T/WT, la surface de marche et les preuves exigées pour le produit fini.
Deux devis mentionnant « vinylester » peuvent ne pas proposer le même système de matière. De même, un produit dit « phénolique » n’est pas automatiquement approuvé pour toutes les exigences de feu et de fumée, et un vinylester époxy reste un vinylester, distinct du système époxy séparé.
Pour l’achat, le résultat utile est une identité produit traçable, partagée par le plan, le devis, le dossier de fabrication et les documents justificatifs.

Famille, grade et formulation sont distincts
Une famille de résine décrit la chimie générale, par exemple polyester, vinylester, phénolique ou époxy.
Un grade identifie un produit de résine particulier dans cette famille. Deux grades peuvent différer par la résistance chimique, le comportement de mise en œuvre ou les preuves.
Une formulation décrit ce qui est réellement employé dans le système de matière fini : résine, compatibilité du renfort et pigments, charges, additifs ou conditions de transformation nécessaires.
Le caillebotis fini ajoute un autre niveau :
- la construction exacte des barres I, T ou WT ;
- la profondeur et le pas des barres ;
- l’assemblage des traverses ;
- la formulation et le durcissement associés au produit ;
- la surface de marche, le granulat et la couleur ;
- la fabrication et le traitement des rives.
C’est pourquoi un même nom peut figurer sur deux devis sans prouver leur équivalence.
Les noms courants exigent des questions précises
| Nom ou description | À clarifier avant toute comparaison |
|---|---|
| Polyester | Orthophtalique ou isophtalique ? Formulation ignifuge exigée ? Quel grade et quel produit fini ? |
| Polyester isophtalique / ISO | Quel grade, quelle exposition et quelles preuves sont proposés pour l’assemblage pultrudé réel ? |
| Vinylester | Quel grade ou quelle formulation ? Le vinylester époxy fait-il partie de la chimie demandée ? |
| Phénolique | Quel critère de feu, fumée, toxicité ou structure le caillebotis fini doit-il démontrer ? |
| Époxy | S’agit-il du système époxy séparé proposé pour certaines applications fortement corrosives, ou d’un vinylester dit époxy ? |
| « FR » ou « ignifuge » | Quelle norme, quel résultat, quelles conditions d’essai et quel périmètre produit soutiennent l’affirmation ? |
| « Résistant chimique » | Quels produits chimiques, concentrations, températures, modes de contact et durées ont été évalués ? |
Aucune ligne ne choisit une résine à elle seule. Elles identifient ce qui doit devenir non ambigu avant qu’une offre puisse être comparée techniquement.
Établir l’exposition avant le prix de la résine
Pour un caillebotis pultrudé, définissez l’exposition de service dans la zone de procédé où le panneau sera réellement posé. Une description générale de l’usine ne constitue pas une spécification chimique.
Notez :
- les noms des produits chimiques ou des flux de procédé ;
- la composition et la concentration du mélange, avec unités ;
- les températures normales et maximales, avec leur durée ;
- le contact par projection, vapeur, condensation ou immersion ;
- les agents de nettoyage, leur dilution et leur température ;
- la fréquence et la durée des contacts ;
- les exigences de feu, fumée, UV, électricité ou autres.
Le guide de choix de résine compare plus largement les familles. Le guide de résistance chimique explique comment maintenir une affirmation du fournisseur dans le produit, le milieu et l’exposition réellement couverts.

Ne pas choisir à partir du nom de l’activité
« Eaux usées » peut englober les eaux brutes, les eaux traitées, les zones de dosage, le nettoyage acide ou basique et les zones de vapeur. « Marin » peut désigner les projections salines, l’immersion, le contact avec les carburants ou le lavage. « Offshore » ajoute parfois des exigences de feu et de fumée indépendantes de la tenue à l’eau de mer.
Créez une fiche d’exposition courte pour chaque zone distincte. Une passerelle peut ainsi employer une configuration pratique pour l’accès courant, tandis qu’une autre plateforme de la même usine reçoit une étude matière plus exigeante.
Garder la résine distincte de la structure
La résine protège le stratifié et participe au système de matière, mais une résine résistante à la corrosion n’augmente pas automatiquement la capacité de charge du panneau.
Le cas structurel dépend toujours :
- du sens des barres porteuses ;
- de la portée libre et des appuis ;
- du profil I, T ou WT ;
- du pas et de l’assemblage complet ;
- du schéma de charge et de la limite de flèche ;
- de la température et de la durée de charge ;
- des preuves propres à la configuration finie.
Appliquez la méthode de portée et flèche à service identique afin que le choix de résine ne remplace pas l’étude structurelle.
Garder la résine distincte de la surface
Une famille de résine ne définit pas la finition de marche. Le type de granulat, sa couverture, le traitement UV et la couleur sont des champs distincts.
Pour une commande de caillebotis pultrudé, confirmez :
- si la surface est un granulat standard ou une autre finition convenue ;
- si le trafic pieds nus, sur roues ou industriel commande la solution ;
- si le nettoyage peut endommager ou encrasser la surface ;
- si la couleur est adaptée à la résine et à l’exposition extérieure ;
- si les performances demandées sont justifiées pour le produit fini.
Le guide des surfaces et traitements détaille l’ordre de sélection.
Lire les preuves dans le bon périmètre
Une fiche de résine, un essai de stratifié, un rapport de produit fini et une approbation de projet ne couvrent pas la même chose.
Demandez ce que le document démontre :
- famille et grade de résine ;
- assemblage des barres et traverses, y compris le collage ou le verrouillage lorsqu’il est pertinent ;
- produit ou échantillon essayé ;
- stratifié et surface ;
- conditions chimiques, de température et de contact ;
- méthode et résultat au feu ou sur les fumées ;
- conditions d’appui et de charge ;
- validité pour une pièce coupée ou fabriquée.
Une affirmation de famille dans une brochure peut aider à présélectionner une orientation. Elle ne constitue pas automatiquement un document d’acceptation de projet.
Conserver tout l’assemblage fini dans le périmètre
La description de résine doit accompagner le produit livré complet, pas seulement le stratifié des barres. Demandez si le système choisi fixe ou limite la connexion des traverses, le voile de surface, le granulat, le mastic de rive ou le matériau de réparation. Ces détails varient selon le fabricant et la configuration.
Avant d’approuver une matière équivalente, confirmez que la résine proposée est compatible avec l’assemblage et le traitement de rive réels. Ne transposez pas une recommandation de résine ou d’adhésif d’un caillebotis d’un autre fournisseur au nôtre sans vérifier le produit fini.
Maîtriser les substitutions
Une substitution de résine proposée exige une étude explicite, même si les dimensions ne changent pas.
Avant de considérer un substitut comme équivalent, comparez :
- famille, grade et formulation de résine ;
- compatibilité chimique et thermique ;
- preuves structurelles et au feu ;
- compatibilité de surface et de couleur ;
- documents exigés ;
- incidence commerciale sur le devis.
Si un projet impose un grade, un fournisseur ou une norme propriétaire, transmettez cette description avec la demande. La matière offerte et toute alternative doivent être identifiées ouvertement, sans être masquées derrière un nom générique de famille.
Ce que notre devis doit rendre explicite
Nos orientations matières pultrudées actuelles comprennent le polyester, le vinylester, le phénolique et l’époxy, la combinaison disponible étant confirmée pour le profil et la commande proposés. La demande doit identifier la famille ou le grade du projet, et le devis doit montrer le périmètre réellement offert au lieu de répéter uniquement le mot demandé.
Confirmez dans le dossier de commande :
- la description complète de la résine ;
- le profil I/T/WT, la profondeur et le pas ;
- la surface et la couleur ;
- l’exposition et les performances exigées ;
- les dimensions, ouvertures et repères de pièces ;
- le traitement des rives et les fixations ;
- les preuves demandées ;
- le statut de toute substitution.
Ainsi, la fabrication, le contrôle qualité et les achats disposent de la même définition du produit livré.
Ce dossier accompagne ensuite le produit : le guide des marches pultrudées traite les appuis directionnels et le nez de marche, le guide d’emballage conserve le sens et l’identité des pièces dans le fardeau, et le guide de réception contrôle le produit et les preuves à l’arrivée.
Liste de validation de la résine
Avant de commander un caillebotis pultrudé :
- déterminer la famille et le grade exacts ;
- distinguer l’époxy du vinylester époxy ;
- indiquer les conditions chimiques, de température et de contact ;
- inclure le nettoyage et les contacts anormaux ;
- lister les exigences de feu, fumée, UV et électricité ;
- confirmer la section structurelle et la surface ;
- identifier le périmètre des preuves requises ;
- approuver explicitement toute substitution ;
- reporter la même identité matière dans le plan et le dossier d’inspection.
Les ressources techniques et le guide qualité et documentation expliquent comment examiner les documents sans transformer une affirmation générale en approbation du produit fini.
Si l’exposition et les exigences produit sont déjà définies, joignez la fiche de résine et d’exposition à la demande de caillebotis pultrudé. Indiquez le produit chimique, la température, le mode de contact, le nettoyage, le profil, la surface et les preuves requises ; les valeurs inconnues peuvent être marquées comme telles.
Capacité, ouvertures et sens des barres porteuses
Nous recommandons d’examiner ensemble les appuis, le trafic et l’exposition. Un panneau peut tenir dans l’espace disponible tout en présentant un mauvais sens porteur ou une ouverture inadaptée aux personnes qui l’utilisent. Résolvez ces exigences avant de figer le profil ou le plan sur mesure.
Si le projet hésite encore entre plusieurs matières, commencez par la présentation du caillebotis en fibre de verre. Cette page sépare les avantages de la matière de la construction, de la pose et des preuves du projet ; elle suppose que la construction pultrudée figure parmi les solutions candidates.
Une fois le sens des barres connu, utilisez le guide de charge des plateformes à équipements pour placer le panneau dans le cadre d’appui, les charges d’équipement, les ouvertures de maintenance et le périmètre de fourniture convenu.
Lire la section complète
Le tableau indique la profondeur du panneau, h (hauteur de barre), b (largeur de semelle supérieure), c (entraxe des barres), la surface ouverte et le poids en kg/m². Ce sont des dimensions nominales de série ; la hauteur n’est pas une longueur ou une largeur de panneau, et le pas n’est pas l’ouverture libre entre semelles. L’épaisseur d’âme et les détails des traverses sont confirmés sur les plans de section et d’assemblage.
Un profil I possède des semelles supérieure et inférieure reliées par une âme ; un profil T possède une semelle supérieure et une tige. WT désigne notre série T à tête plus large. Comparez les dimensions réelles de section et les espacements. Le poids aide à estimer la masse propre et la manutention ; il n’établit ni charge admissible ni portée. Les charges du projet exigent des preuves propres à la configuration.
Utilisez le guide de calcul du poids des caillebotis pultrudés pour reporter la masse exacte de la série aux surfaces des pièces finies, aux limites de manutention et au poids brut des colis.
Choisir les ouvertures selon la tâche d’accès
La surface ouverte décrit le drainage et la circulation d’air, tandis que les dimensions d’ouverture libre comptent pour les petites roues, les aides à la mobilité et les outils qui peuvent tomber. Un fort pourcentage de surface ouverte ne dit pas à lui seul si la marche convient au parcours. Précisez le trafic, le nettoyage et les exigences relatives aux chutes d’objets, ainsi que les ouvertures souhaitées.
Pour un accès public ou une exigence d’accessibilité précisée, montrez le sens principal de circulation ainsi que le sens porteur. Les deux doivent fonctionner avec le panneau et les appuis choisis. Tourner un panneau pour répondre à une ouverture modifie aussi les barres qui atteignent les appuis ; vérifiez l’ensemble par rapport aux critères applicables du projet.
Maintenir les barres porteuses sur appui
Faites courir les barres porteuses d’un appui effectif à l’appui opposé. Leur axe est le sens principal de portée. Les traverses relient les barres et aident à répartir les charges locales ; elles ne créent pas une seconde direction de portée équivalente. Un cadre sur quatre côtés est compatible avec une disposition pultrudée lorsque les barres porteuses disposent de l’appui requis et que la configuration convient à la charge.
Lorsque des pièces finies exigent une coupe ou des ouvertures, utilisez le guide de contrôle des extrémités coupées et traverses afin de conserver les extrémités de barres, la référence des traverses, les appuis et le traitement de rive dans un même dossier de libération.
Lorsque des crampons sont nécessaires, utilisez le guide de position et d’ajustement des crampons pultrudés pour placer la retenue aux appuis et aux rives, sans traiter une traverse ou un serrage à mi-portée comme un point d’appui.
Vérifier les données de charge sur le panneau fini
Une valeur de charge utilisable identifie le même profil, le même pas, le même matériau et les mêmes conditions d’appui que le panneau proposé. Transmettez :
- la distance libre entre appuis, le sens porteur et les largeurs d’appui aux extrémités. Vérifiez que tout tableau de référence emploie la même définition de portée.
- le type, la valeur et les unités de charge : charge surfacique uniforme, charge ponctuelle, charge linéique ou charge de roue, avec les surfaces de contact et positions d’équipement pertinentes.
- la flèche admise, la température et l’exposition, y compris les charges permanentes ou dynamiques.
- les joints, rives non appuyées et ouvertures qui modifient les barres restant continues entre appuis.
Vérifiez aussi l’état du panneau fini, et pas seulement le profil non découpé. Une valeur de charge établie pour une autre résine, disposition d’appui ou découpe peut ne pas s’appliquer aux pièces livrées. Confirmez le périmètre de l’essai ou du calcul avant d’utiliser une performance dans la commande.
La comparaison de portée et flèche à service identique transforme ces données en fiche de comparaison entre candidats et maintient charge, flèche et preuves sur la même base.
Les charges permanentes et les températures élevées exigent aussi une étude de la déformation à long terme. Consultez le guide de température et fluage ; les limites finales relèvent des données produit applicables et de la conception du projet.
Choix des matériaux
Options de résine pour caillebotis pultrudés
Adaptez la matière à l’exposition réelle tout en vérifiant la configuration structurelle. Les lignes ci-dessous décrivent des demandes de sélection ; la combinaison disponible de résine, profil et assemblage est confirmée pour la commande.
Faites défiler horizontalement pour voir toutes les colonnes.
| Résine demandée | Analyse de sélection | À confirmer pour la configuration I/T proposée |
|---|---|---|
| Polyester | Candidat pour un accès courant lorsque l’exposition permet une formulation économique. | Type de résine, produit chimique réel, exposition aux UV, surface et exigences éventuelles en matière de feu. |
| Vinylester | Candidat pour les eaux usées, les produits chimiques ou le milieu marin après définition des conditions d’exploitation. | Milieu, concentration, température et contact par projection ou immersion, avec des données propres à la configuration. |
| Phénolique | Demande de projet lorsque des performances au feu et sur les fumées sont spécifiées. | Profil et assemblage disponibles, essais exigés et documents justificatifs. Le nom de la résine ne prouve ni une qualification au feu ni une approbation marine. |
| Époxy | Nous examinons la résine époxy pour les projets soumis à une forte corrosion. | Produit chimique, concentration, température et mode de contact, évalués avec le profil I/T, la formulation de résine et la surface proposés. L’époxy et le vinylester restent deux résines distinctes. |
Finitions et exigences spéciales
Surfaces, couleurs et exigences de performance
Choisissez la finition de marche et l’aspect avec la résine. Les exigences particulières sont vérifiées séparément sur la configuration proposée.
Surface de circulation
Partez du trafic et des salissures présentes sur le cheminement. Une finition choisie pour des bottes industrielles mouillées doit aussi être revue si de petites roues, des aides à la mobilité ou des utilisateurs pieds nus partagent le parcours. Confirmez le granulat, la couverture et les besoins de nettoyage pour la résine et le panneau réels ; l’aspect seul ne démontre pas la performance antidérapante.
Couleurs et exposition extérieure
Le jaune, le vert, le bleu, le gris et le noir sont nos couleurs courantes, avec des teintes personnalisées sur demande. Reliez la couleur à la résine et à la surface sélectionnées. Pour un service extérieur, précisez l’exposition et l’aspect attendu afin que la protection UV soit examinée.
Exigences incendie ou maîtrise statique
Transmettez la norme, le seuil d’acceptation et les conditions de service. Les propriétés au feu, électriques et antidérapantes exigent chacune des justificatifs ; une couleur, une étiquette de résine ou un rapport général ne prouve pas les trois.
Applications
Applications des caillebotis pultrudés
Les caillebotis pultrudés et moulés partagent de nombreux usages d’accès et de couverture. Adaptez la résine à l’exposition et la structure aux charges et aux appuis ; le procédé seul ne détermine pas l’aptitude.

Passerelles de chantier et industrielles
Les panneaux pultrudés peuvent équiper des accès de chantier, des passerelles et des chemins de maintenance. Adaptez résine et surface au milieu, puis confirmez l’espacement des appuis, le sens des barres, les charges piétonnes ou de maintenance et les joints pour la série I/T sélectionnée.

Plateformes d’accès aux équipements
Identifiez les pieds d’équipements, les charges ponctuelles, les outils de maintenance et les ouvertures, en plus de la charge générale de circulation. Le profil et la disposition des appuis doivent tenir compte de l’endroit où chaque charge parvient aux barres porteuses.

Accès dans les eaux usées et zones chimiques
Analysez le liquide ou le produit chimique réel, sa concentration, la température et le contact par projection ou immersion avec la disposition des appuis. Choisissez une résine et une surface adaptées au panneau proposé, sans décider à partir du seul nom de l’activité.

Passerelles de maintenance photovoltaïque
Les panneaux sur mesure peuvent suivre les parcours d’accès entre les rangées photovoltaïques. Confirmez l’espacement des rails, le sens des barres, les dimensions, les points de fixation et les charges de maintenance, avec la résine, la surface et l’exposition extérieure.

Couvercles de caniveau et panneaux amovibles
Disposez les barres porteuses d’un côté appuyé du caniveau au côté opposé, puis vérifiez l’accès, le levage et les besoins de fixation. Les charges de roues ou de véhicules demandent une étude distincte ; un panneau piéton n’est pas automatiquement un couvercle pour véhicules.
Choisir la structure
Caillebotis pultrudé ou moulé ?
Les deux types sont fabriqués dans notre usine. Comparez les configurations réelles aux mêmes exigences de projet.
Faites défiler horizontalement pour voir toutes les colonnes.
| Point de sélection | Caillebotis pultrudé | Caillebotis moulé |
|---|---|---|
| Structure et chemin de charge | Des barres porteuses parallèles reprennent la charge principale dans leur longueur ; les traverses relient les barres. | Une maille intégrée. La géométrie de grille et la disposition des appuis déterminent la reprise de charge du panneau. |
| Comparaison des portées | Reliez le profil I/T exact, le pas, la résine et les appuis aux données de charge et de flèche applicables. | Reliez la maille, la géométrie des barres, l’épaisseur et les appuis aux données de charge et de flèche propres à ce produit. |
| Ouvertures et disposition | Vérifiez quelles barres porteuses une ouverture interrompt et comment les extrémités restantes seront appuyées. | Vérifiez la grille et les appuis restants autour des découpes ; une maille carrée ne supprime pas l’étude des appuis. |
| Coût complet du projet | Comparez la disposition des panneaux sur mesure, le matériau, la fabrication, les fixations et le périmètre de livraison. | Comparez les panneaux requis, le rendement de découpe, le matériau, les fixations et le transport pour un même périmètre. |
| Grilles et entourages d’arbre | Hors de notre gamme de caillebotis pultrudé. | Nos grilles et entourages d’arbre emploient un caillebotis moulé, avec ouverture, dimensions extérieures et appuis confirmés pour le projet. |
De la sélection au plan sur mesure
Disposition et fabrication des panneaux sur mesure
Nous fabriquons les panneaux pultrudés aux dimensions du projet, sans format standard fixe. Nous recommandons de définir chaque pièce selon son lieu et son mode de pose. Longueur et largeur fixent le contour ; le sens porteur, la disposition des extrémités, les ouvertures et les tolérances convenues déterminent l’ajustement.
Envoyer le plan du panneau
| Caractéristique | Valeur |
|---|---|
| Dimensions du panneau | Fabriqué sur commande Il n’existe pas de format standard fixe. Indiquez la largeur, la longueur des barres porteuses, la quantité et la position prévue à la pose. |
| Largeur et longueur | Largeur × longueur des barres porteuses La largeur traverse les barres et la longueur suit leur axe. Repérez le sens porteur afin qu’une pièce rectangulaire ne soit pas posée dans le mauvais sens. |
| Traverses et distances aux extrémités | Confirmer la disposition des assemblages Deux panneaux de mêmes dimensions peuvent avoir des traverses à des positions différentes. Précisez les alignements entre panneaux voisins et la distance entre chaque extrémité de barre et la traverse la plus proche. L’espacement des traverses est distinct du pas c. |
| Ouvertures et tolérances | Identifier les dimensions qui commandent l’ajustement Un encastrement serré dans un cadre et un passage de tuyau peuvent exiger des jeux différents. Indiquez les cotes critiques, les tolérances et l’appui prévu autour des barres coupées. |
| Liste de pièces et indice du plan | Une disposition coordonnée pour la commande Pour plusieurs pièces sur mesure, demandez des repères liés au plan de pose et à la liste de colisage. Confirmez l’indice du plan et les modifications avant de fabriquer les pièces concernées. |
| Poids, manutention et division des panneaux | Poids des séries indiqués ci-dessus Utilisez le poids en kg/m² et la surface finie pour une première estimation. Confirmez la résine, la finition et le poids net réel pour la manutention ; le poids brut emballé est distinct. Convenez de toute division de panneau avec les appuis et les limites de transport. |
De la fabrication au service
Découpes, contrôle de pose et entretien
Conservez la même configuration et le même plan pendant la découpe, la livraison et la pose. Il sera ensuite plus facile de distinguer un problème d’ajustement, un problème d’appui et une usure de surface.
- Résoudre les ouvertures avec les appuis — Intégrez les découpes et les encoches dès le premier plan. Une ouverture correctement découpée peut tout de même interrompre le chemin de charge ; examinez les extrémités de barres et le pourtour avant de figer les dimensions. Si l’ouverture change sur site, revoyez aussi la disposition des appuis. Lire les recommandations de découpe et scellement
- Spécifier le traitement des rives dans le devis — Nous pouvons assurer un scellement à la résine sur demande. Convenez des rives exposées, du traitement et du coût inclus pendant la validation du plan, particulièrement en service chimique. Le scellement protège le stratifié découpé ; les barres porteuses doivent toujours reposer sur leurs appuis prévus.
- Vérifier séparément appuis et fixations — Les appuis reprennent la charge ; les crampons retiennent les panneaux. Nous fournissons les familles M, L et C en acier galvanisé ou inoxydable, avec un ajustement vérifié sur la largeur de barre, la hauteur du panneau et le support. Appui d’extrémité, jeu aux joints, mouvement thermique, positions des crampons et serrage suivent les détails de pose convenus. Vérifier la position et l’ajustement des crampons pultrudés
- Contrôler que chaque pièce est au bon endroit — À la livraison, rapprochez les repères de pièces, quantités, dimensions, ouvertures et finitions du plan et de la liste de colisage en vigueur. Consignez les dommages avant la pose. Au montage, contrôlez le sens porteur, le contact sur appui, les joints et les fixations ; des contours extérieurs identiques ne rendent pas tous les panneaux interchangeables.
- Lier l’inspection aux conditions de service — Inspectez pendant le service la surface de marche, les barres, les connexions aux traverses, les rives découpées, les fixations et les appuis. Employez des méthodes de nettoyage compatibles avec la résine et la finition. Conservez la configuration et les relevés d’appui ; fissures, barres rompues, mouvement inhabituel ou nouvelle exposition exigent une évaluation technique plutôt qu’une réparation cosmétique. Planifier nettoyage, inspection et entretien
Prix et commande
Prix et périmètre de commande des caillebotis pultrudés
Pour une commande sur mesure, la comparaison utile porte sur ce qui arrive prêt à poser et sur le travail restant sur site. Envoyez le plan, les quantités, les conditions de service et la destination afin que le devis décrive ce périmètre.
Comparer les pièces livrées
Nous recommandons de fixer la liste de pièces avant de comparer des prix au mètre carré. Alignez profil, pas, résine et finition, puis incluez ouvertures, exigences de rives, traitement des bords, fixations et emballage. Un prix matière plus bas peut laisser davantage de découpe et d’ajustement sur site ; comparez la fourniture complète pour le même travail.
Personnaliser là où cela apporte de la valeur
Nous préférons convenir tôt des dimensions de découpe. Identifiez les cotes critiques et distinguez l’alignement fonctionnel des traverses d’une préférence visuelle. Il n’existe pas de quantité minimale fixe ; les petites séries et configurations spéciales sont chiffrées avec leurs contraintes de fabrication et de transport.
Paiement, production et expédition
Nos conditions habituelles prévoient 50 % d’acompte et le solde avant expédition. La production normale demande généralement de 15 à 30 jours calendaires à réception de l’acompte ; confirmez le calendrier de la commande réelle. Le transport et l’arrivée sont additionnels, et le devis précise l’emballage et le périmètre de livraison convenus.
Nous établissons généralement le devis FOB, avec le port d’expédition et les coûts inclus convenus pour la commande. L’emballage export utilise habituellement des palettes bois et acier ; confirmez les marques de colis ainsi que les poids net et brut dans le périmètre d’expédition. Le format et la disponibilité des échantillons sont confirmés pour la configuration demandée ; un petit échantillon aide à évaluer la finition, pas la capacité de charge d’un panneau complet.
Demander un devis de projet
Transmettre les exigences de caillebotis pultrudé
Commencez par le plan, les dimensions et la quantité. Ajoutez les appuis, les charges et l’environnement lorsqu’ils sont connus ; nous identifierons ce qui reste à confirmer.
- Dimensions de panneau adaptées à votre disposition
- Profil I/T, sens porteur et charges du projet étudiés ensemble
- Joignez un plan ou une liste de pièces ; les données inconnues peuvent suivre
Questions sur les caillebotis pultrudés en PRV
Quelle différence y a-t-il entre un caillebotis pultrudé et un caillebotis moulé ?
Pouvez-vous fabriquer les panneaux aux dimensions demandées ?
Quelle est la capacité de charge ou la portée maximale ?
Peut-on tourner un panneau ou l’appuyer sur ses quatre côtés ?
Les ouvertures et rives découpées peuvent-elles être finies en usine ?
Combien coûte un caillebotis pultrudé en fibre de verre ?
Quelle est la durée de vie d’un caillebotis pultrudé ?
Peut-on demander un devis sans connaître la série I/T ni la résine ?
Peut-on comparer les barres I, T et WT uniquement par leur module de flexion ?
Un tableau de charge couvre-t-il le choc, la charge permanente ou une température élevée ?
Fournissez-vous des caillebotis pultrudés en polyester, vinylester, phénolique ou époxy ?
Le devis identifiera-t-il la résine offerte au-delà de sa famille ?
Un changement de résine exige-t-il une nouvelle étude technique et commerciale ?
Contenu préparé et vérifié par l’équipe technique et de production de Dengtai Industry, à partir des conditions du projet, des données produit disponibles et des documents applicables. Les limites nécessitant une étude, un essai ou une approbation sont précisées dans le contenu. Dernière vérification :