模壓格柵加工
從模壓整板到成品件:加工紀錄
有效的加工紀錄應把原板配置連到核准圖面,再沿排版、成品件、裁切、封邊、檢驗、件號與包裝走到出貨。
整理
Dengtai Industry
發布於
·
最後核對

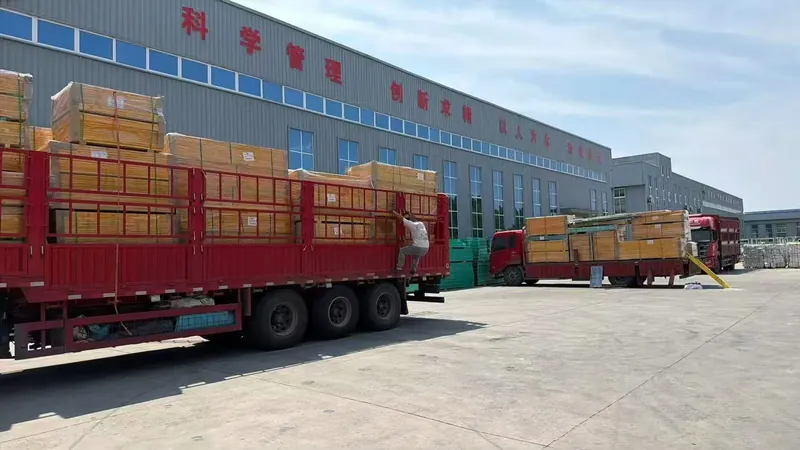
每件成品都應連回原板配置與圖面版次。照片:登泰實業。
紀錄名詞
原板、圖面、件號與放行
這些欄位把生產操作連到可交付件。
- 加工紀錄
- 一組受控的識別碼、圖面、量測值、工序紀錄與放行決定,用來把供應的原板產品連到每一件交付成品。
- 原板身分
- 產品列、可取得的批次或批號、整板尺寸、深度、孔格、樹脂、表面、顏色,以及其他能把起始材料連回訂單的欄位。
- 圖面版次
- 排版、切割、開孔與檢驗實際採用的核准圖或裁切清單版本。日後變更應建立新的受控版次。
- 件號
- 完成件的唯一識別。它必須能連到圖面、排版、切割紀錄、檢驗結果、裝箱清單與現場安裝位置。
- 首件檢查
- 在重複同一加工方法前,先檢查第一件實際成品,記錄量了什麼、使用何種工具,以及核准結果是否被重現。
- 加工放行
- 記錄某件允許進入下一工序或出貨的決定,並指出任何暫停、偏差或已核准變更。
- 示意紀錄
- 用來展示實用欄位與流程的示例,需清楚標示不代表真實客戶訂單或生產批次。
證據範圍
加工紀錄能與不能證明什麼
文件能說明生產內容,但不會自動成為荷重或化學試驗。
Swipe horizontally to view all columns.
| 紀錄要回答的問題 | 受控紀錄能夠支援的內容 | 仍要另行文件或決定的事項 |
|---|---|---|
| 客戶到底訂購了什麼 | 能把訂單、來源配置與核准圖面版次連成同一來源。 | 結構是否適用仍須具備實際支承和荷重資料。 |
| 現場實際上切了什麼 | 可保留排版、成品尺寸、開口位置與首件檢查。 | 紀錄不能核准較晚的現場變更,也不能補上缺少的支承。 |
| 切邊用了什麼處理 | 可保存封邊材料、批次、前處理、施工範圍與固化結果。 | 封邊不會恢復被切斷的筋條,也不能證明所有環境的化學相容性。 |
| 成品是否完成檢驗 | 能讓檢查項目、實測值、缺陷狀態、檢驗人與放行互相對應。 | 工廠加工檢驗並不是第三方載重、防火或化學試驗。 |
| 最後包裝了哪些件 | 能把件號、數量、裝箱清單和包件識別連在一起。 | 運輸損傷和現場修改仍要留下獨立紀錄。 |
紀錄檢查
何時需要完整加工紀錄
多件、開孔、封邊與追溯要求越高,紀錄越需完整。
符合以下條件時可採用…
- 同一訂單有多種完成尺寸、板件方向或開口時,就需要加工紀錄。
- 每個交付件號必須對應現場配置、安裝位置或裝箱清單。
- 訂單範圍包含切邊封護、尺寸驗證或雙方約定的檢驗。
- 客戶需要把到貨成品追回實際核准圖面版次。
出現以下情況時應改採其他方案…
- 不可把示例表冒充成已完成的客戶紀錄。
- 沒有批次或批號資料時,不應宣稱可追溯生產批次。
- 包裝照片不能替代尺寸檢驗或切邊處理紀錄。
- 歷史報告不可移作另一張訂單的生產紀錄。
- 不能因為已有件號,就直接接受未經審查的現場變更。
必要紀錄
模壓格柵紀錄鏈的八個欄位
每個欄位都應能連到訂單與具體件號。
Swipe horizontally to view all columns.
| 紀錄欄位 | 為何必須留在紀錄鏈 | 填寫範例 |
|---|---|---|
| 訂單與圖面版次 | 讓每份生產資料都能回到當次核准需求。 | 客戶採購單、報價索引與圖面 A 版。 |
| 原板產品配置 | 定義後續加工從哪個產品開始。 | 模壓;38 mm;38 × 38 mm;實際板幅;樹脂與表面。 |
| 原板批次或批號 | 系統有紀錄時用來協助前後追溯。 | 可取得時填批號;沒有時直接寫未提供。 |
| 排版與成品件清單 | 呈現成品、方向、開口與來源板使用計畫。 | 排版檔及附數量的件號明細。 |
| 首件檢查結果 | 避免尚未確認的加工設定被整批重複。 | 尺寸、基準、工具或刀片及通過與暫停決定。 |
| 切邊處理 | 指明外露切面、使用材料與固化依據。 | 封邊產品、批次、處理面與固化條件。 |
| 檢驗與件號 | 讓實測狀態和缺陷判定綁定實物。 | 檢驗結果、檢驗人、日期與件號。 |
| 包裝與放行 | 把已放行成品連到包件和出貨文件。 | 裝箱單、包件編號、放行紀錄與照片索引。 |
一份模壓格柵加工紀錄, 應把來源板、核准圖面與每一件成品, 從切割、切邊處理、檢驗、標記到包裝全部連在一起。它不是一張照片, 也不是一個料號, 而是一串識別資料與放行決定。
最有用的紀錄從真正使用的產品開始, 到實際裝入包件的成品結束。任何缺少的連結都應明確說明, 不能用假設值填補。
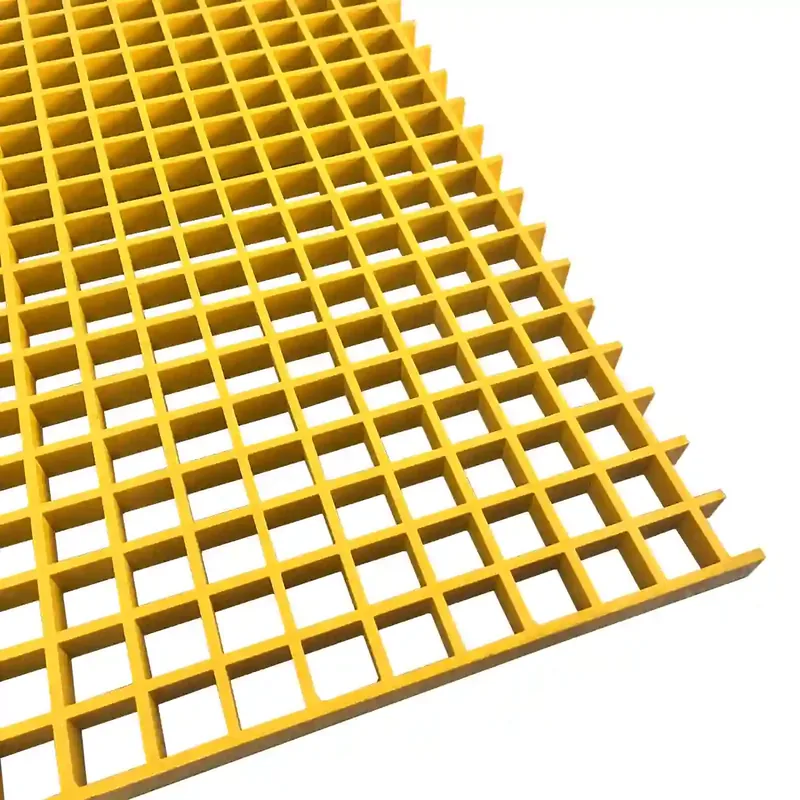
來源板也是成品的一部分
加工紀錄應從選定的模壓產品列開始, 至少記錄:
- 構造與產品系列;
- 深度與孔格;
- 筋條尺寸或節距基準;
- 樹脂體系;
- 表面與顏色;
- 整板尺寸;
- 可取得的批次或批號。
兩片外觀相似的板可能屬於不同產品列。只寫「黃色 38 mm 格柵」無法重建完整產品,模壓格柵產品範圍 則列出配置應包含的欄位。
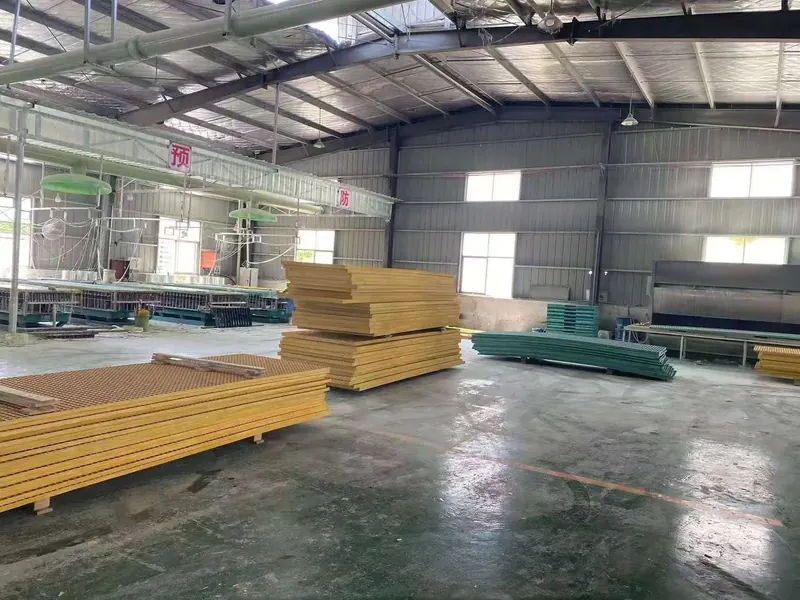
訂單必須綁定一個圖面版次
生產排程應指明:
- 客戶採購單;
- 供應商報價;
- 產品配置;
- 圖面或裁切清單版次;
- 成品件清單;
- 切邊處理與檢驗範圍。
客戶更改尺寸、開口、表面或標記要求時, 要更新受控版次。不能因為原訂單編號沒變, 就繼續依舊圖切割。
整板與裁切件指南 說明成品件表與來源板面積如何在同一次商務審查中處理。
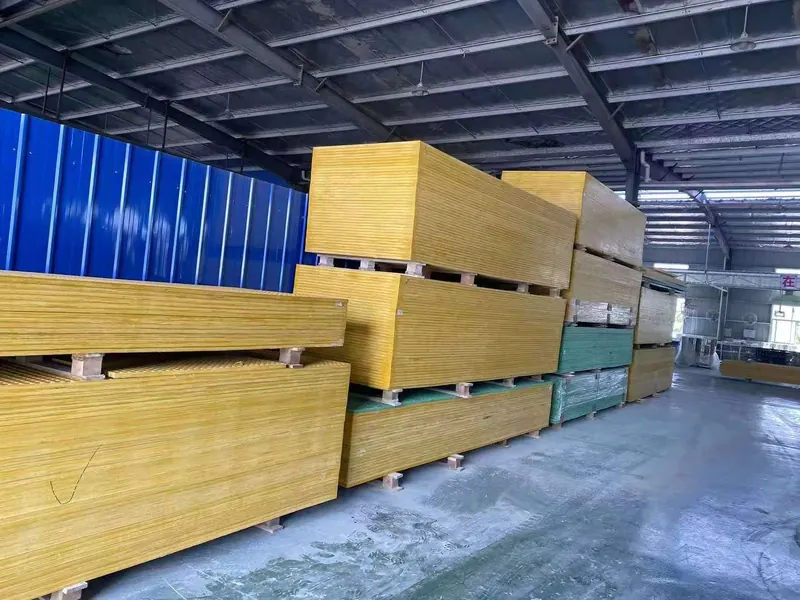
排版建立件號層級的地圖
排版應顯示:
- 每一個件號;
- 完成尺寸與數量;
- 格網或上表面方向;
- 開口與缺口;
- 來源板分配;
- 旋轉或邊條的相關限制。
件號是穿越切割、切邊、檢驗和包裝的關鍵索引。標籤要與裝箱清單一致, 讓現場團隊不必靠形狀猜測板件。
重複加工前先檢查首件
第一件加工品是製程控制點, 應記錄:
- 機台設定與核准圖面版次;
- 量測基準;
- 完成尺寸實測值;
- 開口或缺口結果;
- 格網方向與朝上表面;
- 切邊狀態;
- 繼續生產或調整方法的決定。
不要只用照片當首件紀錄。影像能顯示外形與工藝, 卻不能代替實測數值和接受與否的決定。
切割與切邊處理要分開記錄
切割紀錄應說明板件改了什麼; 切邊處理紀錄則要說明哪些面外露, 以及施加了什麼保護。
有封護的邊應記錄:
- 包含哪些切面或孔壁;
- 表面前處理;
- 封邊材料與批次;
- 必要時的混合比例;
- 施工條件;
- 固化依據;
- 覆蓋、裂縫與漏塗區的檢查結果。
封邊材料保護切面, 但不會恢復被中斷的筋條, 也不能證明結構支承已成立。現場紀錄欄位可參考 模壓格柵現場切割與切邊封護紀錄。

檢驗與件號標記
檢驗記錄要連到同一個件號與圖面版次。依約定範圍, 可以記錄:
- 完成尺寸;
- 開口形狀與位置;
- 平整度或可見外觀;
- 表面或顏色檢查;
- 切邊處理;
- 裂縫、崩邊、空孔或外露纖維的觀察;
- 檢驗人與日期;
- 接受、暫停或返工狀態。
一般工廠外觀檢查與專案特定的尺寸或試驗要求是不同範圍。假設一份紀錄可以涵蓋另一項之前, 應先看 品質與文件指南。
真實紀錄不能誇大範圍
不能宣稱訂單已具備:
- 沒有批次或批號紀錄時的批次追溯;
- 只訂了通用家族時的精確樹脂牌號追溯;
- 憑材料層級報告就推出的整板載重等級;
- 試驗條件未相符時的化學或防火合規;
- 只做外觀檢查卻宣稱完整尺寸檢驗;
- 使用示意範本卻宣稱客戶專用紀錄。
如何建立有用的示意紀錄
需要公開示例時, 要清楚標示:
- 「僅供示意 — 不是客戶訂單」;
- 指明哪些欄位是示範值;
- 避免真實客戶名稱、專案地址與圖面編號;
- 保留真實可用的欄位結構;
- 指示不可取得的批次或證據編號應記在哪裡;
- 不能填上放行日期, 讓人誤以為已實際生產。
有清楚標示的示意紀錄可以解釋流程, 又不會誤導證據。
示意紀錄範例
下表故意標示為 DEMO—不是客戶訂單。它展示真實生產紀錄應有的連結程度, 但不虛構已完成的交易。
| 紀錄欄位 | 示意內容 |
|---|---|
| 紀錄狀態 | DEMO ONLY — 尚未放行或供貨 |
| 紀錄編號 | DEMO-MG-FAB-1031 |
| 訂單參考 | 示意採購單, 未關聯客戶 |
| 來源配置 | 模壓 FRP 格柵;38 mm;38 x 38 mm;1220 x 3660 mm 來源板 |
| 樹脂與表面 | 依核准報價填入產品編號 |
| 圖面版次 | DEMO-A, 僅供流程示意 |
| 排版 | DEMO-NEST-01; 顯示來源板分配與件號 |
| 件表 | P01、P02、P03 與對應示意排版的數量 |
| 首件結果 | 填入實際尺寸、工具、基準與通過/暫停決定 |
| 切邊紀錄 | 填入封邊材料、批次、處理面與固化條件 |
| 檢驗 | 填入實際觀察、檢驗人與處置 |
| 包裝與放行 | DEMO-PACK-01; 放行狀態維持「僅供示意」 |
空白或佔位欄位是故意設計。真實紀錄要填可追溯的實際數值, 不能照抄示意內容。這個範例展示審查者如何從訂單走到來源板、成品、切邊、檢驗與包裝。
若把表格公開為客戶範本, 應使用獨立檔名、可見的 DEMO 標記或狀態欄, 並加上版本編號。範本不能帶有容易被誤認為生產驗收的放行日期。
紀錄必須能從兩個方向閱讀
有用的紀錄可以順向追查:
- 順向: 訂單 → 來源板 → 排版 → 成品件 → 切邊 → 檢驗 → 包裝;
- 反向: 交付件號 → 檢驗 → 切割與封邊 → 圖面版次 → 來源板配置。
雙向閱讀能找出缺失的連結。如果件號指到圖面卻沒有檢驗紀錄, 紀錄就不完整; 如果有報告卻無法連到供應產品, 那份報告仍只是另一份獨立文件。
加工中如何控制變更
當圖面或訂單變更時, 要記錄:
- 改了什麼;
- 為何要求變更;
- 由誰核准;
- 新版次是什麼;
- 哪些件已依舊版完成;
- 那些件是可接受、暫停或須更換;
- 對排版、切邊、檢驗、包裝與價格的影響。
切割後才變更, 可能讓舊幾何與新幾何同時出現在一批交付中。紀錄要防止這些板件在沒有核准處置的情況下混在一起。
常見的加工紀錄錯誤
- 只記完成尺寸, 沒記來源配置。
- 多個不同圖面版次共用一個裝箱清單索引。
- 照片只用檔名連結, 沒有件號。
- 記了切割, 卻沒記切邊處理。
- 記了封邊材料, 卻沒記覆蓋哪些面。
- 發出件號, 卻沒有對應的檢驗紀錄。
- 把材料層級報告當成生產紀錄。
- 版次變更後沒有更新紀錄鏈就繼續加工。
買方應收到哪些紀錄
實際文件包依訂單而定, 但有用的移交可以包含:
- 核准圖面與版次;
- 成品件與裝箱排程;
- 來源配置參考;
- 可取得的批次或批號;
- 切邊處理紀錄;
- 約定的檢驗紀錄;
- 件號與包裝標籤;
- 放行狀態與任何核准偏差;
- 適用的試驗或合規文件及其界限。
到貨檢查指南 說明收貨時如何使用這些紀錄。
紀錄要依供貨路線調整
同一套欄位結構應隨訂單擴充:
- 整板訂單: 核心證據是產品配置、數量、可取得批次或批號、外觀檢查與裝箱清單。只有專案另定特殊檢驗或標記範圍時, 才需詳細件號地圖。
- 工廠裁切訂單: 要加入核准圖面版次、排版、成品件號、首件檢查、開口細節、切邊處理、尺寸檢驗與包裝識別。
- 混合訂單: 要指明哪些件已放行加工, 哪些整板仍作來源庫存; 裝箱清單不能混淆兩種範圍。
這樣既不會讓簡單整板訂單背上不需要的紀錄, 也不會讓複雜加工訂單只靠一張裝箱單。
在訂單中一起提出紀錄要求
生產前就要說明:
- 哪些欄位必須完成;
- 哪些尺寸需要特定量具與基準;
- 哪些切面需要處理紀錄;
- 適用哪些檢驗或見證點;
- 哪些文件必須對應供應產品;
- 照片如何命名並連結;
- 範本是否需要受控版本。
等到出貨才要求詳細紀錄, 工廠可能已無法追回前段生產資料。紀錄類型應在檢驗與加工步驟仍能收集資料時先設計。
製造商的加工紀錄原則
記錄實際訂購、領用、切割、處理、檢查與包裝的內容, 保持客戶訂單、圖面版次與件號相連。若批次、檢驗或試驗證據不可取得, 就明確寫出限制。
紀錄的價值來自它能被追查, 不是因為採用看起來正式的欄位。
工廠流程
從原板到出貨的加工紀錄
依生產順序保留每次放行與變更。
生產前先確認報價、採購單、產品列和受控圖面版次彼此一致。
寫明原板配置,並在工廠系統確實保留批次時登錄批號。
將每個件號的尺寸、方向及開口位置連到核准排版與來源板分配。
記錄加工設定、實測尺寸、切邊狀態,以及是否繼續使用同一方法。
把封邊材料、前處理、實際處理面與固化方式連到受影響件號。
保存檢驗結果,把件號施加在實物上,並持續帶到包裝與出貨文件。
證據界線
加工紀錄能與不能支援什麼
真實紀錄要說明已完成工作,也要揭露證據缺口。

與來源板的連線
我們保留實際使用板件可取得的產品配置與批次或批號索引。
受控圖面版次
切割與檢驗都跟隨核准圖面或裁切清單的同一版次,不從舊圖繼續生產。
成品件可追溯
件號能把完成件連到排版、檢驗、裝箱清單與現場配置位置。
切邊處理紀錄
約定處理的切面、封邊產品、施工方法和固化依據都分開記錄。
檢驗範圍的界線
外觀或尺寸紀錄不會被包裝成載重、化學或防火試驗證明。
如實說明限制
批次、等級、試驗或檢驗資料不可取得時,要清楚標為未提供,不能靠推測補齊。
詢價清單
加工紀錄應包含哪些訂單資料
圖面、件號、封邊、檢驗與包裝要求須同步。
- 客戶與訂單索引 — 提供採購單、報價編號,以及負責核准變更的單位或人員。
- 完整產品配置 — 說明構造、深度、孔格、樹脂、表面、顏色與來源整板尺寸。
- 核准圖面或裁切清單 — 提供精確版次,包含件號、完成尺寸、開口位置與板件方向。
- 切邊處理範圍 — 指明哪些面要封護、使用什麼產品與方法,以及如何確認固化。
- 檢驗要求 — 列出外觀、尺寸、重量、試驗、見證點與允收標準。
- 標記與包裝方式 — 約定件號標籤、包件識別、保護方式與裝箱清單格式。
- 所需證據文件 — 指明交件時應附哪些紀錄、照片、證明或報告。
- 目的地與文件移交 — 說明貿易條件、港口或地址、文件語言及最終接收紀錄的人。
送出詢價
提交原板與成品件表
說明所需紀錄範圍與文件。
- 原板與成品件關聯
- 保留圖面版次與件號
- 示意資料與真實證據分開
模壓格柵加工紀錄問題
什麼是模壓格柵加工紀錄?
所有訂單都需要加工紀錄嗎?
一張照片可以取代加工紀錄嗎?
有件號是否就表示檢驗合格?
工廠能保證來源批次可追溯嗎?
加工紀錄能證明載重或化學性能嗎?
示意紀錄應如何標示才不會誤導?
本內容由登泰實業技術與生產團隊,依專案條件、現有產品資料及適用文件整理與審核。需要另行計算、試驗或核准的限制,已在內容中註明。 最後核對: