模壓格柵到貨指南
接收模壓 FRP 格柵:尺寸、表面與識別
在入庫前把交付品當成一個訂購產品檢查。確認身分、數量、尺寸、狀態、裁切、封邊、件號、包裝與約定文件。
整理
Dengtai Industry
發布於
·
最後核對

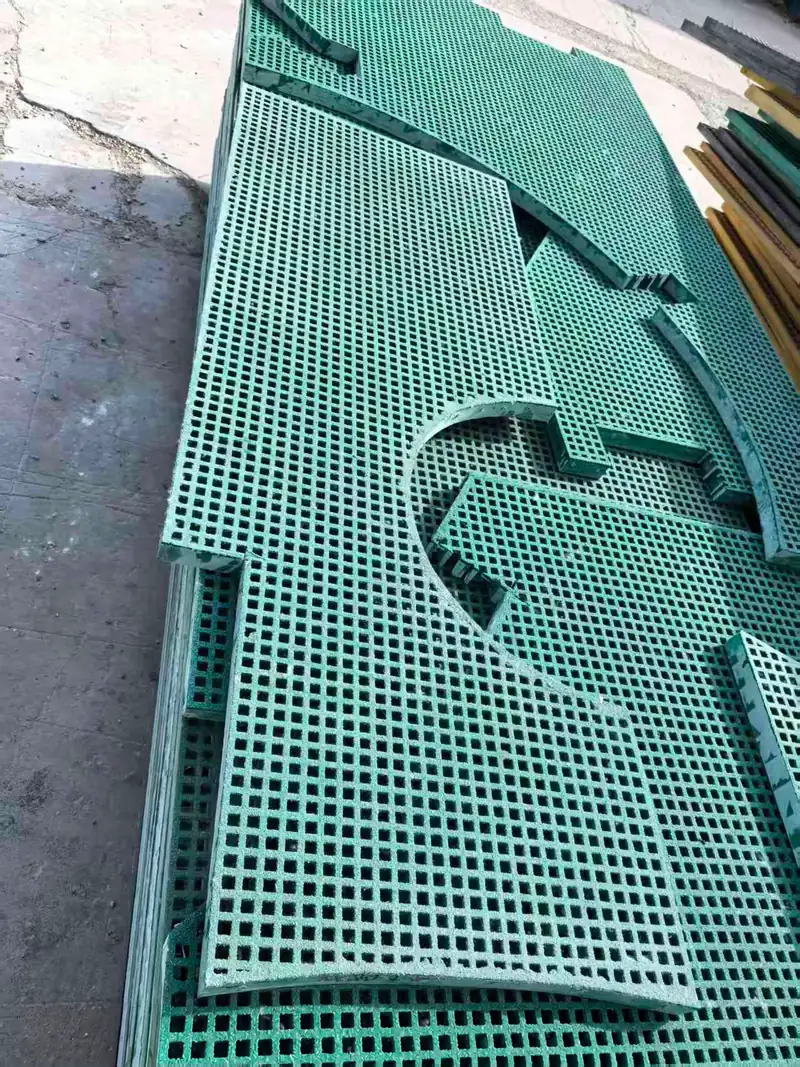
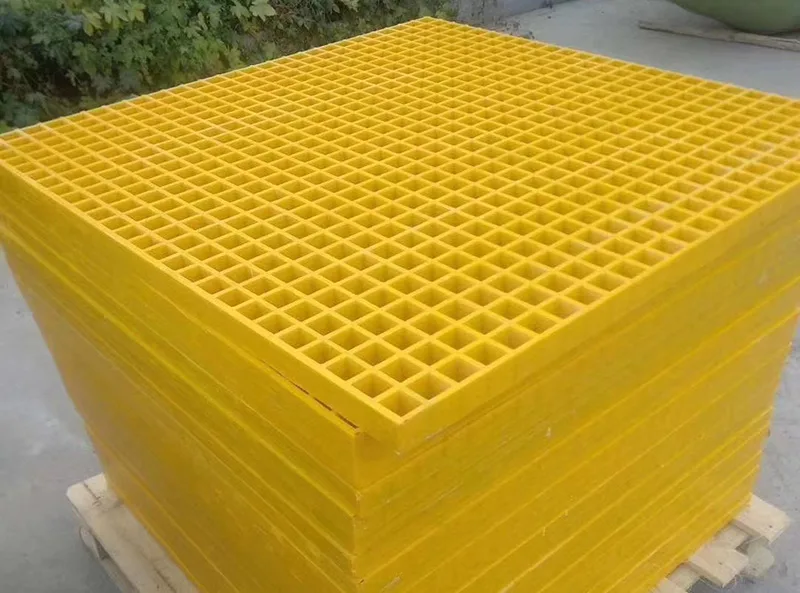
包裝與識別應在板件分開或混入倉庫前完成檢查。照片:登泰實業。
到貨檢查名詞
到貨檢查、接受與性能試驗是三件不同的事
先分清實際收到什麼、產品是否符合訂單,以及手上證據能證明哪種性能。
- 到貨驗收
- 板件到達後、正式收入庫存或送去安裝前的核對程序,用實物比較訂單、圖面與約定允收條件。
- 產品身分
- 把交付板件連回採購單、完整產品列、核准圖面版次、件號及裝箱清單的識別關係。
- 實際尺寸
- 用指定量具和量測基準取得的長、寬、深度、孔格或淨開口,不能拿產品名稱代替;必要時安排 100% 或約定抽樣量測。
- 外觀狀態
- 肉眼可見的裂縫、缺角、空孔、分層、外露纖維及表面色澤;判定標準必須來自訂單或專案規格。
- 運輸損傷
- 板件離開工廠後,在裝卸或運輸期間產生的損傷,應和製造不符分開記錄,才能釐清責任。
- 暫留
- 身分、尺寸、表面或文件尚未釐清時的受控狀態;板件要隔離保存,待審查後再接受、退換或回報。
- 允收條件
- 用來判定量測和外觀結果的明確要求。沒有可量測標準時,先記錄現況並要求負責人給出處置。
到貨核對地圖
模壓 FRP 格柵交貨要逐項檢查什麼
實物身分、量測結果與文件證據,分別支援同一個放行決定的不同部分。
Swipe horizontally to view all columns.
| 到貨檢查項目 | 實際核對內容 | 為何不能省略 |
|---|---|---|
| 身分 | 採購單、產品列、圖面版次、件號與裝箱紀錄 | 外觀相近不能證明收到正確產品 |
| 數量 | 依捆包、整板或成品件清點並比較裝箱清單 | 混裝或缺件不能只用包數帶過 |
| 尺寸 | 用約定基準量取長寬、深度、孔格與成品尺寸 | 公稱標籤不能取代實測 |
| 外觀 | 查看裂縫、缺角、空孔、分層、外露纖維與整體狀況 | 外觀檢查不能證明承載能力 |
| 表面與顏色 | 核對加砂、凹面、顏色參考與其他約定欄位 | 判定時要使用約定樣品與照明 |
| 加工 | 依核准成品件表核對切割、開孔、件號與封邊 | 板材正確但切孔或方向錯誤仍屬不符交付 |
處置決定
何時應接受、暫留或回報格柵貨品
清楚的紀錄可防止尚未解決的板件混入安裝庫存。
符合以下條件時可採用…
- 整板、工廠裁切件或混合交貨進入一般倉庫前。
- 同一批包含多種尺寸、開孔、表面或件號。
- 採購單要求尺寸紀錄、切邊封護或指定文件。
- 貨品有損傷、短缺或識別不清。
出現以下情況時應改採其他方案…
- 不要只看發票就接受,應檢查實物。
- 不要用照片判斷尺寸。
- 顏色差異未經約定樣品與照明比對前,不要直接判為缺陷。
- 暫留件不得混入安裝用料。
- 目視檢查不能當成荷重、防火、防滑或化學試驗。
到貨驗收清單
模壓 FRP 格柵的八項必要檢查
每一項都要記錄實際觀察值和來源,而不是只寫整體印象。
Swipe horizontally to view all columns.
| 必要驗收欄位 | 現場要核對的內容 | 應保留的紀錄 |
|---|---|---|
| 訂單身分 | 採購單、供應商訂單、裝箱清單與圖面版次 | 現場實際核對過的識別碼 |
| 數量 | 捆包、棧板、整板與成品件 | 應到數、實收數與差異數 |
| 產品配置 | 構造、深度、孔格、樹脂、表面與顏色 | 已確認的產品基礎或差異 |
| 尺寸 | 板件尺寸及指定檢查位置 | 量具、基準與實測值 |
| 孔格與方向 | 節距、指定筋條尺寸、淨開口與方向 | 對照核准圖的實測結果 |
| 狀態 | 平整度、裂紋、缺角、空孔、分層與外露纖維 | 位置、範圍、分類與輔助照片 |
| 加工 | 切割、開孔、封邊、件號與頂面方向 | 對成品件表作出接受、暫留或回報 |
| 文件 | 裝箱清單、符合性文件、檢查紀錄與適用報告 | 已收、缺少或範圍不符 |
模壓 FRP 格柵到貨檢查, 應在板件進入庫存或安裝前, 確認交付品符合訂單。檢查範圍包括身分、數量、產品配置、實測尺寸、孔格、外觀狀態、表面、切孔、封邊、件號、包裝與約定文件。
實務上可先看外包裝與標籤, 再卸貨; 板件尚能和原包件、標籤及裝箱清單對應時, 就要逐件檢查。等板件混入庫存後, 身分問題會更難釐清。
先從訂單開始, 不是先看板堆
檢查板件前, 應備妥:
- 採購單;
- 供應商訂單或報價索引;
- 核准圖面版次;
- 產品規格;
- 裝箱清單與成品件表;
- 約定的檢查與文件清單。
一堆看起來相似的格柵板, 不能因為顏色和孔格熟悉就當成訂單產品。實物必須對應到受控文件。
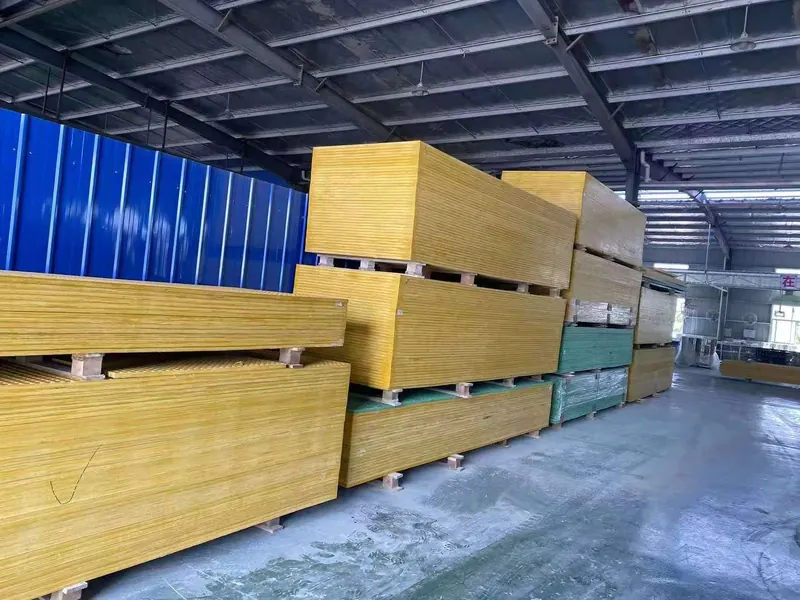
核對身分與數量
依下列資料互相比對:
- 採購單與供應商訂單;
- 產品列或配置;
- 圖面版次;
- 整板或成品件標記;
- 各尺寸的數量;
- 包件與捆包識別;
- 裝箱清單備註。
要清點實際板件, 不只數捆包。混合捆包內有不同件號時, 應逐件號記錄數量; 短交不能只寫「包裝尚未檢查」。
檢查產品配置
依訂單實際列明的欄位確認:
- 模壓構造與孔格型式;
- 深度;
- 節距與淨開口;
- 樹脂體系或等級索引;
- 表面型式;
- 顏色參考;
- 整板或成品件尺寸。
核准訂單沒有的欄位, 應標成「未核實」, 不能自行填一個值。 模壓格柵產品頁 與 尺寸定義指南 說明各名詞。
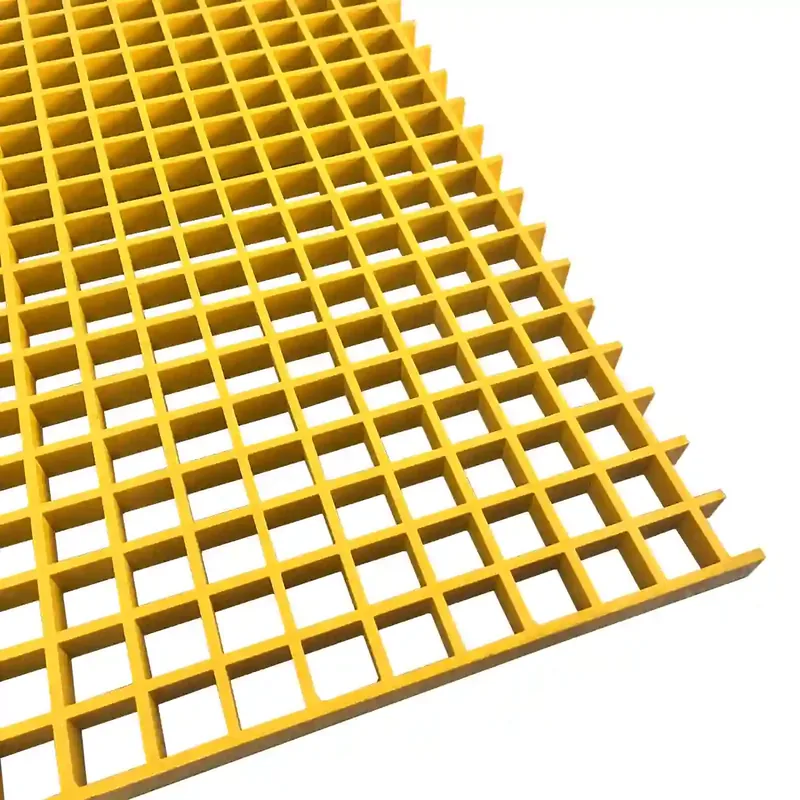
量測實際尺寸
記錄:
- 長度;
- 寬度;
- 深度;
- 適用時的成品件尺寸;
- 規定時的孔格節距或淨開口;
- 有判定條件時的平整度與方正度。
要寫明量具、量測點與基準。規格有公差時依公差判定; 沒有公差時先記實測值並請有權人員決定。不能用型錄公稱尺寸代替交付件實測值。
檢查可見外觀狀態
查看是否有:
- 裂縫;
- 缺角;
- 空孔或氣孔;
- 分層;
- 鬆散或外露纖維;
- 嚴重翹曲;
- 邊緣損傷;
- 表面處理缺漏或不完整。
依約定檢查要求記錄缺陷位置與範圍。照片可輔助紀錄, 但不能取代文字描述。
檢查表面、加砂與顏色
依訂單參考比較步行面與顏色:
- 凹面或指定頂部輪廓;
- 加砂型式與粗糙度;
- 銑面或其他完成處理;
- 顏色樣品與約定光源;
- 邊緣與切口處的表面覆蓋。
批次間可能有自然色差。判定依據應來自核准樣品、色卡與專案規格, 不能只拿螢幕圖片隨意比較。
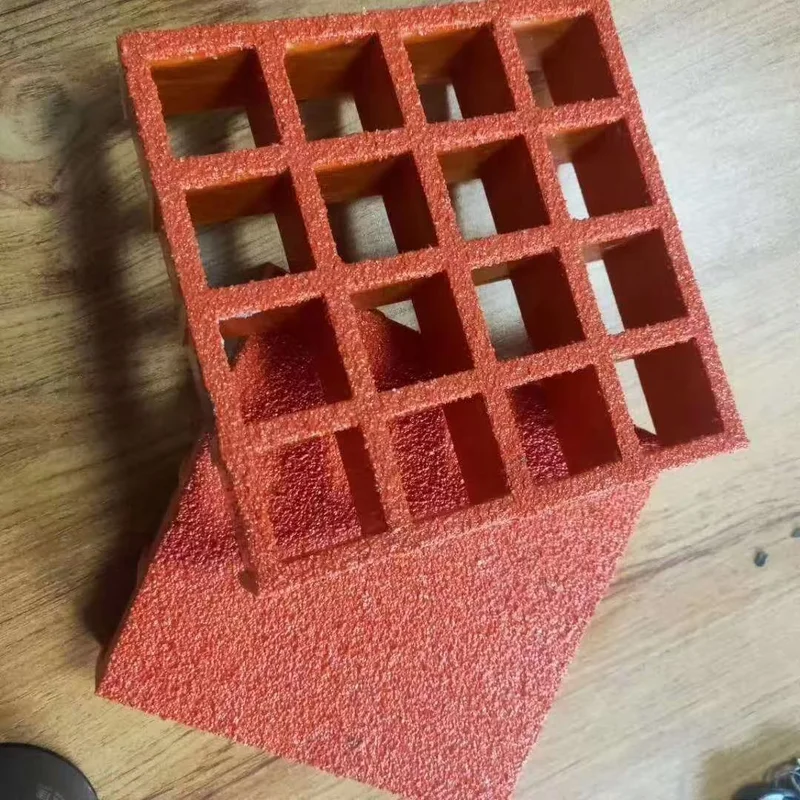
檢查切孔、開口與封護邊
加工件要核對:
- 件號與數量;
- 完成外框;
- 開口尺寸與位置;
- 頂面與方向;
- 適用時的剩餘支承或框架;
- 切邊狀態;
- 指定封邊材料的覆蓋範圍。
開口外觀很整齊, 仍可能不符合支承條件。對應的生產檢查可看 加工紀錄指南 與 開孔指南。
檢查件號與包裝
確認:
- 板上件號與裝箱清單一致;
- 捆包標籤清晰;
- 不同尺寸沒有混在一個未識別包件;
- 需要的保護包裝仍完整;
- 吊運與搬運說明可見;
- 包件能對應交付文件。
檢查完成前不要丟掉包裝。先拆標籤再對板, 會失去最容易證明實際交付內容的證據。
核對交付文件
依訂單確認是否收到:
- 裝箱清單;
- 符合性證明或工廠聲明;
- 約定的尺寸或外觀紀錄;
- 加工或切邊處理紀錄;
- 適用的試驗報告;
- 照片或放行單;
- 運輸與海關文件。
文件要指明相關產品或訂單範圍。不能因為報告隨貨附上就接受;品質與文件指南 說明文件界限。
交貨前先決定抽樣方式
到貨計畫要說明每項檢查是針對:
- 每個包件;
- 每片整板或成品件;
- 每捆抽一件;
- 同一批次的指定樣本;
- 所有帶特殊件號、開口或方向的板件。
混合捆包不是同一個均勻批次。件號、尺寸、方向或切割幾何不同的板件, 要有足夠的分別識別與檢查, 避免看了一種就接受另一種。
尺寸與外觀的抽樣數、允收限制與重大缺陷應由訂單或專案品質計畫定義。 AQL 表、零缺陷規則或百分比抽樣, 都要先確認是本產品的約定依據。
無法百分之百量測時, 要記錄抽了哪些板件, 以及樣本能支持什麼結論。一張看似有代表性的照片, 不能證明整批每片的身分或尺寸。
到貨檢查不是性能試驗
不是。到貨檢查只確認產品身分並記錄可見或尺寸狀態, 不能建立下列性能:
- 其他跨距或支承下的承載力;
- 化學相容性;
- 防火或煙霧分級;
- 防滑性能;
- 防靜電性能;
- 完整安裝系統的合規。
這些主張都需要對應的表格、計算、試驗或核准。
接受、暫留或回報
使用三種結果:
接受: 身分、數量、實測狀態與文件都符合約定條件。
暫留: 身分、尺寸、表面、邊緣或文件尚未釐清。板件要隔離並保持可追溯。
回報: 有短交、運輸損傷或確認不符合。依訂單問題流程附上訂單索引、件號、數量、照片與檢查紀錄。
不能因為工地著急, 就把暫留板件放進安裝庫存。先解決處置, 再決定是否放行。
到貨紀錄示範
每個檢查包件或同類板件使用一份紀錄。下表是 DEMO 格式, 不是實際交貨。
| 紀錄欄位 | 示範內容 |
|---|---|
| 紀錄狀態 | DEMO—不是真實收貨 |
| 到貨紀錄 | DEMO-MG-RCV-1031 |
| 採購單/圖面 | 僅示範索引 |
| 包件與件號 | 填入實際裝箱清單識別 |
| 應到/實到數量 | 依整板或件號填數量 |
| 產品配置 | 模壓;填入實際深度、孔格、樹脂、表面與顏色 |
| 尺寸與量具 | 填入實測值與工具 |
| 外觀/表面 | 記錄實際觀察與位置 |
| 切割與封邊 | 對核准件表記錄結果 |
| 已收文件 | 裝箱清單、符合性文件、檢查紀錄或適用報告 |
| 照片 | 連結包件、標籤與受影響板件 |
| 處置 | 接受、暫留或回報, 並寫明原因與簽認 |
示範值只說明欄位, 不是產品放行。真實記錄不能拿別個專案的尺寸、件號或照片當證據。
結果不清楚時怎麼辦
不能把不清楚的結果當成非正式接受。
下列情況要暫留:
- 無法確認產品列或圖面版次;
- 件號缺失或無法辨識;
- 量測方法或允收公差未定;
- 表面、顏色或邊緣需再和核准參考比較;
- 必要文件缺少, 或無法連到訂單。
盡量讓暫留件留在原捆包, 加上不遮蓋原標籤的暫留標記, 拍照並通知負責方。若因安全或儲存必須移動, 要記錄新位置並和已接受庫存分開。
如何處理包裝與配件
核對交付是否包含:
- 固定夾或固定配件;
- 吊運或搬運工具;
- 備用板件;
- 標籤與安裝圖;
- 已封邊切面的保護;
- 商務範圍內的包裝材料或配件。
不能因專案照片中看到固定夾, 就假設硬體已隨貨附上。裝箱清單與報價才定義實際應有的內容。
檢查結果與約定條件不同時
先記實際觀察, 再和核准要求比較。不能為了迎合圖面而改量測值, 也不能在得知結果後換基準。
超出約定條件時, 依問題流程提供:
- 訂單與交付索引;
- 產品配置;
- 受影響件號與數量;
- 實測或觀察值;
- 約定條件;
- 能顯示狀態與識別的照片;
- 包裝狀態;
- 所需處置或澄清。
供應商才能把報告與加工紀錄比對, 判斷問題來自生產、包裝、運輸或收貨方法。
記錄並傳達檢查結果
檢查紀錄應包含:
- 訂單與圖面索引;
- 包件與件號;
- 應交與實交數量;
- 實測值與量具;
- 缺陷或差異;
- 文件狀態;
- 照片;
- 接受、暫留或回報;
- 檢查人與日期;
- 已通知人員與下一步。
有差異時, 要把原標籤與照片一起送出。只寫「板件不對」無法像固定到受影響件號的紀錄那樣快速核查。
到貨驗收的製造商原則
驗收時, 要拿實物對照製造它時所用的同一訂單與圖面。實測實際數值, 把外觀狀態和性能證明分開, 只放行符合約定條件的板件。
這份模壓板檢查表不能只靠深度辨識拉擠 I、T 或 WT 型材。若到貨含有方向性承載條, 應改用 拉擠格柵到貨檢查指南, 核對完整型材、筋條、橫桿與報告。
裝箱清單辨識這次交付; 檢查紀錄則記錄收貨方實際接受了哪些板件。
到貨驗收流程
從車輛卸貨到合格入庫
先保留包裝與交付身分,再分別檢查實物、量測值和文件。
板件尚未拆開前,先拍下車輛、捆包、標籤及任何可見的外部損傷。
把採購單、裝箱清單、產品列、圖面版次與實物件號逐項互相對應。
依件號清點實際數量,並把待確認板件和已接受產品分區存放。
記錄尺寸實測值、外觀狀態、表面、切割、開口及切邊封護結果。
把裝箱清單、符合性文件、檢查紀錄及報告和訂單比對,記錄缺少或範圍不符。
只放行確認符合的板件;暫留品保持隔離,有差異時依約定問題流程回報。
工廠證據
工廠提供什麼,收貨方又要核對什麼
文件只有在樣品、產品和訂單範圍都相符時,才能支援驗收。

與訂單相符
產品配置、核准圖面版次和件號都必須能在實物上逐一找到對應。
實際量測
記錄量具、基準和實測值,不能拿公稱名稱代替實際尺寸。
分開狀態
製造外觀、運輸損傷與文件缺少要分成不同類別記錄。
證據留存
標籤、件號、照片和驗收註記要跟著接受或暫留的板件一起保存。
尊重文件範圍
報告只在其樣品、產品及試驗條件與本次交付相符時才適用。
明確處理決定
每件板都要有接受、暫留或依問題流程回報的明確結果。
交貨前準備
有效的到貨驗收要先準備哪些資料
板件到達前,就要備妥訂單、核准圖、裝箱清單、量具和問題回報路線。
- 採購單與交付明細 — 準備採購單編號、供應商訂單索引,以及本次交付應包含的板件明細。
- 核准圖面版次 — 提供正確版次,包含件號、完成尺寸、開口位置與板件方向。
- 完整產品規格 — 列出構造、深度、孔格、樹脂、表面與顏色參考,避免只靠外觀辨識。
- 裝箱清單與標籤 — 提供件號、數量、捆包、標籤與包件識別;混合包件要能逐件對應。
- 明確允收條件 — 寫出指定尺寸、外觀分類、缺陷界線與適用的抽樣方式。
- 約定文件清單 — 列出符合性文件、檢查紀錄、試驗報告及其他交付證據。
- 工具與隔離路線 — 準備捲尺、深度量具、相機、暫留標籤、隔離位置與負責人員。
- 問題回報流程 — 指定聯絡人、照片要求、暫留保存方式與需要回覆的期限。
訂單紀錄要求
在格柵訂單中一起定義到貨驗收紀錄
生產之前先確認交付件表、檢查範圍和所需文件。
- 實物與訂單連結
- 量測保留基準
- 定義暫留與回報路線
模壓格柵到貨驗收問題
模壓格柵到貨時應檢查什麼?
到貨檢查應在卸貨前進行嗎?
規範沒有寫公差時怎麼辦?
目視檢查能證明格柵承載嗎?
運輸損傷與製造缺陷要分開嗎?
不合格件應如何處理?
色差可以直接拒收嗎?
到貨文件應如何核對?
本內容由登泰實業技術與生產團隊,依專案條件、現有產品資料及適用文件整理與審核。需要另行計算、試驗或核准的限制,已在內容中註明。 最後核對: