Optimización de lista de corte
Lista de corte de rejilla: rendimiento, retales y dirección
Calcule el rendimiento desde piezas terminadas y panel origen real, y mantenga dirección, corte, recorte, aberturas, IDs y revisión en el mismo despiece controlado.
Preparado por
Dengtai Industry
Publicado
·
Revisado

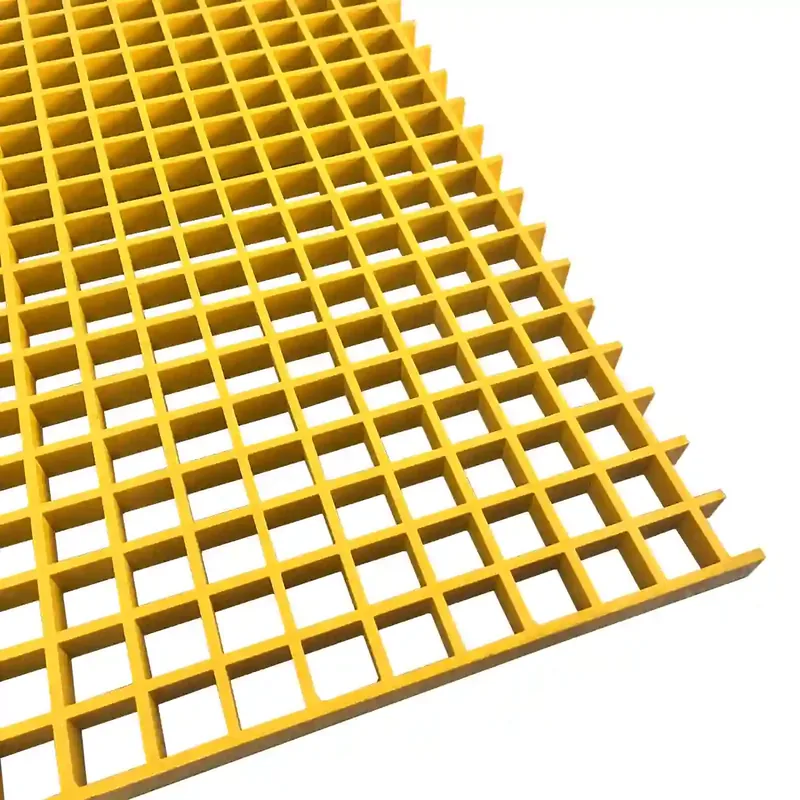
Piezas fabricadas y panel origen son dos niveles del mismo pedido. Foto: Dengtai Industry.
Una lista de corte útil identifica piezas terminadas y paneles origen. Medidas, cantidad, dirección, aberturas, apoyo y borde pertenecen a cada pieza. Panel, cuadrícula o barras, corte y recorte pertenecen al anidamiento. El rendimiento se calcula solo cuando ambos niveles están conectados.
El CSV descargable es una estructura de partida, no un pedido aprobado. Estimación, corte, inspección y embalaje deben usar los mismos IDs. La hoja conserva el vínculo entre geometría, masa estimada y embalaje, de modo que una optimización de material no se convierta en una pieza sin identidad o en un paquete imposible de conciliar.
El CSV contiene ejemplos marcados. Sustitúyalos por IDs reales y mantenga revisión, apoyo, dirección, aberturas, borde y destino del retal.

Qué significa «rendimiento»
Se usan tres cifras:
- Rendimiento por piezas: área terminada requerida dividida por área del panel.
- Rendimiento de material útil: piezas más retales reutilizables aprobados, dividido por panel.
- Rendimiento comercial: cantidad y área utilizadas en la oferta.
La primera es aritmética. La segunda exige geometría, dirección, calidad y uso futuro. La tercera depende de si se valoran paneles, área entregada, corte, sellado y pérdida.
El área sobrante no es automáticamente un retal
El material restante puede ser una tira continua, piezas pequeñas sin uso, área con abertura o defecto, resto direccional que no puede girarse o material perdido por corte y recorte. Solo una lista controlada decide qué es útil.
- una tira continua que puede identificarse y almacenarse;
- varias piezas pequeñas sin necesidad futura;
- un área con abertura, defecto o borde dañado;
- un retal direccional que no puede girarse para otra pieza; y
- material consumido por el disco y el recorte final del borde.
Solo una lista de retales controlada puede afirmar que el área sobrante se reutilizará. La guía de piezas cortadas trata la identidad de la pieza; esta página añade anidamiento y rendimiento.
Congele el panel antes de anidar
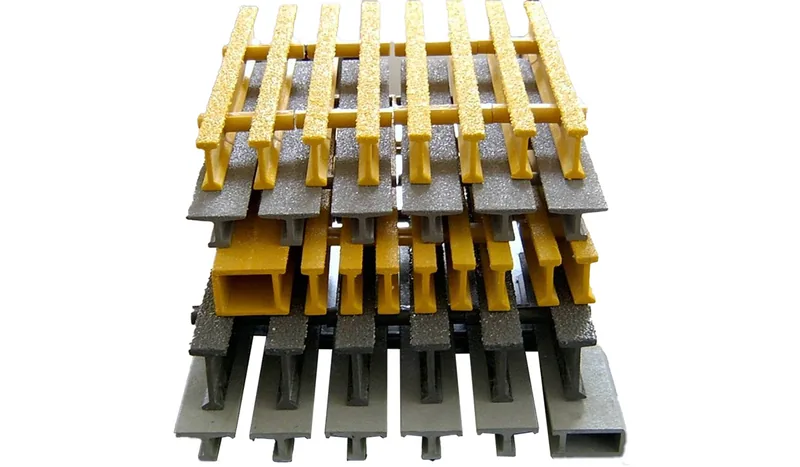
En moldeada registre longitud, anchura, canto, malla, resina, superficie, color y cara. En pultruida registre anchura, longitud de barras, perfil I/T/WT, paso y varillas.
Use el producto que la fábrica puede suministrar. Un 4 x 8 ft nominal no equivale necesariamente a 1220 x 2440 mm. Un panel pultruido a medida no comparte el contorno de stock. La guía de paneles explica la diferencia.
Defina coordenadas de anidamiento
Use una referencia y una orientación. Marque:
- anchura y longitud;
- dirección de barras o malla;
- cara y aspecto;
- borde de recorte;
- corte supuesto;
- todas las piezas;
- giros;
- aberturas y apoyos; y
- tiras restantes.
La guía de apoyo moldeado y la guía pultruida aportan los planos estructurales que la lista debe referenciar.
El panel de origen debe corresponder al producto que la fábrica puede suministrar realmente. Una medida imperial nominal no demuestra que el ancho o la longitud métricos coincidan exactamente, y un panel pultruido a medida no comparte el contorno de una plancha estándar. Fije anchura, longitud, canto, malla, resina, superficie, color, cara superior, dirección de barras, borde de recorte y suposición de corte desde una sola referencia antes de mover una pieza o girar un retal.

Ejemplo: cuatro piezas de un panel
Suponga un panel ilustrativo de 1220 x 3660 mm y cuatro piezas de 600 x 1800 mm:
- área origen:
1.220 x 3.660 = 4.4652 m²; - área piezas:
4 x 0.600 x 1.800 = 4.3200 m²; - área sobrante:
4.4652 - 4.3200 = 0.1452 m²; - rendimiento:
4.3200 / 4.4652 = approximately 96.7%.
Dos columnas nominales usan 1200 de 1220 mm; dos filas de 1800 usan 3600 de 3660. Quedan tiras laterales de 20 y 60 mm antes de corte y recorte.
Por qué el porcentaje no libera
El 96.7% ignora los siguientes datos de producción:
- corte del disco;
- recorte exacto de fábrica;
- tolerancia de la medida terminada;
- restricciones de cara superior;
- dirección de malla o barras;
- cualquier abertura de una pieza;
- si una tira de 20 mm tiene uso futuro; y
- si cada pieza dispone de apoyo eficaz.
El cálculo muestra relación entre piezas y panel, pero no sustituye plano y revisión estructural. Un rendimiento alto puede ocultar una tira sin uso, una pieza girada o una abertura sin apoyo. Un diseño con 96.7% de área ocupada sigue necesitando la lista de retales, la geometría de apoyo y la liberación de fábrica. La cifra describe el uso del panel bajo las dimensiones nominales del ejemplo; no incluye pérdida de corte ni demuestra que las piezas terminadas se puedan fabricar con los bordes y la orientación requeridos.
Estime masa desde una base confirmada
El CSV incluye estimated_piece_mass_kg y mass_basis. La masa es distinta del rendimiento. Use la fila real y su
masa por área o longitud; si falta, deje TBC. La guía de peso y el método de peso de
paneles moldeados explican el método.
La masa de pieza tampoco es peso bruto; palés, grapas, embalaje y retales añaden peso. Empiece por la fila exacta que
la fábrica puede suministrar y aplique su masa confirmada por área o longitud a la geometría terminada. No deduzca un
peso desde una densidad genérica ni copie el valor de otra familia. Si la base no está confirmada, deje el campo TBC
y mantenga la estimación separada de la aceptación del producto.
La hoja debe conservar por separado la masa estimada de cada pieza, la base de esa estimación y el peso bruto del paquete. Grapas, tratamientos de borde, separadores, etiquetas, palés y retales entregados pueden cambiar el cálculo de transporte. Registre la fila de producto y el origen de la masa utilizados; un porcentaje de rendimiento no identifica el peso de una pieza y una masa por familia no demuestra que la configuración pedida sea la misma.
La dirección cambia lo que significa «encajar»
Rejilla pultruida
La carga sigue las barras. Cada barra portante debe llegar a apoyos eficaces. Una pieza puede encajar tras girar 90 grados y perder el vano. Marque dirección en pieza y embalaje. La guía de extremos y la guía de flecha amplían las comprobaciones. La dirección debe verse en la disposición, la pieza física y la identidad del paquete; una de esas tres capas no puede utilizarse para corregir la ausencia de las otras.
Moldeada y mini malla
Una malla cuadrada parece simétrica, pero fila, abertura larga, relieve, cara y orientación pueden importar. La mini malla tiene dos capas. Registre la cara aprobada y cualquier restricción.
Las aberturas interrumpen la disposición
Una abertura retira barras o parte de la malla y cambia el apoyo y el retal. Marque barras y apoyo en el mismo plano. El sellado no recupera estructura.
Clasifique cada retal
| Estado | Significado | Registro |
|---|---|---|
| Reutilizable aprobado | Pieza futura, medida, dirección y estado definidos | ID, fila, medidas, estado y responsable |
| Stock de proyecto | Se guarda para posible cambio, sin pieza final | Ubicación y fecha de revisión |
| Chatarra | No reutilizable por medida, dirección, daño o falta de uso | Motivo y destino |
Una tira sin etiqueta no prueba fila, orientación ni historia. La guía de trazabilidad usa el mismo principio para muestras.
Antes de aprobar un retal, compruebe que existe una necesidad futura, que su dirección todavía sirve y que la condición del borde permite usarlo. Un resto guardado sin requisito puede generar un «repuesto» visualmente parecido pero sin fila, revisión ni historial de fabricación. Si no puede demostrarse el uso futuro, clasifíquelo como stock controlado o chatarra, no como pieza aprobada.

Libere lista, plano, oferta y embalaje juntos
Los mismos IDs deben aparecer en:
- disposición;
- lista de corte;
- oferta;
- plano y anidamiento;
- primera pieza o inspección;
- etiquetas y embalaje.
Si el plano es revisión B, la lista no puede seguir en A. Si cambia dirección o cara, necesita revisión aunque no cambie la medida.
Una pieza girada o con la cara superior invertida es una pieza distinta aunque su longitud y anchura coincidan. La revisión debe seguir el ID hasta la etiqueta y el bulto, para que fabricación y recepción no reconstruyan la identidad desde una foto o desde el historial del chat.
La guía de comparación revisa consumo, área, corte, borde y embalaje. La guía de exportación lleva piezas al paquete.
Criterio de fábrica: optimice el producto real
La revisión empieza por fila y plano aprobado. Necesitamos saber si se permite girar, cómo apoya la pieza, dónde se interrumpen barras y qué bordes se sellan.
Comparamos anidamientos manteniendo IDs. Un mayor rendimiento con tira fina sin apoyo, giro no aprobado o izado difícil no es automáticamente mejor.
La oferta debe mostrar panel y medidas, área entregada, corte y recorte, fabricación, marcas, retales, embalaje y flete. Así la lista puede optimizarse, cotizarse, producirse e inspeccionarse con la misma geometría.
Para comparar la oferta, exija que el proveedor indique:
- cantidad y medidas reales del panel origen;
- área de piezas entregadas;
- corte y recorte;
- corte de piezas y tratamiento de bordes;
- marcado o etiquetas;
- retales aprobados;
- embalaje y flete.
También debe explicar qué pieza se apoya en cada borde y qué barras permanecen continuas. Esa información convierte la lista en un registro revisable y evita que la optimización de área cambie en silencio la estructura.
Solicitar cotización
Solicitar cotización para Lista de corte de rejilla: rendimiento, retales y dirección
- Adjunte revisión
- Separe panel y piezas
- Marque dirección en cada pieza
Ejemplo
Calcule rendimiento antes de llamar reutilizable a un retal
La aritmética es simple; la liberación no.
| Valor del ejemplo | Cálculo | Resultado |
|---|---|---|
| Panel origen | 1.220 m x 3.660 m | 4.4652 m² |
| Piezas terminadas | 4 x (0.600 m x 1.800 m) | 4.3200 m² |
| Área sin piezas | 4.4652 - 4.3200 | 0.1452 m² |
| Rendimiento de área | 4.3200 / 4.4652 | Aproximadamente 96.7% |
| Corte y recorte | No incluidos en la resta de área | Descontar de piezas y retales |
| Rendimiento útil final | Requiere anidamiento y lista de retales aprobados | No se demuestra solo por área |
Construcción
Cómo cambian corte y rendimiento según el producto
Dirección y formato cambian el significado del giro.
| Tema | Rejilla moldeada | Rejilla pultruida | Pregunta de liberación |
|---|---|---|---|
| Dirección principal | Cuadrícula, abertura larga y cara superior | Barras paralelas entre apoyos eficaces | ¿Se marca frente a una referencia? |
| Panel origen | Medidas estándar y fila moldeada | Anchura y longitud de barras a medida | ¿Se usa el panel real suministrado? |
| Giro | Puede cambiar malla, aspecto y apoyo | Puede cambiar vano y asiento | ¿Se permite por pieza? |
| Aberturas | Cortan barras y superficie | Interrumpen barras y varillas | ¿Qué barras desaparecen y qué apoyo queda? |
| Borde | Cara cortada moldeada | Extremos de barras y varillas | ¿Qué caras se sellan o acaban? |
| Retal | Solo reutilizable con misma fila y dirección | Puede conservar dirección sin el vano requerido | ¿Está aprobado, trazado o es chatarra? |
Despiece
Campos que convierten una lista en registro de producción
Doce campos conectan pieza, plano, apoyo y paquete.
| Campo | Registro | Por qué importa |
|---|---|---|
| ID | Marca única unida a disposición y plano | Evita intercambiar contornos iguales |
| Medida | Longitud, anchura, unidad y tolerancia | Define lo que debe entregarse |
| Cantidad | Número de piezas, no de paneles | Evita ambigüedad de oferta |
| Producto | Construcción, canto/perfil, malla/paso, resina y superficie | Una medida no identifica producto |
| Dirección | Barras o malla desde una referencia | Girar puede romper el diseño de apoyo |
| Apoyo y vano | Bordes apoyados, luz y asiento | El anidamiento no aprueba estructura |
| Aberturas | Medida, posición, apoyo y barras retiradas | Cambian la ruta local |
| Borde | Caras a sellar, acabar o dejar cortadas | «Borde sellado» no es alcance completo |
| Cara superior | Dirección de superficie o cara visible | Evita piezas invertidas |
| Revisión | Referencia controlada vigente | Evita mezclar revisiones |
| Destino del retal | Reutilizable, stock de proyecto o chatarra | Evita prometer material sin verificar |
| Marca y embalaje | Etiqueta, paquete y requisito | Conecta corte, recepción e instalación |
Secuencia
De revisión del plano a lista liberada
Anide el producto real y clasifique la geometría restante.
Confirme construcción, panel, malla o barras, cara y revisión.
Asigne IDs, medida, cantidad, dirección, apoyo, aberturas y borde.
Coloque cada pieza con giro y recorte; muestre corte y borde.
Obtenga área de pieza, retal bruto y rendimiento; dibuje formas restantes.
Decida si cada resto es reutilizable aprobado, stock o chatarra.
Identifique barras retiradas, bordes sin apoyo, tiras estrechas y aberturas.
Alinee lista, plano, oferta, inspección y embalaje con IDs y revisión.
- Plano controlado — Una disposición vigente con revisión, apoyos y referencias.
- Panel origen — Fila, medidas reales, malla o barras y cara requerida.
- IDs — Código para cada pieza con orientación, muesca o diferencia.
- Medidas — Longitud, anchura, cantidad, unidad y tolerancia.
- Dirección y apoyo — Barras o malla, bordes, luz y anchura de apoyo.
- Aberturas — Ubicación, medida, barras retiradas y apoyo alrededor.
- Bordes — Caras a sellar o acabar y evidencia requerida.
- Corte y recorte — Tolerancia de corte, borde y medida del proyecto.
- Retal — Qué puede reutilizarse y qué queda en el proyecto.
- Marcado — Método, orientación y etiqueta en la lista de embalaje.
Preguntas sobre lista y rendimiento
¿Qué es rendimiento de panel?
¿Un rendimiento alto siempre es bueno?
¿Puedo girar una pieza moldeada?
¿Puedo girar una pieza pultruida?
¿El 96.7% es una oferta o producción?
¿El CSV calcula peso desde el rendimiento?
¿Puede reutilizarse un retal?
¿Qué necesita una lista además de medidas?
¿Cortar o sellar recupera barras?
¿Por qué importa el panel si la fábrica corta?
¿Cuál es el primer archivo a enviar?
Límite
Qué no aprueba el rendimiento
Un valor alto no sustituye dirección, apoyo, carga o retal.
- Límite del rendimiento — El rendimiento no aprueba apoyo, carga, flecha, tamaño mínimo, giro ni retal.
- Identidad — Cada pieza única necesita ID y dirección aunque comparta medidas.
- Fuente de fabricación — La guía de Grating Pacific destaca anchura y dirección como datos de disposición y apoyo. Revisar disposición y fabricación de Grating Pacific
- Fuente de campos de pedido — McNICHOLS separa construcción, dirección, panel o piezas, fabricación, accesorios y tolerancias. Revisar campos de pedido de McNICHOLS
Contenido preparado y revisado por el equipo técnico y de producción de Dengtai Industry a partir de las condiciones del proyecto, los datos disponibles del producto y la documentación aplicable. Los límites que requieren cálculo, ensayo o aprobación se indican en el propio contenido. Última revisión: