Pengoptimalan daftar potong
Templat Daftar Potong dan Pemakaian Panel Grating
Hitung hasil dari potongan jadi dan panel sumber sebenarnya, lalu pertahankan arah profil penahan beban, kelonggaran potong, profil tepi, bukaan, ID potongan, dan revisi gambar dalam jadwal terkontrol yang sama.
Disiapkan oleh
Dengtai Industry
Diterbitkan
·
Ditinjau

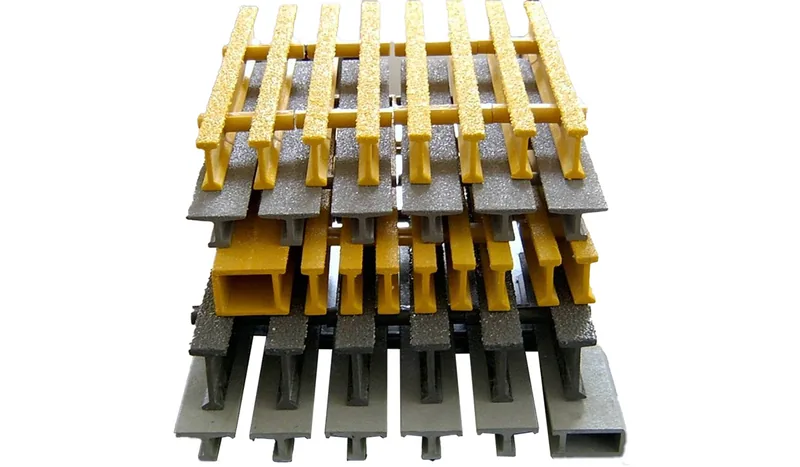
Potongan fabrikasi dan panel sumber adalah dua tingkat dengan urutan yang sama. Foto: Dengtai Industry.
Daftar potongan grating FRP yang berguna mengidentifikasi potongan jadi dan panel sumber yang digunakan. Ukuran akhir, jumlah, arah profil penahan beban, bukaan, penyangga, dan perawatan tepi menjadi milik masing-masing bagian. Dimensi panel sumber, arah grating atau batang, kelonggaran potong dan perlakuan tepi termasuk dalam denah tata letak potongan. Hasil area dihitung hanya setelah bidang tersebut terhubung.
CSV yang dapat diunduh di halaman ini adalah struktur awal, bukan pesanan yang disetujui. Ini disiapkan dan ditinjau oleh tim fabrikasi Dengtai Industry sehingga estimasi, pemotongan pabrik, inspeksi dan pengepakan dapat menggunakan ID potongan yang sama.
Unduh CSV daftar potongan grating FRP
CSV berisi baris contoh yang ditandai dengan jelas. Gantilah dengan ID bagian proyek dan pertahankan revisi gambar, tumpuan, arah, bukaan, cakupan tepi, dan keputusan sisa tetap terlihat.

Apa Arti “Hasil” dalam Daftar Pemotongan Grating
Tiga angka berbeda sering disebut hasil:
- Hasil luas potongan: total luas potongan jadi yang dibutuhkan dibagi dengan luas panel sumber.
- Hasil bahan yang dapat digunakan: potongan yang diperlukan ditambah sisa bahan yang dapat digunakan kembali yang disetujui, dibagi berdasarkan luas panel sumber.
- Hasil komersial: dasar kuantitas dan luas yang digunakan dalam penawaran.
Yang pertama adalah aritmatika. Yang kedua membutuhkan geometri, arah, kualitas, dan penggunaan sisa di masa depan. Yang ketiga tergantung pada apakah panel sumber harga pemasok, area potongan yang dikirim, pemotongan, penyegelan tepi dan kerugian secara terpisah.
Jaga agar ketiganya tetap terlihat daripada menggunakan satu persentase hasil umum.
Area kotor yang tidak terpakai tidak otomatis dipotong
Ketika satu bagian dikeluarkan dari panel, bahan yang tersisa mungkin:
- strip kontinu yang dapat diidentifikasi dan disimpan;
- beberapa potongan kecil tanpa kebutuhan di masa depan;
- area yang terdapat bukaan, cacat atau tepi rusak;
- sisa arah yang tidak dapat diputar untuk bagian lain;
- bahan yang dikonsumsi oleh kelonggaran potong dan profil tepi akhir.
Hanya daftar sisa terkontrol yang dapat mengetahui apakah area yang tidak terpakai dapat digunakan kembali. Panduan daftar potongan sesuai ukuran menangani identitas bagian yang sudah jadi; halaman ini menambahkan tata letak potongan dan hasil.
Bekukan Panel Sumber Sebelum Menyatukan
Untuk grating cetak, catat panjang dan lebar panel sebenarnya, kedalaman, mesh, resin, permukaan, warna, dan permukaan atas. Untuk grating pultrusi, catat lebar panel, panjang profil penahan beban, profil I/T/WT, susunan jarak profil dan batang silang.
Panel sumber haruslah produk yang benar-benar dapat disuplai oleh pabrik. Panel nominal berukuran 4 x 8 kaki belum tentu sama persis dengan 1220 x 2440 mm, dan panel pultrusi khusus tidak memiliki kerangka lembar stok universal. Panduan panel fiberglass kami menjelaskan perbedaan baris panel dan daftar bagian akhir.
Tentukan sistem koordinat tata letak potongan
Gunakan satu data gambar dan satu orientasi panel sumber. Tandai:
- lebar dan panjang panel;
- arah profil penahan beban atau grating;
- permukaan atas dan segala arah penampilan;
- potong tepinya;
- asumsi kelonggaran potong;
- setiap tanda bagian yang sudah jadi;
- rotasi;
- bukaan dan zona pendukung;
- sisa strip.
Panduan tata letak penyangga cetakan dan panduan profil penahan beban pultrusi menyediakan gambar struktural yang harus dirujuk kembali oleh daftar pemotongan.

Contoh Pengerjaan: Empat Bagian Dari Satu Panel Cetak
Asumsikan sebuah panel cetak ilustratif berukuran 1220 x 3660 mm dan empat bagian jadi, masing-masing berukuran 600 x 1800 mm:
- area sumber:
1.220 x 3.660 = 4.4652 m²; - luas potongan:
4 x 0.600 x 1.800 = 4.3200 m²; - area kotor yang tidak terpakai:
4.4652 - 4.3200 = 0.1452 m²; - hasil area:
4.3200 / 4.4652 = sekitar 96,7%.
Dua kolom potongan nominal menggunakan lebar 1200 mm dari 1220 mm. Dua baris 1800 mm menggunakan 3600 mm dari panjang 3660 mm. Wilayah berbentuk L yang tersisa menjadi risiko tersandung di tepi 20 mm dan strip ujung 60 mm sebelum mempertimbangkan kelonggaran potong dan perlakuan tepi.
Mengapa persentasenya tidak rilis
Angka 96,7% mengabaikan:
- kelonggaran potong gergaji;
- profil tepi pabrik yang tepat;
- toleransi ukuran akhir;
- pembatasan atas;
- arah grating atau bantalan;
- setiap bukaan pada bagian yang sudah jadi;
- apakah strip 20 mm dapat digunakan di masa depan;
- apakah setiap bagian yang sudah jadi memiliki tumpuan yang efektif.
Perhitungan luas masih berguna. Itu membuat hubungan antara bagian dan panel sumber terlihat. Itu tidak bisa menggantikan gambar dan tinjauan tumpuan.
Perkirakan massa berdasarkan produk yang dikonfirmasi
CSV yang dapat diunduh mencakup estimated_piece_mass_kg dan mass_basis. Bidang ini membuat perkiraan berat tetap dapat digunakan tanpa mengubahnya menjadi persetujuan yang tidak didukung.
Massa merupakan perhitungan terpisah dari luas hasil. Tata letak 96,7% menunjukkan seberapa banyak panel sumber diberi nama bagian jadi. Ini tidak menunjukkan berapa berat potongan-potongan tersebut, dan tidak mengubah area yang tidak terpakai menjadi material yang dikirim. Mulailah dengan baris produk cetak, mini mesh, atau pultrusi yang dapat disuplai oleh pabrik. Gunakan massa yang dikonfirmasi per satuan luas atau satuan panjang, terapkan geometri benda jadi, dan catat sumber tersebut di mass_basis.
Jika basis baris atau basis massa saat ini tidak dikonfirmasi, biarkan perkiraannya ditandai belum dikonfirmasi. Jangan menghitung angka dari kepadatan bahan generik atau menyalin berat kelompok produk lain. Panduan berat grating FRP dan metode berat panel cetak menjelaskan bagaimana baris produk, ketebalan, bukaan mesh, dan ukuran akhir memengaruhi hasil.
Massa potongan juga bukan massa kotor paket. Klem, perawatan tepi, pemisah, label, palet, peti, dan sisa apa pun yang dikirimkan dapat mengubah perhitungan pengiriman. Simpan perkiraan potongan dalam jadwal daftar potong dan hitung massa kotor paket dalam catatan pengepakan.
Arah Mengubah Arti “Cocok”
Grating pultrusi
Jalur beban utama mengikuti profil penahan beban. Setiap batang penahan beban harus berada di antara penyangga efektif, dan ujung batang harus menahan. Sepotong dapat memuat persegi panjang setelah rotasi 90 derajat sementara tidak lagi membentang sebagaimana mestinya.
Tandai arah profil penahan beban pada potongan itu sendiri dan pada identitas pengepakan. Panduan ujung potong pultrusi menjelaskan kondisi akhir, sedangkan panduan bentang dan lendutan menunjukkan mengapa rotasi dapat membuat data pendukung menjadi tidak valid.
Grating Cetak dan Mini Mesh
Grating cetak dan mini mesh berbentuk persegi mungkin terlihat simetris, namun baris yang dipilih, bukaan panjang persegi panjang, pola permukaan, permukaan atas, dan orientasi potongan mungkin masih penting. Mini mesh dua lapis juga memiliki grating atas dan bawah. Catat permukaan yang disetujui dan batasan apa pun alih-alih menganggap rotasi tidak berbahaya.
Guntingan mengganggu tata letak
Sebuah bukaan dapat menghilangkan beberapa batang atau bagian dari grating atas. Hal ini juga dapat mengubah tumpuan yang diperlukan di sekitar potongan dan sisa yang dapat digunakan. Tandai palang yang dilepas dan penyangga bukaan pada tata letak yang sama; penyegelan bukanlah pemulihan struktural.
Klasifikasi Setiap Potongan Sebelum Menyebutnya Dapat Digunakan Kembali
Gunakan tiga status:
| Status | Artinya | Catatan diperlukan |
|---|---|---|
| Kandidat yang dapat digunakan kembali disetujui | Sisanya memiliki bagian masa depan yang pasti, ukuran, arah dan kondisi | ID Sisa, baris produk, dimensi, kondisi dan pemilik |
| Sisa proyek | Materi disimpan untuk kemungkinan perubahan, tetapi tidak ada bagian akhir yang disetujui | Lokasi penyimpanan dan tanggal peninjauan |
| Memo | Arah, ukuran, kerusakan, kontaminasi atau kurangnya penggunaan membuatnya tidak dapat digunakan kembali | Alasan dan jalur pembuangan/daur ulang |
Strip yang tidak diberi label bukanlah sisa yang dapat digunakan kembali karena tidak ada yang dapat membuktikan baris, orientasi atau sejarahnya. Panduan penelusuran pesanan berulang menunjukkan prinsip serupa untuk sampel tampilan: penggunaan di masa mendatang bergantung pada identitas yang dipertahankan.

Rilis Daftar Potongan Dengan Gambar, Penawaran, dan Daftar Kemasan
ID bagian yang sama akan muncul di:
- tata letak instalasi;
- jadwal daftar potong;
- jadwal penawaran atau harga barang;
- gambar pabrik dan rencana tata letak potongan;
- catatan pemeriksaan atau potongan pertama;
- label dan daftar pengepakan.
Jika gambar mempunyai revisi B, daftar potongan tidak boleh tetap didasarkan pada revisi A. Jika ada potongan yang berubah arah atau permukaan atasnya, maka perlu revisi yang terlihat meskipun panjang dan lebarnya tetap tidak berubah.
Panduan perbandingan penawaran menjelaskan cara membandingkan konsumsi lembaran, area pengiriman, pemotongan, perlakuan tepi, dan pengepakan antar pemasok. Panduan unit ekspor menyimpan jumlah barang ke dalam catatan paket.
Tampilan Pabrik Kami: Optimalkan Produk Sebenarnya, Bukan Hanya Persegi Panjangnya
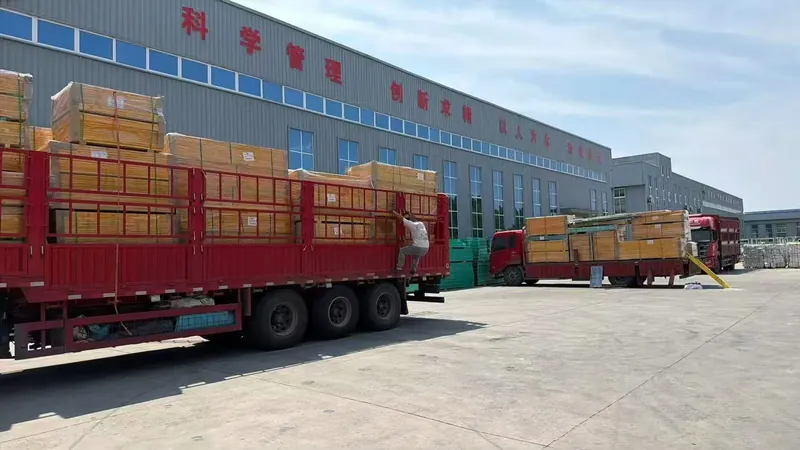
Tinjauan pemotongan kami dimulai dengan baris sumber dan tata letak yang disetujui. Kita perlu mengetahui apakah rotasi diperbolehkan, bagaimana potongan tersebut ditopang, di mana batang-batangnya diinterupsi dan bagian tepi mana yang memerlukan penyegelan.
Kami kemudian membandingkan opsi bertumpuk sambil menjaga ID bagian akhir tetap terlihat. Tata letak yang meningkatkan hasil area tetapi menciptakan strip sempit yang tidak didukung, rotasi yang tidak disetujui, atau pengangkatan yang sulit tidak secara otomatis merupakan rencana fabrikasi yang lebih baik.
Untuk penawarannya, tunjukkan bagaimana pemasok menangani:
- kuantitas panel sumber dan dimensi aktual;
- area potongan yang dikirim;
- kelonggaran potong dan perlakuan tepi;
- perawatan tajam dan tepi;
- penandaan atau label bagian;
- sisa-sisa yang disetujui;
- pengepakan dan pengiriman.
Itu menciptakan daftar potongan yang dapat dioptimalkan, ditawarkan, diproduksi dan diperiksa terhadap geometri yang sama.
Minta penawaran
Minta penawaran untuk Templat Daftar Potong dan Pemakaian Panel Grating
- Lampirkan revisi gambarnya
- Pisahkan panel sumber dari bagiannya
- Tandai arah pada setiap bagian yang terkena dampak
Contoh yang berhasil
Hitung Hasil Area Sebelum Memanggil Sisa potong Dapat Digunakan Kembali
Aritmatikanya sederhana; keputusan pelepasannya tidak.
| Nilai contoh yang berhasil | Perhitungan | Hasil |
|---|---|---|
| Panel sumber | 1.220 m x 3.660 m | 4,4652 m² |
| Potongan jadi | 4x (0,600 mx 1,800 m) | 4,3200 m² |
| Daerah yang tidak terpakai | 4.4652 - 4.3200 | 0,1452 m² |
| Hasil daerah | 4.3200 / 4.4652 | Sekitar 96,7% |
| Kelonggaran potong gergaji dan pemangkasan | Tidak termasuk dalam pengurangan luas | Kurangi dari potongan dan sisa yang dapat digunakan |
| Hasil akhir yang dapat digunakan | Memerlukan daftar tata letak potongan dan daftar sisa yang disetujui | Tidak ditetapkan berdasarkan wilayah saja |
Konstruksi
Bagaimana Pemotongan dan Hasil Berubah Dengan Grating yang Cetak atau pultrusi
Format arah dan panel sumber mengubah arti rotasi dan penumpukan.
| Masalah daftar potong | Grating cetak | Grating pultrusi | Lepaskan pertanyaan |
|---|---|---|---|
| Arah utama | Pola grating, bukaan panjang persegi panjang dan permukaan atas | Profil penahan beban paralel harus berada di antara penyangga efektif | Apakah arah ditandai dengan satu data proyek? |
| Panel sumber | Ukuran lembaran standar dan baris produk cetak | Lebar panel khusus dan panjang profil penahan beban | Apakah sarangnya menggunakan panel yang disediakan sebenarnya? |
| Rotasi | Dapat mengubah orientasi grid, tampilan dan arah tumpuan | Dapat mengubah jalur bentang dan tumpuan ujung | Apakah rotasi diperbolehkan per potong? |
| Bukaan | Potong batang grating dan permukaan atas | Interupsi profil penahan beban dan batang silang | Balok mana yang dihilangkan dan penyangga apa yang tersisa? |
| Tepi | Bagian muka dan tepi permukaan yang dipotong dicetak | Ujung profil penahan beban, ujung batang silang, dan tepi potong | Muka mana yang sudah tersegel atau sudah jadi? |
| Terpotong | Hanya dapat digunakan kembali dengan baris dan arah yang sama | Dapat mempertahankan palang pengarah tetapi belum tentu memiliki rentang yang diperlukan | Apakah sisa tersebut disetujui, dapat dilacak, atau dibuang? |
Jadwal
Bidang yang Mengubah Daftar Potong Menjadi Catatan Produksi
Dua belas bidang menjaga bagian yang sudah jadi tetap terhubung dengan gambar, penyangga, dan kemasannya.
| Bidang daftar potong | Catatan yang diperlukan | Mengapa itu penting |
|---|---|---|
| ID bagian | Tanda unik terikat pada tata letak dan gambar | Mencegah garis besar yang sama diperlakukan sebagai sesuatu yang dapat dipertukarkan |
| Ukuran selesai | Panjang, lebar, satuan dan toleransi | Mendefinisikan apa yang harus dikirimkan oleh pabrik |
| Kuantitas | Jumlah bagian yang sudah jadi, bukan jumlah panel sumber | Mencegah ambiguitas kuantitas penawaran |
| Baris produk | Konstruksi, profil kedalaman atau batang, mesh atau jarak profil, resin dan permukaan | Ukuran saja tidak dapat mengidentifikasi produk |
| Arah | Profil penahan beban atau orientasi grid ditandai dari satu datum | Bagian yang diputar mungkin tidak lagi sesuai dengan desain penyangga |
| Tumpuan dan rentang | Tepi yang didukung, bentang dan tumpuan yang jelas | Tata Letak Potongan tidak dapat menyetujui struktur tersebut |
| Bukaan dan lubang | Ukuran, posisi dari datum dan tumpuan di sekitar potongan | Bilah yang dihapus mengubah jalur pembebanan lokal |
| Perawatan tepi | Permukaan untuk disegel, diselesaikan atau dibiarkan terpotong | “Tepi disegel” bukanlah cakupan yang lengkap |
| Permukaan atas | Arah permukaan atau sisi tampilan jika ada | Mencegah potongan yang diserahkan agar tidak terbalik |
| Revisi gambar | Referensi terkontrol saat ini | Mencegah revisi campuran memasuki satu rencana tata letak potongan |
| Disposisi yang tidak terpotong | Kandidat, sisa atau skrap proyek yang dapat digunakan kembali | Mencegah sisa yang belum diverifikasi dijanjikan lagi |
| Tandai dan bungkus | Persyaratan label, bundel dan pengepakan | Menghubungkan daftar potong ke penerimaan dan instalasi |
Urutan perencanaan
Dari Revisi Gambar hingga Daftar potong Dirilis
Tata Letak Potongan Produk Sebenarnya, lalu klasifikasikan geometri yang tersisa.
Konfirmasikan konstruksi, dimensi panel sumber, arah mesh atau profil penahan beban, permukaan atas dan revisi gambar.
Tetapkan ID dan catat ukuran akhir, kuantitas, arah, tumpuan, bukaan, dan cakupan tepi.
Tempatkan setiap bagian dengan rotasi dan kelonggaran trimnya; menunjukkan kelonggaran potong dan profil tepi yang diharapkan.
Hitung luas potongan, luas potongan kotor, dan luas hasil, lalu buat daftar bentuk potongan sebenarnya.
Putuskan apakah setiap sisa merupakan kandidat yang dapat digunakan kembali, sisa proyek, atau skrap yang disetujui.
Identifikasi batang yang dilepas, tepi yang tidak didukung, strip sempit, dan bukaan yang memerlukan tinjauan teknis.
Cocokkan daftar potongan, gambar, penawaran, lembar inspeksi, dan daftar pengepakan dengan ID bagian dan revisi yang sama.
- Gambar terkontrol — Satu tata letak terkini dan gambar pendukung dengan revisi dan dimensi diukur dari datum yang disebutkan.
- Panel sumber — Baris produk, dimensi sumber sebenarnya, arah mesh atau profil penahan beban, dan permukaan atas yang diperlukan.
- ID bagian yang sudah jadi — ID unik untuk setiap bidak yang dipegang, diputar, berlekuk, atau berbeda.
- Dimensi selesai — Panjang, lebar, jumlah, satuan dan toleransi untuk setiap bagian.
- Arahan dan tumpuan — Profil penahan beban atau orientasi grating, tepi yang ditopang, bentang bersih, dan lebar tumpuan.
- Bukaan dan lubang — Lokasi, ukuran, jarak objek, palang yang dilepas, dan penyangga di sekitar setiap bukaan.
- Lingkup tepi — Permukaan untuk disegel atau diselesaikan dan diperlukan bukti inspeksi.
- Kelonggaran potong gergaji dan pemangkasan — Tunjangan pemotongan pabrik, profil tepi, dan toleransi dimensi apa pun yang ditentukan proyek.
- Aturan yang tersisa — Apa yang dapat digunakan kembali dan apa yang tetap menjadi bagian dari proyek yang sama.
- Penandaan bagian — Metode penandaan, tanda orientasi dan label ditempelkan pada daftar pengepakan.
Daftar Potong Grating FRP dan Pertanyaan Hasil
Berapa hasil panel untuk grating FRP?
Apakah hasil area yang tinggi selalu merupakan tata letak yang baik?
Bisakah saya memutar potongan grating yang sudah dicetak?
Bisakah saya memutar potongan grating pultrusi?
Apakah contoh 96,7% tersebut merupakan penawaran atau hasil produksi?
Apakah CSV daftar potong menghitung bobot dari luas hasil?
Bisakah potongan digunakan kembali nanti?
Apa yang dibutuhkan daftar pemotongan selain ukuran?
Apakah pemotongan atau penyegelan dapat memulihkan batang yang terputus?
Mengapa ukuran panel sumber penting jika pabrik memotong daftar bagian?
Apa file pertama yang terbaik untuk dikirim?
Batas
Hasil Area Apa yang Tidak Disetujui
Hasil yang tinggi tidak dapat menggantikan arah, tumpuan, beban atau tinjauan sisa.
- Batas hasil — Hasil area adalah metrik perencanaan. Itu tidak menyetujui tumpuan, beban, lendutan, ukuran potongan minimum, rotasi atau penggunaan sisa.
- Identitas bagian — Setiap bagian akhir yang unik memerlukan ID dan tanda arahnya sendiri, meskipun panjang dan lebarnya cocok dengan bagian lainnya.
- Sumber fabrikasi — Panduan fabrikasi dan tata letak Grating Pacific menyoroti lebar panel stok dan arah profil penahan beban sebagai masukan untuk perencanaan tata letak dan tumpuan yang efisien. Tinjau tata letak Grating Pacific dan panduan manufaktur
- Sumber bidang pemesanan — McNICHOLS memisahkan konstruksi produk, arah grating atau batang, panel atau potongan, fabrikasi, aksesori, dan toleransi dalam metode pemesanannya. Tinjau bidang pemesanan grating fiberglass McNICHOLS
Konten disiapkan dan ditinjau oleh tim teknis dan produksi Dengtai Industry berdasarkan kondisi proyek, data produk yang tersedia, dan dokumen yang berlaku. Batas yang memerlukan desain, pengujian, atau persetujuan dijelaskan dalam materi ini. Terakhir diperiksa: