Commande sur mesure
Caillebotis polyester sur mesure à partir d’une liste de pièces
Un croquis coté n’est pas encore une liste de fabrication. Rattachez chaque pièce finie à une seule révision de plan, un sens, des ouvertures, un traitement de rive, une tolérance et un repère afin que l’usine et le poseur contrôlent le même objet.
Préparé par
Dengtai Industry
Publié le
·
Vérifié le

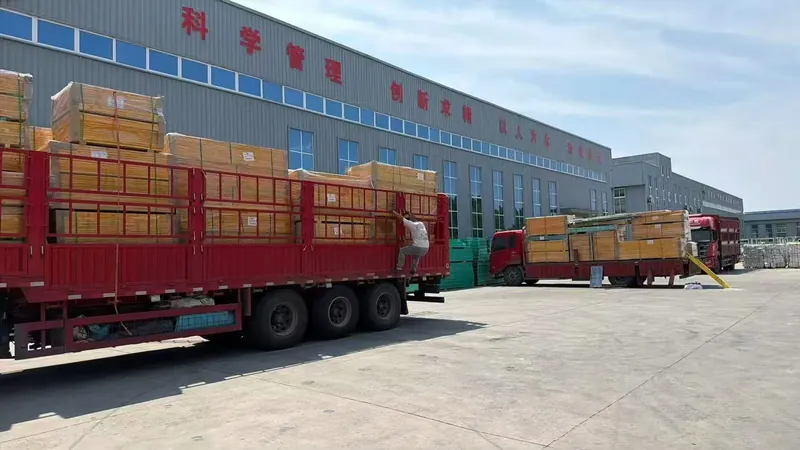
Les pièces découpées en usine peuvent être contrôlées et emballées par repère ; le plan seul ne procure pas ce niveau de maîtrise. Photo : Dengtai Industry.
Termes de commande
Qu’est-ce qu’une liste de pièces prête pour la fabrication ?
La liste doit maîtriser l’identité et les décisions de fabrication autant que les dimensions.
- Liste de pièces
- Liste de fabrication maîtrisée de chaque pièce de caillebotis finie, avec repère, quantité, configuration produit, dimensions, orientation, ouvertures, traitement des rives, tolérance et identité d’emballage.
- Référence de cotation
- Point ou ligne fixe à partir duquel les dimensions et la position des ouvertures sont mesurées. Toute cote critique doit s’y rattacher plutôt qu’au bord le plus proche choisi arbitrairement.
- Base de fabrication
- Justificatif utilisé pour figer les dimensions : plan de conception maîtrisé, relevé de l’existant ou combinaison déclarée des deux, avec la référence d’approbation identifiée.
- Repère de pièce
- Identifiant unique tel que P-03A, qui relie la liste de pièces, le plan, le contrôle, l’étiquette et le lieu de pose.
- Dimension finie
- Dimension demandée à la livraison après découpe et préparation des rives. Elle ne correspond ni à la dimension nominale du panneau entier ni à la dimension de débit utilisée avant la perte de lame.
- Orientation
- Face supérieure, direction de maille, main droite ou gauche et sens des barres porteuses d’une pièce. Deux pièces de même contour peuvent être différentes lorsque leur orientation diffère.
- Traitement des rives
- Finition demandée sur une face coupée ou percée, notamment le scellement de rive. Elle protège la face exposée mais ne rétablit pas les barres supprimées par une ouverture.
Quand l’utiliser
Quand un caillebotis sur mesure exige une liste de pièces maîtrisée
Utilisez-la lorsque plusieurs pièces, ouvertures ou panneaux sensibles au sens doivent arriver prêts à identifier.
À retenir si…
- La plateforme, la passerelle ou le couvercle dépasse le simple rectangle et nécessite plusieurs pièces finies.
- Des ouvertures pour tuyaux, poteaux, équipements ou accès doivent être réalisées à des positions maîtrisées.
- Le caillebotis pultrudé exige que le sens des barres porteuses reste visible pendant la fabrication et l’emballage.
- Le chantier doit recevoir des pièces contrôlées et repérées, et non des panneaux entiers à découper localement.
- Une commande répétée ou une pièce de remplacement doit correspondre à un plan et à une configuration existants.
- Un cadre, un calepinage d’appuis, une tuyauterie ou une ouverture existants doivent être relevés avant de figer les dimensions de fabrication.
Envisager une autre solution si…
- Seul un prix indicatif de panneau entier est demandé et aucune implantation finie n’existe.
- Le plan contient des cotes sans référence, révision ni quantité.
- Une ouverture est traitée comme une simple découpe de forme alors que son chemin d’appui reste inconnu.
- L’acheteur attend de la découpe en usine qu’elle corrige une structure non relevée après fabrication des panneaux.
Documents
Croquis, plan coté et liste de fabrication comparés
Chacun remplit une fonction différente et ne doit pas être confondu avec le suivant.
Faites défiler horizontalement pour voir toutes les colonnes.
| Document | Ce qu’il peut établir | Ce qu’il laisse encore à préciser |
|---|---|---|
| Croquis d’implantation | Disposition approximative, contours et relations entre pièces | Échelle, révision, unités, coordonnées exactes des ouvertures, étendue des appuis et périmètre de découpe |
| Plan coté | Géométrie finie et chaînes de cotes | Quantités par pièce, orientation, rives à traiter, tolérances ou identité d’emballage |
| Liste de pièces de fabrication | Chaque pièce unique, quantité, configuration, référence de cotation, sens, ouverture, rive, tolérance et repère | Les éléments hors du périmètre approuvé sont explicitement exclus plutôt que supposés |
Séquence de construction
Transformer une implantation en liste de pièces approuvée
Fixez d’abord la base graphique, puis construisez l’identité, la géométrie, les ouvertures et la libération.
Figez la révision, la nomenclature des panneaux, le calepinage des appuis et la référence de cotation avant d’ajouter la liste de pièces.
Donnez un repère propre à chaque contour, orientation, ouverture ou configuration de rive différente.
Notez la taille, la quantité, l’unité, la face supérieure, la main et le sens des barres porteuses lorsque nécessaire.
Positionnez chaque ouverture depuis la référence de cotation et identifiez les faces à sceller ou à finir selon une autre exigence convenue.
Précisez la tolérance, le contrôle de la première pièce, les repères, les étiquettes, le mode d’emballage et les documents qui accompagneront la livraison.
Une liste de pièces ne se limite pas à une suite de cotes
Un caillebotis polyester sur mesure part d’une implantation, mais la fabrication exige un niveau de détail supérieur. Écrire « 600 × 1000 mm, 8 pièces » ne précise pas la ligne de produit à découper, la face supérieure, le caractère droit ou gauche des pièces, la position d’une ouverture, la rive à sceller ni le repère que le poseur retrouvera sur le chantier. Ces informations peuvent exister ailleurs sur le plan, mais elles deviennent fragiles lorsque le dossier passe du chiffrage à la fabrication, au contrôle puis à l’emballage.
Une liste de pièces utile fait le lien entre conception et production. Elle s’appuie sur une seule révision de plan, une seule référence de cotation et un identifiant propre à chaque pièce différente. Elle transforme la géométrie du plan en un article doté d’une quantité, d’une orientation, d’une ouverture, d’une rive et d’une condition d’acceptation. L’atelier peut alors découper, contrôler et emballer à partir du même dossier au lieu de réinterpréter le plan.
Cette page traite du document de commande. Le guide de découpe et de scellement des rives présente les opérations de coupe et de scellement ; le guide des panneaux de caillebotis en fibre de verre décrit les configurations de panneaux entiers ; et la comparaison entre découpe en usine et sur chantier évalue le résultat complet afin de déterminer où la fabrication doit avoir lieu.

Partir de la révision du plan et d’une référence de cotation
Avant d’ajouter les numéros de pièces, déterminez quel plan sert au chiffrage. L’implantation des panneaux, le plan des appuis et la position des ouvertures doivent porter la même révision. Si le plan a évolué sans que la liste de découpe soit actualisée, le conflit de cotes n’est pas un problème d’atelier : il révèle une commande non résolue.
Mesurez chaque cote critique à partir d’une référence définie. Le bord de panneau le plus proche n’est pas fiable lorsque plusieurs pièces sont imbriquées ou quand un cadre possède sa propre tolérance. Une ouverture peut être cotée à 350 mm du côté gauche, mais l’atelier doit savoir de quel côté gauche, de quelle vue du plan et de quel repère de pièce il s’agit. La même règle vaut pour les encoches autour des poteaux et pour les coupes par rapport aux barres porteuses.
Employez une unité explicite du début à la fin. Mélanger millimètres et pouces, pouces décimaux et fractions, ou dimension finie et dimension nominale crée des erreurs évitables. Convertissez toutes les données du projet dans une liste maîtrisée, puis affichez l’unité d’origine là où l’acheteur en a besoin pour recouper l’information.
Établir une base de relevé vérifiée pour une rénovation
Une installation neuve peut généralement partir d’un plan de conception approuvé. Une adaptation autour d’un cadre, d’un tuyau, d’un poteau, d’une machine ou d’un appui existants doit partir de l’état réel. Le plan peut montrer la situation prévue, mais il ne prouve pas que la structure est d’équerre, que la tuyauterie se trouve à la position relevée ni que l’appui disponible correspond aux hypothèses de conception initiales.
Avant de figer une liste de pièces pour une rénovation, rétablissez la référence de cotation et notez les mesures qui conditionnent l’ajustement : ouverture du cadre, positions des appuis, axes des tuyaux ou équipements, obstacles, défaut d’équerrage et changements de niveau. Les photographies appuient le dossier, mais une esquisse cotée ou un gabarit approuvé permet à la production de contrôler les cotes.
Indiquez la base de fabrication dans la commande. Si l’acheteur transmet une cote issue du seul plan, consignez cette hypothèse au lieu de la présenter comme un relevé. Si la découpe est lancée à partir de mesures, identifiez la personne qui les a prises et le document approuvé. La responsabilité reste ainsi visible lorsque la structure et le plan divergent.
Chaque pièce différente doit avoir un repère propre
Deux pièces peuvent avoir les mêmes dimensions extérieures et ne pas être interchangeables. L’une peut être retournée par rapport à l’autre, avoir une ouverture dans le coin opposé ou devoir conserver un sens de barres porteuses sans rotation. Elles ne doivent pas partager un repère générique.
Utilisez un identifiant court comme P-01, P-02A ou R-03. Conservez ce repère sur le plan, la liste de découpe, le contrôle de première pièce, l’étiquette et la liste de colisage. Si le plan de chantier possède sa propre numérotation, établissez une correspondance unique et maîtrisée plutôt que de laisser coexister deux identités qui finiront par diverger.
Maîtriser la configuration du produit et son orientation
La ligne de produit fait partie de la pièce finie. Notez la construction moulée, pultrudée ou à mailles fines ; la hauteur ou la section des barres porteuses ; le pas de maille ou de barres ; la résine ; la surface ; la couleur ; et le format du panneau source lorsqu’il influe sur l’imbrication. Une liste qui ne donne que des dimensions peut être techniquement complète tout en produisant une pièce inadaptée.
L’orientation est particulièrement importante pour un caillebotis pultrudé. Les barres porteuses suivent une seule direction et leurs extrémités doivent atteindre les appuis. Indiquez ce sens par rapport à une référence du projet sur chaque pièce concernée et conservez le repère pendant la découpe et l’emballage. Un panneau pultrudé tourné après fabrication peut perdre la condition d’appui supposée par l’implantation.
Les panneaux moulés et à mailles fines n’ont pas la même direction unique de barres porteuses, mais la face supérieure, le motif de surface, la disposition des joints et le caractère droit ou gauche peuvent encore compter. Le guide des extrémités pultrudées et le guide de découpe des mailles fines détaillent les contrôles supplémentaires propres à ces structures.
Séparer la dimension finie de la dimension de débit
La liste de pièces doit normalement indiquer la dimension finie attendue sur le chantier. L’usine prévoit ensuite l’imbrication des panneaux sources, la perte de lame et la coupe de rive autour de cette cote maîtrisée. Si l’acheteur ajoute une surépaisseur à chaque dimension finie, la production peut la retirer une seconde fois, notamment lorsque cette surépaisseur varie d’une lame ou d’un mode de coupe à l’autre.
N’utilisez une dimension de débit que lorsque la commande porte réellement sur une matière brute destinée à recevoir ensuite une autre dimension finie. Dans ce cas, indiquez séparément la dimension de débit et la dimension finale, précisez qui réalise la coupe restante et notez à quelle étape la cote finie est contrôlée. Ne réutilisez jamais un même champ pour décrire les deux situations.
Représenter les ouvertures, les encoches et leurs appuis
Une ouverture n’est pas seulement une forme dessinée sur un panneau. Précisez ses dimensions, sa forme et ses coordonnées depuis la référence de cotation, l’objet qu’elle doit dégager et l’appui qui existera autour de la découpe finie. Un cercle tracé sur un panneau ne montre ni les barres coupées, ni la portance restante, ni la nécessité d’un cadre.
Pour un poteau ou un pied d’équipement, indiquez le dégagement de chaque côté et la position réelle de son axe. Pour une tuyauterie, utilisez le diamètre extérieur mesuré ou l’ouverture libre exigée par le projet plutôt que le seul diamètre nominal. Notez toute encoche nécessaire au passage d’un appui ainsi que la rive ou la portance qui subsiste.
L’usine peut réaliser la géométrie convenue ; le projet doit valider le chemin d’appui. Lorsqu’une coupe supprime des barres, la pièce peut exiger une autre division de panneau, un encadrement complémentaire ou un appui sous l’ouverture. Le guide des découpes et appuis des caillebotis moulés explique pourquoi le scellement de rive ne remplace pas cet examen.
Lorsque les dimensions d’une ouverture dépendent du fonctionnement, du levage ou du retrait d’un équipement plutôt que du seul contour statique d’une tuyauterie, consultez le guide des ouvertures d’équipement et des pièces finies avant de libérer la liste de pièces.
Définir le traitement de chaque face exposée
La liste de découpe doit préciser les faces traitées : périmètre complet, certaines rives découpées, parois des trous, faces des encoches ou une combinaison. Elle doit aussi indiquer le produit de scellement, l’étape d’application et le dossier de contrôle. Une mention « rives scellées » sans liste des faces peut décrire trois périmètres très différents.
Le scellement protège le stratifié exposé contre l’humidité, le contact chimique et les dommages de manutention. Il ne reproduit pas la surface d’origine non coupée, ne relie pas une barre supprimée par une ouverture et ne rétablit pas la portance. Une pièce destinée à l’immersion ou à un service chimique sévère peut nécessiter un revêtement ou une méthode de fabrication approuvés par le projet, au-delà d’un produit de scellement courant.
La section consacrée au scellement des rives décrit la séquence nettoyage–application–polymérisation–contrôle et les champs du dossier. Conservez le lot de produit, les conditions de prise et le résultat du contrôle avec les repères de pièces concernés.

Intégrer tolérances, première pièce et emballage
L’acheteur et l’usine doivent convenir des dimensions maîtrisées et du critère d’acceptation. Ne recopiez pas dans chaque projet la tolérance de chantier d’un autre fournisseur. L’équipement de l’atelier, l’accès au site, les dimensions de l’ouverture, le jeu dans le cadre et la méthode de pose déterminent ce qui est à la fois réaliste et nécessaire.
La première pièce constitue un contrôle utile lorsqu’une série se répète ou qu’une forme est nouvelle. Elle permet à la production, à l’acheteur et au contrôleur de comparer la pièce à la liste approuvée avant de répéter la même interprétation. Le dossier de première pièce doit indiquer les dimensions, l’orientation, l’ouverture, l’état des rives, la couverture du scellement et le repère.
L’emballage referme la chaîne d’identité. Si l’usine doit former des colis repérés ou des étiquettes, cette méthode doit être confirmée et chiffrée. Sinon, un emballage en vrac peut convenir à un atelier maîtrisé mais devenir inadapté quand des pièces similaires arrivent sur un site éloigné. Le guide de comparaison panneau entier ou pièce découpée montre l’effet de l’imbrication, des repères et de l’emballage sur la comparaison livrée.
Réviser la liste avant la coupe, pas en ajustant sur chantier
Toute modification tardive doit suivre un circuit maîtrisé. Un déplacement d’ouverture ou une variation de largeur peut sembler un petit ajustement de chantier, mais il peut modifier les barres restantes, l’imbrication de la pièce, les faces à sceller et la correspondance entre l’étiquette du colis et le lieu de pose.
Lorsqu’une cote change, identifiez les repères concernés et arrêtez l’opération de fabrication ou d’emballage correspondante. Émettez une ligne révisée ou un dessin de pièce, indiquez la valeur remplacée et toutes les quantités affectées. Ne laissez pas une équipe de chantier recouper selon une nouvelle mesure alors que l’ancienne liste de colisage reste en circulation.
Une règle simple s’applique : toute modification après approbation revient au dossier de pièce, même si l’encombrement extérieur reste identique. Un changement de face supérieure, de centre d’ouverture, de sens porteur, de produit de scellement, de tolérance ou d’étiquette peut rendre l’objet livré différent alors que sa longueur et sa largeur n’ont pas changé.
Si un écart avec l’existant est découvert après livraison, consignez la mesure, le repère concerné et la correction proposée. La correction peut être une découpe contrôlée sur site ou une pièce de remplacement. Dans les deux cas, les contrôles d’appui, de protection des rives et d’identification doivent être répétés.
Un processus pratique de liste de pièces
Partez de l’implantation de pose et tracez les lignes d’appui. Ajoutez les bords réels des panneaux et les coordonnées des ouvertures. Divisez la surface en pièces uniques selon la géométrie et l’orientation, et non selon des surfaces égales. Attribuez les repères une fois les divisions stabilisées.
Lorsque les repères sont fixés, ajoutez la configuration du produit et la quantité. Pour chaque ligne, indiquez les dimensions finies et l’orientation. Ajoutez chaque ouverture et encoche avec sa référence de cotation et son dégagement. Définissez le traitement des rives et la tolérance, puis précisez si un contrôle de première pièce, un relevé dimensionnel, une étiquette ou un colis repéré sont exigés.
Enfin, rapprochez la liste de fabrication de la liste de colisage. Chaque repère de pièce installée doit pouvoir être relié à une pièce livrée ou à un remplacement explicitement convenu. Un repère manquant doit interrompre le contrôle de réception plutôt que forcer le poseur à deviner la pièce d’après sa forme.
L’objectif n’est pas de produire des documents pour eux-mêmes. Il est de garantir qu’un plan, un repère de pièce et un dossier d’acceptation restent liés pendant l’imbrication, la découpe, le scellement, le contrôle et la pose.
Données requises
Informations indispensables à une commande sur mesure
Ces champs permettent à la production et à la réception de contrôler le même élément.
Demander un devis| Caractéristique | Valeur |
|---|---|
| Révision du plan | Révision et date uniques Le devis, la liste de pièces, le contrôle de la première pièce et la liste de colisage doivent renvoyer au même document. |
| Base dimensionnelle | Plan ou relevé vérifié de l’existant Identifiez la personne qui a mesuré ou approuvé la base ainsi que le relevé, gabarit ou plan annoté correspondant. |
| Configuration du produit | Moulé, pultrudé ou maille fine Précisez la hauteur ou la section des barres, la maille, la résine, la surface, la couleur et le format du panneau source. |
| Pièce finie | Repère, quantité, longueur × largeur, unité Utilisez la dimension finie livrée. N’ajoutez pas de perte de lame sauf demande explicite d’une dimension de débit. |
| Sens | Face supérieure et direction porteuse Pour un caillebotis pultrudé, représentez le sens des barres porteuses par rapport à une référence du projet. |
| Ouvertures | Forme, dimensions, coordonnées et objet dégagé Indiquez le dégagement pour le tuyau ou le poteau ainsi que l’appui examiné autour de l’ouverture. |
| Traitement des rives | Faces, exigence de produit de scellement et étape d’application Précisez le périmètre complet, les rives coupées, les parois percées ou une combinaison convenue. |
| Tolérance | Critère d’acceptation exigé par le projet N’appliquez pas automatiquement la tolérance d’un autre fournisseur aux pièces commandées. |
| Identité d’emballage | Repère de pièce, étiquette et méthode de conditionnement Confirmez le mode de colis repéré ou de numérotation retenu dans le périmètre d’emballage. |
Préparation de production
Ce qui modifie l’imbrication, la manutention et l’identité des pièces
Une petite évolution de l’implantation peut créer un autre problème de production et d’emballage.
Faites défiler horizontalement pour voir toutes les colonnes.
| Situation dans la liste | Ce qui change en production | Ce que la liste doit rendre visible |
|---|---|---|
| Pièces identiques répétées | L’imbrication peut être meilleure et un seul contrôle approuvé de première pièce peut couvrir la série | Une pièce représentative, la quantité et l’acceptation de la première pièce |
| Petites variations de largeur ou de position d’ouverture | Les pièces peuvent ne plus partager le même calepinage source ni le même réglage de coupe | Des repères distincts et la cote qui crée la différence |
| Pièces droites ou gauches, ou tournées | Un contour visuellement similaire peut être posé à l’envers ou dans le mauvais sens | Face supérieure, sens, côté gauche/droit ou note de rotation sur le plan et sur la ligne de pièce |
| Grande ouverture ou ouverture de forme | La division du panneau, les barres restantes et les appuis peuvent changer | Coordonnées de l’ouverture, barres traversées, cadre d’appui et référence d’approbation |
| Scellement avant emballage | Découpe et scellement deviennent une séquence liée, avec temps de prise et précautions de manutention | Faces nommées, produit de scellement, consigne de polymérisation et dossier de contrôle |
| Emballage repéré pour le projet | Les étiquettes et le contenu doivent correspondre à la liste de pièces plutôt qu’à un simple nombre de panneaux | Mode de colisage confirmé, contenu des étiquettes et liste de colisage |
Types de commande
Listes de pièces dans des projets réels de caillebotis
Le contour peut correspondre alors que le sens, l’appui des ouvertures et les rives diffèrent.
Rénover une ouverture existante dans une tour ou un réservoir
Une ouverture exige toujours un examen structurel et des appuis sur site ; la liste maîtrise la forme et le dégagement, pas l’appui manquant.
Passerelle pultrudée avec panneaux directionnels
Le sens des barres porteuses et les deux appuis d’extrémité doivent figurer sur chaque pièce concernée, pas seulement dans une note générale.
Plateforme à mailles fines avec petites ouvertures
Une maille plus fine crée davantage de détails de rive et resserre les contrôles de découpe ; les deux couches de maille doivent rester identifiables.
Caillebotis de caniveau avec accès de levage
Les dimensions, points de levage, appuis du cadre et l’identité des pièces amovibles doivent être conservés dans la liste de découpe.
Pièce de remplacement issue d’une commande antérieure
Vérifiez la ligne produit, le traitement des rives et l’orientation précédents avant de chiffrer la pièce ; les dimensions extérieures seules peuvent être insuffisantes.
Choix entre découpe en usine et sur chantier
Si le lieu de fabrication reste à décider, comparez le résultat complet plutôt que le seul trait de coupe.
Avant approbation
Quelles données joindre à une demande de caillebotis sur mesure
Un dossier complet élimine les hypothèses avant la première découpe.
- Plan et révision — Implantation actuelle, nomenclature produit, plan des appuis et révision unique à laquelle chaque contrôle ultérieur peut se référer.
- Référence de cotation et unités — Une seule origine de mesure, toutes les cotes dans les unités indiquées et aucune chaîne de cotes contradictoire.
- Registre des pièces — Repère unique, quantité, famille de produit, épaisseur ou section de barre, maille, résine, surface et couleur.
- Géométrie et orientation — Longueur × largeur finie, face supérieure, main droite ou gauche, rotation et sens des barres pultrudées.
- Ouvertures et encoches — Forme, coordonnées, dégagement, barres interrompues, barres continues restantes et appui autour de l’ouverture.
- Rives et tolérance — Faces à sceller, produit de scellement, qualité de coupe, contrôle de la première pièce et acceptation dimensionnelle.
- Identification et emballage — Repères de pièce, contenu des étiquettes, mode de colis demandé, protection des rives et liste de colisage.
- Documents et exclusions — Contrôle, attestation, émission du plan, Incoterm et éléments hors commande à indiquer.
Règle d’usine
Approuver la pièce avant d’approuver la série
La première pièce démontre que la liste, la méthode et le contrôle décrivent le même objet.

Un croquis peut lancer le dialogue
Il ne devient une liste de fabrication qu’après validation de la référence, de la révision, des repères, des quantités et de l’orientation.
Une coupe nette ne vaut pas approbation
La pièce finie doit encore disposer du bon appui, des faces scellées et de dimensions acceptées.
La liste de colisage doit correspondre au plan
L’utilité sur chantier vient de pièces identifiables dont les repères concordent avec l’implantation approuvée.
Parcours de commande
De l’implantation repérée aux pièces emballées
Les données manquantes ou contradictoires sont renvoyées avant fabrication, pas corrigées après découpe.
Fournissez le plan actuel, le plan des appuis, la liste de découpe et la position des ouvertures, toutes cotes étant prises depuis une référence indiquée.
La revue contrôle la configuration produit, l’orientation, les unités, les repères, les ouvertures, les rives et les tolérances.
Le calepinage des panneaux sources et les pertes sont examinés avant de confirmer le prix et le périmètre des pièces finies.
Le contrôle convenu de la première pièce vérifie les dimensions, l’orientation, l’ouverture, l’état des rives et le repère par rapport à la liste.
Les faces convenues sont traitées et polymérisées si nécessaire, puis emballées avec la révision de plan et la liste de colisage correspondantes.
Demander une revue
Envoyer le plan, la liste de pièces et le périmètre des rives
Joignez le plan des appuis et la référence des ouvertures pour que la revue parte de l’installation réelle.
- Caillebotis moulés et pultrudés fabriqués dans nos ateliers
- Panneaux entiers ou pièces découpées en usine
- Aucune quantité minimale fixe
Questions sur les listes de pièces de caillebotis sur mesure
Que doit contenir une liste de pièces de caillebotis polyester sur mesure ?
Puis-je envoyer un croquis plutôt qu’un plan coté ?
Faut-il ajouter l’épaisseur de lame à la liste de découpe ?
Quelle différence existe entre une liste de découpe et une liste de colisage ?
Pouvez-vous chiffrer à partir de dimensions nominales de panneaux ?
Le scellement des rives rend-il un panneau découpé structurellement équivalent à un panneau non découpé ?
Contenu préparé et vérifié par l’équipe technique et de production de Dengtai Industry, à partir des conditions du projet, des données produit disponibles et des documents applicables. Les limites nécessitant une étude, un essai ou une approbation sont précisées dans le contenu. Dernière vérification :