Libération d’une liste de découpe photovoltaïque
Bandes de passerelle photovoltaïque : largeur, rendement et liste de découpe
Dimensionnez la bande finie à partir du parcours de maintenance et du calepinage des rails, puis vérifiez l’imbrication dans le panneau source, le sens des barres, les rives, le poids, les crampons et les repères d’emballage avant de libérer une révision de fabrication.
Préparé par
Dengtai Industry
Publié le
·
Vérifié le

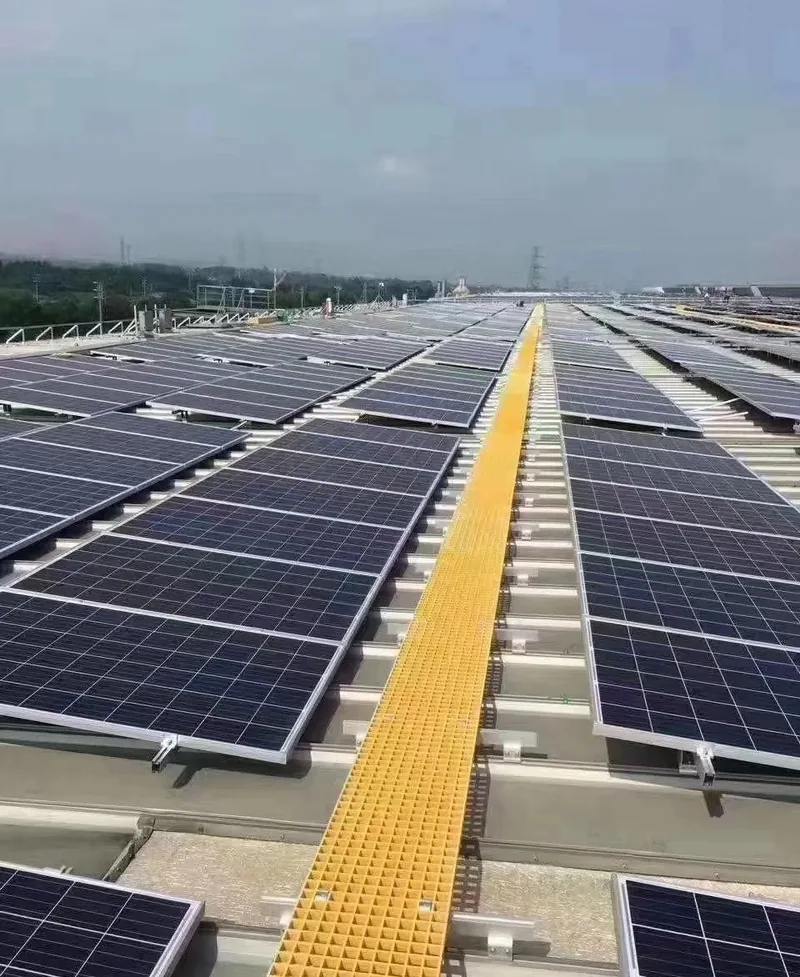
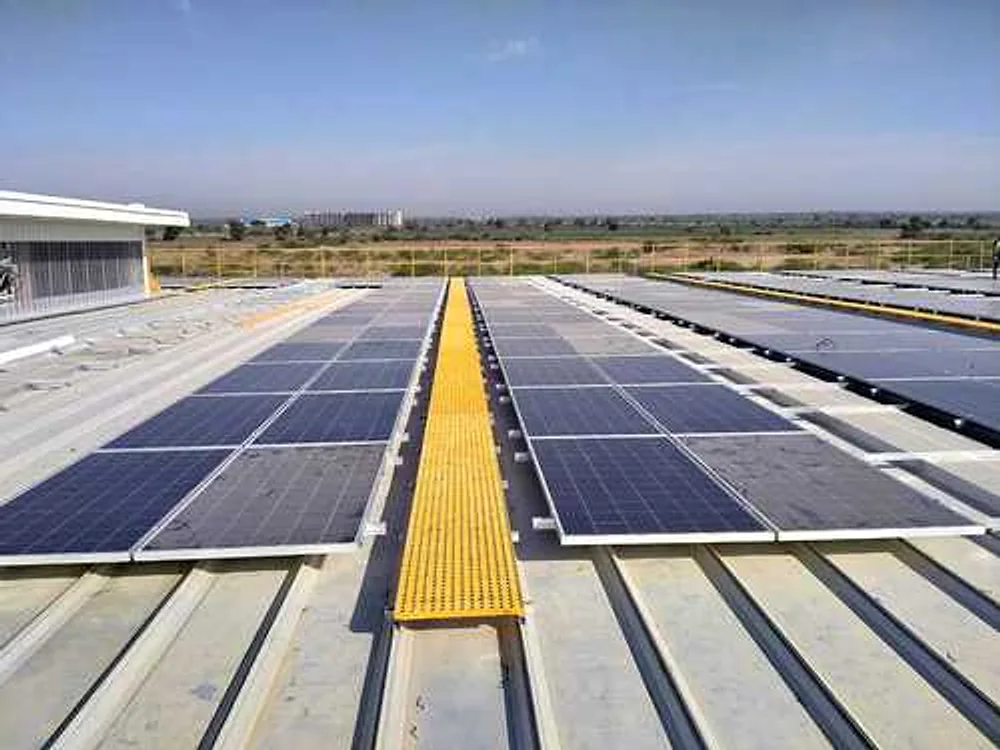
Le parcours disponible résulte de l’installation photovoltaïque, et non d’une dimension de bande prise dans un catalogue. Photo : Dengtai Industry.
Vocabulaire de la liste
Ce qu’une liste de découpe de passerelle photovoltaïque doit définir
- Bande de passerelle photovoltaïque
- Pièce de caillebotis étroite et finie utilisée à côté des rangées photovoltaïques ou entre elles pour l’accès de maintenance. Elle possède son identifiant, sa géométrie, son sens et son périmètre de finition.
- Largeur du parcours
- Espace de circulation utilisable après prise en compte des rangées de modules, des rails, des garde-corps, des rives et de la tâche de maintenance. Elle ne se choisit pas dans un catalogue sans plan.
- Largeur de la bande finie
- Largeur de la pièce livrée. Elle doit être distinguée de la largeur du panneau source, de la largeur d’appui et de l’espace disponible sur le parcours.
- Portée libre
- Distance non supportée entre les rives des appuis sous la bande. La longueur finie et l’espacement des rangées de modules ne la définissent pas automatiquement.
- Imbrication dans le panneau source
- Disposition des bandes, marges de découpe, chants et matière inutilisable dans les dimensions réelles du panneau source.
- Rendement de découpe
- Surface de pièces finies obtenue sur un panneau source après prise en compte du trait de coupe, des chants, des défauts et des chutes inutilisables.
- Repère de pièce
- Identifiant maîtrisé conservé du dessin à la découpe, au contrôle, à l’emballage et à la pose afin de rattacher chaque bande à sa position sur le parcours.
Commencer par le parcours
Quand une bande photovoltaïque coupée sur mesure constitue la bonne forme d’approvisionnement
À retenir si…
- La passerelle est un cheminement de maintenance étroit entre les rangées photovoltaïques ou le long de celles-ci.
- Le parcours disponible et la géométrie des rangées de modules peuvent être indiqués sur un plan.
- Le sens des rails, la largeur d’appui, l’espacement des supports et les positions des crampons sont connus.
- Les bandes peuvent être découpées à des dimensions finies reproductibles avec des identifiants uniques.
- Les limites de transport ou de levage pour l’acheminement des pièces en toiture sont définies.
- Le traitement des rives, les ouvertures, la surface et la couleur peuvent figurer dans la description de chaque pièce.
- La liste de découpe, le plan du parcours et le plan des appuis portent la même révision.
Envisager une autre solution si…
- Une largeur standard est choisie sans dessin du parcours.
- La longueur finie de la bande est utilisée comme portée non supportée.
- Un prix au mètre carré de panneau est comparé sans calculer l’imbrication dans le panneau source.
- Le verre des modules photovoltaïques est considéré comme un appui de la passerelle.
- La conception des rails, de la retenue au vent, des garde-corps ou de la protection antichute n’a pas de responsable.
- Le poids ou l’accès en toiture rend la bande proposée impossible à manutentionner.
- Les repères de pièces ne peuvent pas être conservés jusqu’à l’emballage et à la pose.
Limite des mesures
Largeur, longueur, portée et rendement du panneau mesurent des choses différentes
| Mesure ou décision | Ce dont elle dépend | Ce qu’elle n’établit pas |
|---|---|---|
| Largeur du parcours | Espace disponible entre modules, tâche d’accès, protection et dégagement des rives | Une largeur sûre universelle ou la capacité structurelle de la bande |
| Largeur de la bande finie | Pièce maîtrisée retenue après revue du parcours et des rails | Une dimension standard de catalogue ou la portée libre |
| Longueur de la bande finie | Module du parcours, positions de joints, manutention et identifiant de pièce | La distance non supportée entre appuis |
| Portée libre | Calepinage réel des supports, position des rails et rives d’appui | Une capacité de charge sans vérification de la ligne de caillebotis exacte |
| Largeur du panneau source | Format réel du panneau stock ou moulé et sens des barres | La largeur de la bande livrée |
| Rendement de l’imbrication | Rangées de bandes, marge de coupe, chants, défauts et chutes | L’égalité automatique entre surface livrée et surface de panneau consommée |
| Masse de la pièce | Dimensions finies et masse de la ligne de produit approuvée | La possibilité de porter, lever et fixer la pièce en sécurité sur le parcours réel |
Anatomie de la libération
Champs d’un dossier de découpe pour passerelle photovoltaïque
| Champ de la liste | Donnée à saisir | Effet sur la fabrication ou la libération |
|---|---|---|
| Projet et révision | Identifiant du projet, révision de la liste et révision du dessin du parcours | Maintient le dossier de découpe lié au plan actuel |
| Identifiant du parcours | Zone photovoltaïque, espace entre rangées, tâche d’accès et contraintes de rives | Définit le cheminement à rendre praticable |
| Rails et appuis | Profil de rail, sens, espacement, largeur d’appui et portée libre | Fixe la condition structurelle et les positions de fixation |
| Ligne de produit | Type moulé ou pultrudé, épaisseur, maille ou profil de barre, résine et surface | Définit le matériau et la base de preuve |
| Panneau source | Largeur et longueur réelles, sens des barres et identifiant du panneau | Rend le plan d’imbrication réalisable |
| Identifiant de bande | Identifiant unique, largeur, longueur finie, quantité et position sur le parcours | Distingue les pièces répétitives des dimensions uniques |
| Sens et rives | Sens des barres porteuses, ouvertures, rives découpées, scellement et repères | Définit la fabrication et le sens de pose |
| Imbrication | Panneau, rangée, marge de coupe, chants, identifiant de chute et statut de réemploi | Maîtrise le rendement et la traçabilité du surplus |
| Manutention | Masse maximale par pièce, parcours de manutention et méthode de levage | Peut imposer des pièces plus courtes ou davantage de joints |
| Fixation et emballage | Type de crampon, matériau, fixation, rondelle, quantité, plan de pose, colis et repères | Relie les pièces libérées au parcours installé |
| Accès de maintenance | Sections amovibles, tâche sur les modules, points de levage et méthode de remise en place | Garantit que la passerelle permet réellement d’accéder aux équipements |
| Interfaces photovoltaïques | Exigence électrique ou thermique, corrosion, interface de toiture et référence de soulèvement | Conserve les performances exigées par le projet dans la libération des bandes |
Exemple de calcul
Exemple illustratif de liste de bandes étroites
| Bande illustrative | Largeur × longueur | Quantité | Fonction dans l’exemple |
|---|---|---|---|
| ST-01 | 400 × 2000 mm | 18 | Voie principale rectiligne dans un espace répétitif entre rangées |
| ST-02 | 400 × 1600 mm | 6 | Tronçon plus court à l’approche d’un point d’accès technique |
| ST-03 | 400 × 950 mm | 4 | Positions de transition nécessitant un identifiant de pièce distinct |
Méthode en huit étapes
Construire et libérer une liste de découpe photovoltaïque
Repérer les rangées de modules, les espaces utilisables, les points d’accès, les virages, les rives, les garde-corps et le chemin d’acheminement.
Relever le profil et le sens des rails, l’espacement, la largeur d’appui, les points de cramponnage et les portées libres.
Choisir la construction du caillebotis, l’épaisseur, la maille ou le profil de barre, la résine, la surface et la couleur.
Attribuer une ligne maîtrisée à chaque combinaison de largeur, longueur, sens, ouverture et rive.
Placer les bandes, le trait de coupe, les chants, les défauts et les règles de chutes dans les dimensions réelles du panneau source.
Comparer la masse de la pièce au parcours de manutention ou de levage, puis confirmer l’accès aux crampons et les appuis.
Identifier les pièces amovibles, le dégagement pour intervenir sur les modules, les points de levage et la méthode de repose des crampons et repères.
Émettre le plan du parcours, le plan des appuis, la liste des bandes, l’imbrication, le périmètre des rives, le nombre de crampons et les repères d’emballage sous une même révision.
Avant la fabrication
Liste de contrôle des bandes de passerelle photovoltaïque
- Plan du parcours à jour — La liste de découpe renvoie au dernier plan d’implantation et d’accès.
- Largeur libre entre rangées indiquée — L’espace disponible est mesuré, non déduit d’une largeur de catalogue.
- Rails et appuis joints — Le sens des rails, leur espacement, les appuis et les positions de crampons sont visibles.
- Longueur finie distincte de la portée libre — Les deux valeurs sont enregistrées séparément.
- Sens des barres fixé — Le chemin de charge correspond aux rails et au sens de la bande.
- Identifiants uniques — Chaque pièce possède ses dimensions, sa quantité et sa position sur le parcours.
- Marge d’imbrication mesurée — Le trait de coupe, les chants, les défauts et la gestion des chutes sont inclus.
- Poids des pièces vérifié — La limite de manutention ou de levage de l’équipe de pose est prise en compte.
- Accès de maintenance défini — Les pièces amovibles, le dégagement des outils, les chemins de levage et la séquence de repose sont indiqués.
- Interfaces photovoltaïques renseignées — Les exigences électriques, thermiques, de corrosion, d’interface de toiture et de soulèvement sont nommées lorsqu’elles s’appliquent.
- Rives et ouvertures définies — La découpe, le scellement, les ouvertures et les repères de pièces sont précisés.
- Emballage aligné sur le parcours — Les repères, le contenu des colis et le plan de fixation peuvent être contrôlés à la livraison.
Limite des responsabilités
Ce que la liste de découpe n’approuve pas

Elle ne calcule pas la conception structurelle
La capacité des rails, le chargement de la toiture, la retenue au vent, l’accord de flèche et la conception des assemblages restent de la responsabilité du projet, sauf périmètre écrit distinct.
Elle ne transforme pas un crampon en appui
Un crampon retient la bande sur un appui. Il ne permet pas à un rail insuffisant de porter la passerelle.
Elle ne fixe pas une largeur universelle
Le parcours utile dépend de l’implantation, de la tâche de maintenance, des protections et des exigences d’accès du projet.
Elle ne supprime pas la perte de découpe
La surface des pièces et la consommation du panneau sont deux valeurs distinctes. L’imbrication reste une composante de la base d’approvisionnement.
Une bande étroite de passerelle photovoltaïque ne se définit pas par sa seule largeur. La pièce finie résulte du parcours, du calepinage des rails, du format du panneau source, du sens des barres, du périmètre des rives et du plan de manutention. Une liste de découpe utile transforme ces données en identifiants reproductibles et en un plan d’imbrication vérifié, puis libère une seule révision du dessin jusqu’à la découpe, l’emballage et la pose.
Cette page présente l’exemple de libération d’une liste de découpe. Le guide de dimensionnement des bandes photovoltaïques détaille plus largement le produit et les données du parcours. Le modèle général de rendement matière traite la consommation du panneau source. Ici, l’objectif est le dossier maîtrisé qui passe en fabrication puis monte en toiture.

Commencer par le parcours photovoltaïque, pas par une largeur de catalogue
Le parcours commence par la tâche de maintenance : quelles rangées doivent être accessibles, quels outils sont transportés, où le technicien entre et sort, comment le cheminement contourne les équipements et quelle protection ou limite antichute s’applique. L’espace réellement disponible entre modules et rails détermine ensuite la largeur pratique du parcours.
Il n’existe pas de « largeur standard de bande solaire » utilisable depuis un catalogue sans ce plan. Une bande plus large peut gêner les modules ou les positions de rails ; une bande plus étroite peut convenir à l’espace mais ne pas permettre la tâche d’accès. Le maître d’ouvrage ou le concepteur choisit le parcours adapté ; l’usine peut ensuite fabriquer une bande correspondant à la géométrie confirmée.
La page produit des passerelles non traversantes Fibergrate (en anglais) montre une autre décision utile : des appuis surélevés ou sur patins caoutchouc peuvent créer un drainage sous le caillebotis. Il s’agit d’une solution comparable, et non d’une exigence universelle. Protection de la membrane, drainage, retenue au vent et accès doivent tous être confirmés pour la toiture réelle.
Prévoir l’accès amovible, pas seulement la zone de circulation
Une passerelle photovoltaïque permet d’atteindre les modules, onduleurs, raccords et équipements de toiture. Certains parcours exigent donc des bandes ou sections amovibles pouvant être soulevées lorsque l’intervention demande davantage d’espace. La liste doit identifier ces pièces, la tâche qu’elles permettent, le dégagement nécessaire pour les outils et le corps, la méthode de levage et la manière de remettre en place crampons et repères.
Cette exigence de dépose peut modifier la façon de diviser une longue bande. Une bande continue étroite peut sembler efficace sur le plan de toiture, mais être difficile à libérer, à porter ou à poser sans toucher les modules ou les rails. Le poids, l’accès de levage et le dégagement des modules doivent être étudiés ensemble avant de figer le parcours.
L’étude de cas de passerelles photovoltaïques Fibergrate (en anglais) décrit ce besoin pratique : des panneaux légers ont été retenus pour que l’équipe de maintenance puisse les déplacer lors des interventions. Elle considère aussi le comportement électrique et thermique, la résistance à la corrosion, l’adhérence mouillée et le nettoyage. Nous utilisons ces points comme questions de projet, et non comme garanties automatiques pour tout panneau PRV ou toute installation.
La spécification doit préciser si une isolation électrique, un comportement thermique, une exposition chimique, un rayonnement UV ou une fixation de toiture particulière sont exigés. Le PRV ne présente pas une performance universelle. Résine, humidité, contamination, fixations, appuis et interfaces de toiture peuvent modifier les preuves nécessaires. La retenue au vent et la liaison à la toiture restent distinctes de la dimension des bandes.
Garder séparées longueur finie, portée libre et largeur du parcours
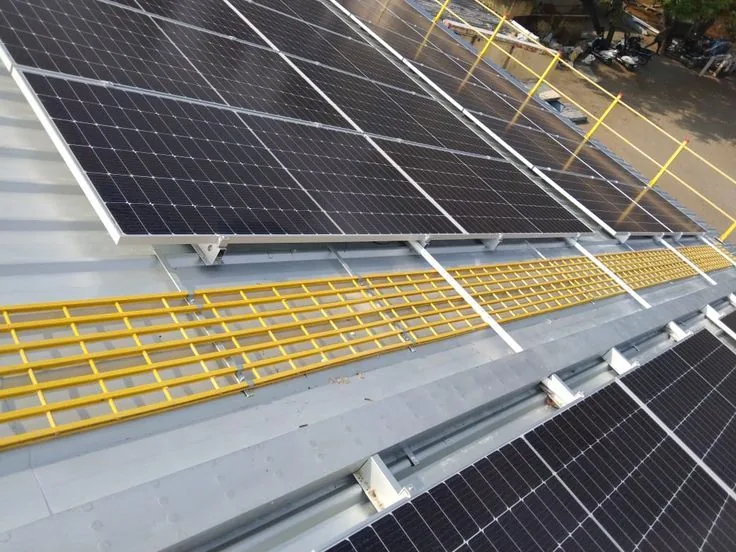
Une bande possède une longueur finie le long de la passerelle. La portée libre est la distance non supportée entre les rives des appuis. La largeur du parcours est l’espace de circulation disponible dans le sens transversal. Ce sont trois mesures distinctes, qui peuvent changer pour des raisons différentes.
La longueur finie peut varier avec un module de parcours, un joint ou une limite de manutention. La portée libre change avec l’espacement des rails ou le calepinage des appuis. La largeur du parcours dépend de l’espace disponible et de la tâche d’accès. Les regrouper en une seule « dimension de bande » produit des plans qui semblent précis, mais ne permettent de vérifier ni la découpe ni l’appui.
Cette condition est encore plus importante pour les bandes pultrudées, car les barres porteuses sont directionnelles. Une bande peut avoir les bonnes dimensions extérieures tout en étant orientée dans le mauvais sens par rapport aux rails. La liste de découpe doit donc porter le sens des barres comme propriété du produit, au lieu de le laisser au choix du chantier.
Tester l’imbrication sur le panneau source réel
La liste de découpe doit utiliser la largeur et la longueur réelles du panneau source, pas seulement une dimension nominale. Placez les rangées de bandes dans le sens retenu, puis ajoutez le trait de coupe mesuré, les chants et les marges de défaut ou de manutention. Le résultat détermine le nombre de panneaux consommés, la matière restante et les chutes pouvant être réemployées.
Le tableau de cette page est illustratif. Il ne prétend pas que 400 mm, ou toute autre largeur, constitue une dimension standard de projet. Il montre pourquoi trois identifiants de bandes distincts peuvent appartenir à un même parcours tout en exigeant des quantités et des repères séparés.
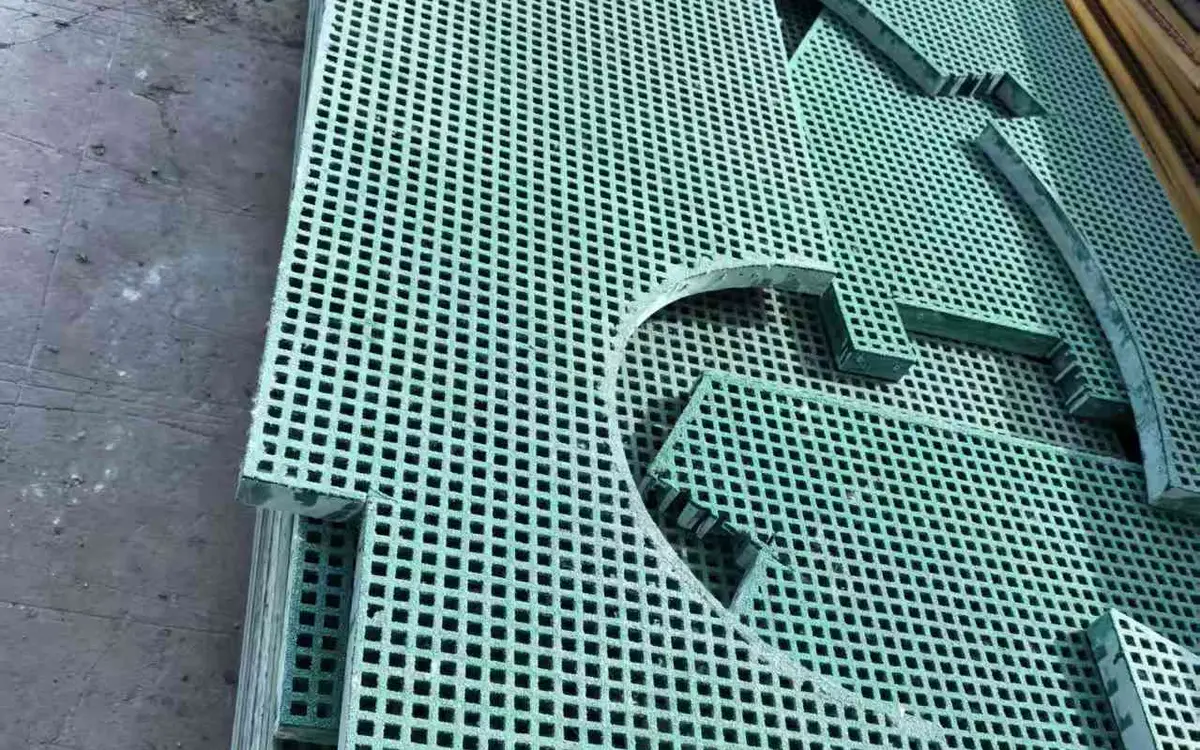
Donnez un statut à chaque chute : nouvelle pièce, réserve identifiée, rebut ou exclusion explicite du projet. Un reste sans nom n’est ni une pièce livrable prouvée ni un rendement fiable. La même logique s’applique aux défauts détectés avant découpe.
Si le calepinage traverse la largeur du panneau, vérifiez que chaque bande conserve le sens des barres porteuses et l’état de rive prévu. Si le plan fait pivoter certaines pièces, la rotation doit apparaître sur le dessin ; l’usine et le poseur ne doivent pas interpréter différemment le même panneau.
Vérifier le poids, la manutention et le périmètre des rives
Une bande peut être structurellement plausible et rester impraticable à porter sur la toiture ou à lever jusqu’à son appui. Relevez la masse maximale par pièce, le parcours depuis le point de livraison jusqu’aux modules et la méthode de manutention ou de levage convenue. Sur certains parcours, des joints supplémentaires et des pièces plus courtes sont préférables à une longue bande impossible à manutentionner sans risque.
Le périmètre des rives appartient à la liste de découpe. Une découpe en usine peut exiger un scellement ou un autre traitement convenu, notamment pour les cellules exposées des pièces moulées ou les extrémités des barres pultrudées. Les ouvertures et encoches peuvent modifier l’appui local et la continuité des barres ; elles doivent figurer sur le dessin de pièce plutôt que sous la formule vague « découpe autour de l’équipement ».

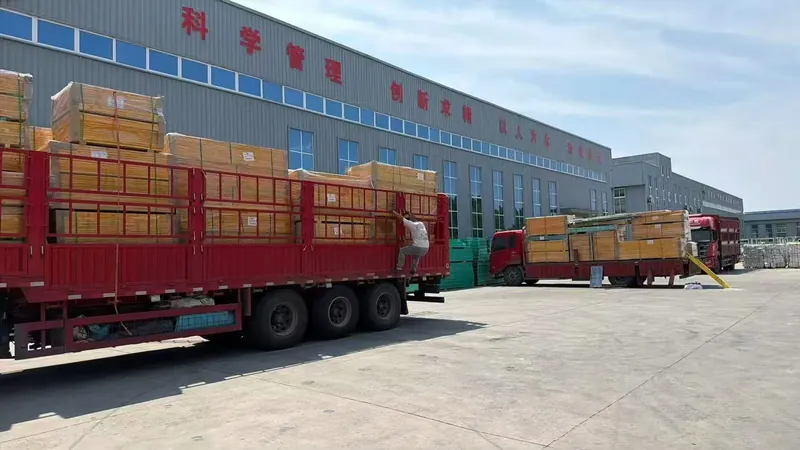
Un dossier de commande photovoltaïque de notre usine
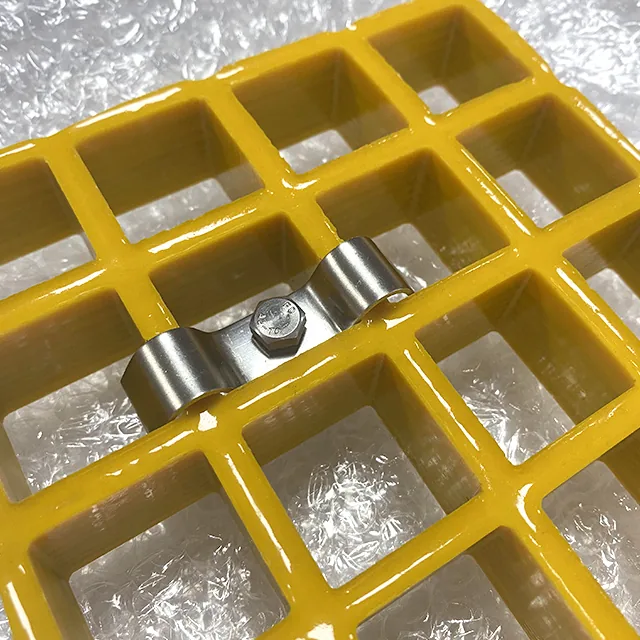
Un dossier de commande photovoltaïque que nous pouvons décrire concerne une livraison en Indonésie : caillebotis moulé de 25 mm, maille 38 × 38 mm, découpé à 400 × 2000 mm, jaune avec surface granulée, en polyester insaturé, posé sur les rails existants du client et fixé avec des crampons M.
Ce dossier est utile parce qu’il montre une configuration réellement fournie avec sa méthode de fixation. Il ne contient pas l’espacement des rails, la portée libre, la charge, la limite de flèche, la nuance détaillée de résine, les photographies de toiture ou une approbation structurelle. Nous ne l’utilisons pas comme modèle universel. Il prouve une configuration fournie et sert de point de départ pour l’étude d’un nouveau projet.
La page produit des passerelles photovoltaïques présente nos configurations de départ publiées et le contexte de fixation. Le guide de fixation sépare les crampons et les rails de la protection antichute et de la conception de toiture. Le guide de découpe couvre les détails de fabrication.
Ce que les pages de référence apportent à la méthode
Les meilleures sources comparables confirment que la passerelle photovoltaïque est un système. Fibergrate distingue le caillebotis moulé, l’appui de passerelle en toiture et le choix d’une surface granulée. Son produit non traversant relie drainage et surélévation des appuis, tandis que son cas de bâtiment fédéral associe surface granulée, panneaux légers amovibles, corrosion, exigences électriques et thermiques et accès de maintenance. D’autres pages de fournisseurs présentent les dimensions produit, mais laissent souvent sans définition le parcours, les rails et le dossier de libération des pièces.
Nous reprenons les éléments utiles en maintenant une révision unique pour le plan du parcours, le plan des appuis, le panneau source, les identifiants des bandes, l’imbrication, le traitement des rives, les fixations et l’emballage. Le dossier est plus détaillé qu’une page de catalogue, car l’usine ne peut pas fabriquer un parcours souhaité sans le convertir en pièces réelles.
C’est aussi notre point de vue de fabricant : nous voyons où une dimension de chantier devient une opération de découpe, où une chute devient un objet physique distinct et où un repère de pièce manquant provoque une recherche sur la toiture. La page traite donc la maîtrise de la libération comme une partie du produit, et non comme une tâche administrative après la commande commerciale.
Libérer un dossier, puis en maîtriser la version
Avant fabrication, réunissez le plan courant du parcours, le calepinage des appuis, la ligne de produit, le format du panneau source, la liste des bandes, la feuille d’imbrication, les limites de manutention, le plan de fixation et le plan d’emballage. La révision de la liste de découpe doit apparaître sur le dessin et sur la liste de colisage. Si l’espacement des rails ou l’implantation des modules change, les pièces et imbrications concernées doivent être réémises.
La feuille de bandes téléchargeable conserve ces champs sur une ligne par pièce finie. C’est une aide à la planification et à la libération, pas une conception de toiture ou de rails. Chaque dimension propre au projet et chaque approbation structurelle restent de la responsabilité de l’équipe projet.
Libérer le parcours de maintenance
Envoyez le parcours et la liste des bandes pour revue
- Joindre le plan des rails et du parcours
- Identifier chaque bande non répétitive
- Indiquer la limite de manutention ou de levage
Questions sur la largeur et la liste de découpe
Comment choisir la largeur d’une bande de passerelle photovoltaïque ?
La longueur de la bande correspond-elle à la portée libre ?
Comment calculer le rendement de découpe d’une passerelle ?
Pourquoi le sens des barres est-il important pour une bande pultrudée ?
Le poids des pièces doit-il figurer dans la liste de découpe ?
La liste de découpe approuve-t-elle la toiture ou la structure des rails ?
Les bandes doivent-elles être conçues pour être déposées ?
Le PRV satisfait-il automatiquement les exigences électriques ou thermiques ?
Contenu préparé et vérifié par l’équipe technique et de production de Dengtai Industry, à partir des conditions du projet, des données produit disponibles et des documents applicables. Les limites nécessitant une étude, un essai ou une approbation sont précisées dans le contenu. Dernière vérification :