定尺訂製
FRP 格柵定尺訂製:用成品件清單下單
有尺寸的草圖還不是可生產清單。每一件都要有圖面版次、方向、開孔、封邊、公差與件號,讓工廠、品檢和施工人員核對同一個對象。
整理
Dengtai Industry
發布於
·
最後核對

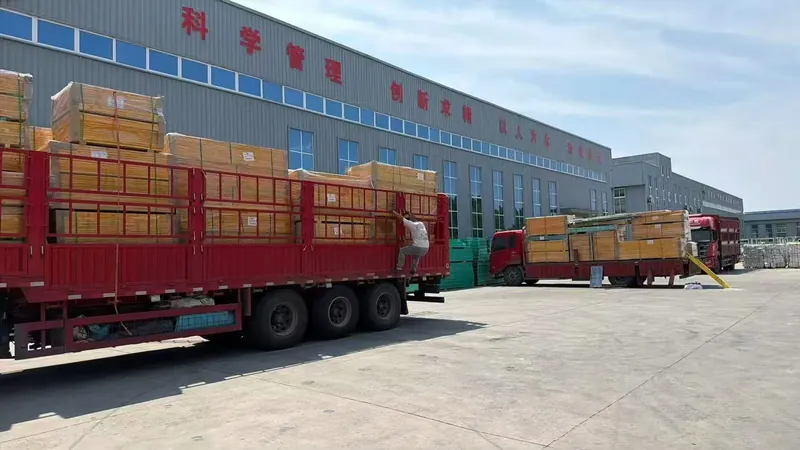
工廠可依件號檢查與包裝裁切件;只有圖面不足以建立這種追溯。照片:登泰實業。
訂購名詞
什麼樣的 FRP 格柵件單可以投入生產?
件單除了尺寸,還要控制件號、方向與每個製造決策。
- 成品件清單
- 每片格柵成品件的受控製造清單,包含件號、數量、產品配置、尺寸、方向、開孔、封邊、公差及包裝識別。
- 尺寸基準
- 量測尺寸與開孔位置所依據的固定點、中心線或面;每個關鍵尺寸都要指向同一基準,不能任意取最近邊。
- 生產依據
- 鎖定成品尺寸的證據,例如受控設計圖、現場實測紀錄,或兩者合併後由指定人員核准的版本。
- 成品件號
- 連結件單、圖面、檢驗、標籤與安裝位置唯一識別,例如 P-03A;形狀不同或方向不可互換就不能共用件號。
- 成品尺寸
- 裁切與邊緣處理後應交付的尺寸,不等於素材整板尺寸,也不應由買方事先加鋸路或加工餘量。
- 方向
- 板片正面、孔格方向、左右方向或拉擠承載條方向;輪廓相同但方向不同的兩件,仍可能不能互換。
- 邊緣處理
- 裁切或鑽孔面要求的處理,例如封邊。封邊能保護外露斷面,但不會恢復因開孔移走的承載格條。
適用時機
何時需要受控的成品件清單
多件、含開孔或方向敏感的成品需要可識別並能直接安裝時,就應建立件單。
符合以下條件時可採用…
- 平台、走道或蓋板不只有簡單矩形,而是多件需要互相配合。
- 管線、柱、設備或檢修口要在指定位置形成開孔。
- 拉擠格柵須在加工與包裝中保持承載條方向。
- 現場要直接收到檢查並標示過的成品件,而不是再切整板。
- 追加訂單或替換件必須對應既有圖面與產品配置。
- 現有框架、支承、管線或開孔必須先實測,才能鎖定生產尺寸。
出現以下情況時應改採其他方案…
- 只需通用整板報價,尚無任何成品配置。
- 圖面尺寸缺基準、版次或數量,無法建立受控件單。
- 只把開孔視為形狀裁切,卻不知道周邊支承與受力路徑。
- 希望板片做好後再靠工廠裁切修補未量測的結構差異。
文件
配置草圖、尺寸圖與生產件單比較
三種文件用途不同,不能用草圖直接取代生產清單。
Swipe horizontally to view all columns.
| 文件 | 可表達內容 | 尚缺內容 |
|---|---|---|
| 配置草圖 | 大致配置、板片外形與相互關係 | 比例、版次、單位、精確開孔座標、支承與加工範圍 |
| 尺寸圖 | 完成幾何與尺寸鏈 | 個別件數、方向、封邊面、公差與包裝件號 |
| 生產用成品件清單 | 每個獨立件號、數量、配置、基準、方向、開孔、封邊、公差與標示 | 不在供貨內的項目要明列排除,不能留成現場假設 |
建立順序
把格柵配置轉成核准成品件單
先鎖定圖面基準,再建立件號、幾何、開孔與放行控制。
建立件單前,先確認圖面版次、板片規格、支承配置與量測資料一致。
外形、方向、開孔或封邊條件不同的成品,各自建立件號。
明列尺寸、數量、單位、正面、左右及承載條方向。
每個開孔都依基準定位,並指定哪些面要封邊或做其他處理。
寫明公差、首件檢查、件號、標籤、包裝方式與交貨文件。
成品件清單不只是尺寸表
定尺 FRP 格柵從配置開始,但生產需要更多細節。一行「600 × 1000 mm,8 件」沒有交代產品系列、正面、左右、開孔位置、哪些面要封邊,也沒有給施工人員可辨識的件號。這些資訊即使散落在圖面別處,只要訂單經過估價、製造、檢查與包裝,就很容易脫節。
可用的件單是設計與生產之間的橋樑。每一個獨立成品都要引用同一版圖、同一套尺寸基準與唯一件號,把圖上的幾何轉成有數量、方向、開孔、封邊與驗收條件的成品;工廠便能依同一份紀錄裁切、檢查與包裝。
本頁聚焦訂購文件。格柵裁切與封邊談加工方法;玻璃纖維格柵板說明整板配置;工廠裁切與現場加工比較則從完整工作與風險判斷加工地點。

從圖面版次與尺寸基準開始
先確定引用的是哪一版圖。板片配置、支承平面與開孔位置必須屬於同一版次;若圖面已更新而件單沒有,尺寸衝突尚未解決,不能直接歸責工廠。
每個關鍵尺寸都要依指定基準量測。多件排版或框架有公差時,最近的板邊並不可靠。開孔即使標成「距左 350 mm」,還要說明左是哪一側、出自哪個視圖、對應哪個成品件號;柱邊缺口與承載條切線也一樣。
單位必須統一。毫米與英吋、小數與分數、成品尺寸與公稱尺寸混用,都會造成可預防的錯誤。把買方資料轉成受控件單後,在需要人工核對處保留原始單位。
改建案先建立核實後的現場基礎
新安裝可由核准設計圖開始;改建案則必須從現場實際存在的框架、管線、柱、設備或支承開始。圖面可能顯示原設計,卻不能證明鋼構沒有歪斜、管線仍在圖示位置,或支承能力仍符合原設計。
鎖定件單前,要重建基準並記錄控制配合的尺寸,例如框架淨空、支承位置、管線或設備中心、障礙物、歪斜程度與高程差。照片可輔助說明,但生產可檢查的是尺寸草圖或經核准的樣板。
訂單也要寫明生產依據。若買方只提供設計尺寸,應記錄這項假設,不能寫成現場實測;若工廠依量測資料裁切,則要指出量測人與核准紀錄,讓結構與圖面不一致時有清楚責任。
每個獨立成品都需要獨立件號
兩件外形尺寸相同,實際仍可能不同:正面相反、開孔在另一側對角,或拉擠承載條不能旋轉。這些不能共用件號。
使用簡短識別碼,例如 P-01、P-02A 或 R-03,並一路保留在圖面、裁切件單、首件檢查、標籤與裝箱單。若現場有自己的分區編號,應一次建立對照並受控,不要讓兩套編號各自流傳。
控制產品配置與方向
產品配置本身也是成品的一部分。應記錄模壓、拉擠或小孔格結構、厚度或承載條斷面、孔格與格條間距、樹脂、表面、顏色及素材板規格。件單即使尺寸齊全,只要漏掉配置,仍可能做出錯誤板片。
拉擠格柵尤其有方向性。承載條沿固定方向受力,兩端必須到達有效支承;應依專案基準在每個受影響件上標出方向,並讓裁切與包裝保留這個資訊。製造後任意轉向,可能讓板片失去原配置的支承條件。
模壓與小孔格板沒有同樣的單一承載條方向,但正面、表面紋理、接縫與旋轉仍可能影響安裝。相關細節可看拉擠格柵端部裁切與小孔格格柵裁切。
把成品尺寸與素材尺寸分開
件單通常要列出送到現場的成品尺寸。工廠再依這些受控件規劃素材板排版、鋸路與修邊。若買方又在成品尺寸上加餘量,生產端可能重複扣除;不同刀具或裁切路線的耗損也會不同。
只有訂單真的是「先供應素材,之後再加工」時,才使用素材切割尺寸。此時要同時列素材尺寸與最終尺寸,說明其餘加工歸誰,並記錄何處檢查成品尺寸;兩種情況不能共用一個模糊欄位。
標清開孔、缺口與其支承
開孔不是板片上的單純形狀。應依基準標出尺寸、形狀、座標、要穿越的物件,以及完成裁切後開孔周邊實際存在的支承。只在板片上畫一個洞,看不出哪些格條被切斷、還剩多少連續承托,或是否需要框架。
柱與設備腳要標出各方向間隙及實際中心;管線應使用實測外徑或專案淨孔,不能只寫公稱管徑。落在支承上的缺口、保留邊緣與剩餘承托也要交代。
工廠能做出議定幾何,但支承路徑仍由專案核准。裁切格條後,板片可能需要重新分件、增加框架或開孔下方支承;模壓格柵開孔與平台格柵開孔分別說明開孔支承,以及為何封邊不能取代結構核對。
定義每一處外露面的封邊
件單要指明哪些面要處理:整圈、指定裁切邊、孔壁、缺口面或組合,也要列明封邊材料、施工階段及檢查紀錄;只寫「封邊」可能代表三種完全不同的範圍。
封邊能保護裁切後外露的積層,降低濕氣、化學接觸與搬運損傷;但它不能重建完整的工廠表面,也不能接回被切斷的格條或恢復承載能力。浸泡或強腐蝕條件可能需要專案核准的特殊塗層或製法。
格柵裁切與封邊列出清潔、施作、固化與檢查順序;封邊批次、固化條件與結果應附在相關件號紀錄。

公差、首件與包裝屬於件單的一部分
買方與工廠要先約定哪些尺寸受控、如何驗收。不能把其他供應商的現場公差直接搬過來;加工設備、現場進出、開孔大小、框架間隙與安裝方法都會影響合理公差。
新形狀或重複批量都值得做首件。首件讓生產、買方與品檢在大量複製前,共同依核准件單核對尺寸、方向、開孔、封邊覆蓋範圍與件號,並留下紀錄。
包裝負責完成識別鏈。若要求依件號分裝或貼標,應在報價確認並引用該方法;散裝包裝可能適合受控工廠,但相似件送到遠端工地就容易混淆。模壓整板與裁切件計價說明排版、件號與包裝如何影響到貨比較。
在裁切前改件單,不要留到現場修正
後期變更需要受控流程。開孔位置或件寬調整,看似只是現場小修,實際上可能改變保留格條、排版方式、封邊範圍,甚至讓包裝標籤不再對應原安裝位置。
尺寸變更時,先找出受影響件號,停止相關生產或包裝,再發布修訂件單或零件圖,指出取代哪個舊值、影響哪些數量。舊裝箱單仍流通時,不能讓現場自行把舊件裁成新尺寸。
可遵守一個簡單原則:每次核准後的變更都回到成品件紀錄,即使外框尺寸沒變。 正面、開孔中心、承載方向、封邊材料、公差或標籤改變,都可能讓交付件不再相同。
交貨後發現現場差異時,應記錄實測、受影響件號與建議處理。可用受控現場裁切或更換件,但任一路線都要重做支承、邊緣保護與件號檢查。
實用的成品件單流程
先從安裝配置畫出支承線,再加實際板邊與開孔座標。依幾何和方向拆分獨立成品,不要只按相同面積切塊;配置穩定後再分配件號。
件號確定後,補上產品配置與數量;每行列出成品尺寸和方向,逐一加入開孔、缺口、基準和間隙。接著定義封邊與公差,再指明首件、尺寸紀錄、標籤或分裝需求。
最後把製造件單與裝箱單對照。每個安裝件號都要能追到交付件或明確核准的替代;缺件號時應停止收貨檢查,而不是讓施工人員憑形狀猜。
建立文件不是目的。真正要保住的是同一張圖、同一個件號、同一份驗收紀錄,從排版、裁切、封邊、檢查一路延續到安裝。
| 規格 | 數值 |
|---|---|
| 圖面版次 | 唯一般次與日期 報價、件單、首件檢查和裝箱單都應引用同一版。 |
| 尺寸基準 | 設計圖或現場核實 指明由誰量測或核准,以及採用哪份測量、樣板或標記圖。 |
| 產品配置 | 模壓、拉擠或小孔格 包含厚度或承載條斷面、孔格、樹脂、表面、顏色與素材板規格。 |
| 成品件 | 件號、數量、長 × 寬、單位 填交付成品尺寸;除非合約明列素材尺寸,否則不要自行加鋸路。 |
| 方向 | 正面與承載方向 拉擠格柵應相對專案基準標出承載條方向。 |
| 開孔 | 形狀、尺寸、座標與穿越物 顯示管線或立柱間隙,以及開孔周邊如何獲得支承。 |
| 封邊 | 處理面、材料與施工階段 指明是整圈、指定裁切邊、孔壁或議定組合。 |
| 公差 | 專案驗收條件 不要假定其他供應商公差可直接套用到本批件。 |
| 包裝識別 | 件號、標籤與包裝方式 分裝或編號方式須在包裝範圍內確認。 |
生產規劃
件號差異如何改變排版、加工與包裝
很小的配置差異,也可能形成不同的生產與包裝問題。
Swipe horizontally to view all columns.
| 件單條件 | 生產有何變化 | 清單必須揭露 |
|---|---|---|
| 重複相同成品 | 可改善排版,以一次核准首件控制整批 | 代表件、批量數量與首件驗收 |
| 寬度或開孔位置微調 | 可能不再共用素材排版或裁切設定 | 分開件號,以及造成差異的尺寸 |
| 左右件或旋轉件 | 外形相似也可能裝反 | 在圖面與裁切線標示正面、左右或旋轉方向 |
| 大型或異形開孔 | 分件、剩餘格條與支承方式可能改變 | 開孔座標、橫桿、支承框架與核准依據 |
| 包裝前封邊 | 裁切與封邊成為連動的加工和固化流程 | 指定面、封邊材料、固化方式與檢查紀錄 |
| 依專案分裝 | 標籤與可安裝件必須對應件單,而不是散裝總數 | 包裝方式、標籤內容和裝箱清單 |
訂單情境
實際格柵工作中的裁切件單
外形相同時,方向、開孔支承與封邊仍可能不同。
核准前
訂製 FRP 格柵詢價應提供的資料
資料完整,第一次裁切前才不必依賴假設。
- 圖面與版次 — 現行配置、產品清單、支承圖與可供每次檢查追溯的唯一般次。
- 尺寸與單位 — 固定量測原點,所有尺寸使用指定單位,且尺寸鏈彼此一致。
- 成品件資料 — 件號、數量、產品系列、厚度或承載條斷面、孔格、樹脂、表面與顏色。
- 幾何與方向 — 成品長 × 寬、正面、左右、旋轉方向與拉擠承載條方向。
- 開孔與缺口 — 形狀、座標、間隙、被切斷格條、剩餘連續格條與孔邊支承。
- 封邊與公差 — 待處理面、封邊材料、裁切品質、首件檢查與尺寸驗收。
- 識別與包裝 — 件數、標籤內容、分裝方式、邊緣保護與裝箱單。
- 文件與排除 — 訂單外所需的檢驗、證書、圖面、貿易條件與排除項目。
工廠規則
先核准首件,再放行批量
首件用來證明件單、製法與檢查指的是同一個成品。

草圖可以開啟討論
只有基準、版次、件號、數量與方向都確定後,草圖才成為製造清單。
切口漂亮不等於已核准
成品仍需正確支承、指定封邊面與可接受的尺寸。
裝箱單必須對得上圖面
現場真正需要的是可辨識件號,而且與核准配置一致。
訂購流程
從標記配置到包裝裁切件
缺漏或衝突資料要在生產前退回確認,不能等裁切後補救。
提供現行圖面、支承圖、裁切件單、開孔位置及指定基準上的全部尺寸。
核對產品配置、方向、單位、件號、開孔、封邊面與公差是否完整。
確認成品價格與供貨範圍前,先檢查素材板配置及排版耗損。
依件單檢查首件尺寸、方向、開孔、封邊狀況與件號。
依議定方式處理與固化,再以相同圖面版次、件號及裝箱單包裝。
送出核對
提供圖面、成品件單與封邊範圍
附上支承圖與開孔資料,讓裁切核對從實際安裝條件開始。
- 模壓與拉擠 FRP 格柵由我們自行生產
- 可提供整板或依裁切清單加工的板件
- 沒有固定最低訂購量
定尺 FRP 格柵成品件單問題
裁切成品件清單應包含什麼?
可以只提供草圖,不提供尺寸圖嗎?
裁切件單要不要自行加上鋸路?
裁切件單與裝箱單有什麼不同?
可以直接用公稱整板尺寸下單嗎?
封邊後,裁切板片是否能和未裁切板片等強?
本內容由登泰實業技術與生產團隊,依專案條件、現有產品資料及適用文件整理與審核。需要另行計算、試驗或核准的限制,已在內容中註明。 最後核對: