拉擠格柵端部加工
拉擠格柵切端:條件、桿件與承座核對
完成端不只是一條修整好的輪廓。承載條長度、橫桿、預定支承、切面品質、 切邊處理與件號必須一起構成加工紀錄。
整理
Dengtai Industry
發布於
·
最後核對

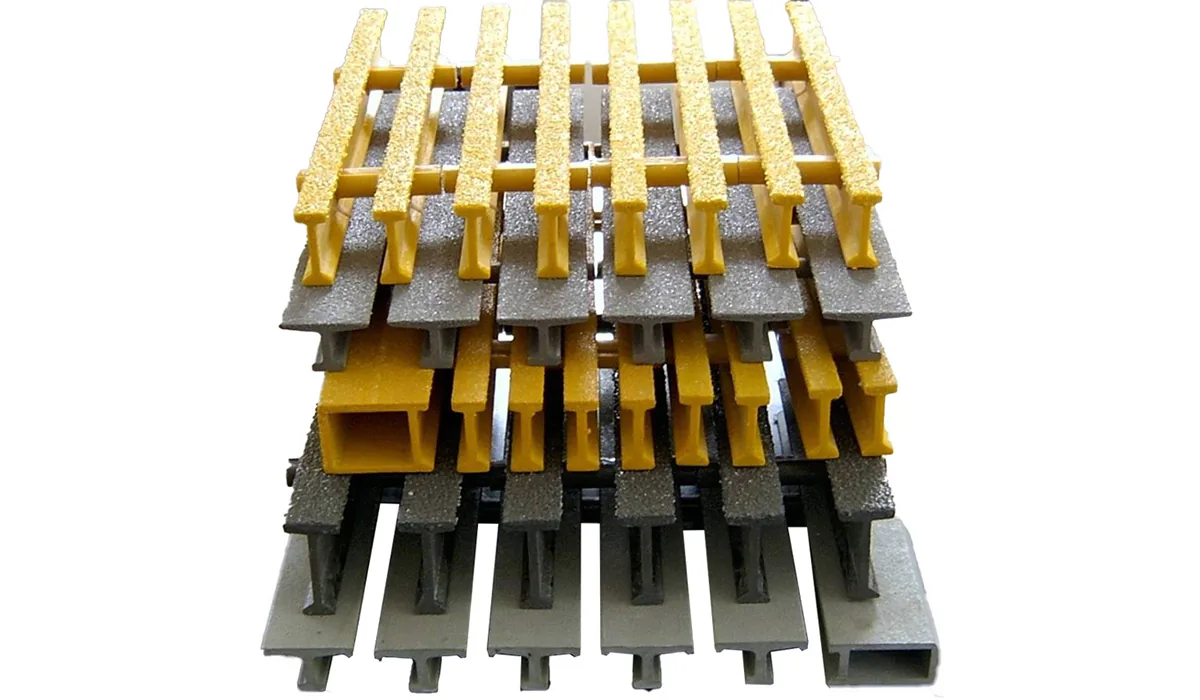
端面可核對成型斷面與成品組裝是否仍完整。影像提供:登泰實業。
裁切端用語
承載條、橫桿與完成切面
把載重路徑、連接組裝與表面保護分成不同步驟。
- 主承載條
- 沿著成品長向連續承擔跨距載重的拉擠型材;兩端應落在結構設計指定的承座範圍。
- 連桿
- 橫向穿接平行條件,使組裝保持排列和穩定。碰到框架或夾具不代表它取得主承載資格。
- 加工端面
- 板片被修整或條件被切斷後留下的完成邊界,同時涉及外形、裸露積層與承座關係。
- 桿位基準
- 用來量取連桿節距、板片接縫或固定孔位時,圖面明定的端點或構造特徵。
- 樹脂封邊
- 將相容樹脂施於切面或孔壁,以隔離外露積層;此保護層既不能接回條件,也不能新增承座。
- 結構拼接
- 重新形成或接通受力構件的製程,和一般封邊屬不同範圍;幾何、樹脂、力流、施工、固化與檢驗須另行核可。
- 成品放行
- 出貨前把圖面、量測、條件、連桿、切面與保護處理逐項核對後留下的受控結果。
特徵比較
拉擠格柵板裁切後改變了什麼
新切邊可能同時改變幾何、載重路徑、處理方式與件號識別。
Swipe horizontally to view all columns.
| 特徵或條件 | 功能 | 裁切可能造成的變化 |
|---|---|---|
| 承載條 | 承擔主要跨距載重。 | 長度、方正度、連續性與兩端支承都必須符合核可件。 |
| 橫桿 | 連接並穩定平行的承載條。 | 間距、接合與距切端的位置都要檢查,但橫桿不會因此成為承壓端。 |
| 下料前外緣 | 原始組裝板片最外側的既有邊界。 | 修切後,新邊與條件、連桿和承座的相對位置可能重新改變。 |
| 開口邊 | 管線、風管或檢修開口的邊界。 | 被截斷的承載條可能需要圖面指定的新增周邊支承。 |
| 加工切面 | 完成邊緣直接露出的樹脂與纖維層。 | 刀具離開時可能造成缺角、纖維外露或碎屑,須先驗看再保護。 |
| 裁切過程 | 把承載條、橫桿及周邊材料分離到完成線。 | 支撐、進給或刀刃狀況不佳,可能使組裝件彎曲、燒焦樹脂或撕裂切邊。 |
| 封邊樹脂 | 圖面有要求時,隔離加工端面的裸露材料。 | 可改善端面耐環境性,卻不會讓斷開條件重新連續或恢復承載。 |
| 受力修復 | 把原本要承受結構作用的材料重新成形或接合。 | 工法與證明須另案核定;只塗封切邊不屬於受力修復。 |
檢查矩陣
拉擠格柵裁切端的八個檢查欄位
記錄這片格柵是什麼、承載條在哪裡結束,以及切面如何放行。
Swipe horizontally to view all columns.
| 檢查欄位 | 檢查內容 | 應保存的證據 |
|---|---|---|
| 圖面識別 | 現行版次、件號、上表面與承載方向。 | 加工所用圖面版次,以及與之相符的件號表。 |
| 完成幾何 | 寬度、承載條長度、直角或斜端,以及指定基準。 | 對照議定尺寸與公差的量測結果。 |
| 承載條連續性 | 哪些承載條保持連續,哪些被開口截斷。 | 開口編號與圖面要求的支承或框架。 |
| 橫桿 | 間距、端部偏移、接合狀況與要求對齊。 | 核可組裝基準的紀錄,不能只有照片。 |
| 切面 | 崩角、裂紋、脫層、外露纖維與鬆散材料。 | 針對該件或議定樣品留下的檢查註記。 |
| 切邊處理 | 哪些切面需封護,塗層是否連續並完成固化。 | 封護材料種類或批次參考,以及實際施作切面範圍。 |
| 件號標記 | 實物能和圖面與裝箱單互相對應。 | 經檢查與包裝後仍清楚可辨的標記。 |
| 最終處置 | 通過、暫緩、重做或其他受控結果。 | 檢查人員、日期與驗收註記。 |
拉擠格柵裁切端必須放在整個完成件的脈絡中檢查。 先核對件號與圖面版次、承載條長度與方向、橫桿狀況、要求支承、切面品質及議定切邊處理。
切邊看起來乾淨,並不代表檢查完成。已封護的切邊仍可能屬於一件承載條被截斷、支承位置不對或橫桿基準錯誤的格柵。

先確認裁切的是哪一種端部
加工後的拉擠訂單可能同時出現幾種不同的「端」:
- 整片格柵板的外側端;
- 修整寬度或承載條長度後形成的新端;
- 開口旁被截斷的承載條端;
- 靠近開口或切邊被裁到的橫桿;
- 斜切邊或凹口;
- 供可拆式格柵片使用的獨立件。
檢查前先記錄實際屬於哪一種。只寫「裁至尺寸」,無法說明承載條與橫桿要如何對應支承。
用拉擠承載方向指南把第一根承載條的長度與箭頭連到固定專案基準。若還要核對橫桿間距或淨開口,再使用拉擠格柵條距指南。
在支撐與管制下裁切拉擠組裝件
完成尺寸已知時,較建議由工廠裁切。開始加工前,可先用型材、承載方向、橫桿基準與開口支承核對裁切清單,也能把切邊處理和件號識別留在同一份加工紀錄內。要加入標記、數量與開口座標時,可參考訂製格柵件清單指南;若尚未決定加工地點,則查看工廠裁切與現場切割比較。
若拉擠件確實需要在現場裁切,方法仍要尊重已組裝的結構:
- 從核可基準量測,並計入實際刀縫寬度;
- 在靠近切線處同時支撐保留件與廢料;
- 夾穩工件;長直線修邊時使用導引;
- 使用適合複合材料的工具與刀刃,並遵守製造商指示;
- 維持受控進給;格柵板彎曲、刀刃咬住、切邊撕裂或樹脂開始燒焦時立即停止;
- 保持工具與格柵板垂直,避免完成端意外形成斜面;
- 依現場評估使用集塵或通風,並穿戴眼睛、呼吸、皮膚與衣物防護。
FRP 格柵通用裁切指南介紹常見工具類型:長直線修邊可用導軌圓鋸或軌道鋸,曲線與凹口可用線鋸或往復鋸,圓孔可用孔鋸。這些只是起點;刀刃、轉速與進給仍要適合實際斷面與表面。
製作重複件時,先量第一刀再進行整批。若使用特殊表面、塗層或不熟悉的刀刃,先在廢料上試切尤其有用。不得使用火焰或不受控的熱源裁切、軟化格柵。
只有幾何、承載條狀況、橫桿與支承都已檢查,裁切才算完成。外觀整齊的線條不能取代這項檢查。
把橫桿留在組裝範圍內
橫桿負責連接並穩定平行承載條;通常不是另一個承擔跨距載重的方向。
完成端要檢查:
- 指定橫桿間距;
- 端部到最近橫桿的距離;
- 相鄰格柵片是否需要讓橫桿對齊;
- 是否有固定件或開口尺寸從橫桿量起;
- 修切或鑽孔後,連接是否仍然完好;
- 裁切方法是否可能擾動橫桿組裝。
橫桿間距應列入客製組裝圖,不能從承載條節距推測,也不能照抄其他供應商的格柵板。
橫桿不是承載端
承載條靠著落在結構構件上的端部承受載重。橫桿也許會碰到框架或受到夾持,但這種接觸不會自動讓橫桿成為有效承載線。
若格柵設計確實要求由橫桿側取得支承,必須在專案設計中明確載明並提供相應依據;不能靠裁切後偶然的擺放方式形成。
對照支承檢查承載條端
逐根追蹤承載條到兩側預定承壓面。完成後的承載條長度只有在下列條件成立時才正確:
- 格柵片方向正確;
- 跨距尺寸符合支承圖;
- 承載條端到達可用承座;
- 變形或修邊沒有讓承載條離開支承;
- 開口沒有留下未受支承的剩餘條端。
同工況跨距指南說明為何格柵片長度與淨跨距不能互換。裁切件可能外形完全貼合,卻沒有命中設計支承。
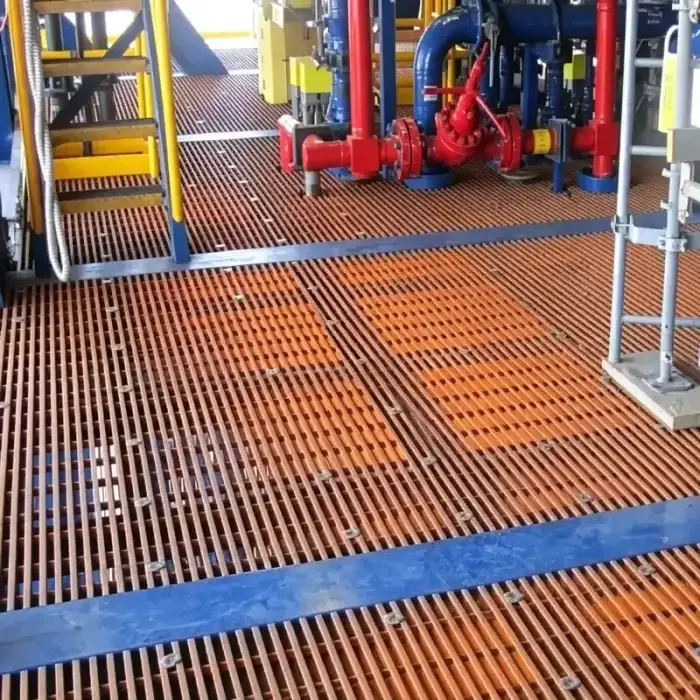
把切面品質與結構狀況分開
切面可能出現:
- 沿邊緣的崩角;
- 裂紋或脫層;
- 外露纖維;
- 鬆散材料;
- 表面損傷或粗糙。
記錄切邊狀況很重要,但它不能取代承載條連續性與支承檢查。外觀整齊的切邊仍可能結構錯誤;粗糙切邊也可能藏有需要重做的損傷。
驗收應同時涵蓋可接受外觀與端部局部狀況,不能只看一張完成切面的照片。
逐面指定切邊封護
若需要切邊處理,要說明適用範圍:
- 整圈周邊;
- 修切後的承載條端;
- 只有開口邊;
- 鑽孔孔壁;
- 上述多個範圍。
封護材料必須與訂購樹脂及用途相容。工廠可依要求提供樹脂封護,實際範圍與費用屬於加工報價的一部分。
封護前應先清潔並檢查切面。不能直接蓋住裂紋、讓材料滲入脫層,也不能用封護外觀取代尚未審查的結構裁切。
樹脂封護、玻璃纖維施工、填補與結構接合是不能互換的名稱。切邊塗封用來保護外露積層;若提案內容是重新成形或接回結構構件,接合幾何、載重路徑、樹脂相容性、積層結構、固化與檢查都必須作為另一個製程範圍先行核可,才能報價或施工。
要建立保護性切邊處理的完整紀錄,可查看逐面 FRP 格柵切邊封護指南。該指南把覆蓋、固化與檢查,和結構修補清楚分開。
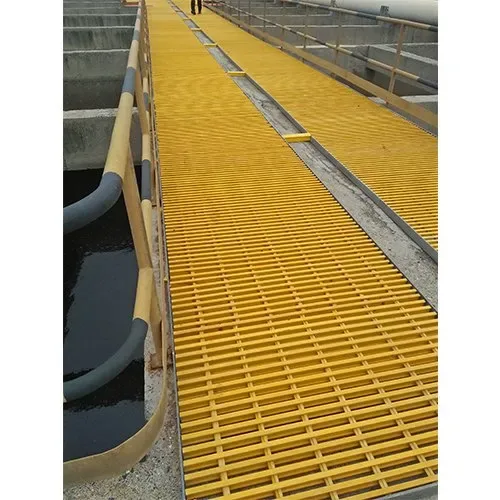
檢查開口與切邊附近的橫桿
開口也可能改變局部橫桿配置。請檢查:
- 橫桿是否仍留在構件內;
- 裁切後的橫桿端是否外露;
- 端部到橫桿的偏移是否符合組裝圖;
- 橫桿與相鄰承載條的連接是否完好;
- 鑽孔或裁切是否擾動橫桿;
- 局部切面是否需要切邊處理。
不要認為橫桿旁裁切一定和被截斷的承載條相同。每一項特徵都要分開記錄。
用樣品或首件作為管制基準
訂單包含重複件時,受控首件檢查可以確認:
- 版次與件號;
- 完成尺寸;
- 承載條連續性;
- 橫桿基準;
- 切面外觀;
- 封護範圍;
- 標記與包裝方式。
核可樣品必須綁定同一產品資料列與圖面版次;型材、樹脂、組裝或裁切幾何改變後,樣品不會自動繼續具代表性。

記錄通過、暫緩或重做
有用的檢查紀錄不能只在「外觀」欄打勾,而應顯示:
- 受檢項目;
- 圖面版次;
- 量測或核對的欄位;
- 任何不符事項;
- 最終處置;
- 放行人員與時間。
關鍵尺寸、被截斷承載條或支承條件尚未釐清時,正確結果是暫緩或重做,並非「先封起來再繼續」。
裁切端判定原則
先從正確的格柵片與承載方向開始,確認完成後的承載條長度、橫桿狀況與支承,再檢查切面,施作議定切邊處理,最後讓件號一路保留到包裝。
這是把拉擠裁切端視為已放行加工件,而不是一片隨意修短的格柵板時,最低限度必須完成的工作範圍。
檢查順序
從放行圖面到包裝完成件
在接受切邊外觀之前,先確認件號與支承。
確認版次、件號、方向、完成尺寸與開口清單。
逐根追蹤每條承載條兩端,確認是否到達預定支承線。
標出被開口或修邊打斷的位置,並確認所需支承。
依組裝圖核對間距、偏移、對齊與接合狀況。
固定圖面、承載方向、工具、導引及切口兩側;若格柵板彎曲、刀刃咬住、切邊撕裂或樹脂燒焦,立即停止。
封護前檢查崩角、裂紋、外露纖維與鬆散材料。
確認切邊處理、標上件號,並記錄通過、暫緩或重做。
放行界線
裁切件出貨前必須成立的事
格柵片、支承條件、橫桿組裝與處理範圍必須彼此對應。

正確的格柵片
件號、圖面版次、上表面與承載方向均符合放行資料。
正確的端部支承
完成後的承載條端到達設計所假定的支承位置。
正確的開口條件
被截斷的承載條及任何新增周邊支承都已標明在圖面上。
正確的橫桿組裝
間距、偏移、對齊與接合條件都已依組裝資料核對。
正確的切面處理
受檢切面依議定範圍受到保護,且不宣稱已恢復結構能力。
正確的出貨識別
從包裝到工地收貨,實物始終可以對應件號。
詢價清單
提供拉擠裁切清單時要附上什麼
清楚表示幾何、方向、支承、橫桿與切邊處理要求。
- 完成件圖面 — 從明確基準表示每個輪廓、開口、承載方向、上表面與版次。
- 裁切清單 — 件號、寬度、承載條長度、數量、切邊條件與要求標記。
- 支承配置 — 有效支承、承壓面、接縫與開口框架。
- 橫桿要求 — 間距、端部偏移、接縫對齊要求,以及任何從橫桿量測的固定位置。
- 切邊處理範圍 — 要封護的切面、外觀要求、相容性要求與檢查方法。
- 裁切方法與管制 — 工廠或現場路線、預定工具與刀刃、支撐、粉塵控制,以及首件檢查。
- 結構修補範圍 — 任何預定接合、手積層或載重路徑修補,都要和一般切邊封護分開載明。
- 公差與驗收 — 專案願意接受的尺寸與切面品質,不假設一體適用的公差。
- 包裝要求 — 件號分組、切邊保護、標記與包裝識別。
- 必要紀錄 — 專案是否需要首件紀錄、量測結果、照片或檢查報告。
申請加工
提交拉擠格柵裁切圖
上傳件號清單,指出控制驗收的尺寸、承載條與切邊。
- 分開檢查承載條與橫桿條件
- 明列切面與封護範圍
- 件號一路帶進包裝
拉擠格柵裁切端問題
拉擠格柵的裁切端要檢查什麼?
橫桿和承載條端是同一件事嗎?
封護切端能恢復被切斷的承載條嗎?
每一條拉擠切邊都要封護嗎?
橫桿間距應從哪裡量起?
可以在現場裁切拉擠格柵板嗎?
裁切時應如何支撐拉擠格柵?
樹脂封護可以修復結構接縫嗎?
開口切斷承載條時會怎樣?
外輪廓相同的裁切件可以互換嗎?
哪些尺寸應標為關鍵尺寸?
可以檢查並記錄拉擠裁切件嗎?
本內容由登泰實業技術與生產團隊,依專案條件、現有產品資料及適用文件整理與審核。需要另行計算、試驗或核准的限制,已在內容中註明。 最後核對: