拉挤格栅加工指南
拉挤玻璃钢格栅切端与横杆检查
加工完成不等于把外轮廓切整齐。承载条长度、横杆、预定支承、切面质量、边缘处理和件号应进入同一份加工记录。
撰写
Dengtai Industry
发布
·
复核

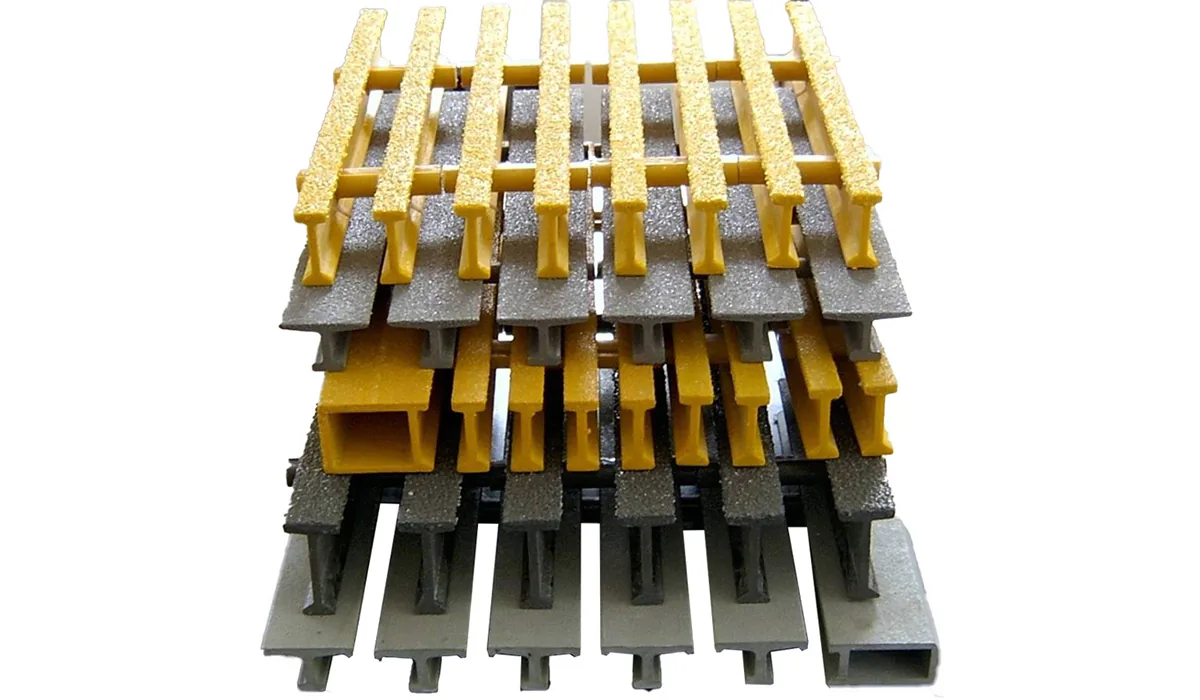
切端显示成品必须保留的截面和组装几何。照片:登泰实业。
切端术语
承载条、横杆与成品切面
将荷载路径、连接装配和表面保护理解为三项工作。
- 承载条
- 沿长度方向承担主要荷载的连续拉挤型材,其端部必须到达结构布置要求的有效支承。
- 横杆
- 将平行承载条连接并保持稳定的横向构件;格栅接触横杆通常不等于横杆形成有效承压支座。
- 切端
- 裁切板件或承载条后得到的成品边缘,包含几何边界、裸露层压材料以及相应支承条件。
- 横杆基准
- 图中指定的端面或特征,用来量取横杆间距、接缝对位或固定位置。
- 边缘封护
- 在切面或孔壁施加相容树脂以保护裸露层压材料,不能恢复被切断的承载条或增加支承。
- 结构拼接或修复
- 重新成形或连接受力构件的作业,与普通封边不同,须另行审核几何、荷载路径、树脂、层压、固化与检验。
- 成品件放行
- 包装前确认图号版次、尺寸、承载条、横杆、切面和处理均符合要求的记录。
特征比较
拉挤板裁切后会改变什么
新边缘可能同时改变几何、荷载路径、处理和身份。
横向滑动可查看全部列。
| 特征或状态 | 作用 | 裁切可能改变什么 |
|---|---|---|
| 承载条 | 沿跨距方向承担主要荷载 | 两端长度、方正度、连续性和支承须与批准件一致 |
| 横杆 | 连接并稳定平行承载条 | 间距、连接与距切边距离要复核,但横杆不会因此成为承压端 |
| 原整板边缘 | 组装板件原来的外边界 | 裁切后可能形成相对承载条、横杆和支承完全不同的新边 |
| 开孔边缘 | 设备、管道或检修口周边 | 被切断的承载条可能需要图纸新增周边支承或其他框架 |
| 切面 | 成品边缘的裸露层压材料 | 可能产生缺口、纤维裸露或松散材料,需要检查和封护 |
| 切割过程 | 将承载条、横杆和周边材料沿成品线分离 | 支承、进刀或刀片不良可能造成弯曲、烧焦和撕裂 |
| 边缘封护材料 | 要求时保护裸露切面 | 可改善边缘防护,却不能接回承载条或恢复承载 |
| 结构修复 | 重新成形或连接承担结构荷载的材料 | 方法及证据须单独批准,封边涂层不属于结构修复 |
检查矩阵
成品拉挤切端的八项记录
说明成品是什么、承载条在哪里结束以及切面如何放行。
横向滑动可查看全部列。
| 检查字段 | 检查内容 | 保留的证据 |
|---|---|---|
| 图面身份 | 当前图版、件号、上表面和承载方向 | 用于加工的图版及对应件表 |
| 成品几何 | 宽度、承载条长度、直角或斜端和指定基准 | 对照约定尺寸与公差得到的实测值 |
| 承载条连续性 | 哪些承载条连续、哪些被开孔切断 | 开孔编号及图纸要求的支承或框架 |
| 横杆状态 | 间距、端部偏移、连接状态和规定对位 | 批准的装配基准记录,不能只留照片 |
| 切面 | 缺口、裂纹、分层、纤维外露和松散材料 | 具体成品件或约定样品的检查记录 |
| 边缘处理 | 哪些面需要封护,覆盖层是否连续并固化 | 材料或批次编号及实际处理范围 |
| 件号标识 | 实物能否与图纸和装箱单对应 | 经检验和包装仍可辨识的标识记录 |
| 最终处理 | 放行、暂扣、返工或其他受控结论 | 检查人、日期和验收记录 |
拉挤格栅切端必须作为完整成品的一部分检查。 核对件号和图版、承载条长度与方向、横杆状态、实际支承、切面质量以及约定的边缘处理。
切边看起来整齐并不代表检查结束。一个已经封边的边,也可能属于承载条中断、缺少支承或横杆基准错误的成品。

先识别正在裁切的是哪种端部
拉挤加工订单可能出现多种“端部”:
- 完整板件原有的外端;
- 裁窄板宽或缩短承载条后形成的新端;
- 开孔旁边的承载条断端;
- 开孔或边缘附近被切断的横杆;
- 斜边或缺口边;
- 用作可拆板的独立件。
检查前先记录属于哪一种。“按尺寸裁切”这种通用说明无法表达承载条和横杆与支承之间的关系。
承载方向指南用首根承载条长度与方向箭头对应固定项目基准;同时核对横杆间距或净开孔时,可参阅条间距指南。
拉挤组件必须在稳定支承和控制下裁切
成品尺寸已知时,工厂裁切是首选。生产前可把裁切清单与型材、承载方向、横杆基准和开孔支承一起核对,也能把边缘处理和件号纳入同一加工记录。需要补充标记、数量和开孔坐标时,可使用裁切件清单指南;加工地点尚待确定时,可先查看工厂裁切与现场裁切比较。
必须在现场切割拉挤件时,作业仍要尊重已组装结构:
- 从批准基准量取位置,并计入实际锯缝;
- 在切口附近同时支撑保留件与切除件;
- 长直边裁切时夹紧板件并使用导向;
- 采用面向复合材料的工具和刀片,遵守设备说明;
- 控制进给,出现板件弯曲、卡刀、边缘撕裂或树脂烧焦时停止;
- 保持工具与板面垂直,避免成品端无意形成斜切;
- 按现场评估配置除尘或通风,并使用眼睛、呼吸、皮肤和服装防护。
玻璃钢格栅切割指南列出常用工具组合:长直裁切可用带导轨的圆锯或轨道锯,曲线与缺口可用曲线锯或往复锯,圆孔可用开孔器。这些只是起点,刀片、转速和进给仍须匹配实际截面与表面。
重复件应先量首件,再批量加工。特殊表面、涂层或陌生刀片更适合先用边料试切。不得用火焰或不可控热源切割、软化格栅。
只有几何、承载条、横杆和支承全部检查后,裁切才算完成。整齐的切线不能代替这些确认。
横杆属于装配范围
横杆连接并稳定平行承载条,通常不是另一方向的承载跨距。
成品端部应检查:
- 横杆间距是否符合要求;
- 最靠端部的横杆偏移多少;
- 相邻板件的横杆是否需要对齐;
- 是否有固定或开孔尺寸从某根横杆起量;
- 裁切或钻孔后连接是否仍然可靠;
- 切割方式是否扰动横杆装配。
横杆间距必须体现在定制装配图中,不能从承载条中心距推导,也不能照搬另一供应商的板件。
横杆不是承压支承
承载条通过落在结构构件上的端部承担荷载。横杆可能接触框架或被夹在框架上,但这种接触不会自动让横杆成为有效承压线。
若设计确实要求从横杆一侧支承,必须在项目设计中明确并给出依据,不能依靠裁切后板件碰巧怎样落座来决定。
按支承条件检查承载条端部
将承载条对应到两端预定承压面。承载条成品长度只有在下述条件都成立时才正确:
- 板件方向正确;
- 跨距尺寸与支承图一致;
- 承载条端部到达实际可用的承压座;
- 板件变形或边缘整理没有让承载条离开支承;
- 开孔没有留下无支承的承载条端部。
同工况跨距指南说明成品板长度与净跨不能互换。裁切件可能外轮廓完全贴合,却没有落在设计承压位置。
切面质量与结构状态要分开
切面可能出现:
- 边缘缺口;
- 裂纹或分层;
- 增强材料外露;
- 松散材料;
- 表面损伤或粗糙。
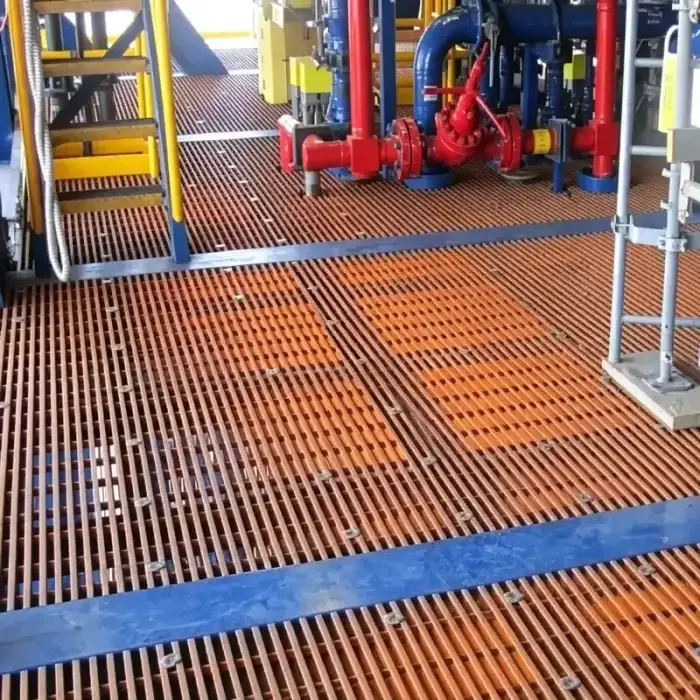
记录边缘状态是必要的,但不能替代承载条连续性及支承检查。外观整齐的边缘也可能结构错误;粗糙边缘也可能掩盖需要返工的损伤。
验收应同时规定切边外观和端部局部状态,不能只拍一张完成面照片。
按实际面指定边缘封护
需要边缘处理时,应说明作用于:
- 全周边;
- 裁切的承载条端部;
- 只有开孔边缘;
- 钻孔孔壁;
- 其中多项组合。
封护材料应与订购树脂和使用功能相容。工厂可按要求提供树脂封护,具体范围和费用属于加工报价的一部分。
封护应在切面清洁并检查后进行,不能覆盖裂纹、渗入分层,也不能把未经复核的结构裁切伪装成正常边缘。
树脂封边、玻纤修复、填料修补和结构拼接不是同义词。封边涂层用于保护裸露层压材料。若目标是重新成形或连接结构构件,必须另行确认节点几何、荷载路径、树脂相容、层压构造、固化和检查,再作为独立制造范围报价和执行。
逐面封边的完整记录见玻璃钢格栅边缘封护指南,该部分将覆盖、固化和检查同结构修复明确分开。
检查开孔和边缘附近的横杆
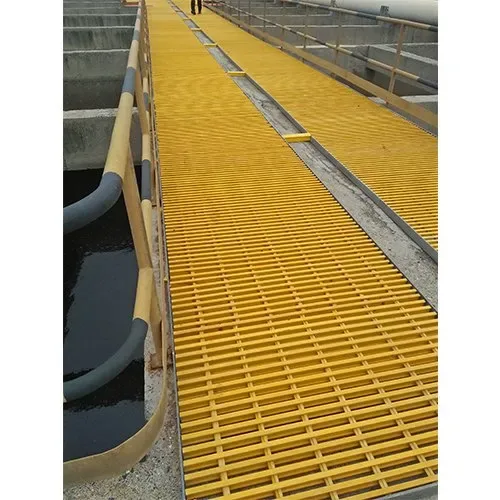
开孔也会改变局部横杆布置。应核对:
- 一根横杆是否仍存在于组件内;
- 横杆切端是否外露;
- 端部到横杆的偏移是否符合装配图;
- 横杆与相邻承载条连接是否完整;
- 钻孔或裁切是否扰动横杆;
- 局部切面是否需要边缘处理。
靠近横杆的切口不能假定与承载条中断具有相同状态。每一特征应分别记录。
用样品或首件控制重复加工
订单包含重复件时,受控首件可确认:
- 图版与件号;
- 成品尺寸;
- 承载条连续性;
- 横杆基准;
- 切面外观;
- 封护范围;
- 标识和包装方法。
批准样品必须与同一产品行和图版对应。截面、树脂、装配或切割几何发生变化后,原样品不能自动继续代表新状态。

记录通过、暂扣或返工
有效检查记录不能只在“外观”栏打勾。还应记录:
- 被检查的成品件;
- 图纸版次;
- 实测或核对字段;
- 不符合项;
- 处理结论;
- 放行人及日期。
关键尺寸、被切断承载条或支承条件尚未解决时,正确结论是暂扣或返工,不是“先封边再发”。
拉挤裁切端的检查原则
先确认正确板件和承载方向,再核对成品承载条长度、横杆状态与支承;随后检查切面、施加约定的边缘处理,并让件号一直保留到包装。
这是一条拉挤切端由“裁过的板”成为受控加工成品所需的最低范围。
检查顺序
从批准图纸到装箱成品
在评判切边外观前先核对身份与支承。
确认图版、件号、方向、成品尺寸和开孔清单。
将每根承重条的端部对应到图纸规定的支承线。
找出台阶、开孔或切口造成的承条中断,并核对所需周边支承。
按装配图验证间距、端部偏移、对位和连接状态。
固定图纸、方向、工具、导轨和切缝两侧;发生撕裂、卡刀或烧焦时停止。
封护前检查缺口、裂纹、纤维外露与松散材料。
确认边缘处理并标出件号,记录通过、暂扣或返工结论。
放行边界
裁切件发运前必须满足什么
成品、支承、横杆装配和处理范围必须保持一致。

成品件正确
件号、图版、上表面和承载方向与发放资料一致。
端部支承正确
成品承载条端部到达设计假定的承压位置。
开孔状态正确
被切断的承载条以及新增周边支承均在图中明确。
横杆装配正确
间距、偏移、对位与连接状态按装配信息核对。
切面处理正确
被检面按约定范围得到防护,但不声称结构被恢复。
发运身份正确
实物经过包装和现场接收仍保持唯一识别。
询价资料
拉挤裁切清单应附哪些内容
展示几何、方向、支承、横杆和边缘处理要求。
- 成品加工图 — 用同一基准表达外轮廓、开孔、承载方向、上表面及当前图版。
- 裁切清单 — 件号、宽度、承载条长度、数量、边缘要求和标识方法。
- 支承布置 — 有效支承、承压面、接缝位置及开孔框架。
- 横杆要求 — 间距、端部偏移、接缝对位以及与横杆关联的固定位置。
- 边缘处理范围 — 需封护的面、外观要求、相容条件和检查方法。
- 切割方式和控制 — 工厂或现场路线、工具刀片、支承、粉尘控制及首件检查。
- 结构修复范围 — 若有拼接、手糊或荷载路径修复,应与普通封边分列。
- 公差和验收 — 项目接受的尺寸与切面质量,不能假定存在通用公差。
- 包装要求 — 成品件分组、边缘保护、标识和包装编号。
- 检查记录 — 是否需要首件记录、实测结果、照片或检验报告。
请求加工
发送拉挤格栅裁切图
附成品清单,并标明控制验收的尺寸、承载条和边缘。
- 承载条与横杆分别说明
- 明确切面和封边范围
- 件号进入包装
拉挤格栅切端加工问答
拉挤格栅切端应检查哪些内容
横杆和承载条端部是一回事吗
封护切端能否恢复被切断的承载条
每条拉挤格栅切边都需要封护吗
横杆间距从哪里量
拉挤板可以在现场裁切吗
切割时应怎样支撑拉挤格栅
树脂封边是否修复结构接缝
开孔切断承载条会发生什么
两个外观轮廓相同的裁切件可以互换吗
哪些尺寸应标为关键尺寸
能否检查和记录拉挤裁切件
本页内容由 Dengtai Industry 技术与生产团队依据项目条件、现有产品资料和适用文件编写并核对。需要另行计算、测试或批准的边界已在正文中说明。 最后核对: