
検査の用語
受入・判定・性能は三つの別項目
届いた品の識別、注文との一致、確認済みの性能を同じ結論にまとめません。
- 受入検査
- 到着した品を保管、施工、設置へ受け入れる前に、現物を注文と合意基準へ照合する確認です。
- 製品識別
- 納入品を発注書、製品行、図面改訂、部品記号、梱包一覧へ結び付ける情報です。
- 実測寸法
- 器具と基準点を付けて測る長さ、幅、深さ、格子、開口です。公称製品名とは別の値です。
- 外観状態
- 亀裂、欠け、ボイド、層間剥離、露出繊維、表面仕上げ、色の目視状態です。合意した合格基準で判断します。
- 輸送損傷
- 出荷後に取扱いや輸送で生じた損傷です。製造不適合と分け、原因調査できるように記録します。
- 保留
- 識別、状態、根拠をまだ受け入れられない品の管理状態です。隔離・保全し、確認後に処分を決めます。
- 合格基準
- 受入観察を判定する要求値です。基準がなければ実状態を記録し、公差を作らず処置を問い合わせます。
受入マップ
成形パネル到着時の六つの確認
現物の見た目、測った数値、提出書類は、それぞれ別の判断材料です。
すべての列を表示するには横にスクロールしてください。
| 確認 | 照合する内容 | 重要な理由 |
|---|---|---|
| 識別 | 発注書、製品行、図面改訂、部品記号、梱包一覧 | 似た原板でも正しい品が届いた証拠にならない |
| 数量 | 束、原板、完成部品を数え、梱包一覧と比較する | 混載や不完全な数え方で不足を隠さない |
| 寸法 | 合意基準で長さ、幅、深さ、格子、完成部品を測る | 公称表示を実測値の代わりにできない |
| 外観 | 亀裂、欠け、ボイド、層間剥離、露出繊維、全体状態 | 表面観察では構造耐力を証明できない |
| 表面と色 | 砂面、凹面、色見本、その他の合意外観 | 合意した照明と基準見本が必要 |
| 加工 | 切断寸法、開口、部品記号、封止端を承認一覧へ照合する | 原板が正しくても切断や向きが違えば誤品 |
リリース判断
受入・保留・報告の境界
判断理由を記録し、未解決の部品を施工用在庫から分離します。
この構成を選ぶ条件
- 原板、加工品、混載納品を一般保管へ入れる前。
- 一つの納品に複数寸法、開口、表面、部品記号がある。
- 発注で寸法記録、端部封止、書類を要求している。
- 損傷、不足、不明な識別が見つかった。
別の解決策を検討する条件
- 請求書だけで現物未確認の受入をする。
- 写真だけで寸法を判断する。
- 合意見本と照明で比較する前に色差を欠陥とする。
- 保留品を施工在庫へ混ぜる。
- 外観確認を荷重、防火、滑り、薬品の試験とみなす。
チェックリスト
成形品の受入記録に必要な八欄
漠然とした印象を残さず、観察内容と確認元を記録します。
すべての列を表示するには横にスクロールしてください。
| 受入項目 | 確認内容 | 記録 |
|---|---|---|
| 注文識別 | 発注書、供給者注文、梱包一覧、図面改訂 | 実際に照合した識別子 |
| 数量 | 束、パレット、原板、完成部品 | 予定数と受入数、不足・過剰 |
| 構成 | 成形構造、深さ、格子、樹脂基準、表面、色 | 確認した製品基準または差異 |
| 寸法 | 原板・部品寸法と指定測定点 | 器具、基準点、実測値 |
| 格子と開口 | ピッチ、指定部材寸法、有効開口、向き | 承認図に対する実観察 |
| 状態 | 平坦性、亀裂、欠け、ボイド、層間剥離、露出繊維 | 位置、規模、区分、補助写真 |
| 加工 | 切断、開口、端部処理、部品記号、上面 | 部品一覧に対する受入・保留・報告 |
| 書類 | 梱包一覧、適合証明、検査記録、適用試験報告 | 受領、欠落、範囲不一致 |
成形FRPグレーチングの受入では、保管または施工へ入れる前に、納入品を注文へ照合します。 識別、数量、構成、寸法、格子、状態、表面、切断、端部処理、部品表示、梱包、合意書類を確認します。
可能なら荷卸し前に外装とラベルを見ます。その後、部品がまだ束、ラベル、梱包一覧と結び付いている間に個別品を確認します。

製品の山ではなく注文から始める
パネルを見る前に次の資料を用意します。
- 発注書
- 供給者注文または見積番号
- 承認図の改訂
- 製品仕様
- 梱包一覧と部品表
- 必要な検査・書類一覧。
似た色と格子だからという理由だけで、グレーチングの山を注文品として受け入れません。現物を管理された書類へ照合します。
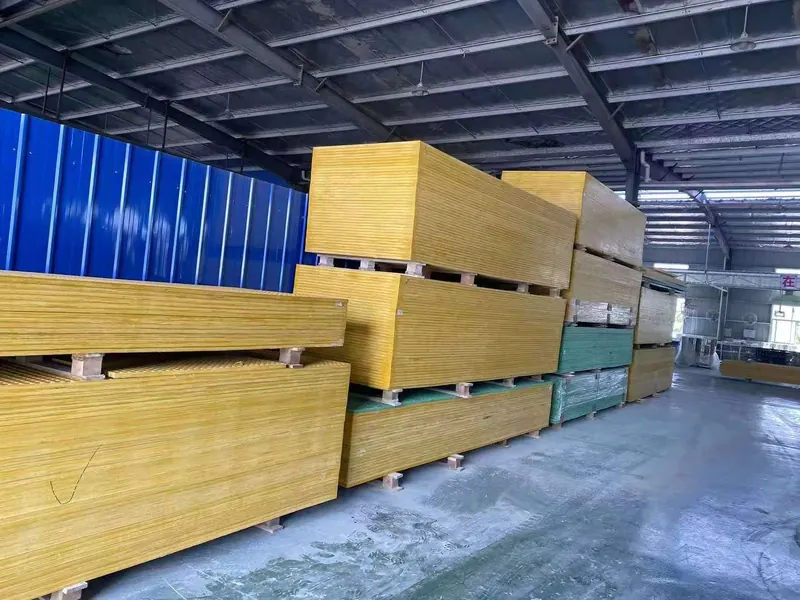
識別と数量を確認する
次の項目を比較します。
- 発注書と供給者注文
- 製品行または構成
- 図面改訂
- パネルまたは完成片の記号
- 寸法別数量
- 束と梱包の識別
- 梱包一覧の注記。
束だけでなく完成片を数えます。一つの束に複数の部品記号が含まれる場合は、記号別に実数量を記録します。不足を「梱包確認なし」として済ませません。
製品構成を確認する
注文が実際に指定した項目を確認します。
- 成形構造と格子種類
- 深さ
- ピッチと有効開口
- 樹脂基準またはグレード
- 表面種類
- 色基準
- 原板または完成片寸法。
承認注文記録に項目がなければ、値を創作せず未確認と記録します。成形製品ページと寸法定義ガイドで用語を確認できます。
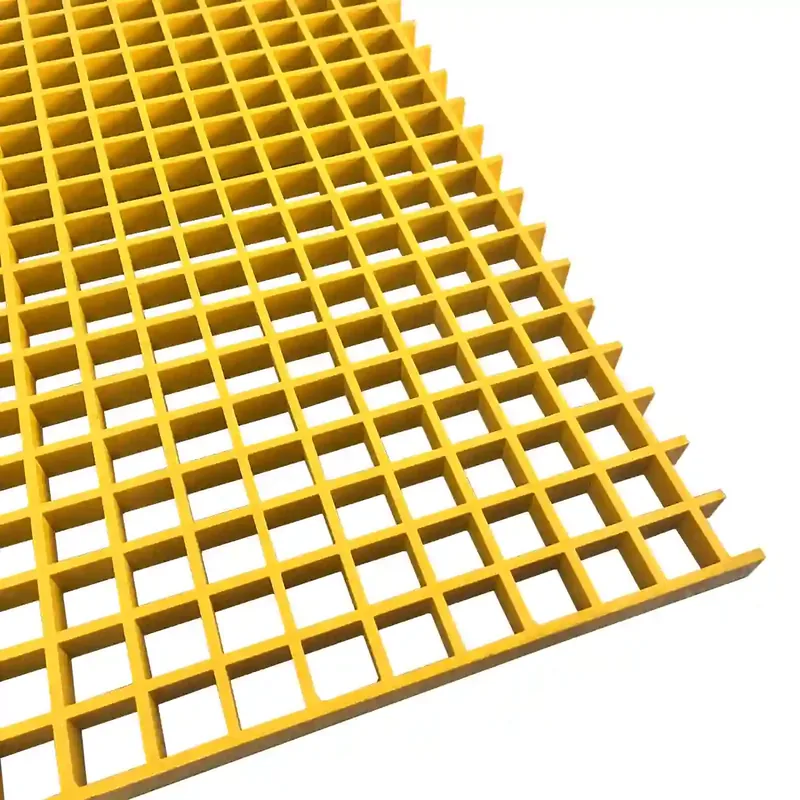
実寸法を測る
次の値を記録します。
- 長さ
- 幅
- 深さ
- 必要に応じた完成片寸法
- 指定された格子ピッチまたは有効開口
- 基準がある場合の平坦性と直角度。
器具、測定点、基準面を明示します。仕様に公差があれば適用します。ない場合は実測値を記録し、合格判断を求めます。カタログの公称値を納入片の実測値に置き換えません。
見える状態を確認する
次の状態を確認します。
- 亀裂
- 欠け
- ボイドやブローホール
- 層間剥離
- 浮いた・露出した繊維
- 著しい反り
- 端部損傷
- 表面処理の欠落や不完全。
位置と範囲を合意した検査要件に従って区分します。写真は記録を補助しますが、説明の代わりにはなりません。
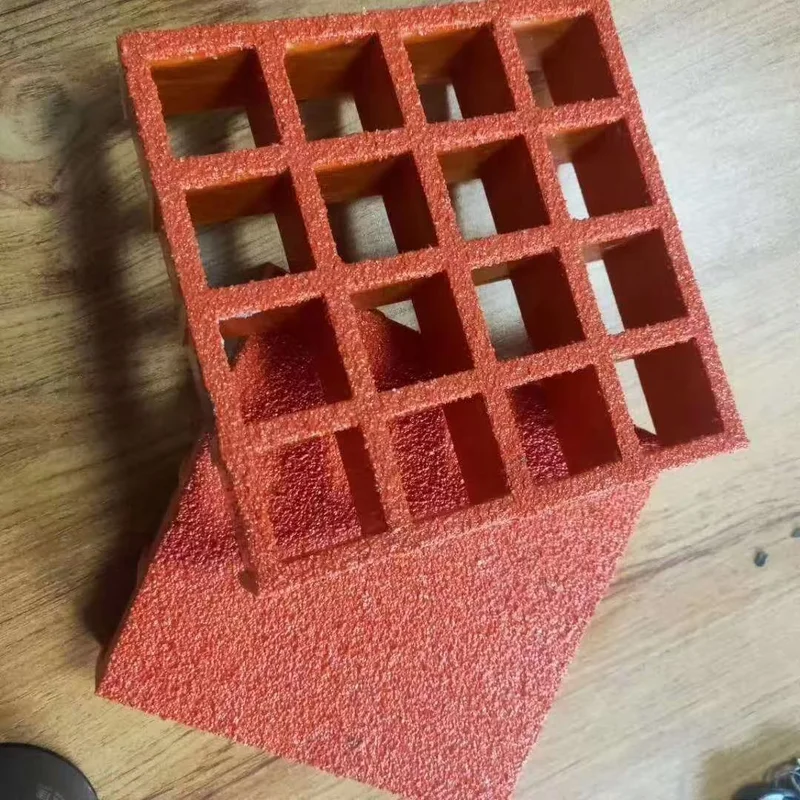
表面、砂面、色を確認する
注文基準と歩行面、色を比較します。
- 凹面または指定上面形状
- 砂面の種類や性状
- 面削りその他の仕上げ
- 色見本と合意した照明
- 端部と切断部の表面被覆。
製造ロットによる差がある場合があります。画面写真との気軽な比較ではなく、承認見本、色基準、案件仕様で合格基準を決めます。
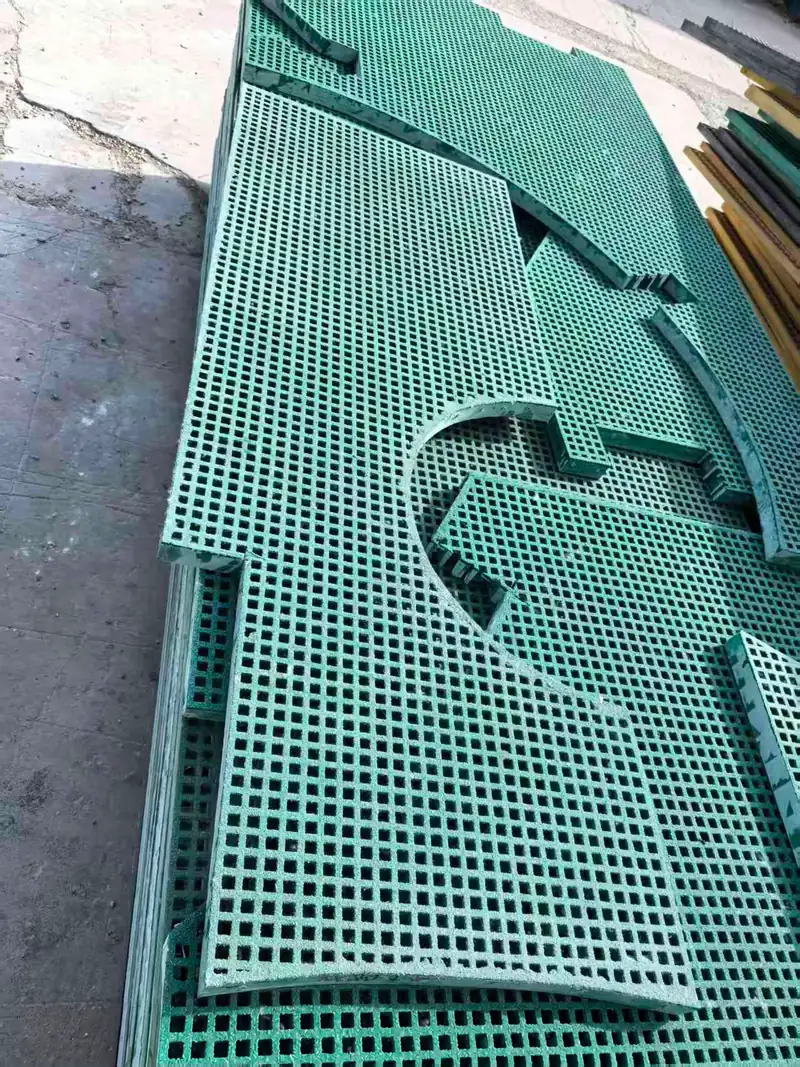
切断、開口、封止端を確認する
加工片では次の項目を確認します。
- 部品記号と数量
- 完成外形
- 開口寸法と位置
- 上面と向き
- 該当する残存支持や枠
- 切断端の状態
- 指定封止材の被覆。
見た目がきれいな開口でも、支持条件と違う場合があります。加工記録ガイドと開口ガイドで対応する生産確認を確認します。
部品表示と梱包を確認する
次を確認します。
- グレーチング上の部品記号が梱包一覧と一致する。
- 束ラベルを読める。
- 異なる寸法が無表示の一つのラベルへ混在していない。
- 必要な保護梱包が残っている。
- 吊り上げ・取扱い情報が見える。
- 梱包を納品書類へ結べる。
検査が終わるまで包装を保存します。部品を見る前にラベルを捨てると、何が出荷されたかを示す最も簡単な証拠を失います。
書類を確認する
注文に応じて次の書類の受領を確認します。
- 梱包一覧
- 適合証明または工場宣言
- 合意した寸法・外観記録
- 加工・端部処理記録
- 適用試験報告書
- 写真または出荷確認票
- 輸送・通関書類。
書類が関連製品または注文範囲を示すか確認します。同梱されたというだけで報告書を受け入れません。品質と技術文書のガイドで対象範囲を説明しています。
納品前にサンプル方法を決める
受入計画で、次のどれを確認するか定めます。
- 梱包ごと
- パネルまたは完成片ごと
- 束ごとの一つの見本
- 均質ロットから定めた見本
- 固有記号、開口、向きを持つすべての部品。
混在する束は均質ロットではありません。部品記号、寸法、向き、切断形状が異なるパネルには、別種類を見て一方を受け入れることのない識別と確認が必要です。
寸法や外観では、注文または品質計画でサンプル数、合格限界、重要欠陥を定義します。合意根拠を確認せずにAQL表、ゼロ欠陥、割合による抜取りを適用しません。
100%測定が現実的でない場合も、何を抜き取り、その結果が何を支えるかを記録します。代表に見える一片の写真は、荷物全体の識別や寸法を証明しません。
受入確認は性能試験か
いいえ。受入検査は製品を識別し、目視・寸法状態を記録します。次を確立しません。
- 別の支間や支持条件の耐荷力
- 薬品適合性
- 防火・発煙区分
- 滑り抵抗
- 帯電防止性能
- 設置システムの適合。
これらには、対応する表、計算、試験、承認が必要です。
受入・保留・報告
三つの結果を使います。
受入: 識別、数量、実測状態、書類が合意基準を満たす。
保留: 識別、寸法、表面、端部状態、書類が未解決。部品を分離し、追跡可能に保つ。
報告: 不足、輸送損傷、確認された不適合がある。注文番号、部品記号、数量、写真、検査記録を付けて、注文の問題処理経路へ進む。
現場で必要という理由で保留品を施工在庫へ出しません。先に処分を決めます。
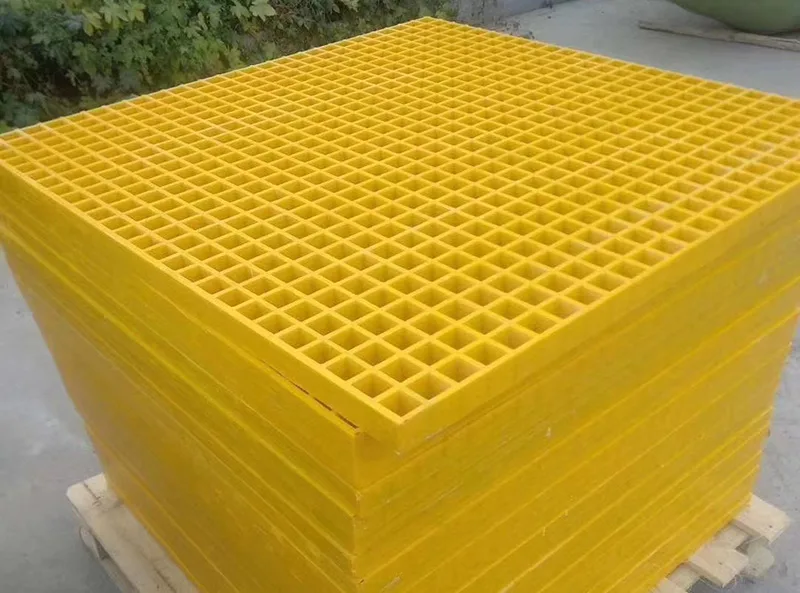
受入記録の例
確認した梱包または部品群ごとに一つの記録を使います。次はデモ形式であり、実際の納品記録ではありません。
| 記録項目 | 記入例 |
|---|---|
| 記録状態 | デモ — 実受入ではない |
| 受入記録 | DEMO-MG-RCV-1031 |
| 注文・図面 | デモ用参照のみ |
| 梱包・部品記号 | 実際の梱包一覧ID |
| 予定数・受入数 | パネルまたは部品記号別の数量 |
| 製品構成 | 成形、深さ、格子、樹脂、表面、色基準 |
| 寸法・器具 | 実測値と測定器具 |
| 外観・表面 | 実観察と位置 |
| 切断・端部処理 | 承認一覧に対する実結果 |
| 受領書類 | 梱包一覧、適合書、検査記録、適用報告書 |
| 写真 | 梱包、ラベル、対象部品への参照 |
| 処分 | 受入・保留・報告、理由、署名 |
デモ値は欄を説明するもので、製品リリースではありません。実際の受入記録では、別案件の寸法、部品記号、写真を証拠として使いません。
結果が不明確な場合
不明確な結果を非公式な受入にしません。
次の場合は保留にします。
- 製品行または図面改訂を確認できない。
- 部品記号がない、または読めない。
- 測定方法や合格公差が定義されていない。
- 表面、色、端部状態を承認基準と比較する必要がある。
- 必要書類が不足する、または注文へ結べない。
可能なら元の束に保ち、元の識別を覆わない保留ラベルを追加します。状態を撮影し、責任者へ通知します。安全または保管のため移動する場合は、新しい場所を記録し、受入済み在庫から物理的に分けます。
梱包と付属品の扱い
出荷内容として次を確認します。
- クランプや固定付属品
- 吊り具
- 予備品
- ラベルと設置図
- 封止端の保護
- 商用範囲に含まれる包装・付属品だけか。
案件写真にクランプが写っているから固定具が同梱されるとは仮定しません。梱包一覧と見積が、出荷内容を定義します。
合意基準と検査結果が違う場合
まず実際の観察を記録し、その後で承認要求と比較します。結果を知った後に、図面へ合わせて測定値を変えたり基準面を変えたりしません。
合意基準を外れた場合は、次の情報を問題経路へ送ります。
- 注文・出荷番号
- 製品構成
- 影響部品・数量
- 測定値・観察値
- 合意基準
- 状態と識別を示す写真
- 梱包状態
- 必要な処置や確認。
これにより供給者は、報告を製造記録と比較し、生産、梱包、輸送、受入方法のどこに問題があるか判断できます。
結果を記録し伝える
検査記録には次を含めます。
- 注文・図面参照
- 梱包・部品記号
- 予定・納入数量
- 測定値と器具
- 観察した欠陥・差異
- 書類状態
- 写真
- 受入・保留・報告判断
- 検査者と日付
- 通知先と次の動作。
不一致には元のラベルと写真を付けます。「パネルが違う」というメッセージより、影響部品へ結び付いた記録の方が確認できます。
受入検査の基本原則
現物を、製作に使った同じ注文・図面へ照合します。実測値と状態を記録し、見た目と性能を分け、合意基準を満たす品だけを受け入れます。
この成形パネルのチェックは、高さだけで引抜I・T・WT製品行を識別しません。方向性耐荷棒がある納品では、引抜グレーチング受入ガイドで断面全体、棒、横棒、報告範囲を確認します。
梱包一覧は出荷を識別し、受入記録は受入者が何を受け入れたかを示します。
受入工程
納品車両から受入在庫まで
梱包識別を先に保全し、現物と書類を確認してリリースします。
部品を分ける前に、車両、束、ラベル、外部損傷を撮影します。
発注書、梱包一覧、製品行、図面改訂、部品記号を比較します。
注文品を数え、保留品を受入済み在庫から分離します。
実寸法、状態、表面、切断、端部処理を記録します。
受領資料を注文へ照合し、欠落や不適用根拠を記録します。
確認品を受け入れ、保留品を隔離し、差異を合意経路へ報告します。
工場書類
工場が出せる資料と受入側が確かめること
製品と注文に合う場合だけ、書類が受入判断を支えます。

注文と照合する
製品構成、図面改訂、部品記号を納入品へ結びます。
実測値を記録する
器具、基準点、測定値を残し、公称表示に依存しません。
状態区分を分ける
製造所見、輸送損傷、書類不足を別に記録します。
根拠を保全する
梱包ラベル、部品記号、写真、検査メモを受入・保留品へ付けます。
書類範囲を守る
報告書の試験片と条件を確認してから納品根拠にします。
明確に判断する
各品を受入、保留、報告のいずれかへ振り分けます。
納品前準備
受入検査に必要な資料と体制
入荷前に注文基準、図面、梱包一覧、問題処理経路を用意します。
- 発注書 — 注文番号と合意した納入品一覧。
- 承認図 — 改訂、部品記号、開口、寸法、向き。
- 製品仕様 — 構造、深さ、格子、樹脂、表面、色見本。
- 梱包一覧 — 部品、数量、束、ラベル、梱包番号。
- 検査基準 — 要求寸法、外観区分、合格限界。
- 書類一覧 — 適合証明、検査記録、報告書、その他の根拠。
- 検査器具 — 巻尺・定規、深さ計、基準点、カメラ。
- 問題報告経路 — 連絡先、必要写真、保留場所、回答期限。
発注要件
発注時に受入記録を定義する
生産前に納入品一覧、検査範囲、書類を確認します。
- 現物を注文へ結ぶ
- 基準点付き実測値を記録する
- 保留と報告の経路を定める
成形グレーチングの受入検査
成形パネルが届いたら、最初に何を確かめますか。
車両から降ろす前にも確認すべきですか。
図面に許容差の記載がないときはどうしますか。
目視検査だけで積載性能を確認できますか。
輸送中の損傷と製作品の不具合は同じ扱いですか。
成形グレーチングの納品書類には何が入りますか。
不適合と判断した部品はどう保管しますか。
見本と少し色が違う場合は不合格ですか。
この内容は、Dengtai Industryの技術・生産チームがプロジェクト条件、利用可能な製品データ、適用資料に基づいて作成・確認したものです。計算、試験、承認が必要な制限は本文に明記しています。 最終確認: