
記録の用語
注文・図面・部品の識別を結び続ける
各項目が同じ管理された注文を指すとき、記録は実務に使えます。
- 加工記録
- 供給された基材製品を完成部品へ結ぶ、管理された識別子、図面、実測値、作業記録、リリース判断の一式です。
- 基材原板の識別
- 製品行、入手できる場合はロット・バッチ、原板寸法、奥行き、格子、樹脂、表面、色など、材料を注文へ結ぶ項目です。
- 図面改訂
- 排版、切断、開口、検査に使用する承認図または加工一覧の正確な改訂です。後から変更する場合は管理された新しい改訂を作ります。
- 部品記号
- 完成部品の一意な識別子です。図面、排版計画、切断記録、検査結果、梱包一覧、据付位置を結び付けます。
- 初品確認
- 同じ方法を繰り返す前に最初の切断・加工品を確認し、測定項目、使用器具、承認結果の再現性を記録します。
- 加工リリース
- 部品を次工程または出荷へ進めてよいとする記録上の判断です。保留、差異、承認済み変更を特定します。
- 例示記録
- 実在する顧客注文や生産ロットを表すとは主張せず、項目名と作業の流れを説明するための記録です。
根拠の境界
加工記録が証明できること、できないこと
生産の追跡には価値がありますが、あらゆる構造・材料を証明する証明書ではありません。
すべての列を表示するには横にスクロールしてください。
| 記録で確かめること | 管理された記録が支えられること | 別の文書や判断が必要なこと |
|---|---|---|
| 何を注文したか | 注文、基材構成、承認図改訂を相互に結び付けられます。 | 実際の支持条件と荷重条件に対する構造適合性は、別途データが必要です。 |
| 何を切断したか | 排版、切断寸法、開口位置、初品確認を記録できます。 | 記録は、後からの現場変更や支持不足を承認するものではありません。 |
| どの端部処理を行ったか | シーラー、ロット、下処理、塗布面、硬化記録を残せます。 | シールは除去された部材を戻すものではなく、あらゆる環境での薬品適合性を証明するものでもありません。 |
| 部品を検査したか | 確認項目、実測値、欠陥状態、検査者、リリースを記録できます。 | 加工検査は、第三者による荷重・防火・薬品試験とは異なります。 |
| 何を梱包したか | 部品記号、数量、梱包一覧、包材識別を結び付けられます。 | 輸送中の損傷と現場での変更は、別の記録として扱います。 |
記録の範囲
成形グレーチングの加工記録が特に重要な場合
完成部品の識別、端部処理、リリース判断が据付に影響する注文では、記録を強化します。
この構成を選ぶ条件
- 注文に複数の完成寸法、向き、開口がある場合に使います。
- 部品記号を現場配置や梱包一覧と一致させる必要がある場合に使います。
- 切断端のシール、合意した検査、寸法確認が注文範囲に含まれる場合に使います。
- 顧客が納品された部品を承認改訂までさかのぼって追跡する必要がある場合に使います。
別の解決策を検討する条件
- 例示用フォームを実際の顧客記録として表示しないでください。
- バッチやロットの識別子がないのに、バッチ追跡ができると主張しないでください。
- 梱包写真を、寸法や端部処理の証明にしないでください。
- 過去の報告書を、別注文の生産記録として使わないでください。
- 部品番号が付いているという理由だけで、未確認の現場変更を受け入れないでください。
記録の連鎖
原板から梱包一覧までを結ぶ項目
記憶に頼らず、一つの部品を前後どちらにも追える記録にします。
すべての列を表示するには横にスクロールしてください。
| 記録項目 | 連鎖に必要な理由 | 記入例 |
|---|---|---|
| 注文と改訂 | すべての生産記録を、正確な承認済み要求へ結び付けます。 | 顧客発注書/見積参照/図面改訂A |
| 基材構成 | 加工を開始した製品を定義します。 | 成形、38 mm、38 × 38 mm、実原板寸法、樹脂・表面の参照 |
| 基材バッチ・ロット | 工場の管理システムがバッチやロットを記録する場合に追跡を支えます。 | 入手できる場合はバッチ・ロット参照、ない場合は「利用不可」と記録 |
| 排版と部品一覧 | 完成部品、向き、開口位置、材料計画を示します。 | 原板配置ファイル、数量付き部品一覧 |
| 初品結果 | 未確認の設定で注文全体を繰り返すことを防ぎます。 | 寸法、基準点、工具・刃、継続/保留の判断 |
| 端部処理 | 露出面、材料、硬化の根拠を記録します。 | シーラー製品、ロット、下処理面、硬化条件 |
| 検査と表示 | 実測状態と欠陥状態を現物へ結び付けます。 | 検査結果、検査者、日付、部品記号 |
| 梱包とリリース | リリースされた部品を、梱包物と出荷資料へ結び付けます。 | 梱包一覧、束の参照、リリース票、写真参照 |
成形グレーチングの加工記録は、基材原板、承認図、そして各完成部品を、切断、端部処理、検査、部品表示、梱包まで結ぶものです。 写真一枚や部品番号一つでは足りません。識別子とリリース判断を連ねる必要があります。
使った基材から実際に梱包した部品まで、途中のつながりが欠けていれば、値を推測して埋めるのではなく、その欠落を記録します。

基材原板も完成製品の一部
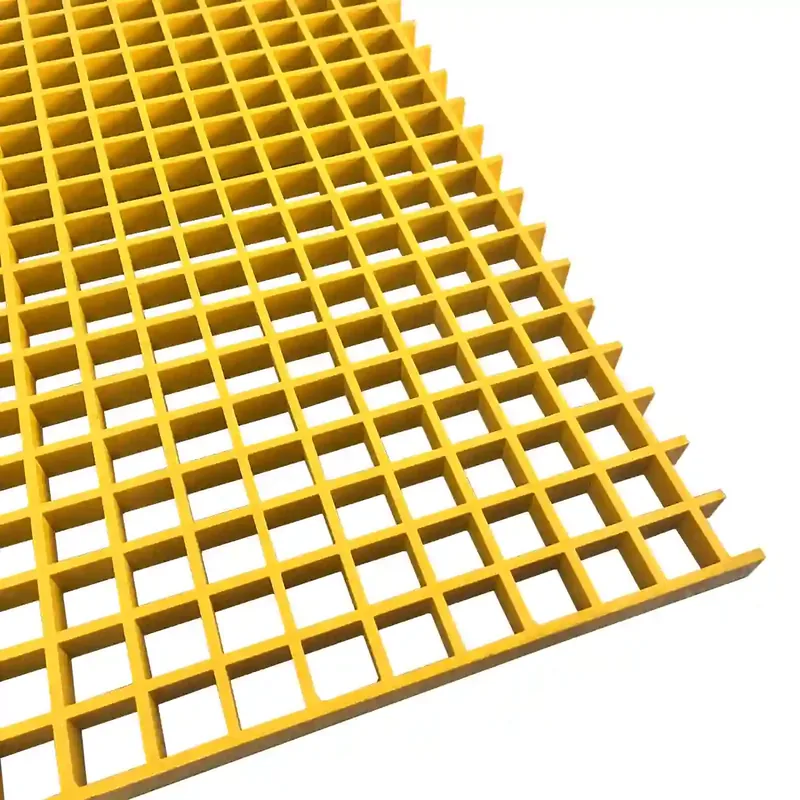
加工記録は、選択した成形グレーチングの製品行から始めます。
- 構造と原板ファミリー
- 奥行きと格子
- 棒材またはピッチの参照
- 樹脂の種類
- 表面と色
- 原板全体の寸法
- 入手できる場合のバッチまたはロット参照
外観が似た二枚でも、別の製品行に属することがあります。「黄色の38 mmグレーチング」だけでは、製品を再現できません。成形グレーチングの製品範囲には、構成に含める項目が示されています。
注文と一つの図面改訂を結ぶ
生産計画では、次の項目を識別します。
- 顧客の発注書
- 供給者の見積
- 製品構成
- 図面または加工一覧の改訂
- 完成部品一覧
- 端部処理と検査の範囲
寸法、開口、表面、表示要件を変更するときは、管理された改訂を更新します。注文番号が変わっていないという理由で、古い図面から切断を続けてはいけません。
原板とカット部品のガイドでは、完成部品一覧と原板面積を同じ商務確認の中で扱う考え方を説明しています。
排版で部品ごとの対応表を作る
排版では、次の情報を示します。
- すべての部品記号
- 完成寸法と数量
- 格子または上面の向き
- 開口と切り欠き
- 使用する基材原板の割当
- 回転や端部トリムに関する制約
部品記号は、切断、端部処理、検査、梱包を一貫してたどるための鍵です。ラベルは梱包一覧と一致させ、現場で形を推測しなくても部品を特定できるようにします。
反復前に初品を確認する
最初の加工部品は、工程を管理するための確認対象です。次を記録します。
- 段取りと承認図の改訂
- 基準点
- 完成寸法の実測値
- 開口または切り欠きの結果
- 格子の向きと上面
- 端部の状態
- 継続するか方法を見直すかの判断
写真だけを初品記録にしてはいけません。形状や仕上がりは分かっても、実測値や合否判断の代わりにはなりません。
切断と端部処理は別の記録
切断記録では、何を変更したかを識別します。端部処理の記録では、露出面と施した保護を識別します。
シール端部では、次の項目を記録します。
- 対象となる面または穴の内壁
- 表面下処理
- シーラー製品とバッチ
- 該当する場合の混合条件
- 塗布時の条件
- 硬化の根拠
- 被覆不足、割れ、未処理部の確認
シーラーは切断面を保護しますが、分断された棒材を元に戻したり、構造支持を証明したりするものではありません。現場記録の項目は成形グレーチングの現場切断・端部シール記録で確認できます。

検査と部品表示
検査記録は、同じ部品記号と同じ改訂へ結び付けます。合意した範囲に応じて、次の項目を残します。
- 完成寸法
- 開口形状と位置
- 平坦度または目視状態
- 表面または色の確認
- 端部処理
- 割れ、欠け、ボイド、露出繊維の観察
- 検査者と日付
- 合格、保留、手直しの状態
通常の工場外観確認と、案件ごとの寸法・試験要件は別の範囲です。片方の記録がもう片方を兼ねると決める前に、品質と資料のガイドを確認してください。
実際の記録で主張してはいけないこと
次の事項を、根拠なく注文記録として示してはいけません。
- バッチ・ロット参照を記録していないのに、バッチ追跡がある
- 一般的な樹脂ファミリーしか注文していないのに、樹脂等級を正確に追跡できる
- 材料レベルの報告書があるだけで、原板全体の耐荷重等級がある
- 試験条件が一致していないのに、薬品または防火適合がある
- 外観確認しかしていないのに、完全な寸法検査をした
- 例示用テンプレートを使ったのに、顧客専用の記録がある
役立つ例示記録を作る方法
公開用の例が必要な場合は、明確に表示します。
- 「例示のみ — 顧客注文ではありません」
- どの項目が架空の値かを示す
- 実在する顧客名、案件住所、図面番号を使わない
- 項目構造は実際の記録に近づける
- バッチや根拠参照がない場合に、どこへ「利用不可」と書くかを示す
- 生産が完了したようにリリース日を付けない
適切に表示された例なら、根拠を偽らずに工程を説明できます。
例示記録のサンプル
次の記録にはDEMO—顧客注文ではありませんと明記します。実在する販売を創作せず、実際の生産記録に求められる結び付きの粒度を示すためのものです。
| 記録項目 | 例示内容 |
|---|---|
| 記録状態 | DEMOのみ — リリース・供給対象外 |
| 記録ID | DEMO-MG-FAB-1031 |
| 注文参照 | 顧客に関係しない例示用注文番号 |
| 基材構成 | 成形FRPグレーチング、38 mm、38 × 38 mm、1220 × 3660 mm原板 |
| 樹脂と仕上げ | 承認見積から記入する製品コード |
| 図面改訂 | DEMO-A、作業フローの説明専用 |
| 排版 | DEMO-NEST-01、基材割当と部品記号を示す |
| 部品一覧 | P01、P02、P03と数量を例示配置へ結ぶ |
| 初品結果 | 実際の寸法、工具、基準、合格/保留判断を記入する |
| 端部処理記録 | シーラー、バッチ、対象面、硬化条件を記入する |
| 検査 | 実際の観察結果、検査者、処置を記入する |
| 梱包とリリース | DEMO-PACK-01、リリース状態は「例示のみ」のまま |
空欄やプレースホルダーは意図的なものです。実際の記録には追跡可能な値を入れ、この例示値をそのまま使ってはいけません。この表は、注文から基材原板、完成部品、端部処理、検査、梱包へ記録をたどる流れを示しています。
顧客向けテンプレートとして公開する場合は、別のファイル名、見える「DEMO」表示または状態欄、版番号を付けます。テンプレートに、生産受入と誤認されるリリース日を残してはいけません。
記録を両方向にたどる
役立つ記録は、どちらの方向にも読めます。
- 前向き: 注文 → 基材原板 → 排版 → 完成部品 → 端部処理 → 検査 → 梱包
- 後ろ向き: 納品部品の記号 → 検査 → 切断とシール → 図面改訂 → 基材原板構成
この双方向の読み方で、欠けたつながりが見つかります。部品記号が図面を指しても検査記録を指さなければ、記録は不完全です。報告書があっても提示製品へ結び付けられなければ、別の文書のままです。
加工中の変更を管理する
図面または注文が変わった場合は、次を記録します。
- 何を変更したか
- なぜ変更を求めたか
- 誰が承認したか
- 新しい改訂
- 旧改訂で生産済みの部品
- その部品が合格、保留、交換のどれか
- 排版、端部処理、検査、梱包、価格への影響
切断後に変更すると、旧形状と新形状の部品が同じ納品に残ることがあります。承認された処置なしに混在させないための記録が必要です。
加工記録でよくある誤り
- 完成寸法だけを記録し、基材構成を残さない。
- 複数の無関係な図面改訂に、一つの梱包一覧参照を使う。
- 写真をファイル名だけで管理し、部品記号と結ばない。
- 切断は記録するが、端部処理を記録しない。
- シーラーは記録するが、塗布面を記録しない。
- 検査記録のない部品番号を発行する。
- 材料レベルの報告書を生産記録として扱う。
- 改訂変更後も連鎖を更新せず作業を続ける。
購入者が受け取る資料
正確な資料一式は注文によって変わりますが、役立つ引渡し資料には次を含められます。
- 承認図と改訂
- 完成部品と梱包の一覧
- 基材構成の参照
- 入手できるバッチ・ロット情報
- 端部処理記録
- 合意した検査記録
- 部品記号と梱包ラベル
- リリース状態と承認済みの差異
- 適用できる試験・適合資料とその限界
受入検査ガイドでは、荷物が到着したときにこれらの記録をどう使うかを説明しています。
供給方法に合わせて記録を調整する
同じ項目構造を、注文の規模に合わせて使います。
- 原板注文: 主な根拠は、製品構成、数量、入手できるバッチ・ロット参照、外観検査、梱包一覧です。詳細な部品配置は、案件で特別な検査や表示を定めた場合に限ります。
- 工場加工注文: 承認図改訂、排版、完成部品記号、初品確認、開口詳細、端部処理、寸法検査、梱包識別を追加します。
- 混在注文: どの部品を加工へ回し、どの原板を基材在庫として残すかを識別します。梱包一覧で二つの範囲を混同してはいけません。
この調整により、単純な原板注文へ不要な記録を課さず、複雑な加工注文が梱包一覧だけで済まされることも防げます。
注文と一緒に記録を依頼する
生産前に記録要件を示します。
- 完成させる項目
- 測定器と基準点が必要な測定
- 処理記録が必要な端部の面
- 適用する検査または立会い点
- 提示製品と一致させる必要がある文書
- 写真の命名方法と記録への結び付け方
- テンプレートに管理された版を使うか
出荷直前に詳細記録を依頼すると、以前の生産情報を工場が回収できないことがあります。検査と加工の途中でデータを取得できるうちに、記録の設計を決めます。
加工記録についての製造者ルール
実際に注文し、供給し、切断し、処理し、確認し、梱包した内容を記録します。顧客注文、図面改訂、部品記号は結び付けたままにします。バッチ、検査、試験の根拠がない場合は、その限界を明示します。
加工記録の価値は、立派に見える欄があることではなく、記録をたどれることから生まれます。
生産手順
追跡可能な加工記録を作る流れ
各段階で識別子を作成または保持し、次の段階がその値を確認できるようにします。
見積、発注書、製品行、図面改訂を生産前に確認します。
原板の構成と、入手できるバッチまたはロットの参照を識別します。
各部品記号、寸法、向き、開口を承認済み配置へ結び付けます。
段取り、寸法、端部状態、継続可否の判断を記録します。
シーラー、下処理、塗布面、硬化を対象部品へ結び付けます。
結果を記録し、部品記号を付け、梱包と出荷まで維持します。
工場の根拠
工場が記録できることと、推測してはいけないこと
入手できる製品、加工、検査情報を残し、存在しないバッチや試験根拠を主張しません。

基材とのリンク
使用した原板について、入手できる製品構成とバッチ・ロット参照を残します。
管理された改訂
切断と検査は、承認図または加工一覧の改訂に従います。
部品の追跡
部品記号により、完成品を排版、検査、梱包一覧、現場配置へ結び付けます。
処理の記録
対象面、シーラー製品、塗布、硬化の根拠を別項目として記録します。
検査の境界
外観・寸法記録を、荷重、薬品、防火の試験結果として提示しません。
限界の明示
バッチ、等級、試験、検査記録がない場合は、推測せず「利用不可」と示します。
見積依頼チェックリスト
加工記録を作る前に決めること
対象部品、図面、端部処理、検査、引渡しの要件を生産前に示します。
- 顧客と注文の参照 — 発注書、見積、承認責任者。
- 製品構成 — 構造、奥行き、格子、樹脂、表面、色、原板形式。
- 承認図または加工一覧 — 部品記号、完成寸法、開口、向きを含む正確な改訂。
- 端部処理の範囲 — シールする面、使用製品と方法、硬化の確認方法。
- 検査要件 — 外観確認、寸法、質量、試験、立会い点、合否基準。
- 表示と梱包 — 部品ラベル、束の識別、保護、梱包一覧の形式。
- 必要な根拠 — リリース品に添付すべき記録、写真、証明書、報告書。
- 仕向地と引渡し — 貿易条件、港または住所、資料の言語、記録の受領者。
見積依頼
原板と加工部品の一覧を送る
基材構成、完成部品一覧、図面改訂、必要な記録を含めてください。
- 基材原板と完成部品を連結
- 図面改訂と部品記号を維持
- DEMO値と実際の根拠を区別
成形グレーチング加工記録に関する質問
成形グレーチングの加工記録とは何ですか?
すべての注文に加工記録が必要ですか?
写真で加工記録を代用できますか?
部品記号があれば検査済みといえますか?
基材バッチは必ず追跡できますか?
加工記録で耐荷重や薬品性能を証明できますか?
例示記録はどのように表示すべきですか?
この内容は、Dengtai Industryの技術・生産チームがプロジェクト条件、利用可能な製品データ、適用資料に基づいて作成・確認したものです。計算、試験、承認が必要な制限は本文に明記しています。 最終確認: