引抜グレーチングの受入
引抜FRPグレーチングの受入検査|断面・接続・資料
完成片を保管へ入れる前に、梱包と注文を照合します。製品識別、断面状態、輸送損傷、資料範囲、未解決の技術問題を分けて記録します。

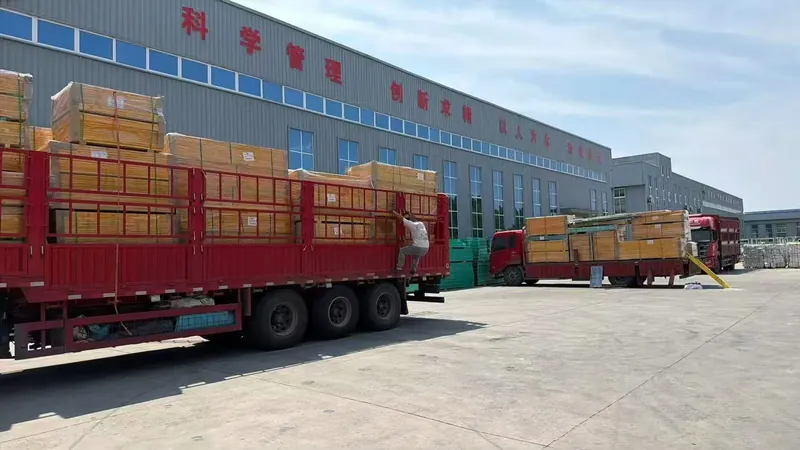
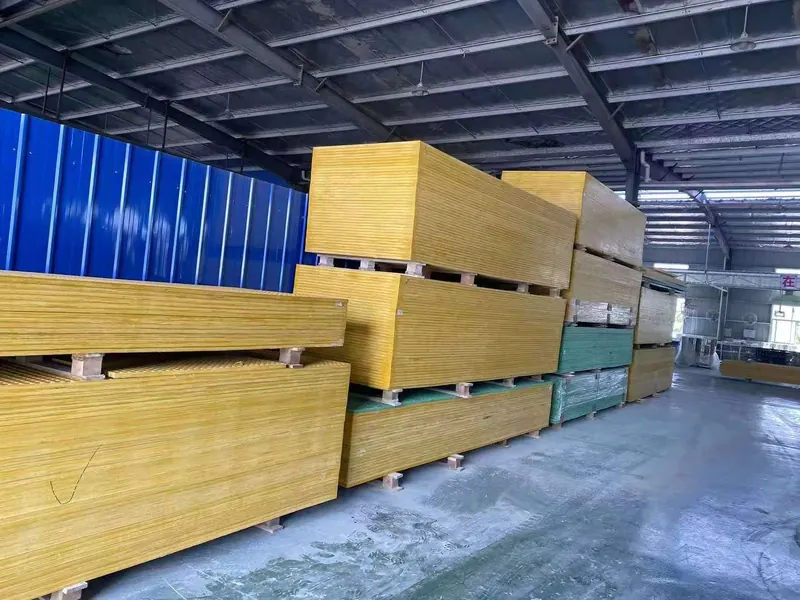
受入検査は一般カタログ写真ではなく、実際に納入された完成片から始めます。写真:Dengtai Industry。
受入の用語
現物・製品仕様・証拠は個別に確認
外装が無傷でも、別断面の納入や適用外の報告書が残ることがあります。
- 受入検査
- 到着した品を保管または施工へ渡す前に行う確認です。現物、梱包、書類を注文と合意した受入基準に照合します。
- 製品識別
- 納入品を注文、I・T・WTの製品行、図面改版、部品番号、梱包ラベル、梱包明細へ結ぶ情報です。
- 実断面
- 納入された引抜品で測る断面寸法と目視できる形状です。高さだけでは上幅、ウェブ厚、ピッチ、横棒間隔、質量を決められません。
- 端部状態
- 耐荷棒端の直角度、欠け、亀裂、層間剥離、露出繊維、封止と、想定支持との関係です。
- 横棒状態
- 横棒の見える間隔、位置、端部の逃げ、接続状態です。横棒は主支間方向を担う第二の耐荷方向ではありません。
- 輸送損傷
- 出荷後に生じた欠け、亀裂、変形、表面欠損、包装破損です。既存の製造所見や注文不一致とは分けて記録します。
- 報告書の範囲
- 報告書が実際に対象にする試料、製品説明、試験方法、条件、結果、発行者です。表題だけで全完成構成を証明できません。
- 保留
- 識別、状態、根拠を受け入れられない完成片の管理状態です。問題を確認するまで施工在庫から分離します。
受入マトリックス
到着した引抜品で見る九項目
荷札と外装の確認から開始し、その後に実物と提出文書を照合します。
すべての列を表示するには横にスクロールしてください。
| 受入確認 | 確認すること | なぜ重要か |
|---|---|---|
| 梱包状態 | 包装、結束、パレット、鉄製支持、荷札、移動や衝撃 | 梱包損傷は、隠れた端部や表面の損傷を示す場合がある |
| 注文識別 | 注文書、梱包明細、部品番号、図面改版、束番号 | 見た目が似た断面でも、正しい製品行が届いた証拠にはならない |
| 断面 | I・T・WTの種類、高さ、上幅、ピッチ、組立基準 | 同じ呼び高さでも形状と質量が異なる場合がある |
| 耐荷棒 | 連続性、直線性、目視できる亀裂、層間剥離、端部損傷 | 主支間荷重を負担する部材である |
| 横棒 | 間隔、位置、端部の逃げ、接続状態 | 組立体を安定させ、納入品の一部として保つ必要がある |
| 表面と端部 | 砂面、色、切断面、封止、保護 | 外観や保護と構造耐力を区別する必要がある |
| 固定具と付属品 | クランプ形式、材質、金物、数量を注文と比較 | 不足や不一致は施工停止につながる |
| 書類 | 梱包明細、適合書、検査記録、報告書範囲 | 根拠が実際の製品と試験条件を対象にする必要がある |
| 測定基準 | 器具、測定点、基準面、読取り回数 | 呼び表示や写真は実測値の代わりにならない |
受入判断
受入・保留・報告を選ぶ条件
判断には、届いた物、注文で指定した製品行、適用できる根拠がそろっている必要があります。
この構成を選ぶ条件
- 納入品に方向性のある耐荷棒を持つ引抜パネルや加工片が含まれる。
- 複数の断面、部品番号、固定具が含まれる。
- 寸法記録、端部封止、梱包写真、報告書を求めている。
- 包装破損、積み崩れ、識別不足の状態で到着した。
別の解決策を検討する条件
- 梱包明細だけで受入れを済ませる。
- 呼び高さだけで断面を識別する。
- きれいな外観を構造、滑り、防火、薬品の試験結果とする。
- 保留品を施工在庫へ混ぜる。
- 試料と範囲を確認せず、報告書が注文を対象にすると仮定する。
受入記録
束から文書まで追う八つの記録
見つけた状態を、梱包番号、完成片番号、報告対象へ関連付けます。
すべての列を表示するには横にスクロールしてください。
| 受入項目 | 確認すること | 残す記録 |
|---|---|---|
| 梱包 | 外装、結束、支持、荷札、移動や衝撃 | 梱包番号、写真、損傷位置 |
| 注文と部品の識別 | 注文書、明細、図面改版、部品番号、数量 | 比較した識別子と不一致 |
| 製品行全体 | I・T・WT、高さ、上幅、ピッチ、横棒基準 | 注文に対する測定・観察結果 |
| 棒と端部 | 直線、連続、欠け、亀裂、層間剥離、露出繊維 | 部品番号、位置、範囲、写真 |
| 横棒 | 間隔、位置、端部の逃げ、目視できる接続 | 使用した基準と差異 |
| 表面と加工 | 砂面や仕上げ、色、切断、開口、封止、表示 | 承認見本と実際の状態 |
| 固定具 | 形式、材質、金物、数量、対応完成片 | 予定数と受入数 |
| 書類 | 明細、適合書、検査記録、報告書 | 受領、不足、範囲の不一致 |
到着した引抜グレーチングは、漠然としたFRP板の山ではなく、識別された製品として確認します。 まず梱包と部品番号を見て、I・T・WTの製品行全体を特定し、棒と横棒を点検し、提出された根拠が納入構成に当てはまるかを判断します。
最も危険な省略は、見える高さと色が合っているだけで受け入れることです。上幅、ピッチ、断面形状、樹脂が違えば、外形と色が似ていても互換品にはなりません。

保管へ移す前に到着時の証拠を残す
荷物がまとまっているうちに証拠を保存します。
荷降ろし前に次の状態を記録します。
- 車両またはコンテナの状態
- 束やパレットの数と状態
- 包装、結束、鉄製支持
- 見える移動、衝撃、水濡れ、荷札の欠落
- 梱包明細に対する荷札と数量。
包装の損傷だけでグレーチングが不良とは限らず、外装が無傷でも中身が健全とは限りません。次にどこを見るかを決める情報になります。
受入可能在庫と保留区域を分けます。似た完成片を混ぜた後では、どの梱包や部品に問題があったかを再現しにくくなります。
注文した断面シリーズを特定する
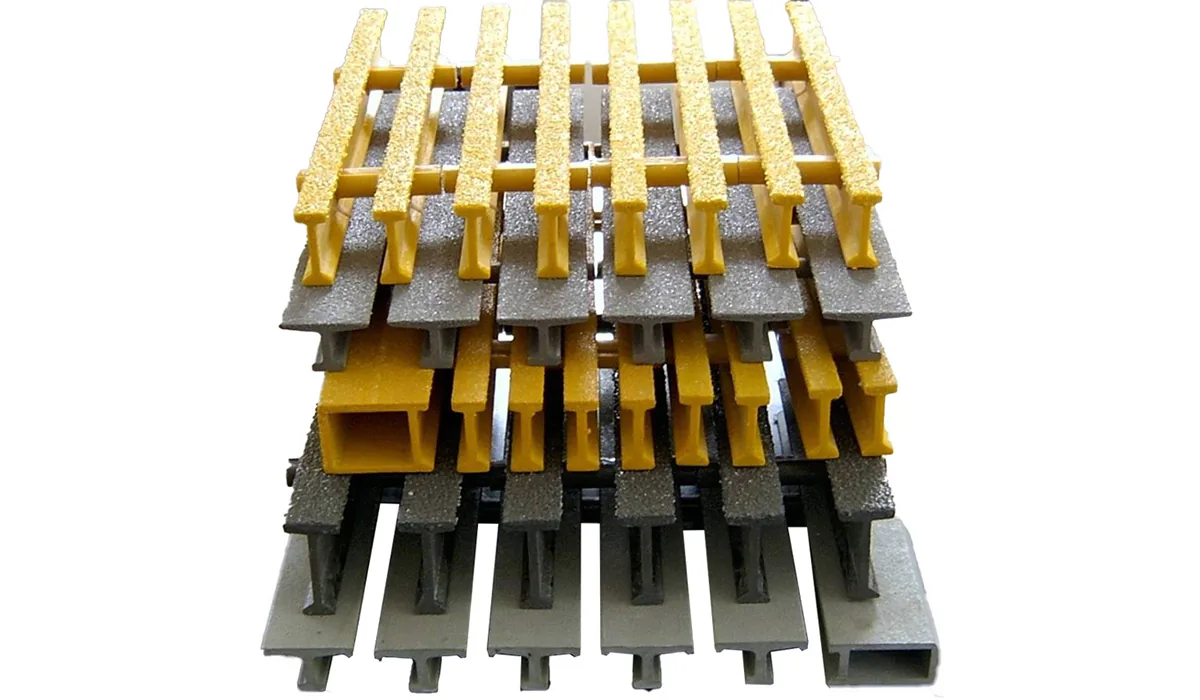
納入品を注文、図面、梱包明細に照らします。現行範囲では、呼び高さだけでなくI・T・WTの種類と実際の製品行を特定します。
確認する項目は次のとおりです。
- 断面種類と高さ
- 上フランジ幅
- ピッチまたは棒間隔
- 横棒間隔または組立基準
- 樹脂、色、表面
- パネル幅と耐荷棒長
- 部品番号、改版、設置位置。
引抜製品ページに現行シリーズの形状があり、断面ガイドで高さが同じでも断面が同じにならない理由を説明しています。
似た製品行が複数ある案件では、供給者名、写真一枚、請求書の略号だけに頼ってはいけません。
基準面を決めて断面を測る
有効な受入では、何を、どこから測り、どの結果を記録したかを示します。清掃したアクセス可能な面と、測定対象に適した器具を使います。
| 項目 | 実用的な受入方法 | 記録 |
|---|---|---|
| 全体高さ | 断面の指定位置でノギス、直尺、適切な深さゲージを使う | 測定点と実測値。公称表示で代用しない |
| 上フランジ幅 | アクセスできる上面をノギスまたは断面ゲージで測る | 位置と実測幅。測定点の局部損傷も記載 |
| 棒ピッチ | 不等な棒の端面間ではなく、指定した複数区間の中心間を測る | 区間数、開始基準、実測ピッチ |
| 横棒間隔 | 指定した端部または形状から選んだ横棒まで測る | 基準、棒位置、局部のずれ |
| 直線性 | 合意した面と長さで直尺または張った線を使う | 支持点と、基準がある場合の最大すき間 |
| 切断端・開口 | 合意した面で直角定規、直尺、目視を使う | 直角度、欠け、露出繊維、層間剥離、封止状態 |
方法は承認済み検査基準に従います。一般の巻尺ではフランジ幅やウェブ形状を確立できず、縮尺と測定点のない写真も寸法を証明しません。
棒・端部・横棒を別々に記録する
引抜組立体の見える状態を、「問題なし」とまとめず完成片ごとに記録します。
耐荷棒では次を確認します。
- 目視できる亀裂や破断
- 層間剥離や分離
- つぶれや欠け
- 露出繊維
- 異常な反りや局部変形
- 承認外形に従わない切断端。
横棒では次を確認します。
- 期待する間隔と位置
- 完成端からの逃げ
- 隣接棒との目視できる接続
- 切断、穴、開口付近の乱れ
- 輸送中の衝撃や荷重の痕跡。
横棒は組立体を連結して安定させる部材です。支持に触れている横棒も、自動的に主耐荷線にはなりません。
切断端のガイドでは、分断された棒、支持、端部処理を詳しく説明しています。

表面、加工、固定具を確認する
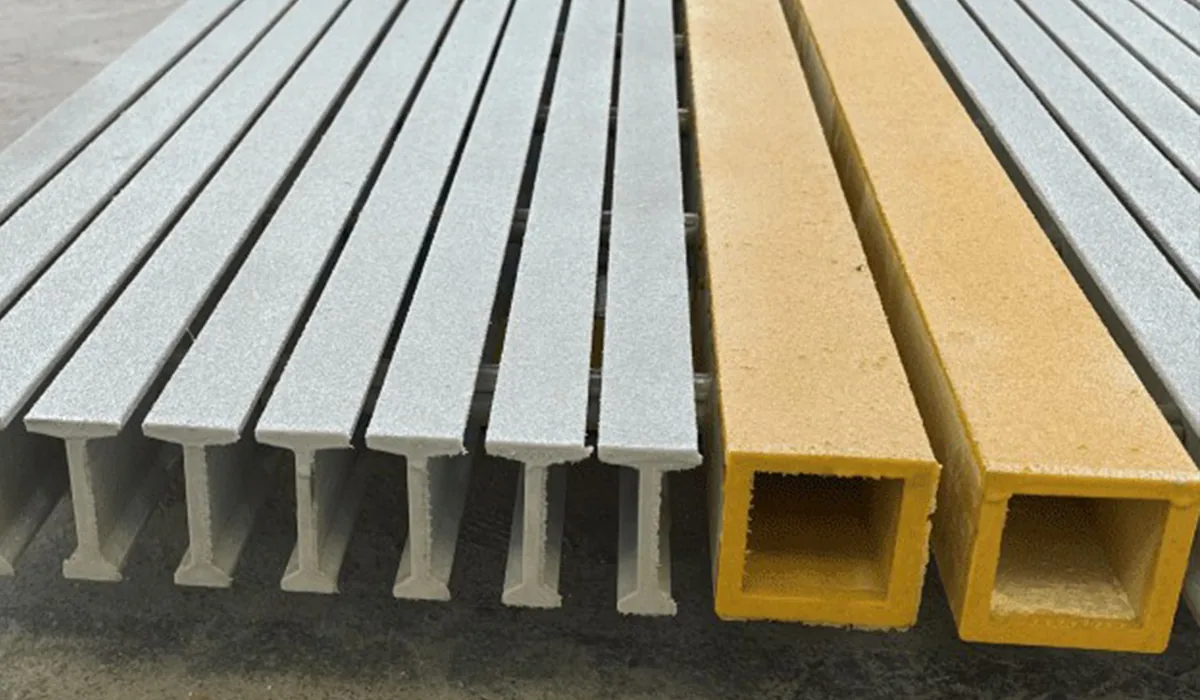
一般的な色名ではなく、実際に注文した仕上げを見ます。砂の被覆、色、上面、切断、開口、封止面、部品表示は、すべて納入品の識別に含まれます。
次の項目を記録します。
- 注文見本に対する砂面その他の状態
- 合意した観察条件での色
- 図面に対する切断寸法と開口位置
- 封止した面と処理面の目視損傷
- 方向矢印、上面表示、部品番号
- 梱包ごとのクランプ、ボルト、ワッシャー。
複数のクランプ高さや材質がある場合は、種類ごとに数えます。クランプのガイドで、クランプ形式、パネル高さ、支持を一体で照合する理由を説明しています。
外観を性能の証明にしない
受入時の目視で分かるのは、主に識別と見える状態です。耐荷力、防火、耐薬品性、電気特性、滑り抵抗を証明することはできません。
これらには、定義された製品構成と根拠が必要です。案件が寸法検査、立会試験、第三者報告を求める場合、その範囲を生産前に合意しておく必要があります。そうでなければ受入では、目視状態と不足する根拠を記録できます。
構造上の欠陥が疑われる完成片は保留します。記録された処置なしに、亀裂を充填・塗装・封止して在庫へ戻してはいけません。
試験試料と報告範囲を照合する
表紙に工場名があるだけでは報告書を受け入れません。何を試験したかを読みます。
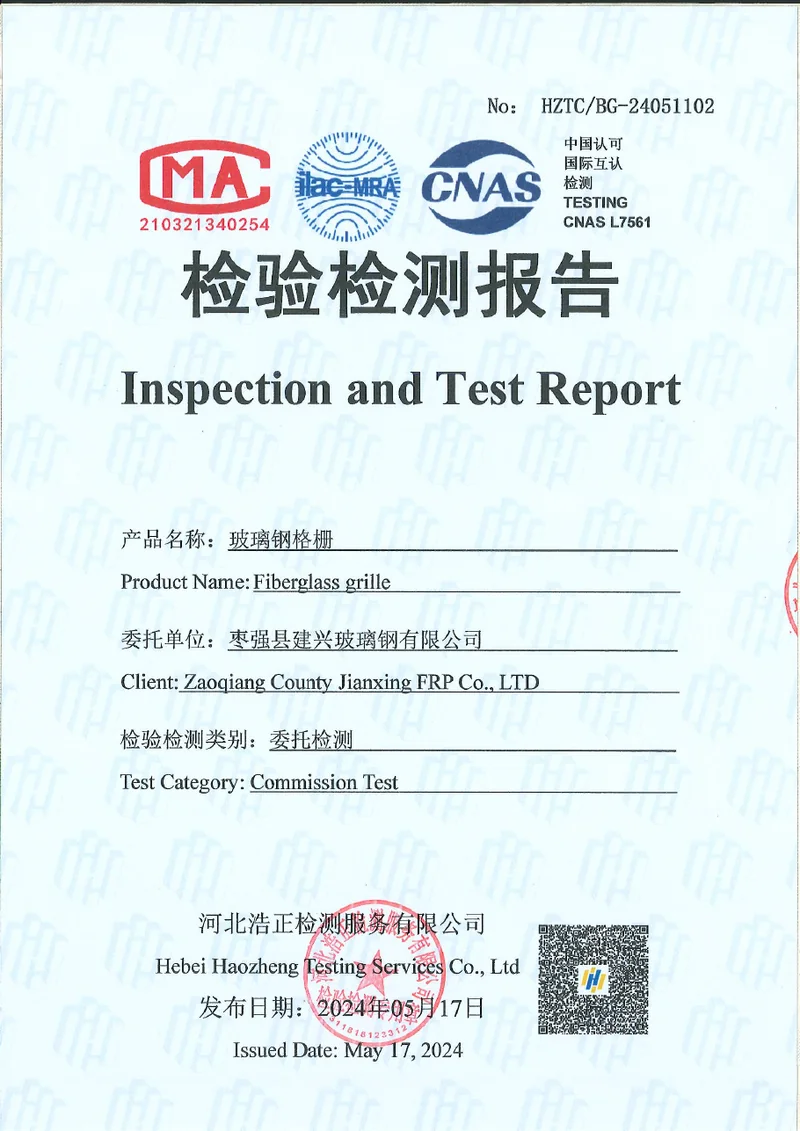
現有の第三者報告書HZTC/BG-24051102は、河北浩正試験サービス有限公司が2024年5月17日に発行しました。提出試料について、外観、Barcol硬度、吸水率、酸素指数、引張強さ、荷重試験を記録しています。型番、厚さ、網目、樹脂を特定していないため、個別の納入行への適用は試料説明と試験条件を合わせて確認する必要があります。
HZTC/BG-24051102の原本PDF(8ページ)をダウンロード。
より高い追跡性が必要な場合は、項目を事前に合意します。発行者と発行日、試験した試料またはロット参照、製品行、樹脂や材料説明、方法、条件、結果を結ぶ必要があります。適合証明書と試験報告書は異なる問いに答え、記載範囲外の構成には受け入れ根拠として使えません。
この報告書が証明しないものは次のとおりです。
- すべての引抜断面や支間の耐力
- すべての樹脂の防火・発煙区分
- 不明な媒体への薬品適合性
- すべての表面の滑り等級
- 別製品構成の適合。
品質と技術文書のガイドで、工場外観検査、適合証明書、試験範囲の違いを説明しています。
受入品の識別を失わずに保管する
受入は数量確認で終わりません。長い引抜片は適切で水平な支持へ置き、支持されない区間、ねじれ、端部衝撃、ラベルの混在を防ぎます。
次の状態を保ちます。
- 梱包荷札を見える状態にする。
- 部品番号を取り付ける。
- 方向と上面を識別できるようにする。
- 保留品を分離する。
- クランプと金物を正しい注文または部品群に保つ。
- 承認図と受入記録を後から比較できるようにする。
加工や施工の前に再確認します。当初の納入が合格でも、保管と移動で新しい損傷が生じる場合があります。
受入、保留、報告を記録する
記録には、何を確認し、次にどうしたかを残します。
- 受入: 識別、目視状態、必要書類が合意基準を満たす。
- 保留: 識別、損傷、付属品不足、書類の適用性が未解決。
- 報告: 不一致や損傷を、梱包・部品番号付きで合意経路へ送る。
写真は記録を支えるものであり、実測寸法、梱包数、部品番号、書面の判断を置き換えません。
受入記録の例
これは形式例で、製品結果ではありません。
| 記録項目 | 記入例 |
|---|---|
| 注文・図面 | [注文番号___ / 図面改版___] |
| 梱包・部品 | [束番号___ / 部品番号___] |
| 注文製品行 | [I/T/WT___;高さ___;ピッチ___;表面___] |
| 数量 | [___個受入 / ___個予定] |
| 測定 | [項目___;基準___;器具___;結果___] |
| 目視状態 | [位置___;欠け・亀裂・繊維・横棒の状態___] |
| 固定具・書類 | [クランプ梱包___;証明書・報告書___] |
| 判断 | [受入/保留/報告;理由___] |
| 検査者・日付 | [氏名___;日付___] |
角括弧はすべて実結果に置き換えます。寸法や合格限界が示されていない場合、公差を作らず、観察結果を残して処置を求めます。
引抜品の受入原則
納入状態の証拠を残します。注文と部品番号を照合します。I・T・WTの製品行全体を特定します。棒、横棒、端部、表面、固定具を点検します。外観と性能を分けます。すべての報告書を試料と範囲に照らします。実際に届いた完成片を、受入・保留・報告のいずれかへ判断します。
この順序により、見慣れた色と一つの呼び高さだけで、未確認の製品を施工在庫へ入れることを防ぎます。
検査順序
荷下ろしから受入判断までの流れ
完成片を分離する前に、到着時の状態を写真と記録で残します。
完成片を分ける前に、車両、梱包、荷札、見える損傷を撮影します。
注文、梱包明細、束表示、図面改版、完成片一覧を照合します。
呼び高さだけでなく、I・T・WT、上幅、ピッチ、横棒の基準を確認します。
目視状態を記録し、識別、製造、輸送の問題を分けます。
クランプ、金物、別梱包品を対応完成片と注文へ結びます。
各報告書や記録を、製品、試料、試験条件に照らします。
確認済み品を受け入れ、未解決品を分離し、合意経路へ報告します。
根拠の境界
引抜納入品を追跡できる条件
現物、梱包、記録が同じ構成を示す必要があります。

一つの納入品
現物の梱包を注文と完成片一覧へ結びます。
一つの完全な断面
呼び高さだけでなく、断面形状と組立状態を識別します。
一つの状態記録
棒、端部、横棒、表面、輸送所見を部品番号へ付けます。
一組の付属品
金物を数え、正しい製品梱包へ対応させます。
一つの文書範囲
報告書や記録を試料、方法、発行範囲に照らします。
一つの判断
受入、保留、報告を追跡できる理由付きで決めます。
納入前
引抜受入検査の準備資料
到着前に注文、図面、梱包、根拠を合意します。
- 注文書 — 注文番号、製品行、数量、合意した供給範囲。
- 承認図 — 改版、部品番号、寸法、開口、方向、端部処理。
- 梱包明細 — 梱包番号、部品番号、数量、総質量、付属品の梱包。
- 製品仕様 — I・T・WT、高さ、ピッチ、樹脂、表面、色、固定範囲。
- 検査基準 — 必要な寸法、外観分類、公差、合格限界。
- 書類範囲 — 証明書、検査記録、試験報告書と、それぞれが対象にする試料・構成。
- 測定器具 — 巻尺、直尺、適切なノギスや断面ゲージ、カメラ、合意した測定基準。
- 問題処理経路 — 連絡先、保留場所、写真の要件、回答やクレームの手順。
確認依頼
引抜注文と受入範囲を送る
製品行、梱包記録、案件で確認する書類を特定します。
- 最初に梱包と部品識別を確認
- 引抜製品行全体と目視状態を記録
- 報告書の適用性を納入品と分ける
引抜グレーチングの受入検査
引抜グレーチングの受入時に何を確認しますか。
高さだけで引抜グレーチングを識別できますか。
受入検査は荷降ろし前に行いますか。
どの目視欠陥を記録しますか。
受入時はどのように測りますか。
きれいな横棒は有効な支持ですか。
証明書はすべての引抜構成を対象にしますか。
現有のHZTC報告書は何を対象にしますか。
目視受入は荷重試験や防火試験ですか。
受入品と保留品はどう保管しますか。
いつ報告しますか。
受入記録には何を書きますか。
施工前に再検査しますか。
この内容は、Dengtai Industryの技術・生産チームがプロジェクト条件、利用可能な製品データ、適用資料に基づいて作成・確認したものです。計算、試験、承認が必要な制限は本文に明記しています。 最終確認: