
端部の用語
主部材、横棒、完成切断面
荷重経路、接続組立、表面保護を分けて考えます。
- 主部材
- 長さ方向に主荷重を伝える連続した引抜形材です。端部は構造配置で示された有効支持部へ届く必要があります。
- 横棒
- 主部材をつなぎ、安定させる直角方向の部材です。横棒との接触は、通常、同等の支持とはみなしません。
- 切断端
- パネルを切り、主部材を切断して生じた完成縁です。外形、露出積層、関連する支持条件を含みます。
- 横棒基準
- 横棒間隔、継目位置、固定位置を測る基準の端または形状です。
- 端部封止
- 切断・穿孔面の露出積層を保護する適合樹脂処理です。切った主部材を復元せず、支持を作りません。
- 構造的な継手・補修
- 構造部材を再形成または再接続する作業です。端部封止とは異なり、形状、樹脂、荷重経路、加工、養生、検査を発注範囲として別途承認します。
- 完成部材放行
- 正しい図面改版、寸法、主部材、横棒、切面、処理を検査してから梱包する記録です。
形状比較
引抜パネルを切断すると何が変わるか
新しい縁は形状、荷重経路、処理、識別を同時に変えます。
すべての列を表示するには横にスクロールしてください。
| 形状・条件 | 機能 | 切断で変わること |
|---|---|---|
| 主部材 | 支間の主荷重を伝える。 | 長さ、直角度、連続性、両端支持が承認部材と一致する必要がある。 |
| 横棒 | 平行な主部材をつなぎ、安定させる。 | 間隔、接続、切込みからの距離を確認するが、支持端にはならない。 |
| 原板端 | 組立済みパネルの元の外側境界。 | 切断により、主部材、横棒、支持との関係が異なる新しい端ができる。 |
| 開口縁 | 配管、ダクト、保守口の周囲境界。 | 途切れた主部材には、図面で示す新しい周囲支持が必要になる場合がある。 |
| 切断面 | 完成端で露出した積層。 | 欠け、露出繊維、緩みが生じ、検査と処理が必要になる。 |
| 切断工程 | 主部材、横棒、周辺材を完成線まで物理的に分離する。 | 支持、送り、刃の状態が悪いと、たわみ、樹脂焼け、端部破れが生じる。 |
| 端部封止材 | 指定時に露出切面を保護する。 | 耐久性を補助できても、主部材の連続性や支持を復元しない。 |
| 構造補修 | 構造荷重を伝える材料を再形成・再接続する。 | 方法と根拠を別途承認する。封止塗装は構造作業ではない。 |
検査表
加工端を確認する8項目
何の部材か、主部材がどこで終わるか、切面をどう放行するかを記録します。
すべての列を表示するには横にスクロールしてください。
| 検査項目 | 確認内容 | 残す根拠 |
|---|---|---|
| 図面識別 | 最新改版、部品番号、上面、主部材方向。 | 加工に使用した図面版と一致する部品表。 |
| 完成形状 | 幅、主部材長さ、直角・斜め端、必要な基準。 | 合意寸法と公差に対する実測結果。 |
| 主部材の連続性 | 連続する主部材と、開口で途切れた主部材。 | 開口IDと、図面が必要とする支持・枠。 |
| 横棒 | 間隔、端部からの距離、接続状態、位置合わせ。 | 写真だけでなく承認組立基準の記録。 |
| 切断面 | 欠け、ひび割れ、層間剥離、露出繊維、緩み。 | その部材または合意サンプルの検査記録。 |
| 端部処理 | 封止する面、連続性、硬化状態。 | 封止材の種類・ロットと施工面の範囲。 |
| 部品表示 | 現物を図面・梱包表へ照合できる。 | 検査と梱包を通じて読める表示。 |
| 最終処置 | 合格、保留、手直し、その他管理された結果。 | 検査者、日付、受入記録。 |
引抜グレーチングの切断端は、完成部材全体の一部として確認します。 部品番号と図面改版、主部材の長さと方向、横棒状態、必要な支持、切面品質、合意した端部処理を照合してください。
縁がきれいに見えるだけでは検査完了ではありません。封止した端でも、途切れた主部材、不足する支持、誤った横棒基準を持つ部材はあります。

何を切るのかを特定する
加工済みの引抜材には、複数の「端」があります。
- 完成パネルの外側端
- 幅や主部材長さを調整してできた新しい端
- 開口の横で途切れた主部材端
- 開口や縁の近くで切った横棒
- 斜め端や切欠き縁
- 取外しパネル用の独立片
検査前に、どの条件か記録します。「寸法に合わせて切る」という一般文だけでは、主部材と横棒が支持とどう関係するか分かりません。
主部材方向のガイドで長さと矢印を案件基準へ結び、横棒間隔や有効開口も確認する場合は主部材間隔のガイドを使います。
支持と制御を伴って引抜組立品を切る
完成寸法が分かる場合、工場切断を優先します。作業前に加工リストを断面、主部材方向、横棒基準、開口支持と照合でき、端部処理と部品識別も同じ製作記録に入ります。部品表示、数量、開口座標は加工リストへ、製作場所が未定なら工場切断と現場切断の比較で整理します。
現場で切る場合も、組立済み構造を尊重します。
- 承認基準から墨出しし、実際の刃幅を考慮する
- 残す材と捨て材を切線近くで支える
- 材料とガイドを固定し、長い直線には定規を使う
- 複合材向け刃と工具を製造者説明に従って使う
- 送りを管理し、たわみ、刃の食込み、端部破れ、樹脂焼けがあれば停止する
- 工具をパネルへ直角に保ち、意図しない斜め端を作らない
- 現場評価で必要な集塵、換気、目・呼吸器・皮膚・衣服の保護を行う
一般的なFRP切断では、長い直線にガイド付き円鋸やトラックソー、曲線と切欠きにジグソーやレシプロソー、丸孔にホールソーを使う場合があります。刃、速度、送りは実際の断面と表面へ合わせます。
繰り返し部材では最初の一 cut を測ってから連続加工します。特殊表面、塗装、慣れない刃では端材で試すと有効です。炎や管理されない熱で切断・軟化させてはいけません。形状、主部材、横棒、支持を確認して初めて切断が完了します。
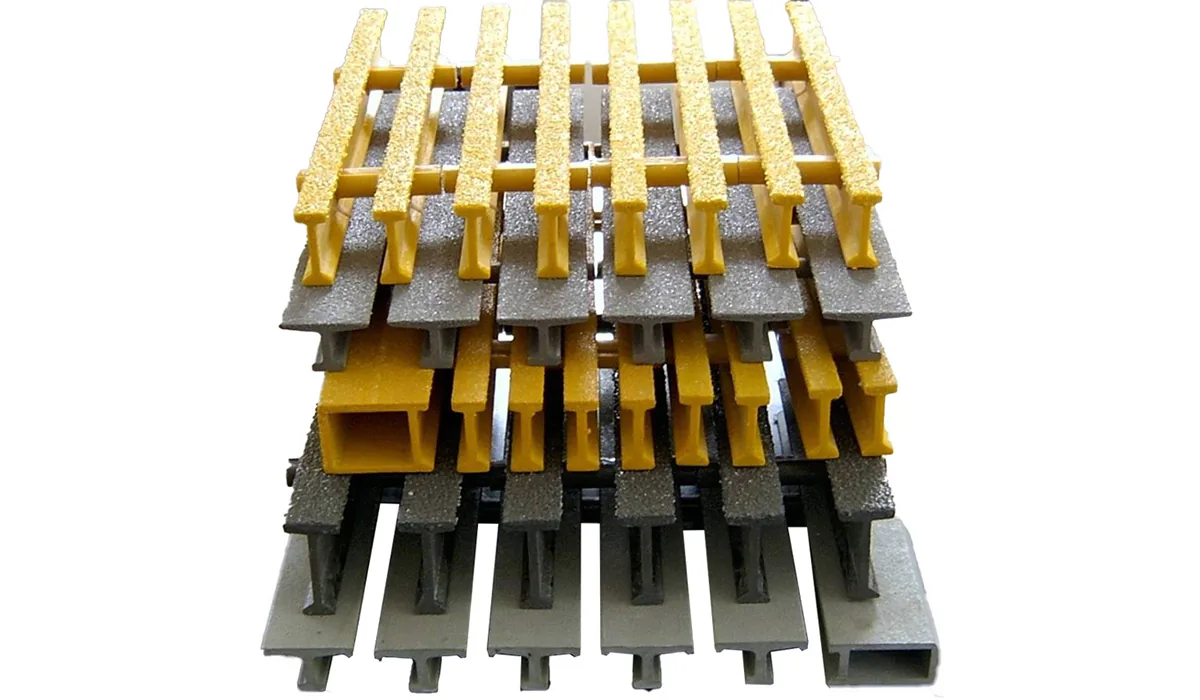
横棒を組立範囲に含める
横棒は平行な主部材をつなぎ、安定させます。通常は別方向の支持部材ではありません。
完成端では次を確認します。
- 指定した横棒間隔
- 端から最寄り横棒までの距離
- 隣接部材で横棒をそろえる必要
- 固定・開口寸法を横棒から測るか
- 切断・穿孔後も接続が健全か
- 切断方法で横棒組立を乱さないか
横棒間隔は特注組立図へ記載します。主部材ピッチから推測したり、他社パネルから流用したりしません。
横棒は支持ではない
主部材は、構造部材へ載る端を通じて荷重を支えます。横棒が枠へ触れたり、クリップで固定されたりしても、その接触だけで有効支持線になるわけではありません。
設計で横棒側の支持が必要なら、その条件を明記し、プロジェクト設計で根拠を示します。切断後に偶然載った状態から作るものではありません。
主部材端を支持と照合する
主部材を両側の想定支持面まで追います。完成主部材長さが正しいのは、部材方向が正しく、支間が支持図と一致し、両端が載り面へ届き、変形や縁加工で浮かず、開口後に支持のない端が残っていない場合です。
パネル長さと有効支間は同じではありません。外形に収まる切断片でも、設計した載り位置を外れる場合があります。
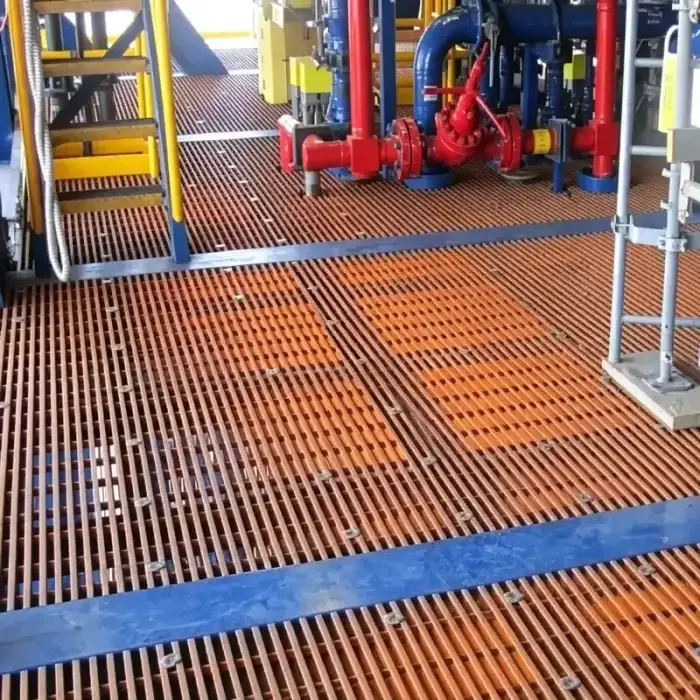
切面品質と構造状態を分ける
切断面には次の状態があります。
- 縁に沿った欠け
- ひび割れや層間剥離
- 補強材の露出
- 緩んだ材料
- 表面損傷や粗さ
縁の状態記録は必要ですが、主部材の連続性と支持の確認を置き換えません。見た目が整った縁でも構造条件を外す場合があり、粗い縁が手直しを要する損傷を隠す場合もあります。
合意では、完成面の写真だけでなく、許容できる外観と端部の局所状態を定めます。
端部封止を面ごとに指定する
端部処理が必要な場合、次のどこへ適用するかを示します。
- 全周
- 切断した主部材端
- 開口縁だけ
- 穿孔壁
- これらの組合せ
封止材は発注樹脂と機能に適合させます。要求時には工場で樹脂封止を提供でき、正確な範囲と費用を加工見積りに含めます。
封止は清掃・検査した面へ行います。ひび割れを覆い、層間剥離へ染み込み、未確認の構造切断を見た目で解決する処理にしてはいけません。樹脂封止、ガラス繊維作業、充填、構造継手は別の作業です。
構造部材を再形成・再接続する提案では、継手形状、荷重経路、樹脂適合、積層構成、養生、検査を別の製作範囲として承認します。
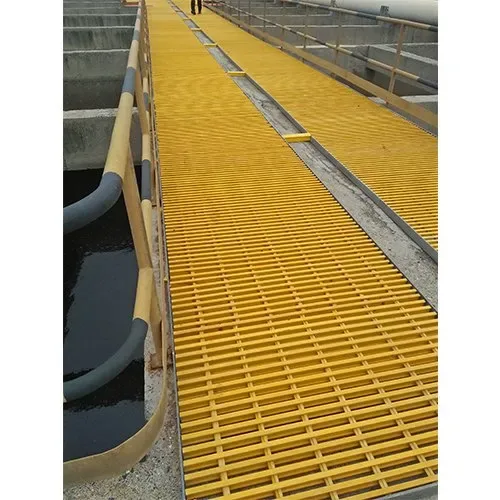
開口・端部付近の横棒を検査する
開口は局所的な横棒配置も変えます。
- 横棒が部材内に残っているか
- 横棒の切断端が露出したか
- 端から横棒までの距離が組立図と合うか
- 隣接主部材との接続が保たれたか
- 穿孔や切断で横棒を乱していないか
- 局所切面に端部処理が必要か
横棒近くの切取りと、主部材が途切れた状態を同じ条件として扱いません。特徴ごとに記録します。
サンプルまたは初品を管理基準にする
繰り返し部材がある場合、管理された初品で改版と部品番号、完成寸法、主部材連続性、横棒基準、切面外観、封止範囲、表示と梱包を確認します。
承認サンプルは同じ製品行と図面改版へ結び付けます。断面、樹脂、組立、切断形状が変われば、自動的に同じ代表品にはなりません。

合格・保留・手直しを記録する
有用な検査記録は、外観の合格印だけでは足りません。
- 検査した部材
- 図面改版
- 実測または確認項目
- 不適合
- 処置
- 放行者と日時
重要寸法、途切れた主部材、支持条件が未解決なら、正しい処置は保留または手直しです。「封止して進める」ではありません。
切断端の原則
正しい部材と主部材方向から始めます。完成長さ、横棒、支持を確認し、切面を検査し、合意した端部処理を行います。部品表示を梱包まで残します。
これが、単に切ったパネルではなく、放行された加工部材として扱うための最低範囲です。
検査手順
放行図面から梱包済み部材まで
切面の見た目より先に、識別と支持を確認します。
改版、部品番号、方向、完成寸法、開口一覧を照合します。
各荷重伝達主部材の両端を、想定支持線まで追います。
開口や切取りで途切れた位置を記し、必要支持を確認します。
間隔、端部距離、位置合わせ、接続状態を組立図と照合します。
図面、方向、工具、ガイド、切断両側を安定させ、破れや樹脂焼けがあれば停止します。
封止前に欠け、ひび割れ、露出繊維、緩みを確認します。
端部処理を確認し、部品表示を付け、合格・保留・手直しを記録します。
放行の境界
切断部材を出荷する前に成立すべきこと
部材、支持、横棒組立、処理範囲を一つの記録に結びます。

正しい部材
部品番号、図面改版、上面、主部材方向が放行資料と一致します。
正しい端部支持
完成した主部材端が設計で仮定した支持部へ届きます。
正しい開口状態
途切れた主部材と追加周囲支持を図面上で識別します。
正しい横棒組立
間隔、端部距離、位置合わせ、接続を組立情報と照合します。
正しい切面処理
検査面を合意範囲で保護し、構造復元とは表現しません。
正しい出荷識別
現物表示を梱包と現場受入まで維持します。
見積り項目
引抜加工リストと一緒に送る資料
形状、方向、支持、横棒、端部処理の要求を示します。
- 完成部材図 — 外形、開口、主部材方向、上面、改版を明確な基準から示します。
- 加工リスト — 部品番号、幅、主部材長さ、数量、端部条件、表示を記載します。
- 支持配置 — 有効支持、載り面、継目、開口枠を示します。
- 横棒条件 — 間隔、端部距離、継目位置合わせ、横棒基準の固定位置を記載します。
- 端部処理範囲 — 封止面、外観、適合条件、検査方法を指定します。
- 切断方法と管理 — 工場・現場、工具と刃、支持、粉塵管理、初品確認を記載します。
- 構造補修範囲 — 継手、ハンドレイアップ、荷重経路補修は通常の封止と分けて示します。
- 公差と受入 — 案件が受け入れる寸法と切断品質を決め、共通公差を仮定しません。
- 梱包条件 — 部品のまとめ方、端部保護、表示、梱包識別を指定します。
- 必要記録 — 初品記録、実測値、写真、検査報告の要否を示します。
加工依頼
引抜グレーチングの切断図を送る
部品表を添付し、どの寸法、主部材、端部が受入を支配するか示します。
- 主部材と横棒を分けて確認
- 切面と封止範囲を特定
- 部品表示を梱包まで継承
引抜加工端についての質問
引抜グレーチングの切断端では何を検査しますか。
横棒は主部材の支持端と同じですか。
切断端を封止すれば主部材が元に戻りますか。
引抜材の切面はすべて封止しますか。
横棒間隔はどこから測りますか。
引抜パネルを現場で切断できますか。
切断時に部材をどう支えますか。
樹脂封止で構造継手を補修できますか。
開口が主部材を横切るとどうなりますか。
外形が同じ二つの切断片は互換できますか。
どの寸法を重要寸法にしますか。
引抜切断片の検査記録を作れますか。
この内容は、Dengtai Industryの技術・生産チームがプロジェクト条件、利用可能な製品データ、適用資料に基づいて作成・確認したものです。計算、試験、承認が必要な制限は本文に明記しています。 最終確認: