
測定用語
四つの間隔指標を混同しない
各数値は完成した歩行面について、別の性質を表しています。
- 耐荷棒ピッチ
- 一本の耐荷棒中心から次の耐荷棒中心までの繰返しです。上フランジ間に実際に開いている寸法ではありません。
- 上フランジ幅
- 歩行面側で測る棒の幅です。中心間ピッチが同じでも、この幅が変われば見える隙間も変わります。
- 有効開口
- 指定高さで、完成格子を反対側まで遮られずに通れる実寸です。上面、ウェブ、下面、端部棒、横棒、継目で値が変わります。
- 横棒間隔
- 耐荷棒の方向に沿って、横棒の中心から次の中心まで測る距離です。耐荷棒ピッチとは別に管理します。
- 開口率
- 公称パネル面のうち空間になっている割合です。水はけや通気の比較には使えますが、開口形状や最小寸法は分かりません。
- 局部開口
- 端部棒、固定具、継目、切抜きを加えた後の一地点の完成寸法です。車輪経路や取付部にはこの局部値を用います。
- アクセス開口
- 対象となる利用者と案件規定に照らして評価する有効開口です。公称の開口率は公共アクセスの判定値ではありません。
開口比較
パネル割合と局部通路の違い
開口率は面全体の割合、有効開口は履物や物が実際に通る局部寸法です。
すべての列を表示するには横にスクロールしてください。
| 測定値 | 表す内容 | 証明しない内容 |
|---|---|---|
| 耐荷棒中心間距離 | 耐荷棒の中心から中心までの繰返し距離 | 棒幅と表面を含めた後の有効隙間 |
| 有効開口 | 指定面と完成位置で測る実際の局部隙間 | 開口率や、すべての車輪・利用者への適合 |
| 横棒間隔 | 耐荷棒に沿う横方向連結部材の間隔 | 耐荷棒ピッチやパネル全体の開口率 |
| 開口率 | 呼びパネル表面に占める開放部分 | 最小隙間や端部・継目での開口 |
| 車輪接触 | 積載車輪幅と走行経路方向 | 開口率だけから求めた数値的余裕 |
| 排水 | 利用可能な流路、方向、閉塞可能性 | 開口率が高いほど排水も必ず良いという結論 |
通行確認
棒間隔に追加の評価が必要な場面
キャスター、公共経路、排水、異物、パネル回転がある場合は確認を増やします。
この構成を選ぶ条件
- 小径車輪、履物、工具、ごみ、排水を通す・通さない条件がある。
- 二製品の開口率が似ていても棒形状が異なる。
- パネル方向、継目、切断端が利用者の見る開口を変える。
- 公共交通や案件固有のアクセシビリティ基準がある。
別の解決策を検討する条件
- 開口率だけでパネルを選ぶ。
- 棒ピッチを有効開口として扱う。
- 注文と方向・表面が異なる見本を適用する。
- 狭い車輪を平均開口と比べる。
- 呼び格子寸法からADAや地域基準の適合を仮定する。
測定表
完成品で記録する八つの開口情報
製品形状、測る面、端部や継目までを含む設置条件を特定します。
すべての列を表示するには横にスクロールしてください。
| 測定項目 | 記録方法 | 重要な理由 |
|---|---|---|
| 棒ピッチ | 直線状の棒列で中心から中心まで測る | 製品行と繰返し模様を特定する |
| 歩行面側の棒幅 | 歩行面で棒幅を測る | ピッチと組み合わせ、呼び上隙間を表す |
| 完成面の局部隙間 | 指定面・指定位置で縁から縁まで測る | 履物、小径車輪、工具、ごみに関係する |
| 横方向棒の中心間距離 | 耐荷棒に沿って中心から中心まで測る | 横方向繰返しで小物の通過が変わる |
| パネル方向 | 耐荷方向と通行・流れ方向を記録する | 車輪や足は角度により格子を違うように横切る |
| 端部・継目 | 端棒、連結材、支持後の実開口を測る | カタログ模様は完成設置開口ではない |
| 表面 | 砂面その他の仕上げ、必要な突出や厚さを記録する | 表面で接触と見える開口が変わる |
| 開口率 | 正確な製品行の値と基準を記録する | 排水比較に使い、局部余裕の証明には使わない |
引抜グレーチングの棒ピッチ、有効開口、開口率は同じ測定値ではありません。 ピッチは中心間、有効開口は完成面の実局部隙間、開口率はパネル表面に開いている割合です。
横棒間隔は四つ目の寸法で、耐荷棒ピッチとは独立しています。製品行を選び、通行条件と一緒に評価します。
正確な製品行から始める
次の項目を記録します。
- I・T・WT断面
- 呼び高さ
- 耐荷棒ピッチ
- 上フランジ幅
- 横棒間隔
- 開口率の基準
- 表面
- パネル方向。
現行の引抜製品一覧にシリーズ寸法があります。断面ガイドで製品行全体を比較します。
局部隙間を比べる前に、引抜方向ガイドで耐荷棒方向を確認します。寸法と重量のガイドでは呼び寸法、実寸、ピッチ、開口率を分けています。
シリーズコードには高さ、ピッチ、開口率、供給者固有の識別子が混在する場合があります。他社間で同じ意味とは限らないため、コードを測定項目へ変換し、供給者自身の図面を使います。
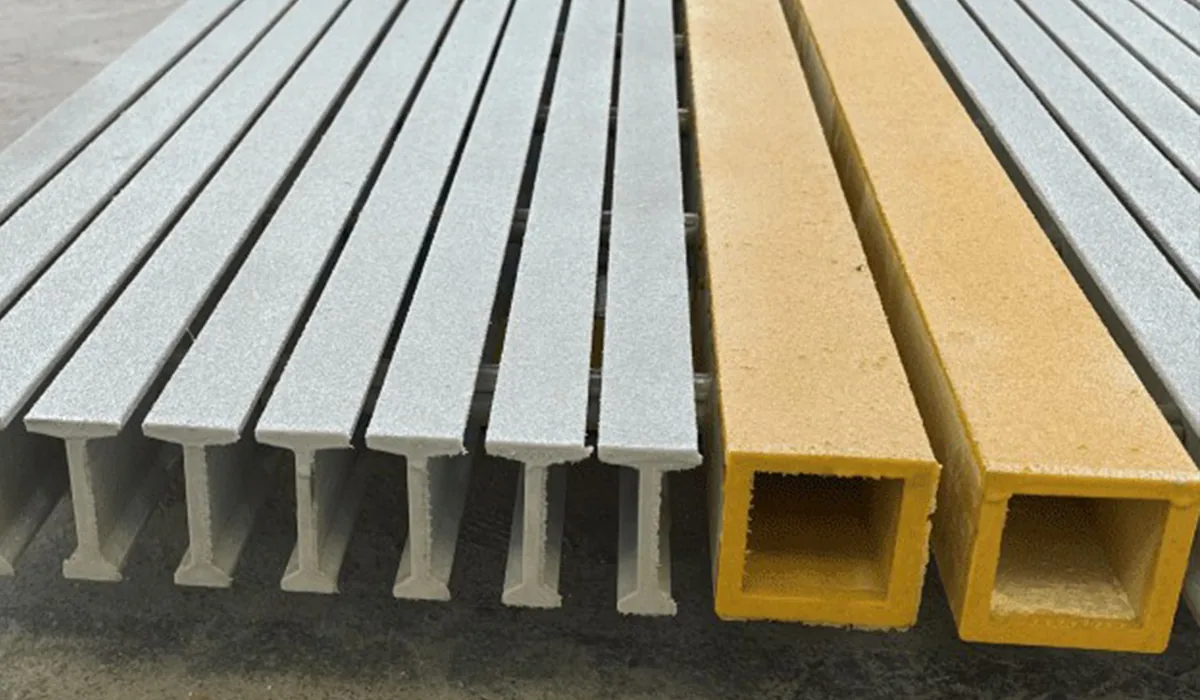
ピッチは中心から中心
棒ピッチは通常、一本の耐荷棒中心から隣の中心までの繰返し距離です。
棒幅がその繰返しの一部を使うため、ピッチと有効開口は同じではありません。同じピッチでも上フランジが広ければ上から見える隙間は小さくなります。
直線棒の簡易確認では、名目上隙間 ≈ ピッチ − 上フランジ幅です。これは寸法のクロスチェックで、最終的な開口率計算ではありません。横棒、表面、実断面で結果が変わります。
高さ38 mmの製品行で計算する
現行一覧には、上幅と開口率が異なる38 mm製品行があります。
T38-33の一覧値は次のとおりです。
- 耐荷棒ピッチ38 mm
- 上幅25 mm
- 開口率33%。
簡易上視計算は38 − 25 = 13 mmです。
I38-60の一覧値は次のとおりです。
- 耐荷棒ピッチ38 mm
- 上幅15 mm
- 開口率60%。
同じ計算は38 − 15 = 23 mmです。
WT38-12の一覧値は次のとおりです。
- 耐荷棒ピッチ43.5 mm
- 上幅38 mm
- 開口率12%。
上視計算は43.5 − 38 = 5.5 mmです。
どれも呼び高さ38 mmですが、上形状、質量、開口率が異なります。計算は上フランジ比較に有用ですが、完成品の実測開口を置き換えません。
また、5.5 mm、13 mm、23 mmのいずれも、特定の履物、車輪、アクセシビリティ、排水条件への適合を承認しません。横棒、表面、方向、端部、受入方法を別に確認します。
ピッチはパネル構造も変える
同じ幅と断面なら、ピッチを変えると幅に入る棒本数が変わります。密なピッチは通常、棒を増やして材料と質量を増やし、開口を減らします。広いピッチは棒が減り、軽く開いたパネルになります。
だからといって、すべての荷重条件で一方向が強いわけではありません。棒本数は分布荷重や小さい接地面の分担を変え得ますが、正確な断面、高さ、樹脂、支間、端部支承、局部荷重、たわみで性能が決まります。密なピッチの浅い品が、別の深い製品行より早く不合格になる場合もあります。
同じ断面とピッチを明記し、支持とたわみ条件を示す荷重表を使います。棒本数の比例だけで耐力を推定せず、材料追加が局部車輪や開口を解決すると仮定しません。
商業面も同じです。開いたパネルは材料を減らしても、支持間隔、深さ、端部枠、固定が増えて差が消える場合があります。名称不明の平方メートル単価ではなく、設置配置と根拠を比べます。
有効開口は局部隙間
有効開口は、指定面で縁から縁まで測ります。
- 測定面
- 測定方向
- 耐荷棒間か、より複雑な格子か
- 端棒、継目、固定詳細
- 見本か完成パネルか。
一つの名目値がパネル全体を表すとは限りません。車輪、履物、工具には局部開口が実用的な値です。
上面と下面の隙間は異なる場合がある
上フランジと、狭いウェブ・下フランジ部では空間が異なる場合があります。I形や広いT形で重要です。上フランジ間の寸法は、ウェブ間や下面間の距離を確定しません。ケーブル、工具、車輪の進入、固定、点検が別の面に依存することがあります。
製品表には上幅bがありますが、すべての下フランジ・ウェブ寸法はありません。下面が重要なら断面・組立図を取得し、歩行面、ウェブ間、下フランジ間のどこで測ったかを記録します。
横棒間隔は別項目
横棒は耐荷棒を連結・安定させ、間隔は通常、棒に沿って中心から中心まで測ります。
これは次ではありません。
- 棒ピッチ
- 上フランジ間の有効開口
- 主支間方向。
完成上面には、耐荷棒を横切る繰返しと、それに沿う別の繰返しがあります。どちらも落下物や小径車輪へ関係するため、棒方向と完成格子方向を同じ確認に残します。
開口率はパネル割合
開口率は呼びパネル表面のうち開いている割合です。次の用途に使います。
- 排水比較
- 通気
- 一般的な自己清掃性
- パネル単位のパターン比較。
次ではありません。
- 最小有効開口
- 完成継目を通過する車輪経路
- アクセシビリティ適合の証明
- 局部閉塞・流量確認の代用。
同じ開口率でも、開口形状と端部条件が異なる場合があります。FRPメッシュと開口のガイドで他の形式と用途を比較しています。
同高さ断面を比較する
現行一覧には上幅・開口率が異なる38 mm製品行があります。高さだけでは足りない証拠です。
製品表でピッチ、上幅、開口率を比べた後、次を確認します。
- 断面図
- 有効開口の実測
- 表面仕上げ
- 必要な通行条件。
一製品の開口を計算し、同じ呼び高さの別断面へ当てはめません。
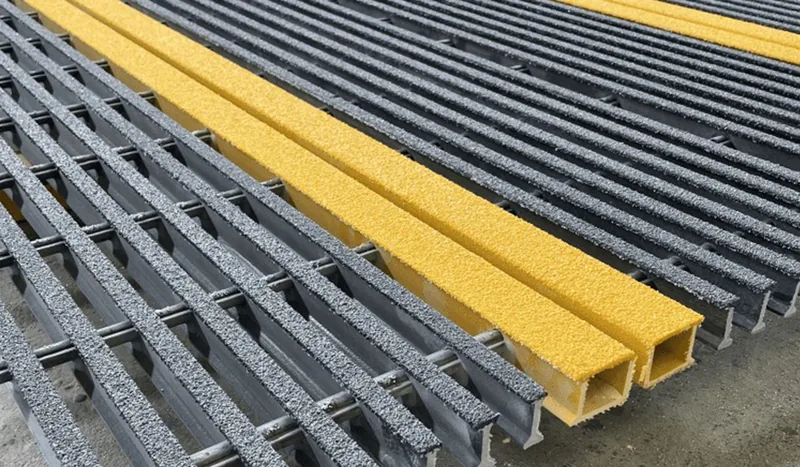
通行方向を確認する
車輪、履物、工具が見る開口は、棒と横棒に対する経路角度で変わります。
次の条件を記録します。
- 主な歩行・車輪方向
- 旋回部
- 車輪幅と接触
- 履物条件
- 工具・落下物
- 下へ通す物。
台車経路では、単一の車輪径メモより経路図が有用です。局部荷重と開口が重なる場合は作業床グレーチングガイドへ進みます。
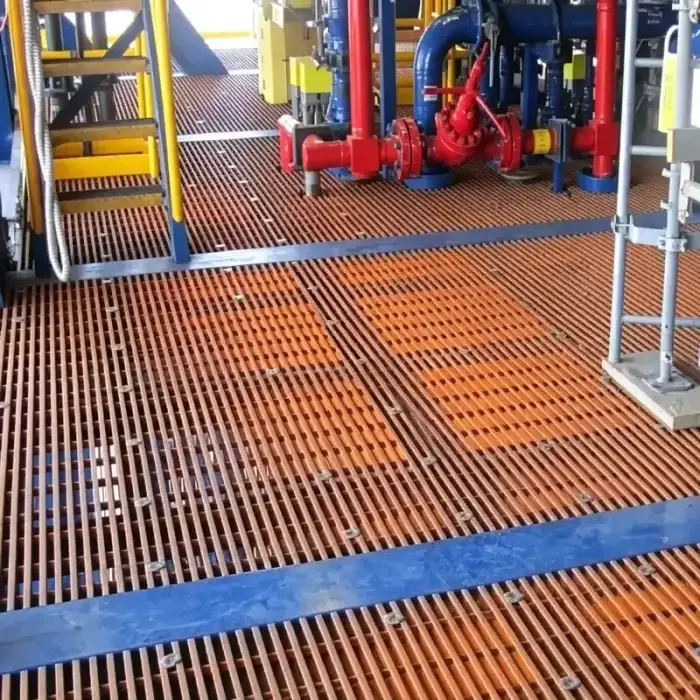
完成端部と継目が局部開口を変える
カタログ模様は完成設置ではありません。次を確認します。
- 端棒と端部閉塞
- 連結具とクランプ
- パネル継目
- 加工片と部分開口
- 無孔・カバー帯
- 枠と端部材。
広い模様でも端部付近で狭くなり、追加枠が別の開口を作る場合があります。名称上の上開口を完成状態とみなす前に、固定金具ガイドでクランプと端部を確認します。
排水と閉塞
開口率は排水比較を支えますが、流路は次の条件にも依存します。
- 棒方向
- 勾配
- 横棒
- 異物形状
- 清掃方法
- 堆積物
- カバーと端部閉塞。
排水用途では流れ方向と予想異物を示します。開口率が大きくても、繊維や固形物を捕捉する形状なら閉塞します。
完成品に開口を記録する
実用的な記録には次を含めます。
| 項目 | 記録内容 |
|---|---|
| 製品行 | I・T・WT、高さ、ピッチ |
| 方向 | 耐荷棒方向、通行・流水方向 |
| 上形状 | 棒・フランジ幅、表面仕上げ |
| 棒ピッチ | 実測中心間距離 |
| 有効開口 | 上面・下面の実測縁間距離と測定面 |
| 横棒間隔 | 棒に沿う実測中心間距離 |
| 開口率 | 製品値と基準 |
| 局部詳細 | 端棒、クランプ、継目、開口、枠 |
| 要求 | 履物、車輪、工具、ごみ、排水、アクセス基準 |
| 結果 | 合否または案件固有の処置 |
これにより、製品説明の確認と完成開口の承認の違いが明らかになります。
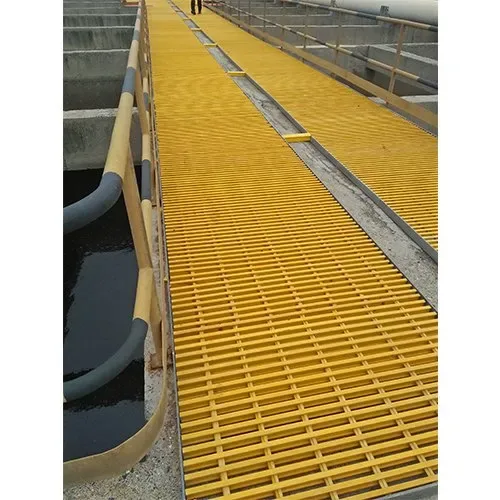
アクセスと公共経路
アクセシビリティ要件では、測定方法、プローブ、方向、開口形状、最大隙間が指定される場合があります。呼びの「細目」、棒ピッチ、開口率から適合を推測しません。
米国Access BoardのADA床・地面ガイドは、該当するアクセス経路で二つの方向条件を示します。開口は直径二分の一インチの球の通過を制限し、細長い開口は長い寸法を主な通行方向へ直交させます。主方向がない場合は両方向が制限され、経路が開口を迂回できる場所も扱います。
そのため、設置後の耐荷棒方向は構造だけでなくアクセス確認の一部です。主経路方向、完成開口形状、支配規格を一緒に使います。製品説明、上面図、開口率だけでは適合を確立できません。
次の事項を示します。
- 適用規格
- 主通行方向
- 測る対象
- 試験・受入方法
- 測定面が上面か下面か
- 表面・端部・継目を対象に含むか。
完成グレーチングを測る
完成見本または納入パネルを設置方向で使います。
- 耐荷棒と横棒を識別する。
- 端部や局部補修を避け、直線棒列を選ぶ。
- 複数位置で棒中心間ピッチを測る。
- 同じ棒の上フランジ幅を測る。
- 必要な各測定面で縁から縁までの有効開口を測り、該当時に下面も測る。
- 棒に沿って横棒間隔を測る。
- 合意した位置で繰り返す。
- 主通行方向と経路角度を記録する。
- 器具、パネル番号、図面改訂を記録する。
車輪・履物確認では、棒に対する経路角度も記録します。斜めから入るキャスターと軸平行に走るキャスターでは局部隙間が異なる場合があります。
最大開口だけを測りません。受入基準が最小通路に関するなら、最大面積部は代表になりません。
一つの隙間から開口率を逆算しない
開口率は耐荷棒、横棒、表面形状を含むパターン全体で決まります。一つの有効隙間からパネル開口率を再現できません。
逆に、開口率から一つの局部隙間も求められません。製品値はパネル比較、実測局部形状は通行・端部確認に使います。
開口選定のよくある誤り
- 棒中心間を有効隙間として扱う。
- 開口率だけを示し、有効開口を示さない。
- 間違った方向で測る。
- 下面・ウェブが支配するのに上面だけ測る。
- 一つの向きの見本と別向きの設置を比較する。
- 横棒間隔を無視する。
- 端棒、クランプ、継目を無視する。
- 一般的な網目寸法からアクセス適合を推定する。
- 細長い開口を主通行方向へ平行に置く。
- 開口率を排水保証とする。
棒間隔の基本原則
断面全体を特定し、ピッチ、上フランジ幅、有効開口、横棒間隔、開口率を別々に記録します。その寸法を実際の通行、対象物、完成設置詳細へ照らします。
割合はパネル比較、局部開口は何が通るかの判断に使います。
開口手順
利用者と通過物から必要寸法を決める
製品の網目や割合を比べる前に、何を通過させるかを確定します。
表面に残す物と下へ通す物を決め、履物、車輪、工具、流量、経路方向を記録します。
棒断面、高さ、中心間距離、横棒間隔を、提案する製品仕様へ結び付けます。
指定した測定点と方向で、完成状態の有効開口を実測します。
端部棒、クランプ、継目、枠を含む設置後の局部開口を確認します。
開口率はパネル比較に使い、局部通路の実寸とは区別します。
案件基準と、見本・図面・試験のどれで確認するかを事前に示します。
根拠の境界
見本と図面だけで説明できること
形状は測定できても、受入可否は案件基準と実際の完成構成で決まります。

正確な製品仕様
一般的な呼称から推測せず、断面、高さ、ピッチ、上幅、横棒間隔を確定します。
完成面の形状
見本または納入品で、有効開口と測った高さを記録します。
経路の角度
車輪、履物、工具、水が棒に対してどの方向から接するかを確認します。
端部と継目の条件
端部棒、クランプ、継目、枠、切抜きを完成開口の一部として含めます。
開口率の役割
パネル全体の比較値として示し、局部の通過余裕とは分けます。
受入の判定方法
案件基準、アクセス基準、測定手順を結果の承認前に示します。
見積チェック
開口レビューに必要な案件情報
製品行、通行体、保持対象、排水、公共アクセス条件を提示します。
- 製品断面 — I・T・WTの種類、高さ、棒ピッチ、上フランジ形、下面就が必要な場合の測定位置。
- 横棒間隔 — 横方向の中心間距離と、パネルを並べたときに必要な位置関係。
- 通行と利用者 — 履物の形、台車や車輪の幅、進行方向、旋回、保守機器、通行頻度。
- 小物と排水 — 表面で保持する物、水の流れる向き、堆積物、清掃の方法。
- 開口と端部 — 切抜き、継目、端部棒、枠など、局部の空間寸法を変える取合い。
- アクセス基準 — 適用する基準または発注者要件。公称網目が適合すると仮定しません。
- 測定方法 — 測る高さ、測定具、対象が見本か完成パネルか加工片か。
- 必要根拠 — 受入判断に必要な製品図、実測見本、案件固有データ。
確認依頼
何を通過させるかをお知らせください
通過対象、保持対象、完成経路の使い方を具体的に記載します。
- ピッチと有効開口を分離する
- 完成方向と端部を考慮する
- アクセス主張を検証可能にする
引抜品の棒間隔と有効開口
耐荷棒ピッチを有効開口として扱えますか。
開口率と局部有効開口は何が違いますか。
開口率が大きければ詰まりにくいですか。
有効開口を測る位置はどこですか。
横棒間隔も有効開口に含めますか。
キャスターは開口率だけで通行可能と判断できますか。
公称19 mmの開口ならアクセス基準に適合しますか。
見本の測定値を納入パネルへ流用できますか。
ピッチを詰めれば必ず耐力が上がりますか。
上面と下面で隙間が違うのはなぜですか。
ADA経路では開口の向きも見ますか。
この内容は、Dengtai Industryの技術・生産チームがプロジェクト条件、利用可能な製品データ、適用資料に基づいて作成・確認したものです。計算、試験、承認が必要な制限は本文に明記しています。 最終確認: