
開口加工の定義
切抜き・分断棒・追加支持の区別
物理的な穴と、支持を含めた構造性能は別の項目です。
- 開口
- 配管や配線、空調ダクト、点検通路、機器を通す空間を作るためにパネル内部へ設ける切抜きです。外周を整えるトリムとは別の加工です。
- 分断される棒
- 穴を開けることでなくなる一体格子の棒です。どの棒が切れるかによって、残る連続性、荷重の流れ、必要な支持が変わります。
- 補強枠・追加支持
- 穴の周辺で荷重を支える必要があるとき、設計に基づいて追加する部材です。樹脂で端を封止しても代わりにはなりません。
- 有効開口
- 設備や点検作業に実際に利用できる、干渉物のない完成寸法です。スリーブや追加枠、封止材によって切抜き線より狭くなる場合があります。
- 基準位置
- 穴の位置を測るための動かない原板端や現場面です。別の基準を使うと、同じ外形でも穴の位置がずれます。
- 切断端処理
- 切断して露出した面を洗う、塗る、樹脂で覆うなどの仕上げです。端部を守りますが、切った棒をつなぎ戻すわけではありません。
- 設備すき間
- 配管や電線、機器の移動、保温、工具操作、点検に必要な周辺空間です。材料を切る線そのものとは異なります。
開口の種類
配管用・点検用・端部切欠きの差
それぞれ完成形、周辺すき間、局部の支持を別項目として確認します。
すべての列を表示するには横にスクロールしてください。
| 開口の状況 | 必要な情報 | 主な確認点 |
|---|---|---|
| 小径配管の貫通 | 配管外径、必要すき間、中心位置、原板基準 | 仕上がり形状、近接棒、開口周囲の支持 |
| 長方形の設備開口 | 開口長さ、幅、角半径、位置、着脱方法、残る帯幅 | 両方向、分断棒、原板分割、局部たわみ |
| 端部切欠き | 切欠き寸法、深さ、位置、原板支承面との関係 | 残る帯材が支持へ届くか |
| 複数・近接した開口 | 各開口番号と共通基準からの位置一覧 | 格子の累積損失、細い残り部、加工順 |
| 支持に近い開口 | 支持面までの距離、支持形状、荷重位置 | 小さい開口でも重要な局部荷重経路を分断し得る |
| 大きな点検開口 | 着脱部分、ヒンジ・吊具、周囲支持、施工順 | 原板の切断だけでなく組立体全体と取扱い |
図面チェック
加工へ進める前に図面で確認する条件
製作可能な形でも、穴周辺の荷重伝達は設計側の確認が必要です。
この構成を選ぶ条件
- 開口寸法、仕上がり形状、位置、必要な設備すき間が寸法で示されている。
- 原板支持、分断する棒や格子、残る支持経路が図面にある。
- 必要な追加枠・補強支持が責任設計者によって特定されている。
- 上面、格子方向、切断端処理が明記されている。
- 工場と現場の加工範囲が図面改訂に対応している。
別の解決策を検討する条件
- 目的や位置寸法のない「穴」だけが依頼されている。
- 一律の最大開口寸法が、すべての原板、支持、支間、荷重に当てはまると考えている。
- 写真や旧原板の端だけを基準に開口を配置している。
- 端部封止で切断棒、耐荷重、構造連続性が戻ると考えている。
- 支持や固定位置が変わるのに図面を改訂していない。
開口図
開口加工図に必要な八つの情報
寸法だけでは加工対象の完成形状や個体を特定できません。
すべての列を表示するには横にスクロールしてください。
| 図面項目 | 重要な理由 | 図示する内容 |
|---|---|---|
| 開口番号 | 複数開口を加工から出荷まで一意に識別する必要がある | 開口ごとに番号を付け、図面と部品一覧で同じ番号を使う |
| 仕上がり形状 | 円、長方形、曲線、切欠きで分断する棒が異なる | 必要に応じ半径や角処理を含めて寸法化する |
| 基準からの位置 | 左右反転や累積誤差で配管位置から外れる場合がある | 明確な固定基準からX・Y寸法を示す |
| 必要すき間 | 切断開口は配管や継手の施工・点検すき間と異なる | 配管外径、環状すき間、保温、工具アクセスを示す |
| 分断される棒 | 局部荷重経路と残る棒の連続性が変わる | 支持方向またはLWO、影響棒を図示する |
| 支持 | 支持と追加枠を案件の構造条件へ合わせる必要がある | 開口周囲の支持面、枠、原板継目、荷重経路を示す |
| 端部処理 | 切断端封止は別の仕上げ要件 | 対象端部と、外観処理か保護処理かを明記する |
| 部品識別と改訂 | 納品部品を同じ開口一覧へ一致させる必要がある | 部品記号と図面改訂、上面、向きを示す |
成形FRPグレーチングの開口は一体格子の一部を除去するため、位置、分断される棒、設備すき間、残る支持、切断端処理をまとめて確認する必要があります。 原板構造、支持配置、支間、荷重を確認せずに一律の「最大開口寸法」は適用できません。
工場は配管穴、長方形の点検口、曲線形状、端部切欠きを加工できますが、不完全な設備スケッチを承認済み構造配置には変えられません。図面には、何のための開口かと、完成片がその周囲でどう荷重を支えるかを示します。

穴を描く前に目的を特定する
開口の用途は次のように分かれます。
- 配管・電線管
- ケーブル
- ダクト
- 保守点検
- 吊り上げ・設備すき間
- その他の設計貫通部。
対象物と運用すき間を記録します。150 mmの配管でも、環状すき間、スリーブ、保温、ケーブル曲げ半径が必要なら、150 mmの切断穴とは限りません。
切断上の穴と、実際に使える有効開口を分けます。完成支持や端部処理で有効開口が小さくなる場合もあります。
基準を決めて位置を寸法化する
寸法だけを示す開口図は不完全です。原板または現場の固定基準から位置を定めます。
- 二つの原板端
- 名前を付けた完成片の角
- 支持中心線
- 固定枠の面。
累積誤差で設備位置から外れないよう、多数の切断を連続寸法でつながないようにします。基準が上面と向きのどちらに属するかも示します。
交換パネルでは実際の既存設備位置を測ります。旧パネルの寸法を写すと、過去のずれを繰り返す場合があります。
分断される棒・網目を特定する
成形グレーチングは連結した格子ですが、切断は局部棒を除去します。
- 開口の占有範囲
- 通る棒
- 残る連続帯
- 支承方向またはLWO
- 支持に近いか
- 近くにパネル継目があるか。
切断幅だけで影響を判断できません。狭い支承帯に近い小さな開口が、支持のよい大きな開口より厳しい場合があります。荷重と支持の確認は切断方法と分けて行います。
開口周囲の支持を確認する
開口は格子と支持への経路を分断する場合があります。案件図面に次を示します。
- 残る支持
- 追加端梁、枠、端部材の要否
- その部材と主構造の接続
- 開口付近の荷重
- パネルの取外し可否。
供給者は、設計が提示された枠詳細を製作できますが、穴寸法だけから耐荷枠を作りません。施工ガイドで支持測定、パネル間隔、仮組みを説明しています。
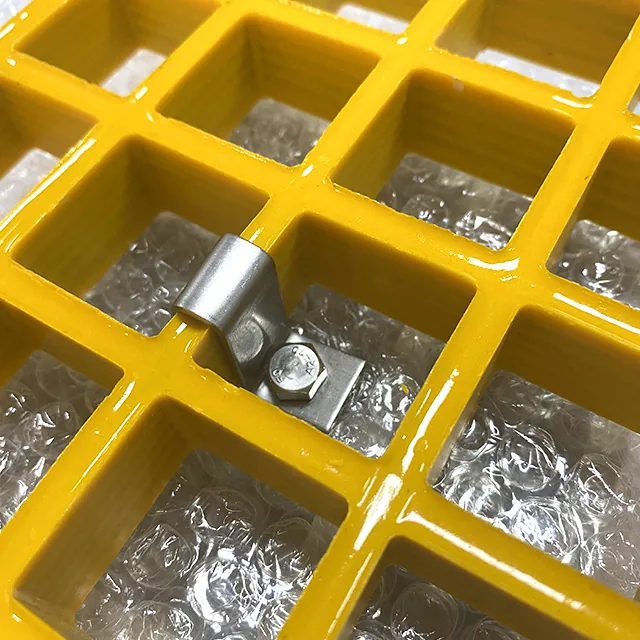
切断端封止と構造補強を分ける
切断で新しい複合材端部が露出します。注文に必要なら、適切な方法で洗浄・封止できます。
封止は直接曝露や外観を改善できますが、次は行いません。
- 除去した棒を戻す。
- 分断した構造経路を再接続する。
- 支承を作る。
- 支持されない枠を支えるパネルへ変える。
- 別構成へ案件証明を適用する。
切断端の封止記録と加工方法では、処理、硬化、検査の内容を説明しています。構造支持は別の設計問題です。
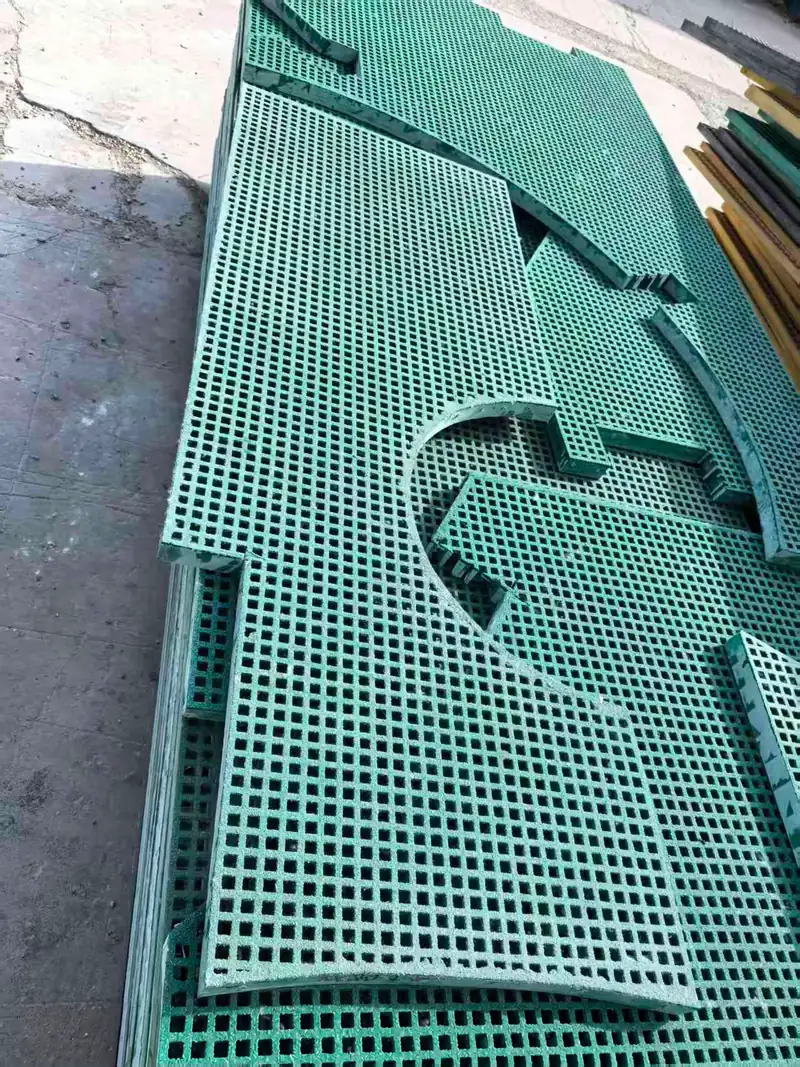
よくある開口の種類
配管・丸穴貫通
配管外径、必要すき間、中心位置、スリーブや環状すき間を示します。丸穴でも原板位置によって局部支持と格子分断が変わります。
長方形の点検開口
仕上がり長さ、幅、角処理、位置、着脱方法を示します。成形格子の二方向を分断する場合、残る周囲と支持を確認します。
端部の切欠き
外周形状と支承幅、残る帯材が変わります。一般的な別詳細ではなく、支持部と同じ平面図に示します。
複数・密集した開口
各開口に番号を付け、共通基準から位置を示します。「小さな穴」が集まると格子の大きな部分を除去し、細い残り部を作る場合があります。
手すり柱・設備脚・吊り点の貫通
柱、設備脚、吊り点の穴は、単なる逃げ穴ではありません。柱や機器を支持枠へ構造接続し、開口で歩行パネルの棒が切れる場合があります。
柱・ベースプレートの範囲、固定位置、接続方法、荷重、パネル下の支持を示します。穴自体を構造接続部にせず、独立して支持できなければ組立体全体を設計確認します。
工場切断と現場切断
次の場合は工場切断が適します。
- 開口形状が決まっている。
- 寸法と向きが確定している。
- 端部封止が必要。
- 仕上げ端に近い。
- 出荷前に検査・識別したい。
次の場合は現場切断が適します。
- 貫通部を現場で実測する。
- 仮設の建設開口である。
- 設置設備との位置確認が必要。
- 承認された現場加工範囲である。
どちらも適切な切断方法と端部処理計画が必要です。原板・加工品の比較で商業範囲を比べます。
開口図の作り方
平面図に次を示します。
- 完成パネル外形
- 支持部と支承面
- パネル継目
- すべての開口番号
- 仕上がり開口寸法と形状
- 基準寸法
- 必要な設備すき間
- 分断棒またはLWO方向
- 追加支持・枠
- 上面、部品記号、図面改訂。
配管、カラー、縁石、枠で完成組立体が変わる場合は断面図も加えます。
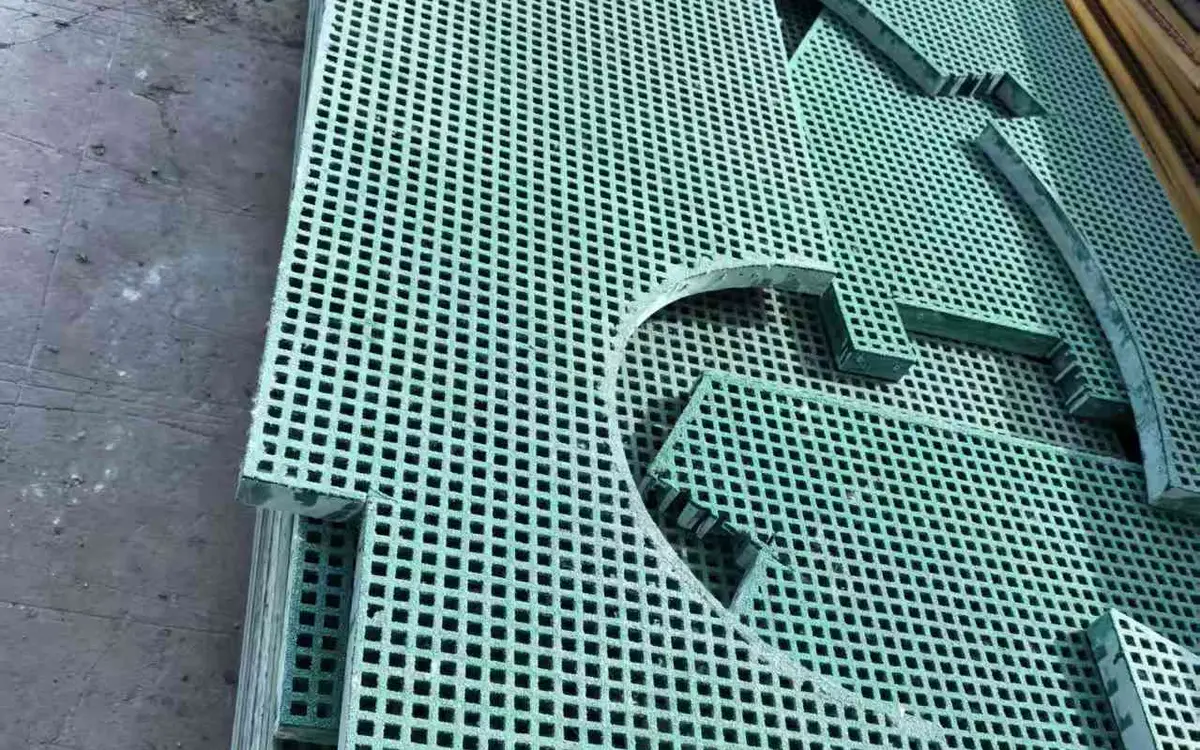
当社工場が確認できる範囲
提供図面について次を確認します。
- 開口を選択原板へ入れられるか
- 完成寸法と位置
- パネル方向
- 切断・穴あけアクセス
- 要求された端部処理
- 部品表示と梱包。
この確認は、責任設計者による構造計算や設置作業床の承認を代替しません。開口周囲の支持が未定義なら未入力事項として指摘します。複数貫通部、取外しカバー、設備支持が一つの表面にある場合は作業床全体のレビューへ進みます。
開口加工品の設置確認
受入・設置時に次を確認します。
- 部品記号と図面改訂
- 開口寸法と位置
- 上面と向き
- 切断端がきれいで指定どおり処理されているか
- 追加支持と枠
- 残存支承の連続接触
- 固定具・クランプへのアクセス
- 格子と開口に施工異物がないこと。
配管位置や支持経路と合わない、形状のきれいな開口も誤品です。
加工後に開口が変わる場合
切断後の変更は、旧開口位置と切った棒がすでに完成片へ反映されているため、新たな確認が必要です。
既存開口を広げる
新しい形状、基準位置、残る連続棒、支持、すき間、端部処理を確認し、再切断前に図面を改訂します。新しい形状と支持が成立する場合だけ広げられます。
開口を移動する
旧開口を未加工格子として扱えません。旧位置と新位置の両方で局部棒と荷重経路が変わります。承認された設計解決策がなければ、新しい部品を作る方が安全です。
向きの誤りを直す
穴寸法が合っていても、上面、格子方向、開口基準、部品記号が誤る場合があります。確認なしに部品名を付け替えず、向きが設計の一部なら作り直します。
穴や損傷棒を埋める
樹脂や見た目上のカバーは、連続棒、支承、元の構造経路を戻しません。部品を交換するか、設置条件に承認された設計補修を得ます。
そのため、工場は遅れて届いた現場指示を自動的な再加工としません。十分な連続棒と支持が残る小さな拡張は可能でも、開口移動、支承帯の消失、柱接続位置の誤りは、新材料や設計変更が必要です。
切断ガイドは加工方法を扱いますが、技術的に切れる変更が構造承認になるわけではありません。交換品は実際の成形グレーチング構成へ戻って製作します。
例:配管貫通の確認
配管貫通が次の条件だとします。
- 配管外径114 mm
- 指定環状すき間15 mm
- 中心が基準Aから320 mm、基準Bから610 mm
- 支持線が開口端から90 mm
- 長方形成形格子で指定LWO方向がある
- 切断端封止を依頼。
図面には実際の設計に基づく名目仕上がり開口、二つの基準寸法、配管すき間、支持線、向き、端部処理を示します。
加工者はその図面どおりに切れます。案件設計者は、配管周囲の荷重経路と追加支持を引き続き確認します。
開口見積を保留する条件
次の場合は、加工見積を保留または条件付きにします。
- 穴寸法の基準がない。
- 「現場確認」とあるのに工場切断を求める。
- 設備すき間が定義されていない。
- 開口周囲の支持がない。
- 荷重方向または上面が不明。
- 開口で損傷棒を直すつもり。
- 端部封止を構造補強としている。
- 切断一覧と図面改訂が一致しない。
類似製品の写真に穴が写るだけでは、不完全な開口図を承認できません。
成形グレーチング開口の基本原則
開口を、支持されたパネルの完成部分として確認します。穴を寸法化し、固定基準から位置を決め、影響する棒と支持を記し、端部処理を定義し、部品記号を加工まで引き継ぎます。
封止は端部保護、支持は別の構造入力として扱います。この区別により、きれいな切断を構造補修と誤認しません。
工場確認
設備条件から加工品確認までの六段階
必要空間を先に定め、その後に穴表、支承、端部処理、部品番号を整えます。
配管、ダクト、ケーブル、点検対象から必要すき間と仕上がり開口を決めます。
上面と向きを示した原板または枠の基準からX・Y寸法を取ります。
原板構造、支持端、残る棒、必要な追加枠を一体で確認します。
どの切断端を洗浄、封止、塗装などで保護するか、目的も図面に記します。
承認改訂に従って切断・穴あけし、完成品へ開口番号と部品記号を引き継ぎます。
開口寸法、位置、端部状態、向き、支持取合い、表示を図面と照合します。
加工実績
工場が保証できる切抜き形状
切断・加工・記録は管理できますが、設置後の荷重伝達は案件設計者が確認します。

切断形状は図面に従う
工場には矢印を書き込んだ写真ではなく、仕上がり開口と位置の寸法が必要です。
支持を推測しない
追加枠は設計・指定された場合に製作し、端部封止を支持の代替にしません。
向きを保持する
上面、LWO、開口基準を加工から梱包まで部品と対応付けます。
端部処理の範囲を定める
洗浄、封止、切断端検査は前提ではなく、明記された作業です。
部品識別を引き継ぐ
各開口を部品記号と図面改訂へ結び、似た原板同士の入れ替えを防ぎます。
構造承認は別
提供形状を加工できますが、荷重経路と作業床全体は責任設計者が確認します。
見積依頼チェックリスト
開口加工見積もりに必要な提出資料
開口番号入り配置図、設備外形、支承条件を同時に渡します。
- 目的と対象設備 — 何を通す穴か、その配管・ダクト・ケーブル・点検対象の外形寸法を示します。
- 仕上がり開口 — 完成時の形、縦横または直径、角部・半径処理、許容差を記載します。
- 必要すき間 — 配管周囲、点検、スリーブ、保温、工具操作に必要な余裕を示します。
- 基準からの位置 — 上面が分かる原板端または枠を基準に、穴のX・Y位置を記入します。
- 支持と枠 — 支持位置、受ける面、残存棒、追加する枠の条件をまとめます。
- 原板構成 — パネル高さ、格子間隔、構造、樹脂、表面、原板外形を指定します。
- 端部処理 — どの切断面を洗浄・封止・塗装するか、方法も含めて示します。
- 部品識別 — 各穴の番号、完成片番号、数量、上面の向き、図面版を対応付けます。
図面相談
配管・開口図と支承図をお送りください
穴の一覧と、分かる範囲のパネル・支持条件を添えます。
- 切抜き形状と基準寸法を先に確認
- 支承と追加枠を別項目として明記
- 切断端処理と個体表示を追跡
成形パネルの切抜き加工
成形パネルなら、どの寸法の穴でも加工できますか。
切断端を樹脂で覆えば、元の強度が戻りますか。
配管用の穴は、どの位置寸法で指示しますか。
長方形の点検口には、どの情報が必要ですか。
支持部の近くにある小さな穴も再検討しますか。
工場で穴の周囲に支持枠を付けられますか。
加工済みパネルの受入では何を見ますか。
納品後に穴を大きくできますか。
位置を誤った穴を樹脂で埋め、別の位置に開け直せますか。
この内容は、Dengtai Industryの技術・生産チームがプロジェクト条件、利用可能な製品データ、適用資料に基づいて作成・確認したものです。計算、試験、承認が必要な制限は本文に明記しています。 最終確認: