裁切清单优化
玻璃钢格栅裁切清单:整板利用率、余料与方向
根据成品件和实际整板计算利用率,并把承载方向、切缝、修边、开口、件号与图纸版本留在同一份受控清单中。
撰写
Dengtai Industry
发布
·
复核

成品件和整板是同一订单中的两个层级。照片:登泰实业。
一份有用的玻璃钢格栅裁切清单,同时识别成品件和消耗的整板。 完成尺寸、数量、承载方向、开口、支承与边缘处理属于每块成品件;整板尺寸、网格或条材方向、切缝和修边属于排料方案。只有这些字段连接以后,才计算面积利用率。
本页可下载的 CSV 是起始结构,不是已批准订单。它由登泰实业加工团队整理并复核,使估价、工厂裁切、检验和包装使用同一批件号。
CSV 中有明确标记的示例行。请替换为项目件号,并保留图纸版本、支承、方向、开口、边缘范围和余料决定。
玻璃钢格栅裁切清单中的“利用率”是什么
常被称为利用率的数字有三种:
- 成品面积利用率: 所需成品总面积除以整板面积。
- 可用材料利用率: 成品加批准可再用余料后除以整板面积。
- 商务利用率: 报价采用的面积和数量基础。
第一种是算术,第二种还要确认余料几何、方向、质量与未来用途,第三种取决于供应商是否分开计价整板、交付面积、切割、封边和损耗。
三种都保留,不能只写一个笼统百分比。
毛余面积不会自动成为余料
一块板切出成品后,剩余材料可能是:
- 可识别并保存的连续条;
- 没有未来用途的小块;
- 含开口、缺陷或损伤边缘的区域;
- 不能旋转给另一成品使用的方向性余料;
- 已被切缝和最终修边消耗的材料。
只有受控余料表才能判断未用面积是否可再用。玻璃钢格栅定制件指南处理成品身份,本页增加排料和利用率。
排料前先锁定整板
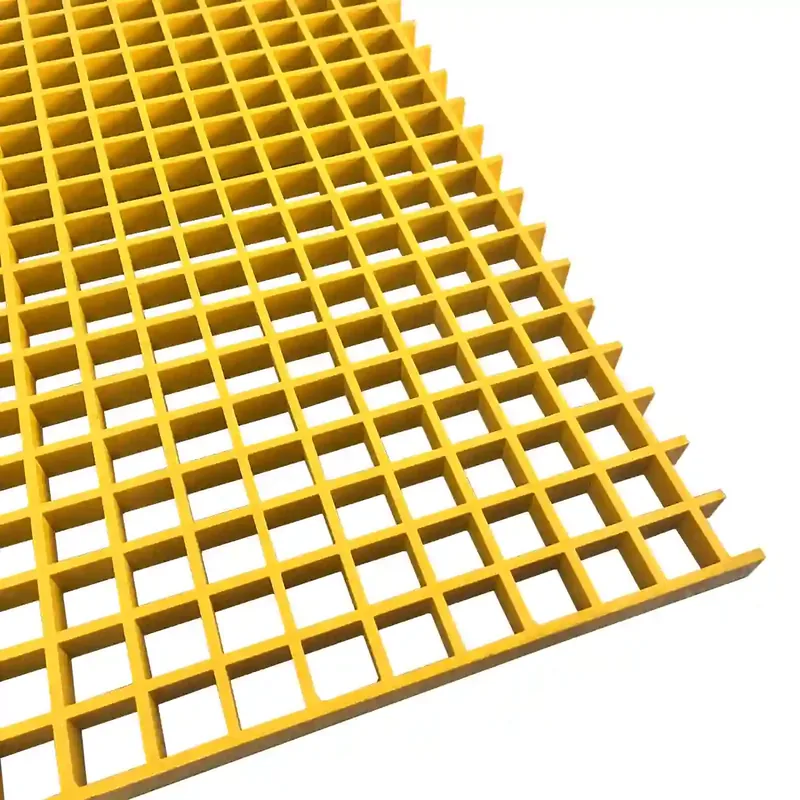
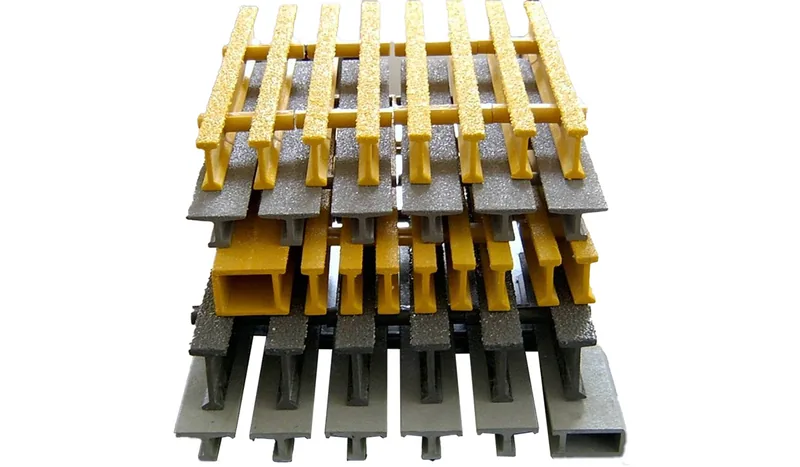
模塑格栅要记录实际板长板宽、厚度、网格、树脂、表面、颜色和顶面;拉挤格栅要记录板宽、承载条长度、I/T/WT 型材、节距和横杆布置。
整板必须是工厂实际可供产品。名义 4 × 8 英尺板不一定精确等于 1220 × 2440 mm,定制拉挤板也没有通用库存外轮廓。玻璃钢格栅整板指南说明整板产品行与成品件表有何不同。
定义排料坐标系
使用一个图纸基准和一个整板方向,标出:
- 板宽与板长;
- 承载条或网格方向;
- 顶面及外观方向;
- 修边边;
- 切缝假设;
- 每块成品件号;
- 旋转状态;
- 开口与支承区;
- 剩余条带。
模塑格栅支承布置指南和拉挤玻璃钢格栅承载方向提供裁切清单必须回指的结构图。

计算示例:一块模塑板切出四件
以 1220 × 3660 mm 模塑整板和四块 600 × 1800 mm 成品为例:
- 整板面积:
1.220 × 3.660 = 4.4652 m²; - 成品面积:
4 × 0.600 × 1.800 = 4.3200 m²; - 毛余面积:
4.4652 − 4.3200 = 0.1452 m²; - 面积利用率:
4.3200 ÷ 4.4652 ≈ 96.7%。
两列名义成品占用 1220 mm 中的 1200 mm,两行 1800 mm 占用 3660 mm 中的 3600 mm。扣除切缝和修边前,剩余 L 形区域为 20 mm 边条和 60 mm 端条。
为什么百分比不能直接放行
96.7% 没有考虑:
- 刀缝;
- 工厂精确修边;
- 成品尺寸公差;
- 顶面限制;
- 网格或承载方向;
- 成品件上的开口;
- 20 mm 余条是否有未来用途;
- 每块成品是否具备有效支承。
面积计算仍然有用,它揭示了成品与整板的关系,只是不能代替图纸与支承审核。
按确认产品依据估算重量
CSV 中的 estimated_piece_mass_kg 和 mass_basis 让重量估算可用,却不把估算变成无依据批准。重量与面积利用率分开计算;利用率说明多少整板成为命名成品,不说明成品多重,也不会把未用面积变成交付材料。
先确定工厂可供的模塑、小网孔或拉挤产品行,使用其确认的单位面积或单位长度质量,按成品几何计算并记录来源。产品行或质量依据未确认时,估算应保持 TBC,不能套用通用材料密度或别的产品系列。96.7% 的排料比例只说明整板中有多少成为命名成品,不说明成品重量,也不把未用面积变成交付材料。玻璃钢格栅重量指南和模塑格栅整板重量说明产品行、厚度、网格和成品尺寸怎样影响结果。
成品件重量也不是包装毛重。夹具、边部处理、隔垫、标签、托盘、木箱和交付余料都会改变运输重量,件重留在裁切清单,包装毛重则进入包装记录。
方向会改变“尺寸合适”的含义
拉挤格栅
主要荷载路径沿承载条,每根承载条都必须在有效支承之间连续,端部还要承压。成品旋转 90° 后仍可能装进矩形位置,却不再按设计方向跨越。拉挤格栅端部裁切指南说明端部条件,拉挤格栅跨距挠度说明旋转为何可能使原支承数据失效。
模塑与小网孔格栅
方形模塑网格看似对称,但产品行、开口长边方向、表面花纹、顶面和成品方向仍可能重要。双层小网孔板还有上下网格,应记录批准面和限制,不能默认旋转没有影响。
开口会打断排料
一个开口可能切除多根格条或部分顶面,也会改变周围支承与可用余料。被切格条和开口支承要画在同一布置中;封边不能恢复结构。
把每块余料归类后再称为可用
使用三种状态:
| 状态 | 含义 | 必须记录 |
|---|---|---|
| 批准可再用候选 | 余料已有明确未来件、尺寸、方向和状态 | 余料编号、产品行、尺寸、状态及保管方 |
| 项目余料 | 为可能变更而保存,但没有批准最终件 | 存放位置和复核日期 |
| 废料 | 因方向、尺寸、损伤、污染或无用途而不可再用 | 原因及处置或回收路线 |
没有标签的条材不能算可用余料,因为无人能证明其产品行、方向和经历。玻璃钢格栅补单色差对色样也采用相同原则:未来使用取决于保留身份。

与图纸、报价和装箱单一起放行裁切清单
同一批件号应出现在:
- 安装布置;
- 裁切清单;
- 报价或计价表;
- 工厂图和排料图;
- 首件或检验记录;
- 标签和装箱单。
图纸为 B 版时,裁切清单不能仍按 A 版;成品方向或顶面改变时,即使长宽未变,也需要可见版本变化。
玻璃钢格栅报价比较说明怎样比较供应商的整板消耗、交付面积、切割、边部处理和包装。出口计量单位指南把成品件数带入包装记录。
工厂视角:优化真实产品,不只是矩形
工厂裁切审核从整板产品行和批准布置开始,需要知道成品能否旋转、怎样支承、哪些格条被切断、哪些边缘需要封闭,再比较不同排料,并保持成品件号可见。面积利用率更高,却产生窄薄无支承条、未经批准旋转或难以搬运的排料,并不自动是更好的加工方案。
报价要显示供应商怎样处理:
- 整板数量和实际尺寸;
- 交付成品面积;
- 切缝与修边;
- 切割和边部处理;
- 件号标记或标签;
- 批准余料;
- 包装和运费。
这样形成的裁切清单,才能被优化、报价、生产并按照同一几何检查。
获取报价
玻璃钢格栅裁切清单:整板利用率、余料与方向询价
- 附当前图纸版本
- 整板与成品件分开
- 每件标出适用方向
计算示例
把余料称为可用以前先算面积利用率
算术简单,放行判断并不简单。
| 示例数值 | 计算 | 结果 |
|---|---|---|
| 整板 | 1.220 m × 3.660 m | 4.4652 m² |
| 成品件 | 4 × (0.600 m × 1.800 m) | 4.3200 m² |
| 未用面积 | 4.4652 − 4.3200 | 0.1452 m² |
| 面积利用率 | 4.3200 ÷ 4.4652 | 约 96.7% |
| 切缝和修边 | 尚未从面积差中扣除 | 应从可用成品和余料中扣除 |
| 最终可用利用率 | 需要批准排料和余料清单 | 不能只靠面积差确定 |
构造
模塑与拉挤格栅的裁切和利用率有何不同
方向和整板形式会改变旋转与排料的含义。
| 裁切问题 | 模塑格栅 | 拉挤格栅 | 放行前问题 |
|---|---|---|---|
| 主要方向 | 网格图案、开口长边方向和顶面 | 平行承载条必须在有效支承之间连续 | 方向是否相对统一项目基准标出 |
| 整板来源 | 标准板幅和模塑产品行 | 定制板宽和承载条长度 | 排料是否使用实际供货整板 |
| 旋转 | 可能改变网格方向、外观和支承方向 | 可能改变跨度路径和端部承压 | 每件是否允许旋转 |
| 开口 | 切断网格条和顶面 | 打断承载条与横杆 | 哪些条被切除、还剩什么支承 |
| 边缘 | 模塑切面和表面边 | 承载条端部、横杆端部和切边 | 哪些面需要封闭或处理 |
| 余料 | 只有相同产品行和方向才可能再用 | 可能保留方向性条材,却未必满足原跨度 | 余料是批准件、项目库存还是废料 |
清单
把裁切清单变成生产记录所需的字段
十二个字段让成品件与图纸、支承和包装保持连接。
| 裁切字段 | 必须记录内容 | 作用 |
|---|---|---|
| 件号 | 与布置图和图纸一致的唯一标识 | 防止相同外轮廓被误当可互换 |
| 成品尺寸 | 长、宽、单位和公差 | 定义工厂必须交付什么 |
| 数量 | 成品件数量,不是整板数量 | 避免报价数量含义不清 |
| 产品行 | 构造、厚度或条材断面、网格或节距、树脂和表面 | 只有尺寸不能识别产品 |
| 方向 | 从同一基准标出承载条或网格方向 | 旋转后的件可能不再符合支承设计 |
| 支承与跨度 | 受支承边、净跨和承压 | 排料不能批准结构 |
| 开口和孔 | 尺寸、基准位置和开口周边支承 | 被切除格条会改变局部荷载路径 |
| 边缘处理 | 哪些面封闭、处理或保留切边 | “已封边”不是完整范围 |
| 顶面 | 必要时记录表面方向或外观面 | 防止左右手件翻转 |
| 图纸版本 | 当前受控引用 | 防止不同版本进入同一排料方案 |
| 余料处置 | 可再用候选、项目余料或废料 | 防止未核实余量再次被承诺 |
| 标记与包装 | 标签、捆包和包装要求 | 把裁切清单连接到收货与安装 |
计划顺序
从图纸版本到已放行裁切清单
先排实际产品,再对剩余几何分类。
确认构造、整板尺寸、网格或承载条方向、顶面和图纸版本。
分配件号并记录完成尺寸、数量、方向、支承、开口和边缘范围。
放置每件成品、旋转和修边余量,并显示切缝和预期修边。
计算成品面积、未用毛面积和面积利用率,再列出实际余料形状。
判断每块余料是批准可再用候选、项目余料还是废料。
找出被切断格条、无支承边缘、窄条和需要工程审核的开口。
让裁切清单、图纸、报价、检验表和装箱单使用同一件号与版本。
- 受控图纸 — 一张当前布置和支承图,带版本及从指定基准实测的尺寸。
- 整板 — 产品行、实际整板尺寸、网格或承载条方向及所需顶面。
- 成品件编号 — 每个左右手、旋转、开槽或不同件使用唯一编号。
- 成品尺寸 — 每件记录长、宽、数量、单位和公差。
- 方向与支承 — 承载条或网格方向、受支承边、净跨和承压宽度。
- 开口与孔 — 每个开口的位置、尺寸、对象净空、被切格条和周边支承。
- 边缘范围 — 需要封闭或处理的面及相应检验证据。
- 切缝与修边 — 工厂切割余量、边部修整和项目规定的尺寸公差。
- 余料规则 — 哪些可以再用、哪些仍属于该项目留存。
- 件号标记 — 标记方法、方向标识及随装箱单附带的标签。
玻璃钢格栅裁切清单与利用率问答
玻璃钢格栅整板利用率是什么
面积利用率高就一定是好排料吗
模塑格栅件可以旋转吗
拉挤格栅件可以旋转吗
96.7% 示例是报价或生产结果吗
裁切清单 CSV 是否用面积利用率计算重量
余料以后可以再用吗
裁切清单除了尺寸还需要什么
切割或封边能恢复被打断的格条吗
工厂按件表裁切,为何还要整板尺寸
第一次应发送什么文件
边界
面积利用率不能批准哪些内容
高利用率不能替代方向、支承、荷载和余料审核。
- 利用率边界 — 面积利用率是计划指标,不批准支承、荷载、挠度、最小件尺寸、旋转或余料用途。
- 成品件身份 — 每个唯一成品件都需要独立件号和方向标记,即使它与另一件长宽相同。
- 加工来源 — Grating Pacific 的加工与布置资料把库存板宽和承载条方向列为排料与支承规划输入。 查看 Grating Pacific 的布置与加工说明
- 订购字段来源 — McNICHOLS 的订购方法把产品构造、网格或条材方向、整板或裁切件、加工、配件和公差分开处理。 查看 McNICHOLS 玻璃钢格栅订购字段
本页内容由 Dengtai Industry 技术与生产团队依据项目条件、现有产品资料和适用文件编写并核对。需要另行计算、测试或批准的边界已在正文中说明。 最后核对: