模塑格栅到货指南
模塑玻璃钢格栅到货验收:尺寸、外观与标识
进入库存前把整批货作为订购产品检查,确认身份、数量、尺寸、状态、切割、边处理、件号、包装和约定文件。
撰写
Dengtai Industry
发布
·
复核

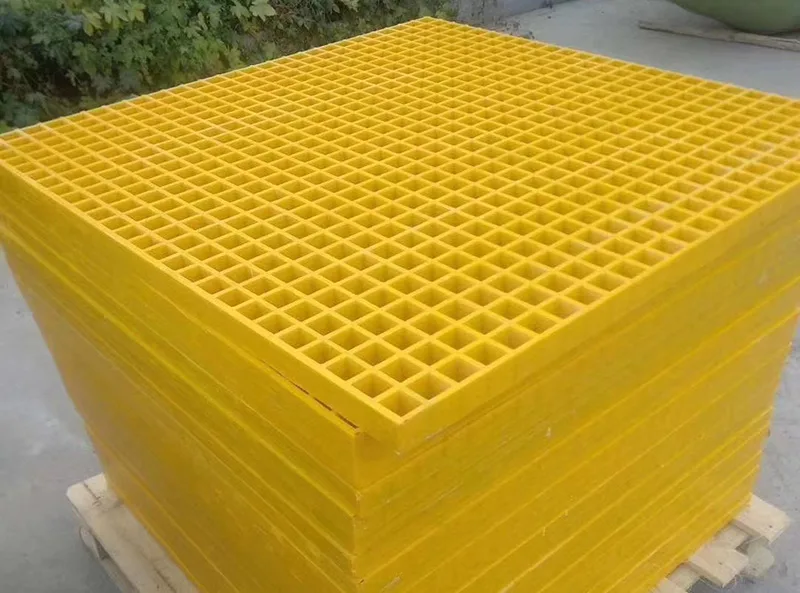
板件移动或混入现场库存前,先检查包装和身份。照片:登泰实业。
检查术语
到货检查、验收和性能试验不同
分别判断到了什么、是否匹配以及已证明什么性能。
- 到货验收
- 货物到达后、进入库存施工或安装前执行的检查,把交付件与订单及约定验收准则比较。
- 产品身份
- 交付件与采购订单、产品行、图纸版本、件号和装箱单条目之间的关系。
- 实测尺寸
- 记录量具和基准下的长度、宽度、深度、网格或开口,与名义产品描述不同。
- 外观状态
- 裂纹、崩边、空洞、分层、露纤维、表面饰面和颜色等可见观察,验收准则应来自订单或项目规格。
- 运输损伤
- 放行后或搬运运输期间发生的损伤,应与制造不合格分开记录以利调查责任。
- 暂扣
- 身份、状态或证据仍未接受时的受控状态,应隔离并保存实物。
- 验收准则
- 判断到货观察的书面要求。没有可测准则时,应记录状态并请求处置,不能自行编造公差。
到货检查图
模塑格栅交付应检查什么
可见实物、物理测量和文件支持决定的不同部分。
横向滑动可查看全部列。
| 检查项 | 核对什么 | 为什么重要 |
|---|---|---|
| 身份 | 采购订单、产品行、图纸版本、件号和装箱单条目 | 外观相似不能证明收到正确产品 |
| 数量 | 清点捆包、整板和成品件并与装箱单比较 | 不能用混合或不完整包件计数掩盖短缺 |
| 尺寸 | 按约定基准测长、宽、深、网格和成品件尺寸 | 名义标签不能代替实测值 |
| 外观 | 裂纹、崩边、空洞、分层、露纤维和整体可见状态 | 表面观察帮助识别损伤,不能证明承载能力 |
| 表面与颜色 | 铺砂、凹面、颜色参照及其他约定可见字段 | 外观验收需要约定光线、样品或颜色参照 |
| 加工 | 按批准清单检查切边尺寸、开口、件号和封边 | 板件正确但切割或方向错误,仍是错误交付件 |
放行决定
何时接受、暂扣或报告格栅货批
清楚记录可防止未决件进入安装库存。
以下情况适合采用…
- 整板、厂切件或混合交付进入普通库存前。
- 一批货物含多个尺寸、开口、表面或件号时。
- 采购订单规定尺寸记录、封边或文件要求时。
- 货物出现损伤、短缺或身份不清时。
以下情况应另行评估…
- 只凭发票接受而未检查实物。
- 用照片判断尺寸。
- 未与约定样品和光线比较就把颜色差异判为缺陷。
- 把暂扣件混入安装库存。
- 把外观检查当作荷载、防火、防滑或化学试验。
检查清单
模塑玻璃钢格栅到货八项检查
记录观察及其来源,而不是依赖总体印象。
横向滑动可查看全部列。
| 到货字段 | 检查什么 | 记录什么 |
|---|---|---|
| 订单身份 | 订单、供应商单、装箱单参考和图纸版本 | 实际比较过的编号 |
| 数量 | 捆包、托盘、整板和成品件 | 应有与实收数量及短缺或超交 |
| 配置 | 构造、深度、网格、树脂基础、表面和颜色参照 | 已确认产品基础或任何差异 |
| 尺寸 | 板件或成品尺寸及指定检查点 | 量具、基准和实测值 |
| 网格与开口 | 节距、指定时的条尺寸、净开口和方向 | 与批准图的实际观察 |
| 状态 | 平整度、裂纹、崩边、空洞、分层和露纤维 | 位置、尺寸或约定分级;照片作辅助 |
| 加工 | 切割、开口、边处理、件号和顶面 | 依据件单给出通过、暂扣或报告 |
| 文件 | 装箱单、合格文件、检验记录和适用报告 | 已收、缺失或范围不符 |
模塑玻璃钢格栅到货验收应在进入库存或安装前把交付件与订单核对。 应检查身份、数量、配置、尺寸、网格、状态、表面、切割、边处理、件号、包装和约定文件。
条件允许时,卸货前先检查外包装和标签;随后在板件仍能连接捆包、标签和装箱单时检查实物。

从订单开始,不从板堆开始
检查板件前准备:
- 采购订单;
- 供应商订单或报价编号;
- 批准图版本;
- 产品规格;
- 装箱单和件单;
- 所需检查与文件清单。
一堆外观相似格栅不能因颜色和网格眼熟就被当成订单。应把实物连接到受控文件。
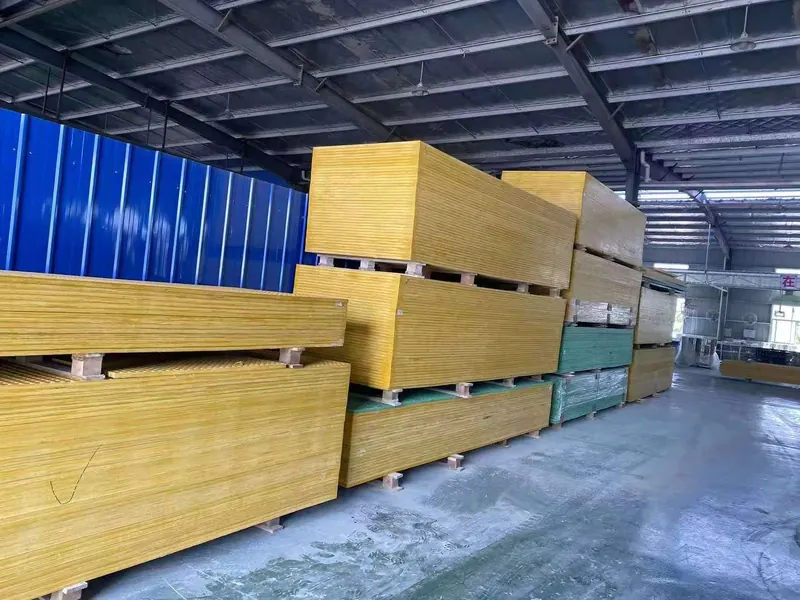
检查身份与数量
核对:
- 采购单与供应商订单;
- 产品行或配置;
- 图纸版本;
- 板件或成品件号;
- 各尺寸数量;
- 捆包与包件编号;
- 装箱单备注。
要清点交付件,不只数捆包。一个捆包含混合件号时,按件号记录实际数量。不能把短缺写成“包件未查”。
检查产品配置
确认订单实际规定的字段:
- 模塑构造和网格类型;
- 深度;
- 节距和净开口;
- 树脂基础或等级参考;
- 表面形式;
- 颜色参照;
- 整板或成品件尺寸。
字段未写入批准订购记录时,应标为未核实,而不是编造数值。模塑产品页和尺寸定义指南说明术语。
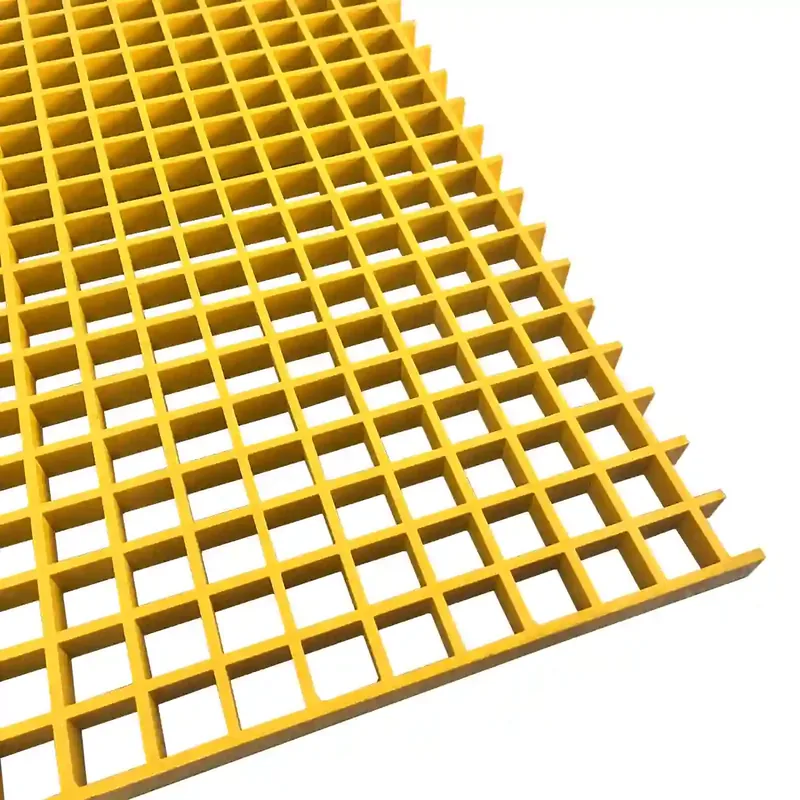
测量实际尺寸
记录:
- 长度;
- 宽度;
- 深度;
- 适用时的成品件尺寸;
- 规定时的网孔节距或净开口;
- 有准则时的平整度和方正度。
写明量具、测量点和基准。规格有公差时按公差判断;没有时记录实测值并请求验收决定。不能拿目录名义尺寸代替交付件测量。
检查可见状态
查看:
- 裂纹;
- 崩边;
- 空洞或气孔;
- 分层;
- 松散或外露纤维;
- 严重翘曲;
- 边缘损伤;
- 表面处理缺失或不完整。
按约定检查要求描述位置和范围。照片支持记录,但不能替代文字。
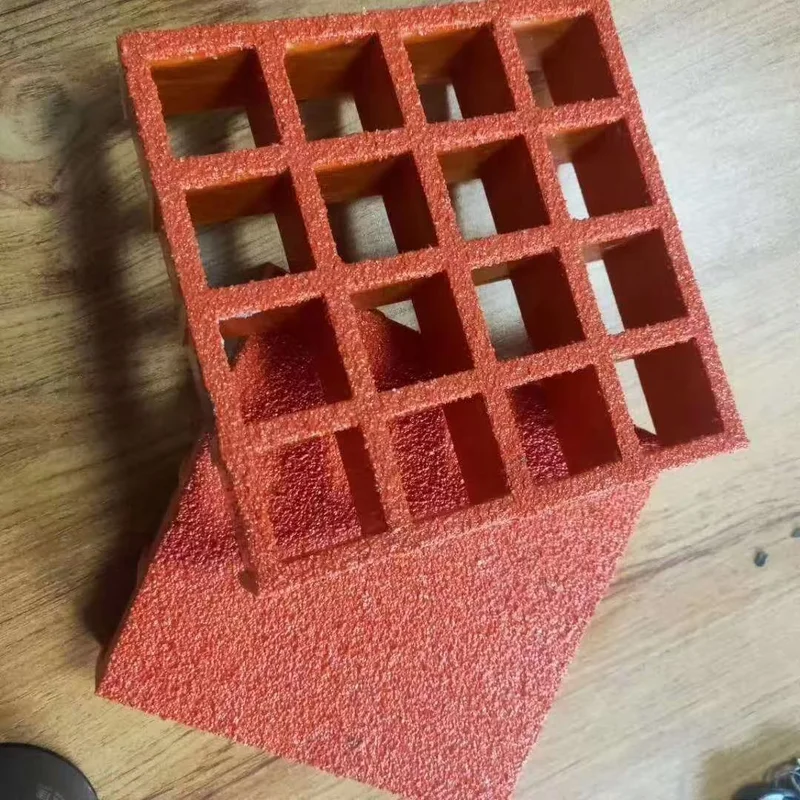
检查表面、铺砂与颜色
将行走面和颜色与订单参照比较:
- 凹面或指定顶面;
- 铺砂类型或纹理;
- 磨平或其他饰面;
- 颜色样品及约定光线;
- 边缘和切口的表面覆盖。
批次自然差异可能存在。验收准则应来自批准样品、颜色参照和项目规格,而不是与屏幕图片随意比较。
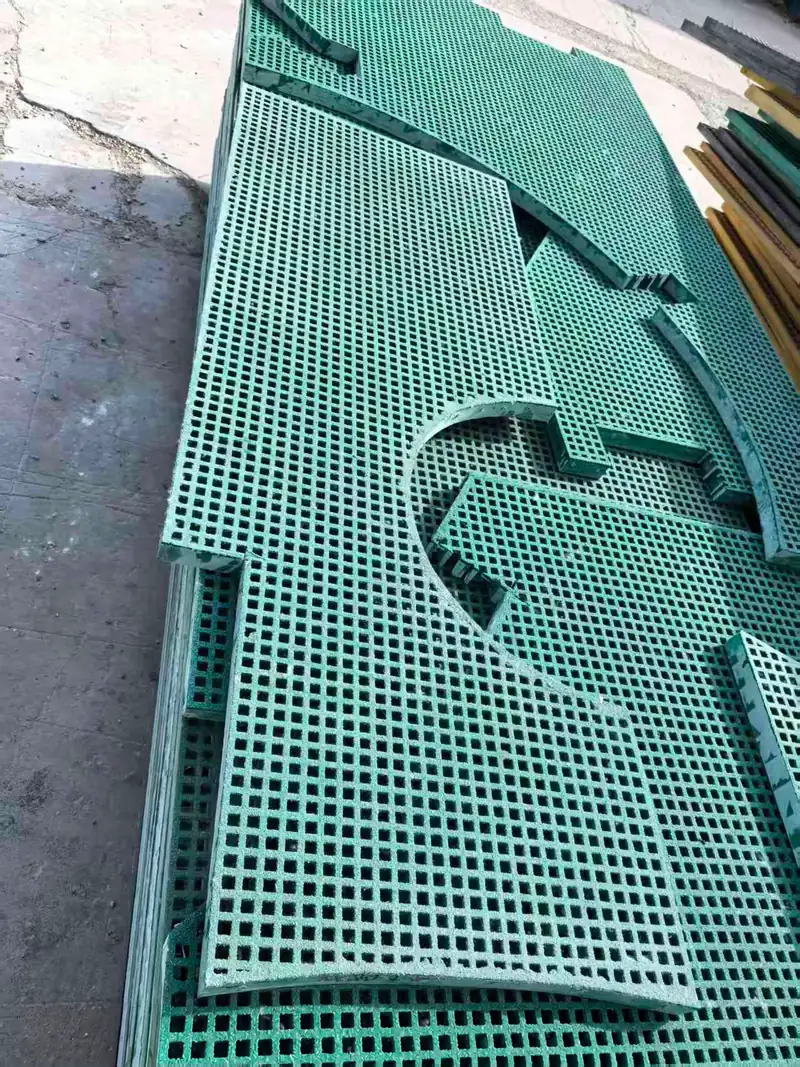
检查切割、开口与封边
加工件应检查:
- 件号和数量;
- 成品外轮廓;
- 开口尺寸和位置;
- 顶面和方向;
- 适用时的剩余支承或框架;
- 切边状态;
- 指定封闭材料的覆盖。
开口外观干净仍可能不适合支承条件。相应生产检查见加工记录指南与开孔指南。
检查件号与包装
确认:
- 格栅件号与装箱单一致;
- 捆包标签可读;
- 混合尺寸没有被装在一个无识别标签下;
- 需要的保护包装仍完整;
- 起吊和搬运信息可见;
- 包件能连接到交付文件。
检查完成前保留包装材料。先丢弃标签,会失去最容易证明发运内容的证据。
检查文件
按订单核对已收到:
- 装箱单;
- 合格证书或工厂声明;
- 约定尺寸或外观记录;
- 加工或边处理记录;
- 适用试验报告;
- 照片或放行单;
- 运输和海关文件。
文件必须写明相关产品或订单范围。不能仅因报告随货提供就接受它。质量与文件指南说明文件范围。
到货前先确定抽样
接收计划应说明每项检查针对:
- 每个包件;
- 每块板或成品件;
- 每捆一个样品;
- 同一生产批次的规定样品;
- 所有带唯一件号、开口或方向的成品件。
混合捆包不是一个均质批次。不同件号、尺寸、方向或切形的板件需要足够分别识别和检查,防止看一件就接受另一件。
尺寸或外观抽样应依据订单或项目质量计划规定样本量、验收限值和关键缺陷。未确认适用本产品和检查时,不能套用 AQL 表、零缺陷规则或任意百分比。
无法进行 100% 测量时,应记录抽了什么,以及样本支持何种结论。一块代表性照片不能证明整批每件身份和尺寸。
到货检查是性能试验吗?
不是。到货验收识别产品并记录可见或尺寸状态,不能建立:
- 另一跨距或支承下的承载能力;
- 化学相容性;
- 防火或烟气分级;
- 防滑性能;
- 防静电性能;
- 安装系统合规。
这些声明需要匹配的表格、计算、试验或批准。
接受、暂扣或报告
使用三种结果:
接受:身份、数量、实测状态和文件满足约定准则。
暂扣:身份、尺寸、表面、边状态或文件仍不清楚。隔离并保持可追溯。
报告:出现短缺、运输损伤或确认不合格。按订单问题路径提交订单、件号、数量、照片和检查记录。
不能因现场急用就把暂扣件放进安装库存,必须先解决处置。
到货记录示例
每个受检包件或成品件组使用一条记录。以下为 DEMO 格式,不是真实到货:
| 记录字段 | 演示内容 |
|---|---|
| 记录状态 | DEMO,不是实际收货 |
| 到货记录 | DEMO-MG-RCV-1031 |
| 订单 / 图纸参考 | 仅演示参考 |
| 包件与件号 | 填写实际装箱单标识 |
| 应有 / 实收数量 | 按整板或件号填写 |
| 产品配置 | 模塑;填写实际深度、网格、树脂、表面和颜色参考 |
| 尺寸与工具 | 填写实际测量值和量具 |
| 外观 / 表面 | 记录实际观察和位置 |
| 切割与边处理 | 按批准清单记录实际结果 |
| 收到文件 | 装箱单、合格文件、检验记录或适用报告 |
| 照片 | 关联包件、标签和受影响件图片 |
| 处置 | 接受、暂扣或报告,注明原因和签字 |
演示内容只说明字段,不是产品放行。真实记录不得拿其他项目的尺寸、件号或照片作证据。
结果不清楚时怎么办
不清楚不能变成非正式接受。
出现以下情况应暂扣:
- 无法确认产品行或图纸版本;
- 件号缺失或难辨;
- 测量方法或验收公差未定义;
- 表面、颜色或边状态需与批准参照比较;
- 文件缺失或无法连接订单。
尽量保持原捆包,增加不遮挡原标识的暂扣标签,拍摄状态并通知责任人。因安全或储存必须移动时,记录新位置并与接受库存物理分开。
怎样处理包装与配件
核查发运是否包括:
- 固定夹或配件;
- 起吊或搬运器具;
- 备用件;
- 标签和安装图;
- 封边保护;
- 商业范围内包含的包装材料或配件。
不能因项目照片出现夹件就假定随货供应。装箱单和报价决定实际应到内容。
检查与约定准则不同时
先记录实际观察,再与批准要求比较。不能事后改测量值迎合图纸,也不能在知道结果后换基准。
超出准则时按问题路径提交:
- 订单和货批编号;
- 产品配置;
- 受影响件号和数量;
- 实测或观察值;
- 约定准则;
- 显示状态和身份的照片;
- 包装状态;
- 所需处理或澄清。
供应商才能对照加工记录,判断问题来自生产、包装、运输还是接收方法。
记录并沟通结果
到货记录应包括:
- 订单和图纸参考;
- 包件与件号;
- 应有和实到数量;
- 实测值与量具;
- 缺陷或差异;
- 文件状态;
- 照片;
- 接受、暂扣或报告决定;
- 检验员和日期;
- 通知人员及下一步。
报告差异时同时发送原始标签和照片。“板件不对”远不如连接受影响件的记录容易核查。
厂家对到货验收的原则
用制造该产品所用的同一订单和图纸检查实物,测量实际值,分开状态与性能,只放行满足约定准则的件。
本模塑板清单不能仅凭深度识别拉挤 I、T 或 WT 行。货批含方向性承载条时,应使用拉挤格栅到货验收指南检查截面、条、横杆和报告。
装箱单说明发运内容,验收记录确定接收方实际接受了什么。
到货流程
从交货车辆到接受库存
先保存包件身份,再检查实物和文件,最后放行。
板件分开前拍摄车辆、捆包、标签和外部可见损伤。
比较订单、装箱单、产品行、图纸版本和件号。
清点订购项,暂扣件与已接受库存保持分开。
记录实际尺寸、状态、表面、切割和边处理。
把收到的记录与订单匹配,并记录缺失或不适用证据。
接受已核实件,隔离暂扣件,并按约定路径报告差异。
工厂文件
工厂能提供什么、接收方必须检查什么
只有文件匹配产品和订单时,才支持审核。

匹配订单
产品配置、图纸版本和件号必须连接到交付件。
记录实测
记录写明量具、基准和数值,不依赖名义标签。
分开状态类型
制造观察、运输损伤和缺失文件分别记录。
保存证据
包件标签、件号、照片和检验注记跟随暂扣或接受件。
尊重文件范围
报告支持整批货前,须核对其试验样品和条件。
做出明确决定
每个受检件通过约定问题路径接受、暂扣或报告。
交付前
有效到货检查要准备什么
货到时准备订单基准、图纸、装箱单和验收路径。
- 采购订单 — 订单编号和约定的交付件清单。
- 批准图 — 版本、件号、开口、尺寸和方向。
- 产品规格 — 构造、深度、网格、树脂基础、表面和颜色参照。
- 装箱单 — 成品件、数量、捆包、标签和包件识别。
- 验收准则 — 必测尺寸、外观分级和允许限值。
- 文件清单 — 合格文件、检验记录、报告及其他约定证据。
- 检验工具 — 卷尺或直尺、合适深度尺、约定基准和相机。
- 问题路径 — 通知对象、照片要求、暂扣位置和合同响应时限。
订单要求
随格栅订单定义到货记录
生产前确认交付件清单、检查范围和文件。
- 实物连接订单
- 测量记录带基准
- 暂扣与报告路径明确
模塑玻璃钢格栅到货验收问题
模塑格栅到货应检查什么?
到货检查应在卸货前进行吗?
规格没有公差怎么办?
外观检查能证明格栅承载能力吗?
运输损伤与制造缺陷一样吗?
模塑格栅应随货提供哪些文件?
不合格件怎么处理?
色差可以接受吗?
本页内容由 Dengtai Industry 技术与生产团队依据项目条件、现有产品资料和适用文件编写并核对。需要另行计算、测试或批准的边界已在正文中说明。 最后核对: