拉挤格栅到货指南
拉挤格栅到货验收:截面、连接与报告
进入库存前核对包装和板件。分开记录产品身份、型材状态、运输损伤、文件范围和技术疑点。
撰写
Dengtai Industry
发布
·
复核

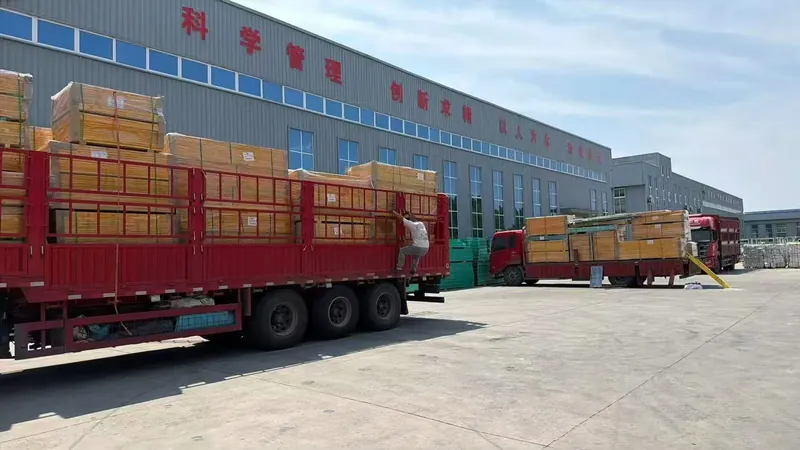
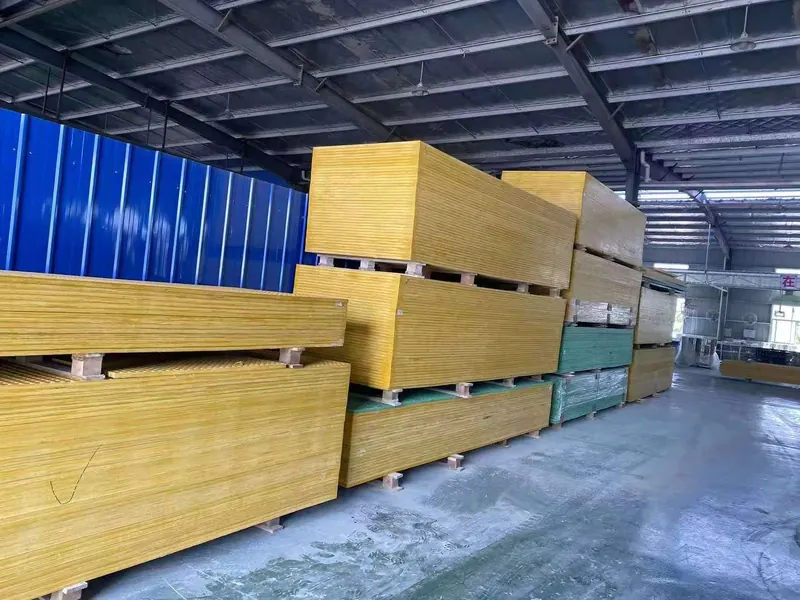
到货验收从实物开始,而不是通用目录照片。照片:登泰实业。
验收术语
交付、产品与证据是不同问题
包装可以完好,却仍存在错误型材或不适用的报告。
- 到货验收
- 货物到达后、进入库存或安装前的检查,对照采购订单和约定验收条件核对实物、包装和文件。
- 产品身份
- 交付物与采购订单、I/T/WT 行、图纸版本、件号、包装标签和装箱记录的连接。
- 实际型材
- 交付拉挤产品实测截面和可见几何。深度本身不能识别顶宽、腹板、条间距、横杆或重量。
- 端部状态
- 承载条端部方正度、缺口、裂纹、分层、裸露纤维、封边及与预期支承的关系。
- 横杆状态
- 横向杆的可见间距、位置、端部偏移和连接。横杆稳定承载条,不是第二主承重方向。
- 运输损伤
- 发运后出现的新缺口、裂纹、变形、表面损失或包装失效,应与既有制造观察或订单差异分开。
- 报告范围
- 报告实际覆盖的样品、产品描述、方法、条件、结果和出具方。封面或证书标题不能证明所有配置。
- 暂缓
- 身份、状态或证据未通过时的受控状态,暂缓件应与安装库存分开。
验收矩阵
拉挤格栅到货要检查什么
先确认身份和包装,再检查实物和文件。
横向滑动可查看全部列。
| 验收检查 | 核对内容 | 为什么重要 |
|---|---|---|
| 包装 | 缠绕膜、捆带、托架、铁支架、标签和可见位移或冲击。 | 包装损伤可能意味着隐藏边缘或表面损伤。 |
| 订单身份 | 采购单、装箱单、件号、图纸版本和捆号。 | 相似型材不能证明收到正确产品行。 |
| 型材 | I/T/WT 系列、深度、顶宽、中心距和组装基准。 | 一个名义深度可对应不同几何和重量。 |
| 承载条 | 连续性、直线度、可见裂纹、分层和损伤端部。 | 承载条承担主跨荷载。 |
| 横杆 | 间距、位置、端部偏移和连接状态。 | 横杆稳定组件,也是交付产品的一部分。 |
| 表面与边缘 | 砂面、颜色、切面、封边和保护。 | 外观与保护不等于结构、防滑或防火能力。 |
| 固定与配件 | 夹型、材质、五金和数量对照订单。 | 缺失或不匹配会阻止安装。 |
| 文件 | 装箱单、符合性文件、检查记录和报告范围。 | 证据必须适用其声明的产品和试验条件。 |
| 测量基准 | 工具、测量位置、基准和读数数量。 | 名义标签或照片不能替代实测结果。 |
放行审核
何时接收、暂缓或报告
明确决定需要实物、订购产品行和适用证据。
以下情况适合采用…
- 交付包含方向性拉挤板或加工件。
- 订单含多种型材、件号或固定件系列。
- 要求尺寸记录、封边、包装照片或报告。
- 包装到达时已损伤、移位或无清晰标识。
以下情况应另行评估…
- 不只凭装箱单验收。
- 不只凭一个名义深度识别型材。
- 不把干净外观当结构、防滑、防火或耐化学试验。
- 不把暂缓件混入安装库存。
- 未核对样品和范围前不假定报告覆盖订单。
验收记录
拉挤格栅检查的八个字段
每项观察都跟随包装、件号和文件范围。
横向滑动可查看全部列。
| 验收字段 | 检查内容 | 保留记录 |
|---|---|---|
| 包装 | 外包装、捆带、支架、标签和位移或冲击。 | 包装编号、照片和损伤位置。 |
| 订单与件号 | 采购单、装箱单、图纸版本、件号和数量。 | 实际对照标识及任何不符。 |
| 完整产品行 | I/T/WT、深度、顶宽、中心距和横杆基准。 | 实测或观察结果与订单对照。 |
| 承载条与端部 | 直线度、连续性、缺口、裂纹、分层和裸纤。 | 件号、位置、程度和照片。 |
| 横杆 | 间距、位置、端部偏移和可见连接。 | 测量基准和任何偏差。 |
| 表面与加工 | 砂面、颜色、切口、开口、封边和标记。 | 批准参考和实际状态。 |
| 固定件 | 夹型、材质、五金、数量和配套件。 | 应收和实收包数。 |
| 文件 | 装箱单、符合性、检查记录和报告。 | 已收、缺失或范围不符。 |
到货拉挤格栅应按有身份的产品检查,而不是一堆相似玻璃钢板。 从包装和件号开始,识别完整 I、T 或 WT 行,检查承载条和横杆,再判断文件是否适用于交付配置。
最危险的捷径是看到深度和颜色相近就验收。顶宽、中心距、型材或树脂不同时,即使外形相近也可能不能互换。

进入库存前检查交付
货物仍集中时先保留证据。卸货前记录车辆或柜况、捆或托架数量和状态、缠绕膜捆带和铁支架、可见位移冲击水损或缺标签,以及包装标记数量与装箱单。
- 车辆或柜况;
- 捆包或托架状态;
- 缠绕膜与捆带;
- 铁支架;
- 可见位移或冲击;
- 水损或标签缺失;
- 包装标记;
- 数量与装箱单。
包装损伤不一定代表格栅缺陷,完好包装也不能证明内部无损,但会决定下一步检查位置。已验收库存与暂缓区应分开;相似件混放后很难重建缺陷来自哪个包装或件号。
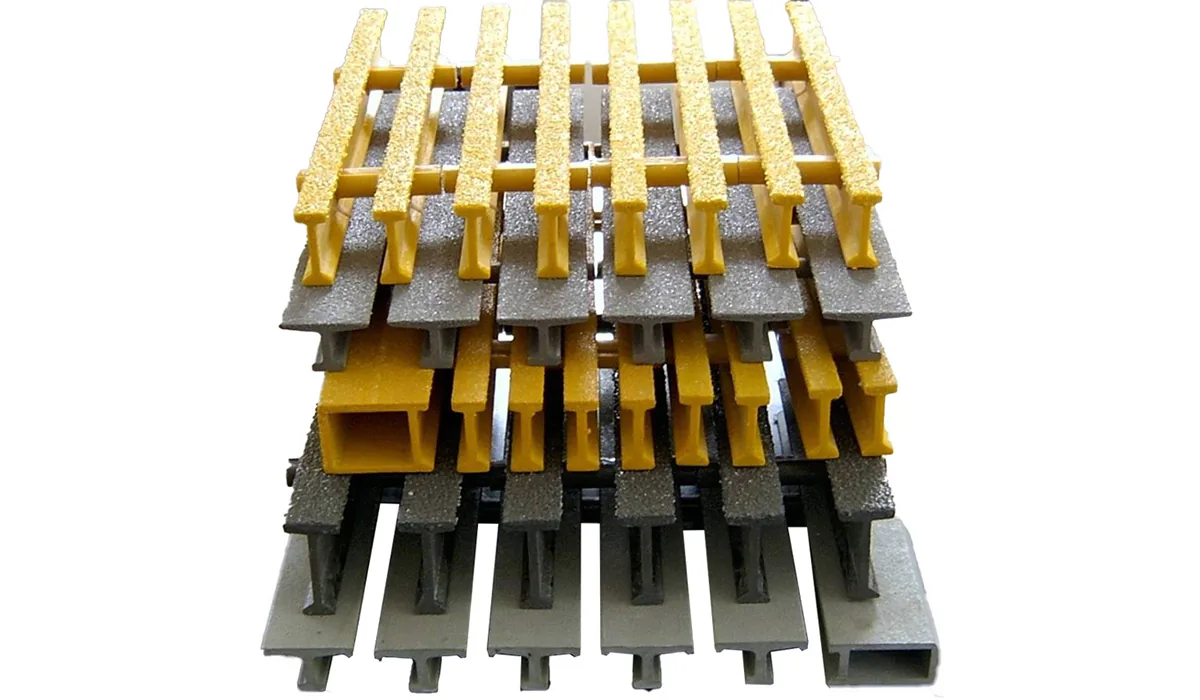
匹配完整拉挤产品行
按订单、图纸和装箱记录核对交付件。应识别 I/T/WT 系列和实际产品行,而不只看名义高度。字段包括系列深度、顶宽、中心距、横杆间距或组装基准、树脂颜色表面、板宽和条长、件号版本和安装位置。
- 系列与深度;
- 顶宽;
- 条中心距;
- 横杆间距;
- 树脂与表面;
- 板宽和条长;
- 件号与位置。
拉挤产品页列出当前系列,截面指南说明同深度不等于同截面。项目含多个相似行时,不能只凭供应商名、一张照片或发票缩写。
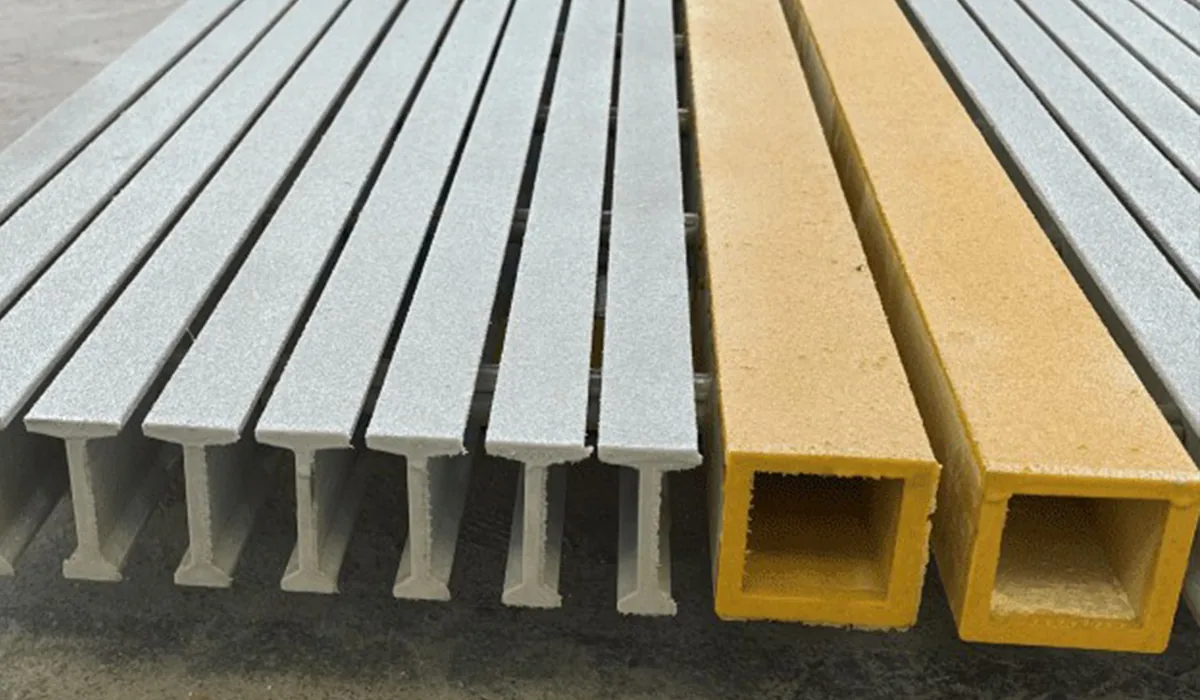
从明确基准测量型材
有效验收必须说明测量什么、从哪里测、记录了什么结果。使用清洁可接触面和适合特征的工具。
| 特征 | 验收方法 | 记录 |
|---|---|---|
| 总深度 | 在指定点用卡尺、直尺或测深工具 | 各测点和实测值,不用产品标签代替 |
| 顶翼缘宽 | 在可接触顶面用卡尺或截面规 | 位置和实测宽度,注明测点损伤 |
| 条中心距 | 跨指定数量的条间中心到中心测量 | 条间数、起点基准和结果 |
| 横杆间距 | 从明确端部或特征测到指定横杆 | 基准、位置和局部偏移 |
| 直线度 | 在约定面和长度用直尺或拉线 | 支点和最大可见间隙 |
| 切端或开口 | 在约定面检查方正和外观 | 缺口、裸纤、分层和封边状态 |
方法必须服从批准验收准则。普通卷尺不能建立翼缘或腹板几何,没有比例尺和明确测点的照片也不能建立尺寸。
检查承载条、端部和横杆
按件记录可见状态,不能只写“外观可接受”。承载条检查裂纹断裂、分层、压边缺口、裸纤、异常弯曲变形、切端偏离轮廓;横杆检查间距位置、端部偏移、连接状态、开口附近扰动和运输冲击。横杆稳定组件,碰到支承不会自动成为主承重线。
- 条裂纹或断裂;
- 分层;
- 压边或缺口;
- 裸纤;
- 异常弯曲;
- 切端偏离;
- 横杆位置;
- 横杆连接;
- 运输冲击。
切端指南进一步说明中断条、支承和夹边。

检查表面、加工和固定件
检查实际订购表面,而不只是颜色名称。砂面覆盖、颜色、顶面、切口、开口、封边和件号都属于交付身份。记录表面与订单参考、约定光线下颜色、裁切尺寸和孔位、哪些面已封边及是否损伤、方向顶面和件号、夹件螺栓垫圈等配件包装。多夹高或材质时分别清点。
不让外观变成性能声明
到货目视检查能识别可见状态,不能证明承载、防火、耐化学、电气或防滑性能。这些声明需要明确产品配置和证据。项目要求尺寸检验、见证试验或第三方报告时,范围应在生产前约定;否则到货只能记录可见状态和缺失证据。疑似结构缺陷应暂缓,不能填补、刷漆或封边后直接入库。
让报告匹配试验样品
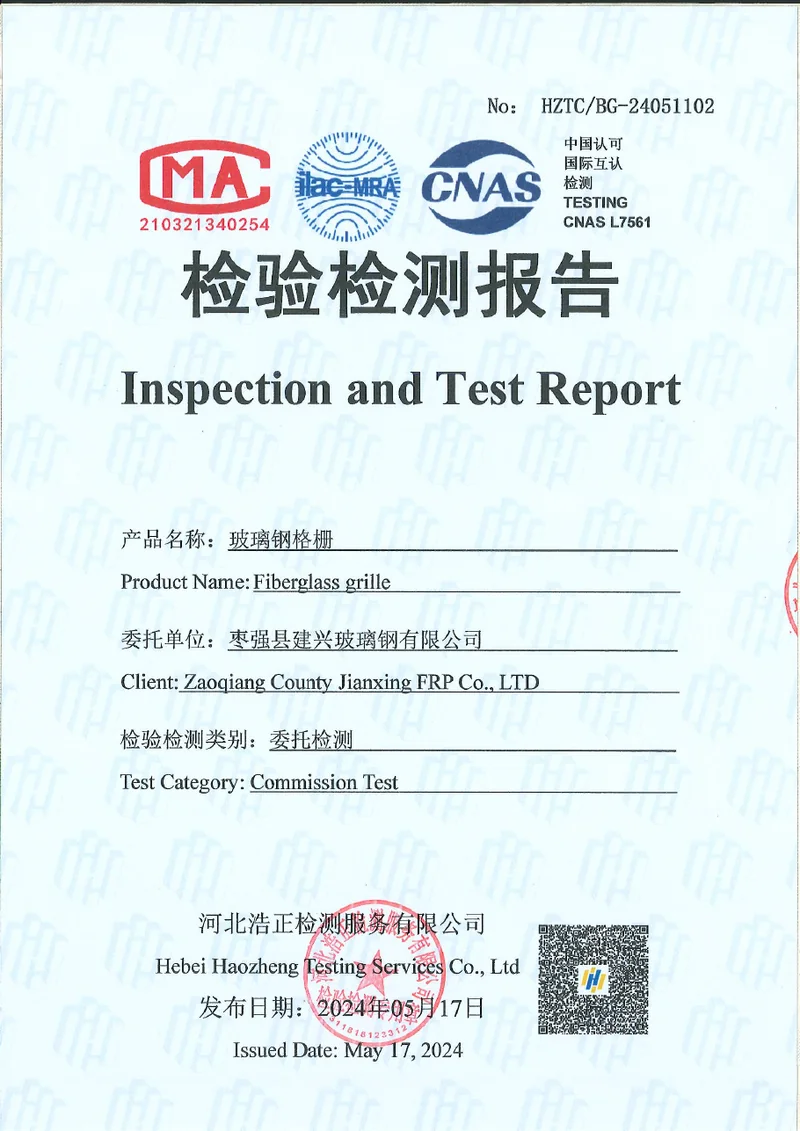
报告不能因封面有工厂名就直接接受。应阅读实际被测内容。现有独立报告 HZTC/BG-24051102 于 2024 年 5 月 17 日由河北皓正检测服务有限公司出具,记录送检样品外观、巴氏硬度、吸水率、氧指数、拉伸强度和荷载试验。报告未注明型号、厚度、网格和树脂,因此必须结合样品和试验条件审核对具体交付行的适用性。
下载完整原始报告 HZTC/BG-24051102(PDF,8 页)。
需要更多追溯时,应在订单前约定出具方与日期、样品或批次、产品行、树脂或材料、方法、条件与结果。符合性证书和试验报告回答不同问题,不能用其文字范围之外的配置验收。报告不能证明所有拉挤型材和跨距、每种树脂防火等级、未知介质耐化学、每种表面防滑或不同配置符合。
- 出具方和日期;
- 送检样品或批次;
- 产品行;
- 树脂或材料;
- 试验方法;
- 测试条件;
- 结果;
- 适用配置。
储存已验收件且不丢身份
验收不只清点数量。长拉挤件应放在合适水平支架,防止无支承跨距、扭曲、边缘冲击和标签混用。保留包装标记、件号、方向和顶面、暂缓隔离、配件对应订单、批准图纸与验收记录。加工或安装前再次检查,因为储存搬运可能产生新损伤。
- 水平支承;
- 防止无支承跨距;
- 防止扭曲;
- 保护边缘;
- 保留件号;
- 标明方向和顶面;
- 隔离暂缓件;
- 保存图纸记录。
记录接收、暂缓或报告
- **接收:**身份、可见状态和文件满足约定。
- **暂缓:**身份、损伤、配件或文件适用性未解决。
- **报告:**不符或损伤按约定流程连同包装和件号记录提交。
照片支持记录,不能替代尺寸、数量、件号或书面处置。
验收记录示例
这是格式示例,不是产品结果:
| 字段 | 示例 |
|---|---|
| 订单/图纸 | [PO-___ / 图纸版本 ___] |
| 包装/件号 | [捆 ___ / 件号 ___] |
| 订购产品行 | [I/T/WT ___;深度 ___;中心距 ___;表面 ___] |
| 数量 | [实收 ___ / 应收 ___] |
| 测量 | [特征 ___;基准 ___;工具 ___;结果 ___] |
| 可见状态 | [位置 ___;缺口/裂纹/裸纤/横杆 ___] |
| 配件/文件 | [夹件包 ___;证书/报告 ___] |
| 决定 | [接收/暂缓/报告;原因 ___] |
| 检查人/日期 | [姓名 ___;日期 ___] |
每项都替换为实际结果。尺寸或验收限值未规定时,记录观察并请求处置,不能自造公差。
通用质量文件可参考玻璃钢格栅质量文件;跨产品到货流程可参考玻璃钢格栅收货检查。
拉挤到货验收规则
保留交付证据,匹配订单和件号,识别完整 I/T/WT 行,检查条、横杆、端部、表面和配件,把外观与性能分开,按样品和范围阅读报告,并对实际交付件接收、暂缓或报告。这样可避免仅凭熟悉颜色和一个名义深度就让货物进入安装库存。
验收顺序
从货物到达到受控放行
拆件和入库前先保留证据。
拆件前拍摄车辆、包装、标签和可见损伤。
对照订单、装箱单、捆标签、图纸版本和成品清单。
接受名义深度前核对 I/T/WT 行、深度、顶宽、中心距和横杆。
记录可见状态,区分身份、制造和运输问题。
把夹件、五金和独立包装对应到板件或订单。
对照报告覆盖的产品、样品和试验条件。
验收已核实件,隔离暂缓件并按规定报告不符。
证据边界
什么使交付可追溯
实物、包装和记录必须识别同一配置。

一个交付产品
实物包装连接订单和成品清单。
一个完整型材
记录截面和组装,而非只有名义深度。
一份状态记录
条、端部、横杆、表面和运输观察跟随件号。
一套配件
夹件和五金清点并匹配正确产品包装。
一个文件范围
每份报告对照样品、方法和出具范围。
一个决定
产品被接收、暂缓或报告,并保留可追溯原因。
到货前准备
拉挤验收需要预先准备什么
货物到达前确认订单、图纸、包装和证据。
- 采购订单 — 订单号、产品行、数量和约定供货范围。
- 批准图纸 — 版本、件号、尺寸、开口、方向和夹边。
- 装箱单 — 包装引用、件号、数量、毛重和配件包。
- 产品规格 — I/T/WT 系列、深度、中心距、树脂、表面、颜色和固定范围。
- 验收准则 — 所需尺寸、外观分类、公差和验收限值。
- 文件范围 — 证书、检查记录、试验报告及各自覆盖的样品或配置。
- 验收工具 — 卷尺、合适卡尺或截面规、直尺、相机和约定基准。
- 问题流程 — 联系人、暂缓区、照片要求和回复或索赔流程。
提交复核
发来订单与验收范围
明确产品行、包装记录和项目要检查的文件。
- 先核对包装和件号身份
- 记录完整产品行和可见状态
- 报告适用性与实物分开
拉挤格栅到货验收问题
拉挤格栅到货应检查什么?
只看深度能识别拉挤格栅吗?
到货验收应在卸货前开始吗?
哪些可见缺陷要记录?
到货如何测量?
横杆能作为承载支承吗?
证书覆盖所有拉挤配置吗?
现有 HZTC 报告覆盖什么?
目视验收等于荷载或防火试验吗?
已验收和暂缓件如何储存?
何时应报告到货问题?
拉挤验收记录应包含什么?
安装前还要复检吗?
本页内容由 Dengtai Industry 技术与生产团队依据项目条件、现有产品资料和适用文件编写并核对。需要另行计算、测试或批准的边界已在正文中说明。 最后核对: