
供給者を読む言葉
製造と販売を見分けるための十語
製品を売る主体、生産する主体、証拠を発行する主体は食い違うことがあります。
- 製造者
- 対象製品について、どの製造方法を自社で管理するかを示した企業です。成形パネル、 引抜形材とパネルの組立て、別系列の製品、工程の一部分だけを担当する場合もあります。
- 加工者
- パネルを切断し、孔や切欠きを設け、組立や塗装、梱包まで行う事業者です。 原板を他社から仕入れることがあり、加工できることとパネルを成形できることは別の能力です。
- 商社
- 工場との調整や販売を担う中間事業者です。商流をまとめる力があっても、 実際の製造元、検査を行う会社、書類の名義は個別に確かめます。
- 製品範囲
- 成形品、引抜品、細目、表面付き品、階段用部材、固定具のうち、実際に供給できる組み合わせです。 サイトに多くの品名があっても、同じ工場で全品を造っているという意味にはなりません。
- 自社工程
- 自社拠点で実行し、責任を持つ成形、引抜、切断、孔あけ、仕上げ、検査、梱包などの作業です。 「自社製造」と表現するときは、対象工程と担当法人も明らかにします。
- ロット追跡性
- 納入する部品を、注文番号、図面の版、生産履歴、材料資料、証明書までさかのぼれる仕組みです。 識別番号が付いていても、それだけで試験済みの性能を裏付けるわけではありません。
- 現行製品資料
- いま提案できる構成を記載した資料です。断面、寸法、樹脂、仕上げ、使用できる範囲が必要です。 シリーズ名だけの総合カタログでは、案件に必要な情報が揃わない場合があります。
- 見本
- 目視できる格子形状、色合い、表面状態、おおよその寸法を確かめる実物です。 指定試験と記録がなければ、耐荷性能や薬品環境への適合を決める資料にはなりません。
- 試験報告書
- 明示された供試体を決められた方法と条件で試験した結果です。異なる深さ、格子、樹脂、 支持条件、完成品へ流用できるかは、記載された適用対象を読んで判断します。
- 適合証明書
- 引き渡す製品が特定の要求を満たすと宣言する書類です。第三者による試験結果、 認証制度、設置後のシステム承認までを一括して保証する文書ではありません。
五つの供給モデル
管理範囲と必要資料が異なる供給の形
売り手を一律に工場扱いせず、立場に応じた質問を選びます。
| 供給者の立場 | 通常管理する範囲 | 求める根拠 | 主なリスク |
|---|---|---|---|
| 成形・引抜メーカーから直接購入 | 公開された成形または引抜成形の生産方法 | 製品行、工場所在地、最新仕様、ロット資料、対応する試験 | 一部の加工や試験を別拠点で行っても説明がない可能性 |
| 製造と加工を同一会社で供給 | 同じ供給契約で扱う原板と加工済み部品 | 図面承認、加工一覧、端部処理、受入記録、梱包資料 | 原板の説明に比べて加工責任が曖昧になりやすい |
| 独立した切断・加工会社 | 寸法切断、孔加工、組立、表面仕上げ | 使用原板の識別、加工図、受入記録、原板メーカーへの追跡 | 加工品を原板メーカーの標準製品と誤認する可能性 |
| 在庫を持つ販売会社 | 手持ち在庫からの引き当て | 在庫品の正確な仕様、原工場、識別方法、添付できる資料 | 早期供給できても、指定樹脂、寸法、書類には合わない場合 |
| 商社 | 仕入先の選択、工程間の調整、販売事務 | 製造工場名、検査主体、書類発行者、責任範囲の一覧 | 製造、品質、保証の担当が分かれると連絡と責任が途切れる |
主張と記録
八つの能力説明を確かめる根拠
何を対象に、誰が作り、どこまで適用できるかを各記録で示します。
| 能力領域 | 確認する主張 | 客観的な根拠 | 根拠の適用限界 |
|---|---|---|---|
| 製品製造 | 成形や引抜などの対象系列を現に造っている | 工場所在地、使用中の設備、最新製品行、生産履歴 | 一製品の実演だけでは、掲載するほかの系列まで裏付けられない |
| 技術対応 | 割付図、開口、部品図の検討まで支援できる | 作成図面、版管理欄、修正指示、加工一覧、検討コメント | 技術支援の有無は、構造設計そのものの承認責任とは別 |
| 加工 | 寸法切断、孔あけ、端部シール、部品識別、数量管理 | 加工後写真、実測資料、端部処理条件、束ラベル | 切断面の見栄えだけでは、支え方や荷重の伝達を確認できない |
| 品質 | 出荷前確認と、その結果の追跡ができる | 適用中の確認項目、抽出方法、合格記録、確認担当者 | 漠然とした外観説明だけでは、寸法や性能の規準にならない |
| 書類 | 報告書や証明書が今回の供給内容を対象にしている | 作成者、供試体、注文・ロット、図面版、作成日 | 対象製品を示さない文書名だけでは受入根拠にならない |
| 輸出 | 包装、マーク、積載、輸送が取り決めどおりに行われる | 包装仕様、ラベル例、梱包重量、積込み前の写真 | 積載写真だけでは数量全体や内側の損傷を確認できない |
| 法人と製造主体 | 売主、製造拠点、実作業の管理者が明らかになる | 会社名、住所、売主と工場の契約関係、監査時の資料 | 法人の存在証明から製品性能は導けない |
| 生産能力と反復供給 | 今回の数量と将来の追加注文を供給できる | 担当ライン・型、割当時間、繁忙期、搬送限界、再注文仕様 | 能力値は品質の証明や納期を必ず守る約束ではない |
八つの確認質問
供給能力の実態を引き出す質問表
答えを読むことで、会社、品目、工程、証拠、注文番号の関係を確かめます。
| 確認する質問 | 供給者が示す内容 | 判断を確定する根拠 |
|---|---|---|
| 誰が製品を作るか | 製造会社、工場住所、採用する生産方法 | 見積、証明書、注文書で法人と拠点が一致すること |
| 管理対象の製品は何か | 成形、引抜、細目、表面付き、階段品、アクセサリー | Webページの名称ではなく、製品行と限界を示した最新一覧 |
| 何を加工するか | 切断、孔加工、切欠き、端部処理、識別、試し組み | 確定図面と完成品の確認手順 |
| 再現性をどう管理するか | 樹脂、ガラス材、硬化条件、型・形材の識別、ロット履歴 | 案件の生産履歴に含まれる追跡項目 |
| 何を試験できるか | 材料単体、パネル、固定具、完成構造のどこまでか | 実施機関、規格、供試体、手順、条件、結果、対象範囲 |
| どの書類が届くか | 仕様書、承認図、確認記録、適合書、試験結果 | 作成者と提出時期を一覧にした文書計画 |
| 変更をどう管理するか | 図面版、材料変更、価格・納期の再計算 | 文書による承認と、加工から出荷までの版履歴 |
| 納品後の対応は何か | 窓口、不具合時に集める資料、交換までの進め方 | 注文条件に基づく記録済みの対応手順 |
注文へ進める条件
供給者を発注先として選べる状態
納得できる価格と、カタログ表現だけの説明を区別するための基準です。
この構成を選ぶ条件
- どの製品を、どの会社の工場で、どの方法により造るかが書かれている。
- 案件に必要な系列と構成が最新の製品一覧に存在する。
- 加工と確認の担当者が、推測に頼らず記録へ示されている。
- 見本を何に使うか、報告書がどの供試体を扱うかが分かる。
- 注文資料によって製品、図面版、ロットを照合できる。
- 見積と技術一覧で品目名・版が一致している。
別の解決策を検討する条件
- 生産場所や工程的説明を省き、単に「メーカー」と名乗るだけ。
- 原板製造と、切断・販売の担当を区別できない。
- 最新仕様の代わりに総合カタログや会社ロゴだけを示す。
- 一つの見本から荷重や薬品適合が分かると説明する。
- 報告書が製品対象または試験条件を示していない。
- 書き留めていない書類、梱包、試験を製造後に用意すると約束する。
ホームページの肩書きではなく、役割から始める
FRPグレーチングメーカーと名乗るウェブサイトは数多くあります。しかし、この言葉にはいくつかの供給形態が含まれます。自社でパネルを成形する会社もあれば、他社のパネルを購入して加工だけを行う会社、事務所から複数工場を取りまとめる会社もあります。どの形態でも取引はできますが、確認すべき問いは同じではありません。
加工を伴わない標準パネルなら、在庫販売会社が最短の供給先になる場合があります。一方、図面、開口、対応する固定金具、特殊樹脂、決められた書類一式を含む案件では、各工程をどの会社が管理しているかを知る必要があります。責任の所在を書面にしないまま役割を混ぜると、見積内容の食い違いが始まります。
最初に聞くべきことは、「メーカーとして何年になりますか」ではありません。
- 販売上の契約主体はどの会社か
- この製品を製造する可能性がある工場はどこか
- その拠点では、どの工程を自社管理しているか
- 図面を作成し、完成部品を確定するのは誰か
- パネルと加工品を検査するのは誰か
- 証明書や報告書を発行するのは誰か
- それらの記録は、どの注文、ロット、図面を参照するのか
回答に複数の会社名が含まれても構いません。供給網が透明であれば問題ありません。危険なのは、見積書では「当社工場」とだけ書きながら、製造、切断、試験の実務を別の会社が行っている場合です。

製品を製造工程へ対応させる
FRPグレーチングは一つの生産ラインで作られるものではありません。成形グレーチングは、強化材と樹脂を型へ入れて一体成形します。引抜グレーチングは連続した耐荷棒の形材を横棒で連結します。細目は複数の格子を組み合わせ、カバー付きは表面層を加え、階段踏板、固定金具、切断品にはさらに加工が加わります。
現行の製品マトリックスを求め、次の点を識別します。
- 成形品の深さ、格子、パネル寸法、樹脂、表面
- 引抜品のI形、T形、WT形の行、ピッチ、耐荷方向
- 細目で上部と下部の格子を両方特定できるか
- カバー付きが定義された組立品か、別の板かを区別できるか
- どの階段踏板と固定形式を供給するか
- 各製品を自社製造、加工、調達のどれで供給するか
これを確認すれば、広いカタログを垂直統合の証拠と誤解しません。優れた成形ラインを持つ工場でも引抜パネルは調達する場合があり、他社工場のパネルを切断・仕上げする場合もあります。曖昧にせず、具体的に答えることが重要です。
当社の会社・工場紹介では、成形と引抜の製造、原板、工場加工品、固定金具、発行できる書類を分けています。掲載する全製品を一律の性能評価へ置き換えるページではありません。
図面を能力確認の実地テストにする
長い質問票を送るより、実際の図面を一つ使う方が技術対応を判断しやすくなります。支持部、支間、開口、数量、必要書類を含む作業床、溝蓋、階段の一式を、未確定項目があっても送ってください。
能力のある回答は、何が明確で何が不足しているかを示します。技術上の前提を隠したまま、直ちに平方メートル単価だけを返すことはありません。寸法加工では、次の項目を結び付けます。
- 完成部品ID
- 寸法と数量
- パネル構造と向き
- 開口位置と、残る支持条件
- 切断端の処理
- 固定金具の範囲
- 図面改訂
- 検査と梱包の要件
複数の製品系列が含まれる場合は、FRPグレーチングの複合見積依頼で品目台帳を構成できます。
根拠を段階に分ける
供給者の根拠には複数の段階があります。
- 注文固有の要求: 承認図、品目一覧、受入基準、指定書類。
- 注文単位の記録: 供給品の検査結果、適合証明書、梱包明細、追跡情報。
- 一致する試験または計算: 試験体、構造、支持、荷重、方法が注文に対応する根拠。
- 現行の製品情報: 提案構成を特定するデータシートまたは製品行。
- 一般的な能力の根拠: 工場写真、ライン紹介、ウェブサイトの説明、経験談、無関係な証明書。
下の段階の文書は、見た目が公式であっても上の段階の根拠にはなりません。工場写真はパネル荷重を証明せず、見本報告書は注文証明書ではなく、適合証明書は第三者構造試験にはなりません。
いつも問うべきことは同じです。その根拠は、検討している品目、条件、受入基準を特定しているか。
見本、報告書、証明書はそれぞれ役割が違う
現物見本は、格子、色、表面、端部の外観、概略厚みを確認するときに役立ちます。特定の試験体で試験と記録が行われていない限り、構造荷重、防火区分、薬品適合性の根拠としては弱いものです。
よく使われる三種類の書類も異なります。
- データシートは提案製品を説明し、適用限界を示す場合があります。
- 試験報告書は、指定された試験体について明示された条件で行った試験を記録します。
- 適合証明書は、注文品が合意した要求に適合することを示します。
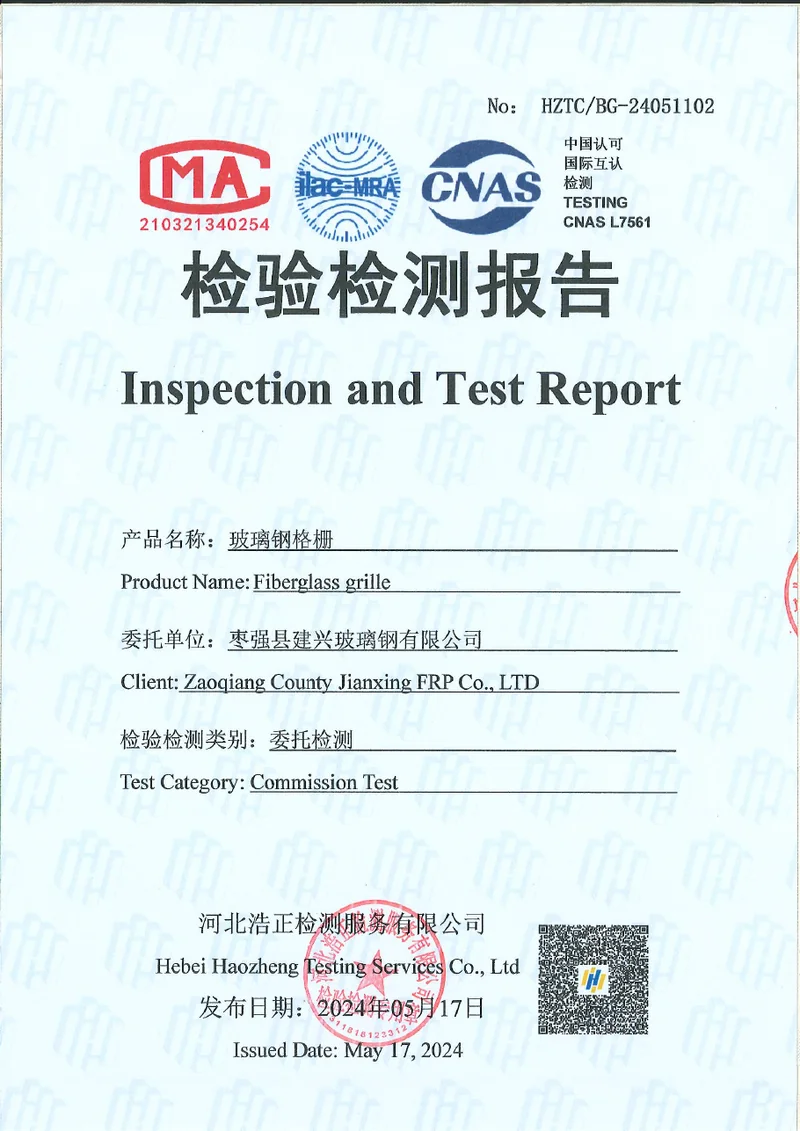
品質資料のページで紹介するHZTC/BG-24051102報告書は、その例です。工場、試験機関、日付、報告された試験結果を特定できますが、完全な機種、樹脂、厚み、格子までは特定していません。報告された見本と方法についての説明には使えますが、成形・引抜の全製品を証明するものではありません。
供給者が変更をどう管理するか確認する
変更への対応も能力を確かめる試験です。配管開口が移動した、樹脂が変わった、パネルを分割した、固定金具の形式を代替した場合、どの記録が変わるかを供給者が示せる必要があります。
更新の管理方法を確認します。
- 新しい図面改訂または赤字入りの承認図
- 改訂後の部品・付属品数量
- 更新された材料または表面要件
- 改訂後の価格と納期への影響
- 変更された検査・書類範囲
- 旧改訂と新改訂を梱包で混在させない確認
見積を早く出せても改訂管理を説明できない供給者では、製造内容の不一致が起きる可能性があります。管理された仕組みなら、変更が成形型、切断機、梱包台へ届く前に見える形になります。

見積依頼の前に事前審査資料を求める
新しい供給者や入札では、長い営業資料より短い能力質問票の方が比較に役立ちます。候補間で比べられる管理資料を求めます。
- 販売法人の名称、住所、窓口担当者
- 工場名、製造住所、販売法人との関係
- その拠点で実際に管理する製品系列と工程
- 加工サービスと外注している作業
- 現行の品質書類、証明書番号、発行者、適用範囲、有効期間
- 通常の生産枠、繁忙時の能力、希望数量に対する制約
- 承認済み参照案件一~二件、または匿名化した事例
- 監査議題、案内担当、問題を閉じる手順の提案
- 初回注文で使う承認見本、図面、梱包資料
これらの資料は供給者評価を支えますが、見積書、注文図面、受入検査の代わりではありません。一般の販促資料として保管せず、同じ供給者と同じ製品範囲へ結び付けてください。
生産能力と品質を分ける
生産能力は、必要な時期に数量を製造できるかという問いへの答えです。品質は、正確な製品が合意要求に適合するかという別の答えです。高い能力を持ちながら注文管理が弱い工場も、品質記録が強くても特定製品系列の能力が限られる工場もあります。
依頼は生産上の質問として示します。品目別数量、必要な承認段階、見本の日付、初品または量産前確認、出荷日、ラインや成形型が専用か共用かを含めます。繁忙期に何が変わるかも聞きます。信頼できる回答は、すべての日付を口頭で約束するのではなく、生産枠、ボトルネック、判断点を特定します。
再注文ではさらに確認が必要です。承認済み製品行、樹脂の方向、表面、色、図面、ラベル、梱包基準を保持できるかを見ます。同じ外観で別の断面や樹脂を隠せる場合、再注文には写真だけでなく元の技術的な同一性が必要です。
製造者の回答で注意すべき点
次の回答は、価格比較の前に追加確認が必要です。
- 現行製品行の代わりにカタログページを送る
- 一つの構造も示さず「全仕様に対応可能」と答える
- 見積書、証明書、梱包で工場名が変わる
- 古い報告書を全パネルに有効と説明する
- 見本と試験済み試験体を区別できない
- 図面や部品一覧なしで切断品を約束する
- 証明書、試験、特殊梱包を「問題ない」と口頭で述べ、見積へ書かない
- 検査やアフターサービスの責任者を答えられない
- 証明書番号、発行者、適用範囲、有効期間なしで「ISO」を表示する
これらは供給者を直ちに除外する理由ではありません。回答が具体的になるまで、技術的な前提を確定しない理由です。
当社が行う製造者確認
当社の立場は単純です。製造者の説明は、製品と工程を特定できて初めて役立ちます。当社は井陘工場で成形・引抜FRPグレーチングを製造し、原板、工場加工品、固定金具を供給します。図面の検討、部品の仕上げ、合意した端部処理、梱包識別、発行できる書類の説明に対応します。
確認していないISO 9001証明書を主張せず、現在の見本報告書を全製品の性能評価にも変えません。書面で責任範囲に含まれない限り、支持部、アンカー、施工、現場安全、アクセスシステム全体を承認するものでもありません。
この境界を示すと供給者確認が実務的になります。何を供給し、何を根拠で支え、何が工場の範囲外に残るかを購入者が判断できます。
供給者比較で最も役立つ資料一式
実際に比較するときは、全候補に同じ六項目を求めます。
- 販売法人と製造拠点の責任
- 現行製品マトリックスと提案する正確な製品行
- 自社工程と調達工程の区分
- 図面と完成部品の検討方法
- 発行者と段階を含む検査・書類日程
- 商務条件、梱包、変更管理の基準
この六項目がそろえば、工場見学、見本、オンライン会議にも明確な目的が生まれます。そろわなければ、購入者は根拠ではなく供給者の自信を比較していることになります。
確認の流れ
会社の説明を追跡できる注文へ変える
立場、品目、見本、証拠を一列にそろえる六段階です。
売主、製造元、加工元、確認担当を整理し、外注先も一覧に加えます。
成形、引抜、細目、加工品について、実際の種類と作る場所を突き合わせます。
現場の質問を一つ提示し、不足する支持情報、環境条件、資料を回答者が指摘できるか確かめます。
見本の判定目的を定義し、発注時に求める図面、結果表、適合書、確認資料を指定します。
品目番号、図面版、材料、加工内容、提出書類、包装、取引条件を一つの承認単位にまとめます。
包装済み部品、ラベル、資料を確定版と突き合わせてから出荷します。
証明できない範囲
製造者の説明だけでは足りない四項目
目に見える能力も、特定の品目と発注内容に結び付いて初めて評価できます。
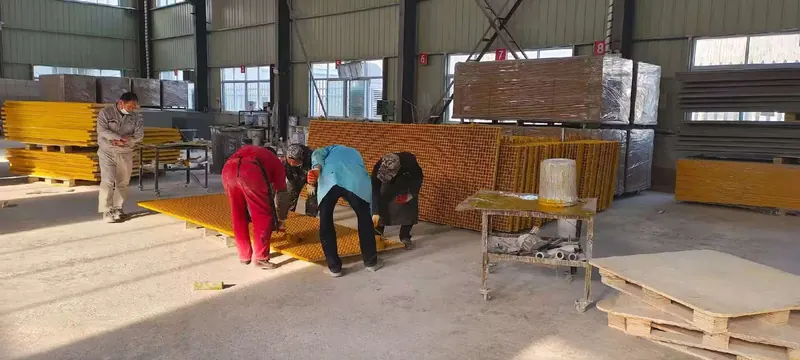
- 工場写真は工場監査ではない — 設備や作業風景は写真・動画でも分かります。ただし、提案する系列の製造、現在の管理状態、 今回の部品の追跡、資料の有効性は画像だけでは確定できません。
- 供給者の証明書が独立試験とは限らない — 作成者と対象供試体を確認します。工場が発行する適合書と、 外部機関による試験は、同じ内容を保証する書類ではありません。
- 見本で確認できる範囲は狭い — 3×3区画の見本から分かるのは、格子と表面の外観です。荷重、薬品、燃焼、 据付け後のシステム性能には、対象を一致させた試験条件と資料が必要です。
- 広い製品一覧は垂直統合の証拠ではない — 一部だけを生産し、残りを仕入れて売る事業者もいます。樹脂、棒形状、 燃焼性能が重要な場合は、製品行ごとに製造元と工程を明記します。
発注前チェック
FRPグレーチング供給者の十二確認領域
契約する会社、生産能力、加工、資料、到着時の包装までを十二項目で見ます。
- 供給者の役割 — 製造、加工、販売、仲介の区分、法人名、生産拠点。
- 製品マトリックス — 供給可能な系列、構造別の行、寸法、樹脂、表面の組合せ。
- 製造ルート — 成形・引抜・細目・表面付き品の生産と仕入れの区分。
- 加工 — 寸法切断、孔あけ、開口、端部処理、仮組、識別、包装。
- 技術検討 — 図面版、荷重・支持条件の受渡し、検討担当、承認範囲。
- 品質計画 — 確認項目、抽出法、判定基準、担当者、記録の様式。
- 見本計画 — 見本の確認目的、判定できない項目、承認記録の作成者。
- 書類計画 — 仕様書、図面、確認票、適合書、試験結果の作成者と提出日。
- 追跡性 — 注文番号、品目番号、図面版、ロット、証明書、包装一覧の連結。
- 商取引と輸出 — 数量、取引条件、受渡場所、包装、表示、支払、変更の進め方。
- 事前審査資料 — 売主、工場、担当工程、生産能力、参考案件、監査項目、窓口。
- 納期と再注文 — 必要日、生産方法、繁忙期の数量、承認済み見本、再発注資料。
| 仕様項目 | 値 |
|---|---|
| 成形品の範囲 | 厚み、格子、板寸法、樹脂ごとの製品行 有効な行と、提案品を生産するか仕入れるかを照合します。 |
| 引抜品の範囲 | I・T・WTの行、間隔、棒方向、製作長 シリーズ名だけでは、採用する耐荷棒断面を決められません。 |
| 細目とカバー付き | 上層格子、下層構造、仕上り高さ、歩行面 上下の層と完成組立を一つの製品構成として扱います。 |
| 加工 | 確定図から製作する各完成部品 穴周辺の支持、切断端処理、寸法差、受入確認は原板と分けて記載します。 |
| 見本 | 実物の外観を照合する資料 色、格子、表面、寸法を指定し、荷重・薬品の無条件承認には用いません。 |
| 試験根拠 | 供試体、試験方法、条件、成績 文書の対象を提案製品と受入要件へ対応させます。 |
| 注文記録 | 図面版、品目番号、ロット、包装 到着品と、承認・請求した内容を一致させる情報が必要です。 |
| 供給境界 | 契約文書による役割一覧 支持構造、アンカー、施工、システム承認のうち、顧客側に残る範囲を明記します。 |
確認資料の依頼
品目・加工・証拠について質問する
抽象的な能力PRではなく、一つの実要件で回答の質を確かめます。
- 担当企業と工場所在地を明示
- 製品、加工、証拠を分けて確認
- 発注時に必要な文書を指定
FRPグレーチング工場を選ぶときの質問
FRPグレーチングの製造者と商社は、どう見分けますか。
工場を見学すれば品質が分かりますか。
無料見本だけで供給者を承認できますか。
FRPグレーチングの「自社製造」とは何を指しますか。
製造者から受け取るべき書類は何ですか。
製造者の試験報告書はどう確認しますか。
試験機関の表示と工場認証は同じですか。
仕様変更はどう管理すべきですか。
複数製品を一つの供給者から見積もれますか。
この内容は、Dengtai Industryの技術・生産チームがプロジェクト条件、利用可能な製品データ、適用資料に基づいて作成・確認したものです。計算、試験、承認が必要な制限は本文に明記しています。 最終確認: