細目の固定金具選定
細目FRPグレーチングの固定金具|格子幅と取付空間
標準格子用の金具が、そのまま細目パネル用になるわけではありません。 接触位置の筋材、あごの開口、脚間隔、パネル高さ、ボルト経路、支持位置を一致させます。

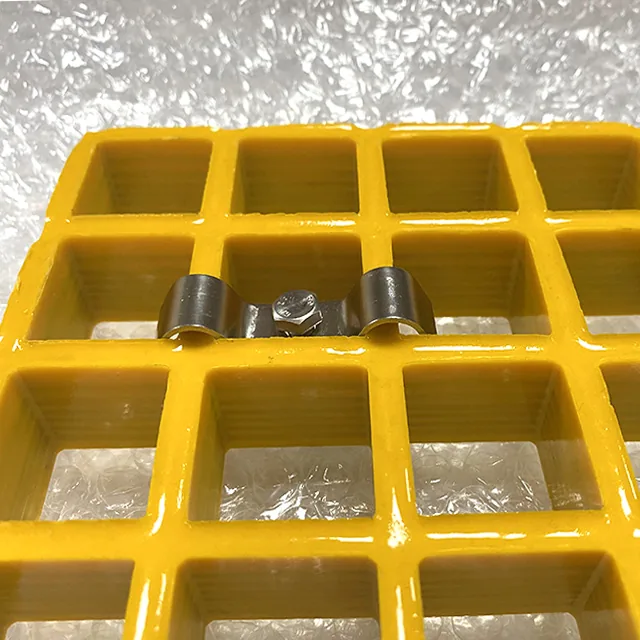
成形見本での工場取付けです。細目品の注文では筋材とあごを別に確認します。写真:電泰産業。
固定の用語
細目金具の用語と接触形状
金具の系列は形状を示し、実測値が適合するかどうかを示します。
- 押さえ金具
- パネルを支持部へ拘束する部品です。パネルの支間を延ばしたり、新しい支持部を作ったりするものではありません。
- パネル接続金具
- 二枚のパネル継目で端部をそろえ、相対移動を制限する金具です。
- 筋材接触幅
- 金具あごが載る位置で測る実際の筋材幅です。格子名から推定せず、接触深さの面で測ります。
- あごの逃げ
- 金具あごの内側で妨げなく使える幅と深さです。筋材が完全に入り、あごが縁だけに載らない寸法が必要です。
- 脚間隔
- 金具がまたぐ点または筋材の間隔です。広い標準開口を基準にした金具は、細かな上部格子へ正しく収まらない場合があります。
- 金具高さ
- 上面の接触点から支持部またはボルト座までの鉛直距離です。パネル全体の深さに適合させます。
- 試し付け
- 代表見本で、あご全体が載り、接触が安定し、パネルを変形させず、ボルトと工具の空間が足りるかを確認することです。
- 固定割付
- 固定金具が必要な支持部と端部の位置です。取外し式固定、パネル継目、切断部も含みます。
金具の比較
細目グレーチング用のM、L、C形クリップ
金具を選ぶ前に、押さえ、端部拘束、パネル接続を分けます。
すべての列を表示するには横にスクロールしてください。
| 金具 | 通常の役割 | 細目で確認する内容 | 解決しない問題 |
|---|---|---|---|
| M形クリップ | 通常、隣接する二本の筋材をまたいでパネルを押さえる | あご幅、脚間隔、実際の上部筋材接触面 | 支持スパン、荷重能力、不足する下部支持 |
| L形クリップ | 通常、端部または軽い固定位置で一本の筋材を拘束する | 細い筋材との接触、座面深さ、周囲のカバーや端部材 | 技術比較なしで二本支持と同じ役割 |
| C形クリップ | 通常、二枚のパネル端部をつなぎ段差を抑える | 両パネルの高さ、上部格子、端部筋材、継目下の支持 | 構造継手や追加の支持 |
| J形クランプと金具 | 貫通ボルトが不適切な場所で支持部材の下へ掛ける | あご、上部格子との接触、支持フランジ、下面への到達 | 金具と支持詳細をまとめて承認しない完全固定システム |
| ドーム形座金 | 一部の細目または無孔面固定で上面の座面を作る | 座金の接地面積、穴、ねじ、封止、周囲の格子 | M・L・C形クリップとの自動的な同等性 |
| 皿頭ねじ | 指定形式で低い頭部の固定を作る | 正確なパネル、積層、表面、固定位置がその詳細を受けられるか | 頭部が歩行面下へ入るという理由だけで開放細目へ自動採用 |
標準金具の境界
標準格子用金具を流用できない条件
パネル深さが同じでも、上部格子が細かいと接触形状が変わります。
この構成を選ぶ条件
- 正確な細目の上部・下部構造が分かっている。
- 金具との接触位置にある実際の筋材幅を測っている。
- 金具あごと脚間隔を代表見本へ試し付けできる。
- パネル高さ、支持断面、ボルト作業空間が分かっている。
- 固定位置が支持部と端部の割付から決まっている。
別の解決策を検討する条件
- 金具名が同じという理由で標準格子用を選んでいる。
- 上部格子ピッチを筋材幅とあご逃げの代わりにしている。
- 金具で耐荷重を増やせる、または端部を支持できると考えている。
- 施工面からボルトへ手が届かない。
- 共通の締付トルクや一枚当たりの固定本数を仮定している。
適合記録
細目固定金具を確認する8つの測定
実際の筋材、あご、高さ、支持部、固定割付を記録します。
すべての列を表示するには横にスクロールしてください。
| 適合項目 | 記録する内容 | 重要な理由 |
|---|---|---|
| 金具の役割 | 押さえ、端部拘束、パネル同士の接続 | 機能ごとに必要な接触と移動制限が異なる |
| 細目の製品行 | 上部ピッチ、上部筋材幅、下部格子、全体深さ、表面 | 見える格子と隠れた構造を別項目にする |
| 接触する筋材 | あごが載る面の筋材幅と局部的なテーパー | 公称筋材寸法だけではあごが縁へ載る場合がある |
| あご形状 | 内側の幅、深さ、脚間隔、接触長さ | 入り、座り、狙った筋材へ荷重を伝える必要がある |
| 高さ | 筋材上面から支持部またはボルト座まで。表面の積上げも含む | 浅すぎる、または高すぎる金具はパネルを変形させるか緩く残す |
| ボルト経路 | 径、長さ、座金、ナット、支持厚み、工具空間 | 見た目が正しくても施工側から締められない場合がある |
| 試し付け | 接触痕、ぐらつき、変形、全体の座り、逃げ | カタログ名では分からない形状適合を確認する |
| 割付 | 支持部、端部、継目、切断、取外し、暴露 | 固定数量と位置は拘束要件から決まる |
細目用固定金具は、M・L・Cという記号だけでは選べません。 標準成形パネル用のM形と、細かな上部格子用のM形は外観が似ていても、あご幅、脚間隔、接触位置が異なる場合があります。
重要なのは、金属が実際に筋材へ触れる場所です。あごが細い縁へ載る、開口をまたぐ、上部格子を変形させる状態では、見た目は取り付いていても、意図した拘束になっていないことがあります。

上部格子が細かいと固定方法が変わる理由
標準のM形クリップは通常、隣接する二本の筋材をまたぎます。38 mmまたは40 mmの上部格子なら、その二本はクリップが想定した間隔にあります。細目パネルでは上部に細かな第二の格子が加わり、有効開口がおよそ12.5 mm以下になる場合もあります。
これにより、次の点が変わります。
- あごが上部筋材の間へ入らない
- 脚が筋材の反対側へ落ちる
- 狙った二本ではなく細い上部筋材へ接触する
- 上部層がボルト経路を妨げる
- パネル端部のC形接続部で端部筋材のかかりが変わる
- 安定して押さえる前に締付けで細かな格子が変形する
現行の細目製品行には、11×11、19×19、20×20 mmの上部ピッチがあり、筋材幅も異なります。これらの表示だけでは共通の金具を決められません。正確な製品行と接触形状を金物へ合わせます。
接触面で測る
上面の開口だけを測ったり、カタログの公称筋材幅をそのまま使ったりしません。次の八項目を記録します。
- 上部ピッチ
- あごが座る深さでの筋材幅
- その接触位置の周囲にある有効開口
- その下の下部格子または支持構造
- パネル全体の深さ
- 金具あごの内幅と内深さ
- 金具の脚または接触点の間隔
- ボルト長さ、金物、支持部へのアクセス
上部筋材はテーパーを持つ場合があります。砂付きや樹脂の盛り上がりも有効な接触面へ影響します。直角に切った見本と定規で測り始められますが、確定に使う測定方法は製造または加工担当者が確認します。

組立品全体で試し付けする
最も役立つ根拠は、代表パネルへの試し付けです。実際の金具を実際の製品行と支持断面、または合意した同等条件へ取り付けます。
次の条件を満たして初めて適合とします。
- 接触点またはあごの両方が狙った筋材へ座る
- 金具が開口をまたいでぐらつかない
- 脚が接触なしで細かな上部格子をまたがない
- 金具高さがパネル全体深さに合う
- ボルトを挿入し、手が届き、締められる
- パネルが平らなままで、上部格子が目視でつぶれない
- 取り外しと再取付けが同じ位置でできる
上から、側面から、可能なら下面からも写真を撮ります。見本へ細目の製品行と金具参照を表示します。縮尺のない近接写真では接触は見えても、交換注文のあご幅が足りるかまでは分かりません。

M、L、Cは異なる拘束課題を解く
M形クリップ
M形は通常、隣接する二本の筋材をまたいでパネルを支持部へ押さえます。細目では、あご、脚間隔、意図した筋材へ接触しているかが重要です。
L形クリップ
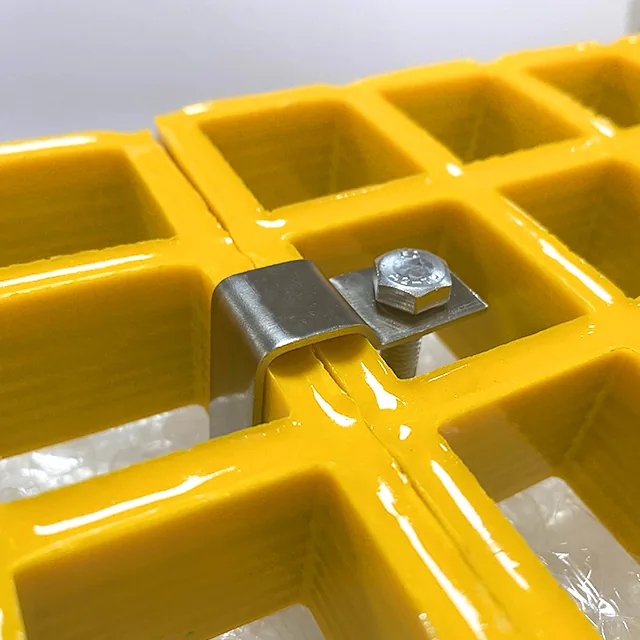
L形は一本の筋材へ載ります。端部や軽い固定位置に合う場合がありますが、M形と自動的に同等ではありません。細かな上部格子では、一本当たりの接触面積とボルト周囲の逃げを別に確認します。
C形クリップ
C形は二枚のパネル端部をそろえます。金具だけでなく、二枚目のパネルと継目下の支持も重要です。接続金具はパネルを支えず、支持部を置き換えません。
供給者によっては細目専用M形や、ドーム座金・皿頭ねじなどの上面固定を使います。当社は実際の金物と筋材接触を確認せず、それらを標準範囲の同等品へ読み替えません。固定金具系列のガイドではM、L、Cの通常の役割を、このページでは細目に別の適合確認が必要な理由を扱います。
J形クランプと上面固定は別方式
J形クランプは通常、支持部材の下へ掛け、単純な貫通ボルトが不適切な場所で金具と組み合わせます。それでも細目のあご、上部筋材との接触、支持部の形状へ合う必要があります。梁の下へ掛けられるだけでは、上面側のクランプが正しく座ることを証明しません。
ドーム座金や皿頭ねじは、開口をまたぐクリップではなく局部の上面固定へ変えます。穴位置、残る上下筋材、支持部までの荷重経路、封止、頭部や座金の張出し、その固定方法がパネルに承認されているかを確認します。M、L、Cとの互換品として扱いません。
穴あけと上面固定には固有の検討が必要
ドリルや皿頭ねじは上部格子の材料を除き、一つ以上の構造筋材を通る場合があります。固定を認める前に、次を確認します。
- 穴位置と上下格子の関係
- 除かれる筋材と支持部へ至る荷重経路
- パネル継目、切断端、空いているセルからの縁距離
- 座金またはねじ頭の接地面積
- 穴の内壁と歩行面の封止
- その形式で固定できるか
たまたま開口へ入る一般的なねじは使いません。細い上部筋材を切る上面固定は、小さな開口欠陥だけでなく、構造と腐食保守の大きな問題になりえます。
金具材質は暴露される組立品で決める
亜鉛めっき鋼は、乾燥した軽暴露の屋内経路に適する場合があります。ステンレスは海洋、頻繁な洗浄、薬品区域で検討されますが、「ステンレス」だけではグレードを特定できません。材質、締結材、鋼支持部との接触を一緒に確認します。
金具周囲に水がたまる、亜鉛めっきが損傷する、異種金属が接触する場合、FRPパネルが健全でも組立品の寿命が短くなります。見積で最安の金属を選ぶ前に、環境を固定選定の記録へ残します。
適合不良を過大な締付けで隠さない
金具が途中までしか座っていない場合、強く締めてもあご形状は変わりません。むしろ、次の問題が起こります。
- 上部筋材周囲の樹脂がつぶれる
- 細かな格子が変形する
- 別の端部でパネルが浮く
- 金具が曲がる
- 支持部との接触が減る
- 元の寸法不一致が変形の下へ隠れる
実際の組立について、金物供給者の締付指示を使います。ボルト、座金、金具材質、支持断面、パネル構造が異なるため、共通トルク値は公開しません。「パネルが変形するまで締める」は方法ではありません。
金具本数は割付から決まる
細目パネル一枚当たりの固定数は固定値ではありません。次の条件から決まります。
- 支持部の数と位置
- パネルの寸法と向き
- 周囲端部で拘束が必要な範囲
- パネル同士の継目
- 切断と開口
- 風による浮上りや設備の移動
- 洗浄と保守時の取扱い
- パネルが取外し式か
金具は実際の支持部または端部条件へ置きます。開口中央の固定位置には拘束を伝える先がありません。施工方法では、支持部とパネル割付の後に固定検討を置きます。
工場で確認できる範囲
当社で確認できるのは、細目の製品行と上部・下部格子の記載、パネル深さと寸法、合意注文に含まれるM・L・C金具系列、提案パネルに対する金具高さ、合意時の代表見本への試し付け、承認図に示された支持・固定位置、異なる固定詳細が標準供給外かどうかです。
製品名だけで金具を確定したり、追加金具でパネル支間を延ばしたり、未試験のトルクを認証したり、箱の中から近い部品を選んで標準金具を細目品へ合わせたりすることはできません。
実用的な金具確定記録
- 注文する細目の製品行を記録します。
- 実際の接触筋材形状を記録します。
- あごと脚の寸法を記録します。
- 金具の役割と位置を図に示します。
- パネルと支持部へ試し付けします。
- ボルトと工具へのアクセスを確認します。
- 材質と金物を確認します。
- 承認見本を撮影します。
- 金具、パネル、図面改訂を一緒に保管します。
金具適合の判断原則
細目金具は、実際の筋材へ座り、実際の支持部へ届き、パネルを変形させずに意図した拘束ができるときに承認します。M、L、Cという名称は、この物理的な適合を確認した後に使える情報です。
適合の順序
実パネルで細目固定金具を確認する方法
金具の役割から始め、管理された試し付けで終えます。
M、L、C形状を比べる前に、押さえとパネル接続を分けます。
上部ピッチ、筋材幅、下部格子、深さ、表面、注文端部状態を記録します。
内幅、深さ、脚間隔、代表見本での全体の座りを確認します。
金具がパネル全体深さに合い、実際の支持部へ届くか確かめます。
支持線、端部、継目、取外し品から本数と位置を決めます。
承認済み金物の指示を使った管理された取付け確認後に確定します。
根拠の対応
細目固定金具を確定する前に一致させる項目
金具とパネルには共有できる適合記録が必要です。

一つの正確な製品行
上部格子、筋材幅、下部層、全体深さ。
一つの金具形状
あご幅、深さ、脚間隔、全体高さ。
一つの試し付け
見本で完全に座り、接触を繰り返せること。
一つの固定位置
金具が実際の支持部または端部詳細の上にあること。
一つのボルト計画
長さ、金物、施工時アクセスを確認すること。
一つの拘束記録
本数と締付指示を注文記録へ残すこと。
見積前の確認
細目固定金具の照会で送る資料
注文格子、固定詳細、支持部へのアクセスを含めます。
- 注文する細目の製品行 — 上部ピッチ、筋材幅、下部格子、深さ、パネル寸法、表面、端部形式。
- 金具の機能 — 押さえ、端部拘束、パネル接続と、その位置。
- あご寸法 — パネルに必要な内幅、内深さ、脚間隔、接触長さ。
- 高さと金物 — パネル全体深さ、金具高さ、ボルト径と長さ、座金、ナット。
- 支持部 — 断面、厚み、材質、受圧幅、上下どちらからの作業空間。
- 割付 — 支持線、パネル継目、切断、取外し品、暴露条件。
- 材質 — 亜鉛めっきまたはステンレスの方向、暴露条件またはグレード要件。
- 根拠 — 見本の適合、図面、金物指示、合意した施工方法。
適合確認を依頼
筋材、金具、支持部の条件を送る
記号だけでなく、実際の接触形状を確認します。
- 実際の筋材幅を確認
- あごと脚間隔を照合
- 固定本数は割付から決める
細目グレーチング固定金具に関する質問
細目グレーチングに標準M形クリップを使えますか。
筋材ピッチとあご幅は同じですか。
金具がきつく見えても間違っている場合があるのはなぜですか。
締付トルクはいくらですか。
細目パネル一枚に何個の金具が必要ですか。
金具でパネルの耐荷重を上げられますか。
M形クリップが入らないほど細目開口が小さい場合はどうしますか。
J形クランプ、座金、皿頭ねじはM形クリップと同じですか。
最初の金具確認に何を送ればよいですか。
この内容は、Dengtai Industryの技術・生産チームがプロジェクト条件、利用可能な製品データ、適用資料に基づいて作成・確認したものです。計算、試験、承認が必要な制限は本文に明記しています。 最終確認: