小孔固定夾選型
小孔格柵固定夾:肋寬與夾口淨空
標準格網固定夾不一定適合小孔板。要對應接觸點實際格條、顎口淨空、腿距、板厚、螺栓路徑與支承位置。
整理
Dengtai Industry
發布於
·
最後核對

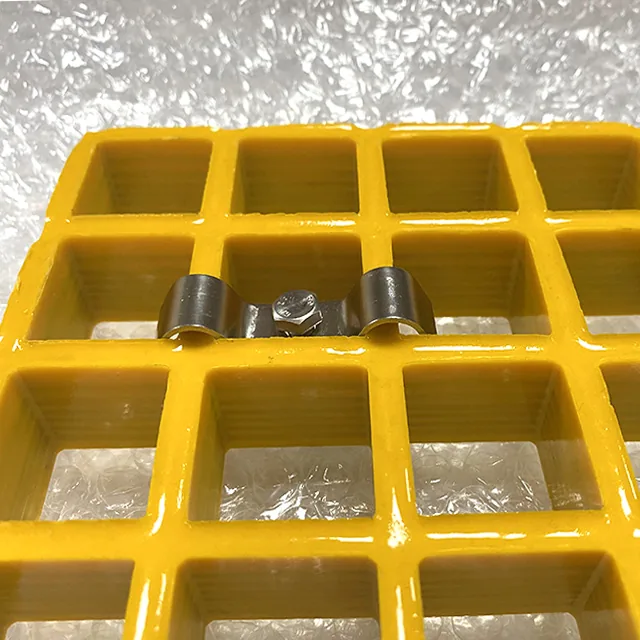
工廠樣品的固定夾接觸照;小孔訂單仍需自己的條寬與顎口核對。影像提供:登泰實業。
固定用語
小孔固定夾名詞與接觸幾何
固定夾系列描述外形,量測決定是否適合。
- 壓緊固定夾
- 將板片限制在支承上的五金;不增加板片跨距,也不形成新的承壓支承。
- 板件接合夾
- 用在兩板接縫,使邊緣對齊並限制相對位移。
- 格條接觸寬
- 顎口落下處實際格條寬,要在接觸深度量測,不能由網格名稱推定。
- 顎口淨空
- 夾具內部無阻礙寬深;必須讓格條完整進入,不能只落在條邊。
- 腿距
- 固定夾跨接兩點或兩條格條的距離;依標準開口設計的夾具未必能落進小上層。
- 固定夾高度
- 上接觸面至支承或螺栓座的高度,須適合完整板厚。
- 試裝
- 在代表樣品檢查完整顎口落座、穩定接觸、螺栓工具可達且不使板件變形。
- 固定配置
- 依支承與邊緣決定固定位置,包括可拆件、板縫與切口。
固定夾比較
小孔格柵用 M、L、C 型夾
先分開壓緊、孔邊拘束及板件接合。
Swipe horizontally to view all columns.
| 固定件 | 一般工作 | 小孔核對 | 不能解決 |
|---|---|---|---|
| M 型夾 | 通常跨兩條相鄰格條壓住板片。 | 顎寬、腿距與實際上層接觸平面。 | 支承跨距、承載能力或下方缺少支承。 |
| L 型夾 | 通常在邊緣或較輕位置拘束一條格條。 | 小條接觸、座深及周邊蓋條或孔邊。 | 未經工程比較的雙條完整壓緊工作。 |
| C 型夾 | 通常接合兩片板邊並控制高低差。 | 兩板厚度、上層、邊條與接縫下方支承。 | 結構接縫或額外承壓。 |
| J 型夾具 | 在不適合貫穿螺栓時勾住支承下方。 | 顎口、上層接觸、支承翼與底面可達。 | 未共同核准五金及支承的完整固定系統。 |
| 圓頂墊圈 | 為部分細網格或實頂固定提供上表面承壓。 | 墊圈足跡、孔位、螺絲、密封與周圍剩餘格網。 | 與 M、L、C 型夾自動等效。 |
| 沉頭螺絲 | 在指定配置形成低外表固定。 | 實際板片、積層、表面及位置是否接受。 | 開放小孔板的自動選擇,即使頭可低於步行面。 |
標準夾界線
何時不能假設標準格網夾會配合
上層變小後,即使板厚不變,接觸幾何也改變。
符合以下條件時可採用…
- 已知實際小孔上、下層構造。
- 已量固定夾接觸點格條。
- 可用樣品試裝顎口與腿距。
- 已知板厚、支承斷面與螺栓通道。
- 固定位置來支承及孔邊配置。
出現以下情況時應改採其他方案…
- 只因夾型名稱相同就選標準格網夾。
- 用上層孔距代替條寬與顎口淨空。
- 期待固定夾提高承載或支承板邊。
- 螺栓從安裝側無法操作。
- 假設通用扭矩或每板固定夾數量。
配合紀錄
小孔固定夾的八項量測
記錄實際格條、顎口、高度、支承與固定配置。
Swipe horizontally to view all columns.
| 配合欄位 | 記錄內容 | 為何重要 |
|---|---|---|
| 固定夾工作 | 壓緊、孔邊拘束或板對板接合。 | 不同工作需要不同接觸與位移控制。 |
| 小孔資料列 | 上層孔距、上層條寬、下層、總厚度與表面。 | 可見格網與隱藏結構是不同欄位。 |
| 接觸格條 | 顎口落座平面條寬及局部錐度。 | 名義條寬可能讓顎口只碰邊。 |
| 顎口幾何 | 淨寬、內深、腿距與落座長度。 | 固定夾必須進入、落座並承壓在預定格條。 |
| 高度 | 格條頂到支承或螺栓座,含表面厚度。 | 太淺或太高會使板片變形或鬆動。 |
| 螺栓路徑 | 螺栓直徑、長度、墊圈、螺帽、支承厚度及工具。 | 外觀正確仍可能無法從現場鎖緊。 |
| 試裝 | 接觸痕、搖晃、變形、完整落座與淨空。 | 用實際幾何確認名稱無法提供的資訊。 |
| 配置 | 支承、孔邊、接縫、切口、可拆板與曝露。 | 固定數量與位置來自拘束需求。 |
小孔固定夾不能只依字母選。 標準模壓板的 M 型夾與細上層的 M 型夾可能外觀相近,實際上顎寬、腿距與接觸位置卻不同。
真正的配合發生在金屬與格條接觸的地方。若顎口只碰到窄邊、跨過開口,或把上層格網拉變形,固定夾可能看似裝好,卻沒有形成預期拘束。

為何小孔上層會改變固定
標準 M 型夾通常跨兩條相鄰格條;38 mm 或 40 mm 上層的格條間距接近夾具設計。小孔板另加較細上層,可能把淨開口減到約 12.5 mm 或更小。
這會改變:
- 顎口可能穿不過上層格條;
- 夾腿可能落在格條錯誤一側;
- 接觸可能落在小上條,而不是預定兩條;
- 上層可能遮住螺栓路徑;
- 板邊 C 型接合夾可能要不同邊條咬合;
- 鎖緊可能在到穩定壓緊前先使細格網變形。
現行小孔資料列包括 11 × 11 mm、19 × 19 mm 與 20 × 20 mm 上層孔距,格條寬不同。名稱不定義通用固定夾;實際資料列與接觸幾何才要對五金。
在接觸平面量測
不要只量上表面開口,也不要依型錄名義條寬。要記錄:
- 上層孔距;
- 顎口落座深度的格條寬;
- 接觸點周圍淨開口;
- 下方下層或支承結構;
- 總板厚;
- 固定夾顎口淨寬與內深;
- 兩夾腿或接觸點距離;
- 螺栓長度、五金與支承操作通道。
上層可能有錐度。防滑砂或樹脂堆積也會改變實際平面。方形樣品與尺可開始量測,但放行前要由製造或加工方確認量測方法。

試裝完整總成
最有用的固定夾證據是在代表板片上試裝。實際固定夾要放在實際小孔資料列與支承斷面,或議定等效條件。
只有符合下列才接受:
- 兩個接觸點或顎口落在預定格條;
- 固定夾不在開口上搖晃;
- 夾腿不只跨細格網而無接觸;
- 夾高適合總板厚;
- 螺栓可插入、到達並鎖緊;
- 板片保持平直,上層沒有明顯壓碎;
- 固定件可拆並重裝而不變位置。
從上、側與可達時從下拍照;樣品標小孔資料列與固定夾參考。沒有比例的近照可能顯示接觸,卻不能證明替換訂單的顎口夠寬。

M、L、C 解決不同拘束問題
M 型夾
M 型夾通常跨兩條相鄰格條把板片壓在支承上。小孔板要查顎口、腿距及接觸是否落在預定格條,而不是開口。
L 型夾
L 型夾落在一條格條,可用於孔邊或較輕固定,但不自動等於 M 夾。小上層時,單條接觸面積與螺栓周圍淨空要另查。
C 型夾
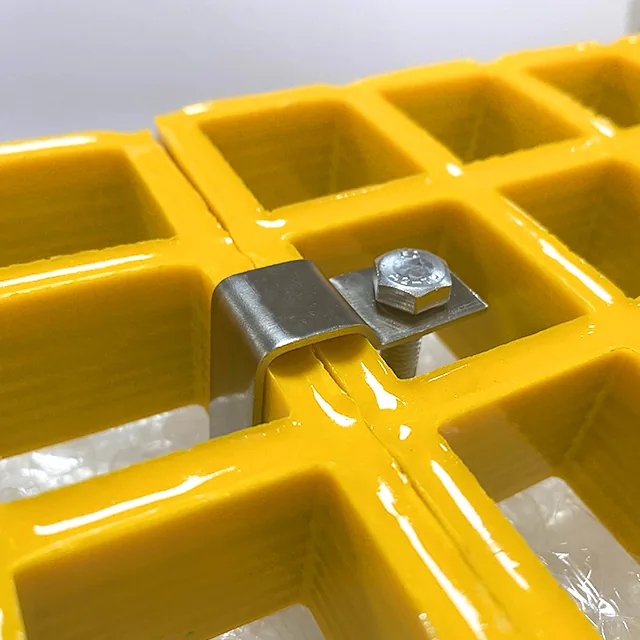
C 型夾對齊兩片板邊。第二片板與接縫下方支承和夾本身一樣重要;接合夾不承載板片,也不取代承壓支承。
有些供應商使用小孔專用 M 夾、圓頂墊圈或沉頭螺絲。未確認實際五金與格條接觸,不能把這些名稱直接換成我們的標準範圍。固定夾系列指南說明 M、L、C 平常做什麼;本頁說明小孔為何要另行配合。
J 夾與頂面固定是不同系統
J 夾通常勾在支承下方,不適合簡單貫穿螺栓時可與夾一起使用;仍要對小孔顎口、上格條接觸與支承幾何。能勾到梁下,不證明頂面夾正確落座。
圓頂墊圈或沉頭螺絲把跨條固定改成局部頂面固定,因此要另查孔位、剩餘上下格條、到支承的載重路徑、密封、頭部或墊圈突出,以及板片是否允許該固定。任何一種都不與 M、L、C 自動互換。
鑽孔與頂面固定要另審查
鑽頭或沉頭螺絲會移除上層材料,可能穿過一根或多根結構格條。接受前要查:
- 孔位對上下格網;
- 移除哪些格條、載重如何到支承;
- 到板縫、孔邊或開放格的邊距;
- 墊圈或螺絲頭足跡;
- 鑽孔孔壁與步行面密封;
- 製造商是否允許該形式。
不要用剛好能塞進開口的通用螺絲。切斷細上條的頂面固定,可能同時形成開口缺陷與更大的結構/防腐問題。
固定夾材質屬於外露總成
室內乾燥或輕曝露路線,鍍鋅鋼可能足夠。海邊、頻繁沖洗及化學區常需不鏽鋼,但「不鏽鋼」不是完整牌號;要一起確認等級、扣件材質及和鋼支承的接觸。
水卡在夾周圍、鍍鋅破損或金屬不相容,都可能縮短總成壽命,即使 FRP 板仍完好。固定選型時要記錄環境,不只在報價階段選最便宜金屬。
不要把配合問題變成過度鎖緊
若夾只有部分落座,鎖更緊不會讓顎口適合。可能結果:
- 壓碎上條周圍樹脂;
- 使細格網變形;
- 把板片另一邊抬起;
- 彎曲固定夾;
- 降低支承接觸;
- 用明顯變形遮住原始錯配。
使用五金供應商對實際總成的指示。我們不公布通用扭力,因螺栓、墊圈、夾材、支承斷面與板構造都不同。「鎖到板變形」不是方法。
固定夾數量來自配置
數量不是每片小孔板固定值,而來自:
- 支承數量與位置;
- 板尺寸與方向;
- 需要拘束的周邊;
- 板對板接縫;
- 切口與開口;
- 風揚或設備移動;
- 沖洗與維護操作;
- 板件是否可拆。
固定夾要放在真正支承或孔邊條件上。灣區中央若沒有支承,就沒有東西可傳力。安裝指南把固定審查放在支承與板配置之後。
工廠可確認什麼
我們可確認:
- 小孔資料列及明定上、下格網欄位;
- 板厚與尺寸;
- 議定訂單範圍的 M、L、C 夾系列;
- 夾高對所供板件;
- 議定時在代表樣品試裝;
- 核准圖上的支承與固定位置;
- 其他固定細部是否在標準供貨之外。
我們不能只依名稱確認固定夾、用額外夾延長板跨距、認證未試驗扭力,或把紙箱裡最接近的標準件當小孔配合。
實用固定夾放行紀錄
- 記錄訂購小孔資料列。
- 記錄實際接觸格條幾何。
- 記錄顎口與腿距。
- 標固定夾功能與位置。
- 在板片與支承上試裝。
- 查螺栓與工具通道。
- 確認材質與五金。
- 拍核准樣品。
- 把夾、板、圖面版次放在一起。
固定夾配合原則
小孔固定夾只有在落到實際格條、到達實際支承、拘束預定板片且不使之變形時才核准。M、L 或 C 名稱只有在物理配合證明後才有用。
配合順序
如何在實際小孔板檢查固定夾
從固定夾工作開始,以受控試裝結束。
比較 M、L、C 形狀前,先分開壓緊與板件接合。
記錄上層、條寬、下層、厚度、表面與訂購孔邊條件。
在代表樣品確認淨寬、深度、腿距與完整落座。
確認適合總板厚且能到達實際支承。
用支承線、孔邊、接縫與可拆件設定數量和位置。
只有受控配合並使用核准五金指示後才放行。
證據圖
放行小孔固定夾前必須一致什麼
固定夾與板片需要可共享的配合紀錄。

一個實際板資料列
上層、條寬、下層與總厚度。
一種固定夾幾何
顎寬、深度、腿距與總高度。
一次試裝
樣品上完整落座及可重複接觸。
一個固定位置
固定夾必須在真正支承或孔邊細部上。
一套螺栓方案
長度、五金與安裝通道都核對。
一份拘束紀錄
數量與鎖緊指示留在訂單內。
詢價清單
小孔固定夾詢價要提供什麼
包含訂購格網、固定詳圖與支承操作。
- 訂購小孔資料列 — 上層孔距、條寬、下層、厚度、板尺寸、表面與孔邊。
- 固定夾功能 — 壓緊、孔邊拘束或板件接合,並標明位置。
- 顎口尺寸 — 所需淨寬、內深、腿距與落座長度。
- 高度與五金 — 總板厚、夾高、螺栓直徑與長度、墊圈與螺帽。
- 支承 — 斷面、厚度、材質、承壓寬及上方或下方操作通道。
- 配置 — 支承線、板縫、切口、可拆件與曝露。
- 材質 — 鍍鋅或不鏽鋼方向及等級要求。
- 證據 — 樣品試裝、圖面、五金指示或議定安裝方法。
要求試裝
送出格條、固定夾與支承條件
核對實際接觸幾何,不只看字母。
- 核對實際條寬
- 驗證顎口與腿距
- 固定數量依配置決定
小孔格柵固定夾問題
標準 M 型夾可以用在小孔格柵嗎?
條距和顎寬相同嗎?
為何固定夾看似很緊仍可能錯誤?
應使用多少扭力?
每片小孔板要多少固定夾?
固定夾會增加板片承載嗎?
小孔開口太小,M 型夾放不下怎麼辦?
J 型夾具、圓頂墊圈或沉頭螺絲能與 M 型夾互換嗎?
第一次固定夾審查要提供什麼?
本內容由登泰實業技術與生產團隊,依專案條件、現有產品資料及適用文件整理與審核。需要另行計算、試驗或核准的限制,已在內容中註明。 最後核對: