玻璃钢格栅更换复核
更换玻璃钢格栅板时怎样匹配成品标高
替换板和原板外长外宽相同,仍可能偏高、偏低或支承错误。应匹配同一成品基准、实际厚度、支承贴合、承载方向、开口、边缘、接缝和夹扣,再试装并记录安装后标高。
撰写
Dengtai Industry
发布
·
复核

替换板属于完整行走系统,不是一块松散矩形。应用参考:登泰实业。
简要回答:匹配已安装系统
最省事的替换订单常写“同样的尺寸,同样的黄色”,却留下大部分失效风险。
替换必须匹配安装系统:
- 正确产品系列和构造;
- 实际外轮廓和厚度;
- 网孔或承载条方向;
- 支承接触和净跨;
- 开口、缺口和边缘几何;
- 接缝位置、对齐和间隙;
- 夹扣或紧固件状态;
- 成品顶面标高。
板件外长宽正确仍可能形成高差,因为实际厚度不同、支承偏高、杂物妨碍落座、拉挤承载条被旋转,或夹扣把板压在承压面之上。先问:什么条件能让该位置恢复后合格?再定义能证明它的测量和记录。

调查现有板为什么失效
替换订单应先记录原因,否则新板可能重复失效。检查:
- 冲击或坠物;
- 裂纹、断条或连接点损伤;
- 夹扣松动、变形或缺失;
- 无支承或过大开口;
- 点载或未计划的支承变化;
- 化学、热或火暴露;
- 污染或排水堵塞;
- 反复修补或未知修改;
- 过高、过低、缺失、脏污或损伤的支承;
- 被强行安装到位的状态。
并非所有问题都从上方可见。玻璃钢格栅使用寿命说明观察损伤为何要连接到使用条件和检查。照片可显示结果,责任复核人仍需判断原因和安全措施。
QY 修复或更换清单也强调产品身份、板号、支承、损伤、夹扣、荷载要求和现场照片应一起复核。
原产品记录未知时
无标记或无记录的板不是“选一个外观相似产品”的理由。应收集:
- 实测外轮廓和实际厚度;
- 网孔或承载条间距;
- 承载方向和可见面;
- 支承接触、净跨和夹扣;
- 开口、边缘及以前修补;
- 尽可能保留的实物样品。
这些资料支持候选产品复核,但不能自行证明等效。责任复核人须把实测构造与使用要求比较。照片可显示系列和可见状态,不能确定未知系列。
建立一个成品面基准
不要从看起来方便的板顶开始测量。可一致使用的基准包括:
- 项目测量标高;
- 固定结构构件;
- 安装复核人同意的稳定饰面标高;
- 替换板外其他有记录参照。
再测量:
- 受影响板顶面;
- 两侧相邻板;
- 周边走道或平台;
- 试装后的替换板。
记录实际值和位置,单说“高”或“低”看不出扭曲、局部台阶或支承问题。现有表面可能已磨损,它代表要恢复的状态,但不自动等于原始交付厚度或颜色。
测量实际厚度,不只看产品名称
在规定位置用合适方法比较现有产品和拟用替换板的实际厚度,记录:
- 数值;
- 测量位置;
- 现有表面状态;
- 名义产品描述;
- 替换件约定公差。
不是任何差异都自动拒收,而是必须依据支承、接缝和项目验收条件评估。名义同厚度不能证明成品标高相同。

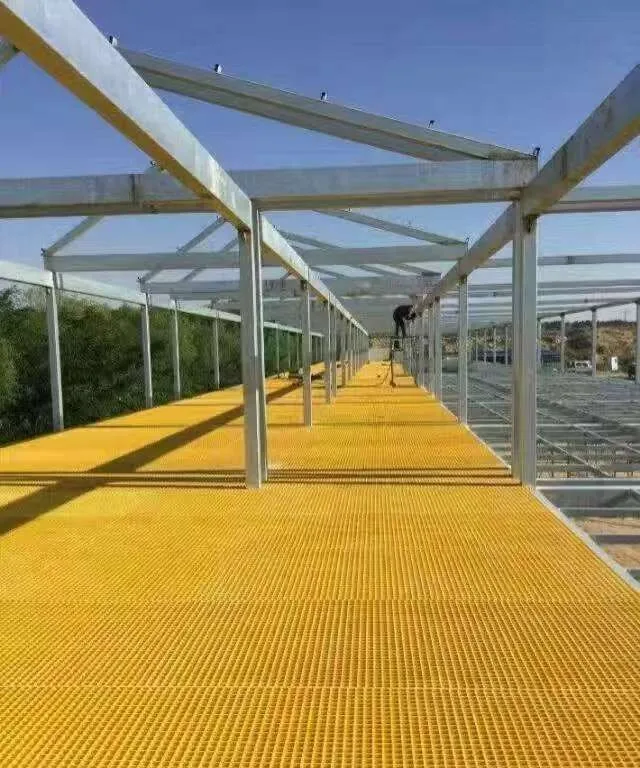
新板前先检查支承
支承决定成品标高的另一半。区域安全拆除后检查:
- 支承位置和标高;
- 承压面;
- 杂物、涂层、腐蚀和污染;
- 缺失或损伤构件;
- 缝隙和高点;
- 承压宽度;
- 净跨;
- 夹扣或紧固件状态和位置。
不仅要看单点标高,还要检查设计承压点是否共面。替换板应无晃动试装,并检查板件弯曲或扭曲。支承不在平面和板件不平可能造成相同可见缝隙,但处理不同。
Weldlok 安装指南强调框架应正确、清洁、水平后才安装板件,且不能靠夹扣压力修正错位支承;F1 Composite 安装指南同样把支承标高、试装和固定后检查相连。
检查周边板件和过渡
替换板与紧邻板齐平,仍可能在第三条边形成不合格过渡。试装检查:
- 各边接缝高差;
- 与走道、楼梯平台或转向处的标高;
- 开口周边成品;
- 护栏立柱或其他穿孔下边缘;
- 与可拆板的间隙和对齐;
- 伸缩或位移界面;
- 排水或盖板过渡。
周边板也是证据。相邻板已偏高偏低松动或损伤,只测新板会显得新件错误。拆旧板前记录现有状态。除非属于批准产品方法,不要靠磨削或变形新板纠正过渡。
保持承载方向和板件方向
拉挤格栅主要沿承载条传力,格栅条必须与设计支承一致;矩形模塑板也可能有较强方向。旋转板可让外矩形装入,却改变原荷载路径。整板替换应同时比较:
- 外轮廓方向;
- 承载条或较强网孔方向。
拆除前标记参考边和顶面,更换图上记录承载方向,工厂标识应在包装和现场处理后仍可理解。拉挤方向可继续参考拉挤玻璃钢格栅承载方向。
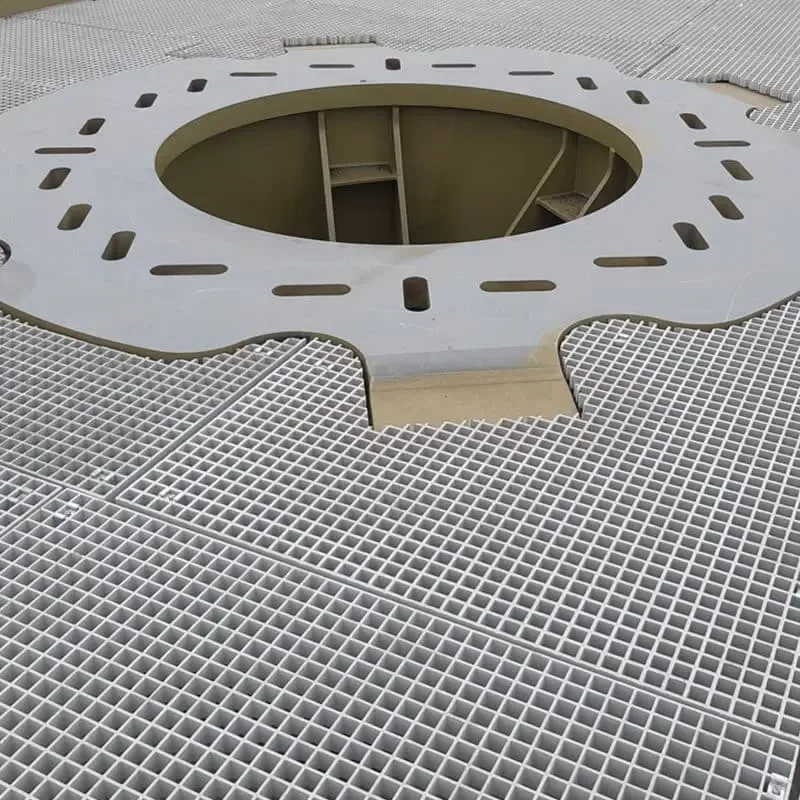
匹配每个开口和成品边缘
替换轮廓需要基准和完整开口清单:
- 形状和净尺寸;
- 相对共同基准的位置;
- 所需间隙;
- 被切断的格栅条或横杆;
- 剩余边缘或支承条件;
- 切边处理;
- 缺口或可拆段;
- 数量。
不能假定旧开口就是新详图。设备或支承变化时,应按当前批准要求,而不是照抄现有板。旧开口可能造成损伤或无支承格栅条,应在下单前解决。
区分备板和成品替换件
空白库存板是已知产品构造的未裁切板,不是适配开口的成品;预裁备件是按批准位置和版本制作的成品,不是可互换通用矩形;应急临时板是现场控制下短期安全措施,不是未经复核的永久替换;拆下旧板有未知修改历史,不是已知好库存。
任何备件都应保留产品类型、实际尺寸、方向、标记、储存状态和原适用规格,保持支承、干燥,不压重物。需要修改空白备板时,应连接到玻璃钢格栅现场改造追溯。
| 备件类型 | 它是什么 | 它不是什么 |
|---|---|---|
| 空白库存板 | 已知构造的未裁切板 | 已适配开口的成品 |
| 预裁备件 | 按批准位置和版本制作的成品 | 可用于所有相似分格的通用矩形 |
| 应急临时板 | 现场控制下的短期安全措施 | 未经复核的永久替换件 |
| 拆下旧板 | 使用过且历史可能变化的物件 | 已知完好的库存替换件 |
最终固定前试装
试装依次确认:
- 支承面清洁并正确准备;
- 板件按设计方向放下;
- 顶面与共同基准比较;
- 设计支承沿线接触;
- 开口、缺口和边缘正确;
- 相邻接缝对齐且间隙合适;
- 夹扣和紧固件位置可装入;
- 可见面和件号正确。
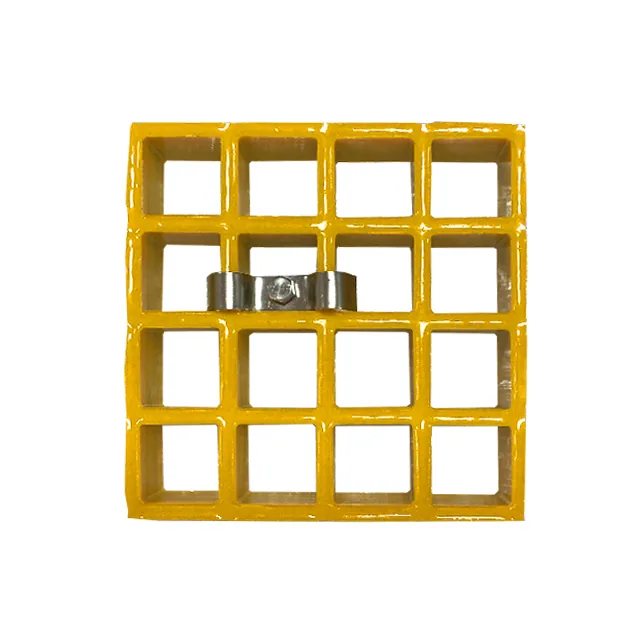
需要强塞时应停下检查杂物、支承、尺寸、旋转或厚度。不能靠过度拧紧夹扣关闭缝隙;正确固定应约束已落座板件,而不是把板变形到位。
记录安装后标高
记录:
- 替换板或件号;
- 最终位置;
- 共同基准测得顶面;
- 相邻件高差;
- 接缝间隙和对齐;
- 承载方向;
- 开口和边缘状态;
- 夹扣型号、材质、数量和位置;
- 未关闭的支承或固定项;
- 检查人或批准人。
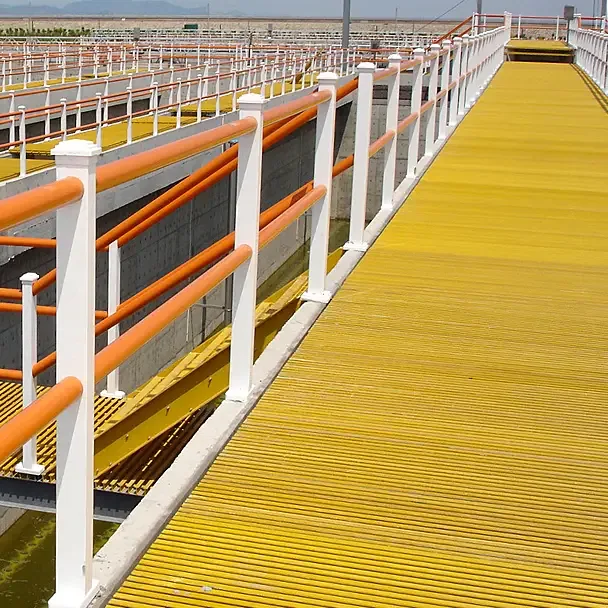
照片应保留件号、标高参照、支承接触、相邻接缝和最终行走面。没有比例和位置的照片只是辅助证据,不是测量。玻璃钢格栅拼接支承说明接缝支承、连接件和间隙为何仍需分别检查。
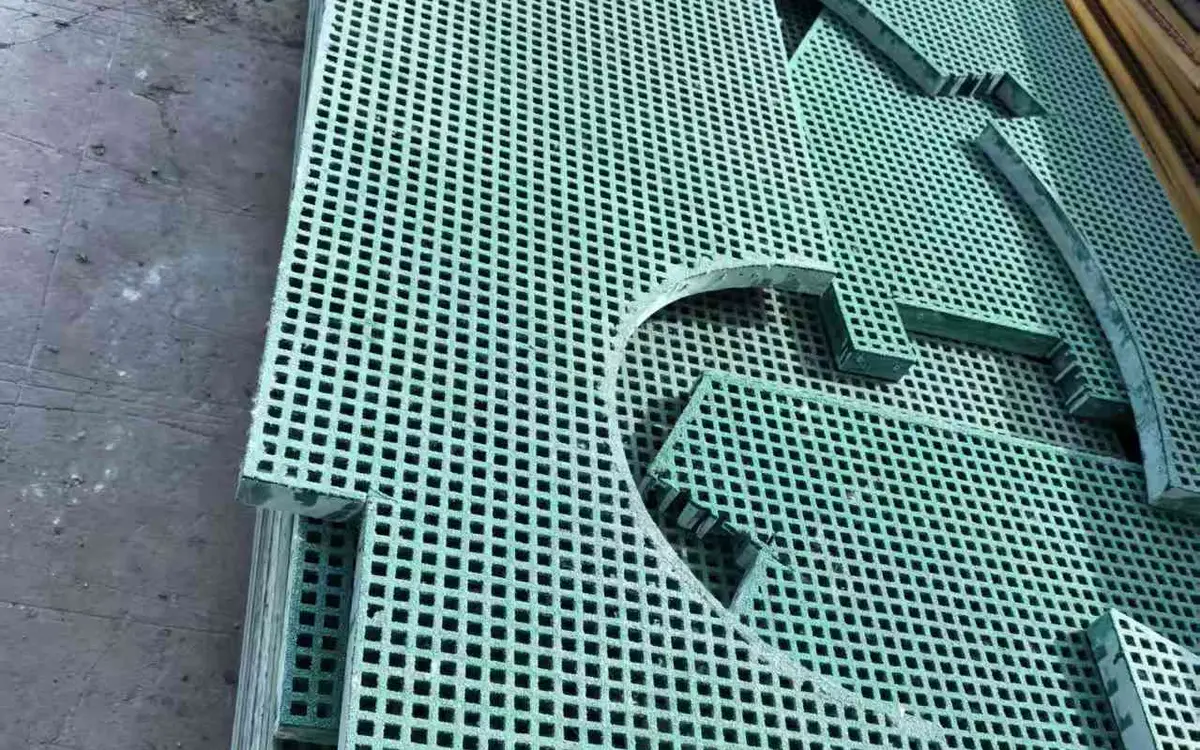
工厂视角
我们可以复核现有产品描述、实测轮廓、开口、方向和拟用替换构造,按批准版本加工标识成品板,并在包装中保持身份。
仅凭板件图无法确定安装后标高。支承、安装顺序和现场测量决定替换板是否正确落座。我们不建议用夹扣修正结构或标高缺陷,也不会在没有责任方现场复核的情况下仅凭照片诊断旧板原因。
更换术语
定义玻璃钢格栅成品标高匹配的十三个概念
基准、产品、支承、接缝和安装结果描述更换的不同部分。
- 成品面基准
- 用于判断现有板、替换板、相邻板和周边入口顶面的共同标高或参考平面。
- 成品标高
- 替换板落座固定后的实际顶面位置和局部高差,不等于名义板厚。
- 实际厚度
- 在规定位置实测的现有板和拟用板厚度;名义厚度相近,产品实际值或公差仍可能不同。
- 支承贴合
- 板件在设计支承面上承压,没有高点、杂物、缝隙或强迫变形。
- 支承共面
- 既定承压面处于要求共同平面,使板件不晃动,也不需要夹扣压力来消除间隙。
- 板面平整度
- 替换板按设计支承后的实际规整程度;平面外轮廓检查看不出局部高点、弯曲或扭曲。
- 未知产品路径
- 原系列、供应商或记录缺失时采用的受控流程,使用实测构造证据和项目复核,而不是照片相似。
- 承载方向
- 主要跨距方向,对拉挤和矩形网孔产品尤其重要,必须在替换记录中保持可见。
- 成品边缘
- 影响板轮廓、接缝、开口和行走边的裁切、模塑或其他处理边缘。
- 接缝条件
- 替换板与相邻板或结构相接处的支承、对齐、间隙、连接件和固定状态。
- 试装
- 最终约束前放入设计位置,检查贴合、高差、间隙、开口、边缘、方向和固定空间。
- 空白备板
- 未裁切的库存板;在几何、开口、方向和批准符合具体位置前,不是现成替换件。
- 更换记录
- 产品、现有状态证据、实测尺寸、图纸版本、试装观察、安装标高、固定结果和放行状态。
标高问题
订购替换玻璃钢格栅板前必须比较什么
匹配实物产品和安装支承,而不只是外矩形。
| 更换问题 | 受控证据 | 单独不足 |
|---|---|---|
| 能否装入开口 | 实际外轮廓、基准位置、开口和边缘几何 | 名义长宽 |
| 顶面能否对齐 | 同一成品基准、实际厚度和支承贴合 | 旧发票上的同厚度 |
| 能否正确承压 | 支承接触图、跨距和既有承载方向 | 板件在下方某处有接触 |
| 旧产品不明时怎么办 | 实测构造、实物样品、方向、支承和责任方核实 | 根据照片选一块相似产品 |
| 格栅条方向是否正确 | 产品类型、格栅条或网孔方向和参考边 | 只要矩形能装入就不检查旋转 |
| 能否复用夹扣 | 夹扣状态、型号、配合、支承唇和紧固件状态 | 原有紧固件全部复用 |
| 新板是否接收 | 试装、最终标高、接缝、固定和复位记录 | 拧紧最后一个夹扣后的外观 |
产品条件
玻璃钢格栅构造怎样改变替换匹配
模塑、拉挤、小网孔、封闭和备板需要不同记录。
| 现有产品 | 更换问题 | 常见错误假设 |
|---|---|---|
| 模塑方形网孔板 | 实际厚度、网格中心距、轮廓、支承接触和边缘状态 | 外尺寸相同就可互换 |
| 模塑矩形网孔板 | 较强网孔方向、方向和板下支承 | 外矩形能放就随意旋转 |
| 拉挤板 | 承载条方向、端部接触、横杆位置和板宽 | 名义厚度证明荷载路径相同 |
| 小网孔板 | 上下网格、实际厚度、开口、支承和固定接触 | 上层小孔使任何标准格栅等效 |
| 封闭格栅 | 底材厚度、盖层厚度、总成品高度和边缘接缝 | 只匹配底材忽略盖层高度 |
| 空白备板 | 库存身份、产品行、尺寸、方向和储存状态 | 空白板就是可直接安装的替换件 |
更换登记
更换前尺寸与成品标高检查表
这些字段把位置、未知产品路径和试装结果连接到放行安装板。
| 更换记录 | 所需值 | 为什么重要 |
|---|---|---|
| 受影响位置 | 分格、件号、支承、接缝和相邻板 | 定义需要匹配的安装条件 |
| 现有产品 | 模塑或拉挤、厚度、网孔或条中心距、表面和方向 | 防止同尺寸不同构造替换 |
| 产品记录状态 | 已知系列、记录不全或未知产品 | 在替代前选择证据和批准路径 |
| 现有状态 | 损伤、磨损、标高、支承和夹扣观察 | 分开旧板当前状态与原始设计状态 |
| 成品基准 | 指定参照及实测表面位置 | 使标高比较可重复 |
| 实际尺寸 | 外轮廓、厚度、开口和边缘几何 | 保存被替换实物特征 |
| 支承贴合 | 支承位置、承压、杂物和不规则 | 显示新板能否无外力落座 |
| 共面与平整 | 设计承压面、板面弯曲或扭曲及试装接触 | 分开支承对不齐与板件几何问题 |
| 方向 | 承载条、较强网孔方向和参考边 | 防止旋转板通过外轮廓检查 |
| 接缝与固定 | 间隙、对齐、夹型、五金和固定位置 | 连接替换板与周边安装 |
| 试装结果 | 最终固定前的高差、间隙、接触、开口和空间 | 封闭区域前发现支承或几何问题 |
| 安装后放行 | 最终位置、标高、固定、照片和未关闭项 | 在实际恢复板上关闭记录 |
更换条件
替换玻璃钢格栅板何时可以下单
识别原因、测量完整产品并确认支承和恢复安装条件。
以下情况适合采用…
- 已识别受影响分件及周边布置。
- 已知现有产品构造和方向。
- 原系列未知时,有实测构造和实物样品可供核实。
- 安全拆除后可检查支承面。
- 所有尺寸从同一基准测量。
- 检查实际厚度和产品构造,而不只看名义尺寸。
- 已记录开口、边缘几何和接缝状态。
- 已规划试装和最终标高检查。
以下情况应另行评估…
- 只按外尺寸订购替换板。
- 凭照片认定未知旧板等效。
- 假定空白备板已可直接安装。
- 未调查旧板损坏原因。
- 框架不平却靠夹扣把板拉到位。
- 未检查配合和状态就复用旧夹扣。
- 未记录拉挤承载方向。
- 替换板到货后无人能检查支承和安装。
恢复顺序
从现有板证据到放行成品标高
诊断、测量、落座、试装、固定并记录实际安装状态。
按现场安全程序保留现有板、支承和接缝证据。
记录损伤、磨损、支承、夹扣和需要更换的可能原因。
使用已知产品记录;未知时采用实测构造、实物样品和责任复核。
测量前建立共同成品面和平面参照。
记录外轮廓、实际厚度、开口、边缘、方向、支承和接缝。
在责任范围内清除杂物并处理过高或过低支承。
最终固定前检查接触、标高、间隙、开口、方向和固定空间。
安装批准夹扣和五金,不能把板强行拉平。
记录最终标高、高差、间隙、固定、件号和未关闭项。
更换询价
玻璃钢格栅成品标高复核需要提交什么
所列记录让工厂和安装人员能够复核同一替换问题。
- 受影响区域 — 项目、位置、周边件号、支承和接缝参照。
- 现有产品 — 构造、厚度、网孔或条间距、树脂和表面。
- 产品记录状态 — 已知系列、记录不全或未知产品及采用的核实路径。
- 实物参照 — 记录不全时保留样品、实测构造和可读标记。
- 现有状态 — 损伤、磨损、污染、暴露和以前修补。
- 失效证据 — 冲击、夹扣松动、无支承开口、标高问题或其他可能原因。
- 平面尺寸 — 从同一基准测量外轮廓、开口位置和边缘几何。
- 实际厚度 — 在规定位置测量现有与拟用板。
- 方向 — 承载条或较强网孔方向、参考边和顶面。
- 支承 — 接触位置、标高、杂物、缝隙、承压宽度和净跨。
- 共面 — 设计承压面、高点、缝隙和约定标高检查方法。
- 板面平整 — 最终固定前的弯曲、扭曲、局部变形和试装接触。
- 接缝 — 相邻板边、间隙、对齐和连接件状态。
- 固定 — 夹型、材质、数量、紧固件状态和支承配合。
- 替换类型 — 成品板、空白备板、预裁备件或应急临时板。
- 验收 — 试装结果、最终标高、高差、间隙、固定和放行证据。
| Specification | Value |
|---|---|
| 成品基准 | 一个指定共同参照 现有与替换板标高以同一基础判断。 |
| 产品 | 匹配构造和方向 名义外尺寸不会批准不同网格或条花纹。 |
| 产品记录 | 已知系列或未知产品实测路径 记录不完整时以实物和构造证据复核。 |
| 厚度 | 实测实际厚度 记录中保留明确测量位置。 |
| 支承 | 清洁且明确落座 夹扣不应补偿不平支承。 |
| 共面 | 约定支承平面检查 设计承压面应让板件不晃动地落座。 |
| 板面平整 | 试装弯曲、扭曲和接触结果 固定前记录实际状态。 |
| 开口 | 基准位置、净开口和边缘 包含所有影响配合或支承的开口和缺口。 |
| 接缝 | 批准间隙和对齐 替换应恢复两侧边缘布置详图。 |
| 固定 | 批准夹扣和五金 检查状态与相容后才可复用。 |
| 放行 | 试装加安装状态 记录最终高差、间隙、接触和未关闭项。 |
更换复核
提交现有板与支承状态
包含失效证据、成品基准、方向、开口和替换类型。
- 从同一成品基准测量
- 显示支承和接缝状态
- 说明旧板更换原因
玻璃钢格栅替换板标高问答
只按外尺寸能更换玻璃钢格栅吗?
什么是成品标高匹配?
为什么一毫米或很小的厚度差也重要?
原玻璃钢格栅系列不明怎么办?
更换检查中的支承共面是什么意思?
夹扣能把偏低替换板拉平吗?
需要检查替换板是否平整或扭曲吗?
需要匹配承载方向吗?
空白备板能直接当替换件吗?
旧夹扣未见损坏可以复用吗?
为什么旧板失效原因重要?
照片能确认正确替换板吗?
更换报价需要提交什么?
最终规则
产品和成品标高一致时才放行替换
最终控制分开已确认产品和未知记录,并防止夹扣掩盖支承或板面几何问题。
- 最终放行规则 — 从同一基准测量、核实产品和支承、无外力试装,并只有安装后高差、间隙、接触和固定符合批准详图时才放行。
- 保留缺失记录可见 — 原系列未知时,需要实测构造、适用实物样品和责任复核;颜色及照片不能证明等效。
- 夹扣不是找平工具 — 夹扣把板件约束到支承,不能用于闭合支承不在同一平面或替换板弯曲扭曲造成的缝隙。
- 安装与改造参考 — Weldlok 将支承准备、板件裁切、固定和改造规划联系起来。 查看 Weldlok 安装指南
- 承压与切边参考 — CBSI 将完整承压、承载方向和切边保护联系起来。 查看 CBSI 安装指南
- 更换证据参考 — QY 说明更换复核所需的产品、损伤、支承、夹扣和标记照片证据。 查看 QY 更换清单
- 支承贴合与检查参考 — F1 Composite 将支承检查、承载方向、裁切和安装后检查结合。 查看 F1 Composite 安装指南
本页内容由 Dengtai Industry 技术与生产团队依据项目条件、现有产品资料和适用文件编写并核对。需要另行计算、测试或批准的边界已在正文中说明。 最后核对: