FRP 格柵更換審查
FRP 格柵更換板:完成高度匹配
外框長寬相同,仍可能過高、過低或支承錯誤。要以同一完成面基準,核對實際厚度、 支承座面、承載方向、切口、切邊、接縫與固定夾,再試裝並記錄完成高度。
整理
Dengtai Industry
發布於
·
最後核對

更換板屬於完成後的走道系統,不是一片鬆放矩形。應用參考:登泰實業。
簡短答案:匹配整套安裝系統
最簡單的更換訂單會寫「同尺寸、同黃色」,但它沒有處理大部分失效風險。
更換板必須配合:
- 正確產品系列與構造;
- 實際外框與深度;
- 孔格或承載條方向;
- 支撐接觸與淨跨距;
- 切口、凹口與切邊幾何;
- 接縫位置、對齊與間隙;
- 固定夾或扣件狀況;以及
- 完成上表面高度。
外框長寬正確的板仍可能造成高低差,原因包括實際深度不同、支承過高、雜物阻礙座面、拉擠承載條轉錯方向,或固定夾讓板件離開預定承壓面。
先問:復原後什麼條件才算可接受?再定義能證明它的量測與紀錄。

調查既有板件為何失效
更換訂單要從原因開始,否則新板可能重複同一失效。
檢查:
- 衝擊損傷或掉落物;
- 裂紋、斷條或接點破損;
- 固定夾鬆脫、變形或缺失;
- 支承不足或過大的切口;
- 點載或未規劃的支承變更;
- 化學侵蝕、熱、火或其他暴露;
- 污染或排水阻塞;
- 重複修補或未知的先前修改;
- 過高、過低、缺失、髒污或損傷的支承;以及
- 先前被強制安裝的板件。
不是所有狀況都能從上方看見。FRP 格柵維護與使用年限指南說明觀察到的損傷必須連到使用條件與檢查。照片可以顯示結果,但仍需權責人員判定原因與安全處理。
QY 修復或更換檢查清單同樣強調產品識別、板號、支承、損傷、固定夾、載重要求與現場照片一起審查。更換報價不能假設舊產品可直接互換。
原產品紀錄不明時
沒有標記或文件的板,不是選一片外觀相似替代品的理由。
要取得:
- 實測外框與實際深度;
- 孔格或承載條間距;
- 承載方向與可見面;
- 支承接觸、淨跨距與固定夾型式;
- 切口、切邊與先前修補;以及
- 可行的保留實體樣品。
這些紀錄可支持候選產品審查,但不能單獨證明等效。權責審查者要比較實測構造與使用需求,決定產品紀錄是否足夠。照片可以看出系列與可見狀況,不能確定未知型號。
建立單一完成面基準
量測不能從當下最方便的板面開始。
定義可一致使用的具名基準:
- 專案測量參考或水準;
- 固定結構件;
- 安裝審查者議定的穩定完成高程;或
- 被更換板以外的其他文件化參考。
再量:
- 受影響板;
- 兩側相鄰板;
- 周邊走道或平台;以及
- 試裝後的擬用更換板。
記錄實際值與位置。單獨寫「高」或「低」看不出扭轉、局部高低差或支承問題。量測方法與限制要符合專案精度。
完成面也可能磨耗。既有上表面是準備恢復的狀況,但不一定是原出貨厚度或顏色標準。
量實際厚度,不只看品名
板件品名可能代表名目深度。既有產品與擬用更換板要在指定位置,用合適方法比較。
記錄:
- 實測值;
- 量測位置;
- 既有表面狀況;
- 名目產品描述;以及
- 更換板議定公差。
任何差異都自動拒收並不合理;差異要和支承、接縫與專案驗收一起評估。名目「同深度」不能證明兩種產品會產生相同完成高度。

新板之前先檢查支承
支承是完成高度的另一半。區域安全且舊板拆下後,檢查:
- 支承位置與高程;
- 承壓面;
- 雜物、塗層、腐蝕或污染;
- 缺失或損壞的支承件;
- 間隙或高點;
- 支承寬度;
- 淨跨距;以及
- 固定夾或扣件狀況與位置。
不只量單一高程,要檢查預定承壓點的共面性。更換板應不搖晃地試裝。也要查看板件彎曲或扭轉:支承不平與板件不平可能產生相同間隙,但處理方式不同。
Weldlok 安裝指引說明框架應先正確、清潔且水平再放板;板件鎖在不對齊支承上,不會因增加壓力而修正。F1 Composite 安裝指南也把支承高度、試裝與固定後檢查連在一起。
工廠範圍可審查格柵產品與加工件;框架、支承高程或錨定設計與修正,除非另有協議,屬專案權責單位。
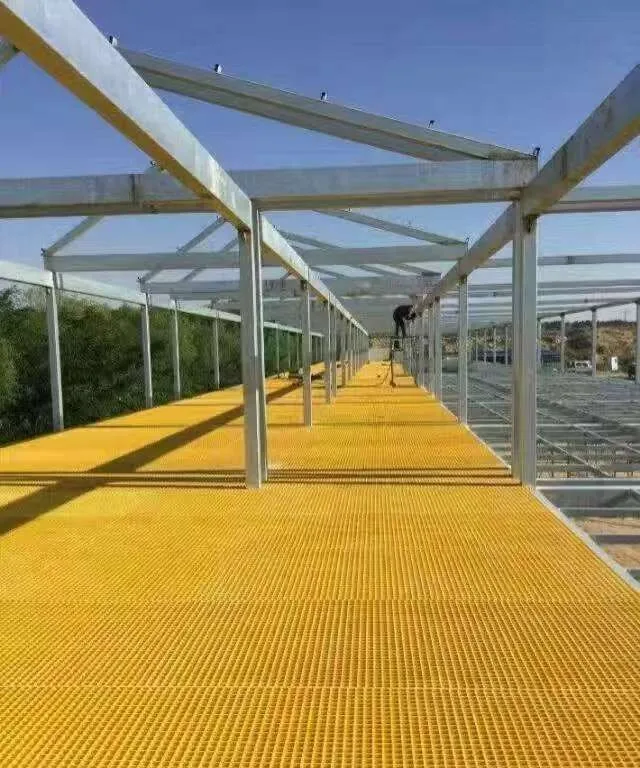
檢查周邊板件與轉接
更換板可能與緊鄰板同高,卻在第三側形成不可接受的轉接。
試裝並檢查:
- 更換板每一側的接縫高低差;
- 走道、樓梯平台或轉向處的表面高度;
- 切口周邊收邊;
- 欄杆立柱或其他穿孔下緣;
- 可拆板的間隙與對齊;
- 穿越伸縮或位移介面的路線;以及
- 使用板面的排水或蓋板轉接。
周邊板也是證據。相鄰板已偏高、偏低、鬆動或損壞時,只量更換板會讓新片看起來錯誤;拆舊板前先記錄既有狀況。
除非屬於核準產品工法,不要用研磨或變形修正新板。欄杆立柱開口、支承框架與接縫也各有權責設計;更換板報價不會默默核准它們。
保留承載方向與板件方向
方向性產品有隱藏更換條件。拉擠格柵主要沿承載條受力,必須對到預定支承;長方孔模壓板也可能有較強方向。旋轉可使外框剛好放入,載重路徑卻不再是原本方向。
拆除前標出參考邊與上表面,在更換圖面記錄方向。工廠提供的標記要在包裝及工地搬運後仍看得懂。
整板更換要同時比較:
- 外框方向;以及
- 承載條或較強孔格方向。
詢價時連到拉擠格柵承載方向指南,可把方向和尺寸放在同一審查。
每個開口與完成切邊都要匹配
更換輪廓需要基準與完整開口明細:
- 形狀與淨尺寸;
- 距共同參考的位置;
- 所需間隙;
- 被截斷的承載條或橫桿;
- 剩餘切邊或支承;
- 切面處理;
- 凹口或可拆段;以及
- 數量。
不要假設舊切口就是新要求。設備或支承已變更時,應依目前核準需求更換,不是完全複製舊板。
如果舊切口造成損傷或承載條未受支承,訂購前先解決設計條件。漂亮切邊本身不能處理原因。
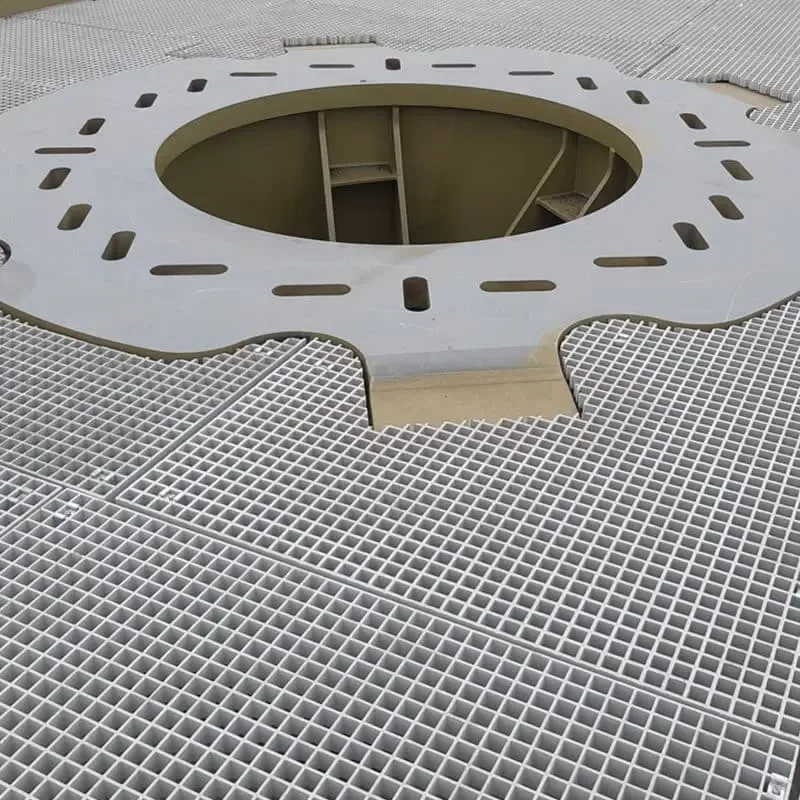
分清楚備板與完成更換件
「備板」可能代表不同東西:
| 備板種類 | 它是什麼 | 它不是什麼 |
|---|---|---|
| 空白庫存板 | 已知產品構造的未裁切板 | 可直接放入受影響開口的板 |
| 預裁備板 | 依核準位置與版次製作的完成件 | 可用於所有相似板格的可互換矩形 |
| 緊急臨時板 | 工地管制下的短期安全措施 | 未經必要審查的永久更換 |
| 已拆下舊板 | 歷史未知或已變更的舊件 | 已知良好的庫存更換 |
任何備板都要保留產品種類、實際尺寸、方向、標記、存放狀況與原本要滿足的規格。保持支撐與乾燥,不要在上方放重物。
空白備板若需修改,連到現場修改追溯鏈。
最後固定前先試裝
區域驗收前先試裝:
- 支承面清潔並正確準備;
- 板件以預定方向放下;
- 上表面對照共同基準;
- 沿預定支承檢查承壓接觸;
- 檢查開口、凹口與切邊;
- 檢查相鄰接縫的對齊與間隙;
- 檢查固定夾與扣件位置、通道與配合;以及
- 檢查可見面與件號。
需要用力時,停下來找原因:雜物、錯誤支承、高點、外框錯誤、方向性產品轉錯或厚度不同都有可能。
不要靠過度鎖緊固定夾封住間隙。正確固定應保持已正確座落的板件,不是把板壓到預定位置。
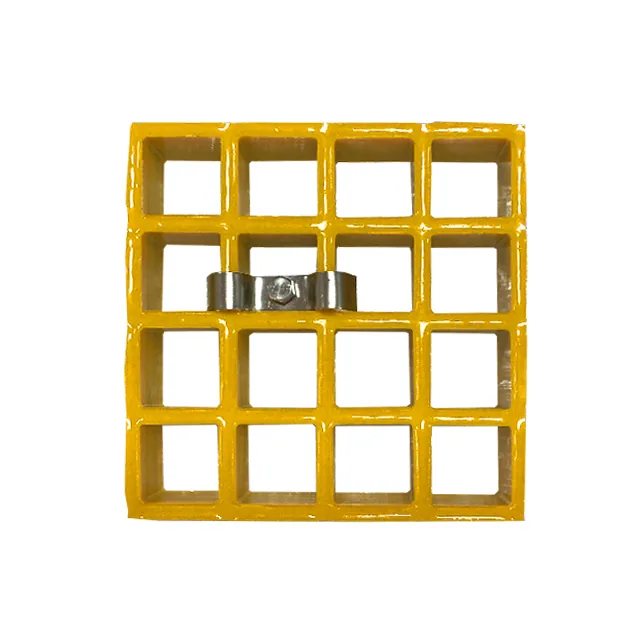
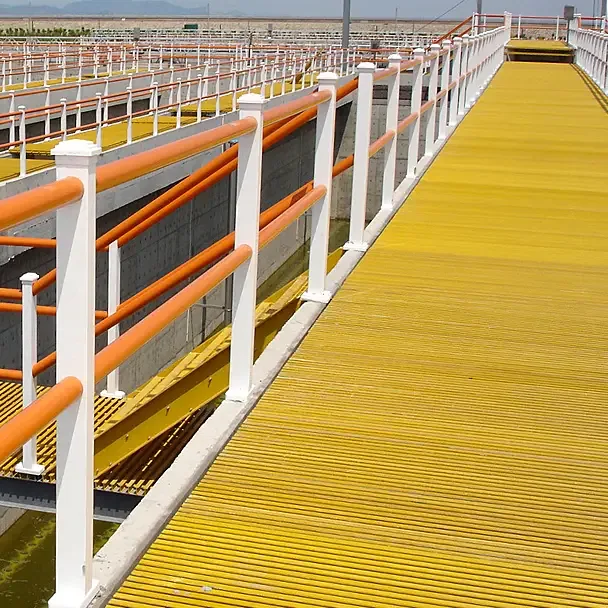
記錄竣工高度
安裝紀錄要識別:
- 更換件或板號;
- 最終位置;
- 從共同基準取得的表面結果;
- 與相鄰件的高低差;
- 接縫間隙與對齊;
- 承載方向;
- 切口與切邊;
- 固定夾型式、材質、數量與位置;
- 未解支承或固定項;以及
- 權責檢查員或核准人。
照片要保留背景:件號、高度參考、支承接觸、相鄰接縫與最後行走面。沒有比例或位置的照片只是輔助證據,不是量測。
格柵接縫支承指南說明接縫邊支承、連接與間隙是三項不同條件,完成這些檢查才結束更換紀錄。
工廠看法
工廠可審查既有產品描述、實測外框、開口、方向與擬用更換構造,並依核準版次加工、標記與包裝完成板。
單靠板件圖面無法判斷安裝後完成高度。支承、安裝順序與現場量測決定更換板能否正確座落。我們不建議用固定夾修正結構或高度缺陷,也不會只憑照片在沒有工地權責審查下診斷舊板失效。
更換用語
定義 FRP 格柵完成高度匹配的十三個詞
基準、產品、支承、接縫與安裝結果各自描述更換的一部分。
- 完成面基準
- 判斷既有板、更換板、相鄰件與周邊銜接上表面的共同高程或參考平面。
- 完成高度
- 更換板就位並固定後上表面的實際位置與局部高低差,不等於名目板厚。
- 實際厚度
- 在既有與擬用板件指定位置量得的深度;名目深度相近,實際產品或公差仍可能不同。
- 支承座面
- 板件在預定支承面上受力、沒有高點、雜物、間隙或強制變形的狀態。
- 支承共面性
- 預定承壓面位於要求共同平面的狀態,使板件不搖晃,也不需固定夾壓合間隙。
- 板件平整度
- 更換板在正確支承下的實際規則程度;外框量測看不出局部高點、彎曲或扭轉。
- 未知產品處理
- 原系列、供應商或紀錄缺失時的受控流程,依實測構造與專案審查,不靠圖片相似判定。
- 承載方向
- 主要跨距方向,拉擠與長方孔產品尤其重要,必須留在更換紀錄中。
- 完成切邊
- 裁切、模製或其他完成邊,構成外框、接縫、開口與行走邊條件。
- 接縫條件
- 更換板和相鄰板或結構相接處的支承、對齊、間隙、連接件與固定狀態。
- 試裝
- 最終固定前把更換板放入預定位置,檢查座面、高低差、間隙、開口、切邊、方向與固定通道。
- 空白備板
- 保留庫存的未裁切板;幾何、開口、方向與核准不符合安裝位置前,不是完成更換件。
- 更換紀錄
- 產品、既有狀況證據、實測尺寸、圖面版次、試裝、完成高度、固定結果與放行狀態。
高度問題
訂購更換 FRP 格柵板前要比較什麼
匹配實際產品與支承狀況,不只是外圍矩形。
| 更換問題 | 受控證據 | 單獨不足的資訊 |
|---|---|---|
| 能放入開口嗎? | 實際外框、基準位置、切口與切邊幾何 | 名目板長與板寬 |
| 上表面能對齊嗎? | 一個完成基準、實際厚度與支承座面 | 舊發票寫的「同厚度」 |
| 支承正確嗎? | 支撐接觸圖、跨距與既有承載方向 | 板件在下方某處碰到支承 |
| 舊產品不明時怎麼辦? | 實測構造、實體樣品、方向、支承與權責驗證 | 從照片選一片相似板 |
| 承載條方向正確嗎? | 產品種類、承載條或孔格方向與參考邊 | 外框合了就直接放入而未檢查旋轉 |
| 固定夾可重複使用嗎? | 固定夾狀況、型式、配合、支承唇與扣件狀況 | 因原本就在現場就全部重用 |
| 新板已驗收嗎? | 試裝、最終高度、接縫、固定與復原紀錄 | 鎖上最後一個固定夾後只看外觀 |
產品條件
FRP 格柵構造如何改變更換匹配
模壓、拉擠、小孔、蓋板與備板需要不同紀錄。
| 既有產品 | 更換問題 | 常見錯誤假設 |
|---|---|---|
| 方形孔模壓板 | 實際深度、孔格節距、外框、支撐接觸與切邊 | 外尺寸相同就可互換 |
| 長方孔模壓板 | 較強孔格方向、方向和板下支承 | 外框可放就能旋轉 |
| 拉擠板 | 承載條方向、端部接觸、橫桿位置與板寬 | 名目深度可證明載重路徑和既有件相同 |
| 小孔板 | 上、下孔格、實際深度、開口、支承與固定接觸 | 上層孔較小就和其他標準格柵等效 |
| 蓋板格柵 | 基板深度、覆面厚度、完成總高度與邊緣接縫 | 只匹配基板就忽略可見覆面高度 |
| 空白備板 | 庫存識別、產品列、尺寸、方向與存放狀況 | 空白板本身就是完成更換件 |
更換登記
更換前尺寸與完成高度檢查表
這些欄位把受影響位置、未知產品路線與試裝結果接到實際竣工板件。
| 更換紀錄 | 要求值 | 重要性 |
|---|---|---|
| 受影響位置 | 板格、件號、支承、接縫與周邊板件 | 定義更換板要匹配的既有條件 |
| 既有產品 | 模壓或拉擠、深度、孔格或承載條節距、表面與方向 | 避免同尺寸不同構造的替代 |
| 產品紀錄狀態 | 已知系列、紀錄不完整或未知產品 | 替代前選擇證據與核准路線 |
| 現有狀況 | 損傷、磨耗、高度、支承與固定夾觀察 | 分開舊板目前狀態與原設計狀態 |
| 完成基準 | 具名參考與實測表面位置 | 讓高度比較可重複 |
| 實際尺寸 | 外框、厚度、開口與切邊幾何 | 捕捉實際要更換的物件 |
| 支承座面 | 支承位置、承壓接觸、雜物與不平整 | 判斷新板能否不受力地就位 |
| 共面性與平整度 | 預定承壓面、板件彎曲或扭轉與試裝接觸 | 分開支承對齊和板件幾何問題 |
| 方向 | 承載條、較強孔格方向與參考邊 | 避免旋轉板通過外框檢查 |
| 接縫與固定 | 間隙、對齊、固定夾型式、五金與位置 | 把板件接到周邊安裝 |
| 試裝結果 | 高低差、間隙、接觸、開口配合與固定前通道 | 在區域封閉前找出支承或幾何問題 |
| 竣工放行 | 最終位置、完成高度、固定、照片與未結事項 | 在實際復原板上完成紀錄 |
更換門檻
何時可以訂購 FRP 格柵更換板
找出原因、量完整產品,並確認支承與復原條件。
符合以下條件時可採用…
- 已識別受影響板件與周邊配置。
- 已知既有產品構造與方向。
- 原系列不明時,有實測構造與實體樣品可驗證。
- 安全拆除後可檢查支承面。
- 尺寸從同一共同基準量測。
- 已檢查實際厚度與構造,不只看名目尺寸。
- 已記錄開口、切邊與接縫。
- 已規劃試裝與最後高度檢查。
出現以下情況時應改採其他方案…
- 只憑外框尺寸訂購更換板。
- 靠照片宣告未知舊板等效。
- 把空白備板當成可直接安裝件。
- 沒有調查舊板破壞原因。
- 框架不平,卻期待固定夾把板拉平。
- 沒有檢查既有固定夾配合與狀況就重用。
- 漏掉拉擠承載方向。
- 到貨後沒有人能檢查支承與安裝。
復原順序
從既有板證據到完成高度放行
診斷、量測、就位、試裝、固定並記錄實際結果。
依工地安全程序隔離,保存既有板、支承與接縫證據。
記錄損傷、磨耗、支承、固定夾與需要更換的可能原因。
使用已知產品紀錄;未知時改用實測構造、實體樣品與權責審查。
量測前建立共同完成面與平面參考。
記錄外框、實際深度、開口、切邊、方向、支承與接縫。
清除雜物,在權責範圍內處理過高或過低的支承座面。
最終固定前檢查接觸、高度、間隙、開口、方向與固定通道。
使用核準固定夾與扣件,不要把板件強制壓到水平。
記錄最後高程、高低差、間隙、固定、件號與未結事項。
更換詢價
FRP 格柵高度匹配審查要提供什麼
下列紀錄讓工廠與安裝單位能審查可量測的更換問題。
- 受影響區域 — 專案、位置、周邊件號、支承與接縫參考。
- 既有產品 — 產品構造、深度、孔格或承載條節距、樹脂與表面。
- 產品紀錄狀態 — 已知系列、不完整紀錄或未知產品,以及選定驗證路線。
- 實體參考 — 原紀錄不完整時的保留樣品、實測構造與可讀標記。
- 現有狀況 — 損傷、磨耗、污染、曝曬與過去修補。
- 破壞證據 — 衝擊、固定夾鬆脫、未支承開口、高度或其他可能原因。
- 平面尺寸 — 從同一基準量測的外框、開口位置與切邊幾何。
- 實際深度 — 指定位置量測的既有與擬用值。
- 方向 — 承載條或較強孔格方向、參考邊與上表面。
- 支承 — 接觸位置、高程、雜物、間隙、支承寬度與淨跨距。
- 共面性 — 預定承壓面、支承高點、間隙與議定高度檢查方法。
- 板件平整度 — 最終固定前的彎曲、扭轉、局部變形與試裝接觸。
- 接縫 — 相鄰板邊、間隙、對齊與連接件狀況。
- 固定 — 固定夾型式、材質、數量、扣件狀況與支承配合。
- 更換型式 — 完成板、空白備板、預裁備板或緊急臨時板。
- 驗收 — 試裝結果、最後高度、高低差、間隙、固定與放行證據。
| 規格 | 數值 |
|---|---|
| 完成基準 | 一個具名共同參考 既有與更換板高度應從相同基準判斷。 |
| 產品 | 匹配構造與方向 名目外尺寸不能核准不同孔格或承載條。 |
| 產品紀錄 | 已知系列或未知產品實測路線 紀錄不完整時由實體樣品與構造證據支持審查。 |
| 厚度 | 實測深度 紀錄要保留定義的量測位置。 |
| 支承 | 清潔且明確的座面 固定夾不應補償不平支承。 |
| 共面性 | 議定支承平面檢查 預定承壓面要讓板件不搖晃地就位。 |
| 板件平整度 | 試裝彎曲、扭轉與接觸結果 固定前記錄實際板況。 |
| 開口 | 基準位置、淨開口與切邊 包含所有影響配合或支承的切口與凹口。 |
| 接縫 | 核準間隙與對齊 更換後兩側相鄰邊都要恢復配置細部。 |
| 固定 | 核準固定夾與五金 檢查狀況及相容性後才可重用。 |
| 放行 | 試裝加安裝後狀況 記錄最終高低差、間隙、接觸與未結事項。 |
更換審查
提交既有板件與支承狀況
包含破壞證據、完成基準、方向、開口與更換型式。
- 從同一完成基準量測
- 顯示支承與接縫
- 說明更換原因
FRP 格柵更換板高度問題
可以只按外框尺寸更換 FRP 格柵嗎?
什麼是完成高度匹配?
為什麼些微厚度差也要注意?
原 FRP 格柵系列不明時怎麼辦?
更換檢查中的支承共面性代表什麼?
固定夾能把偏低的更換板拉平嗎?
更換板要檢查平整度或扭轉嗎?
需要匹配承載方向嗎?
空白備板可以直接更換嗎?
舊固定夾可重複使用嗎?
為什麼要調查舊板破壞?
照片能確認正確更換板嗎?
更換板詢價要提供什麼?
最終放行規則
只有產品與完成高度一致才放行更換板
最後管制分開已確認產品與未知紀錄,並避免固定夾掩蓋支承或板件幾何問題。
- 最終放行規則 — 從同一基準量測、驗證產品與支承、不受力試裝;只有安裝後高低差、間隙、接觸與固定符合核準細部才放行。
- 缺失紀錄要保持可見 — 原系列不明時,需要實測構造、可行的實體樣品與權責審查。顏色和照片不能證明等效。
- 固定夾不是高度修正器 — 固定夾把板件限制在支承上,不應壓合因支承不平或板件彎曲造成的間隙。
- 安裝與改造參考 — Weldlok 把支承準備、板件裁切、固定與改造規劃連在一起。 查看 Weldlok 安裝指南
- 承壓與裁切條件參考 — CBSI 說明完整承壓支承、承載方向與切邊保護。 查看 CBSI 安裝指引
- 更換證據參考 — QY 展示更換審查所需的產品、損傷、支承、固定夾與標記照片。 查看 QY 更換清單
- 支承座面與檢查參考 — F1 Composite 連接支承檢查、承載方向、裁切與安裝後檢查。 查看 F1 Composite 安裝指南
本內容由登泰實業技術與生產團隊,依專案條件、現有產品資料及適用文件整理與審核。需要另行計算、試驗或核准的限制,已在內容中註明。 最後核對: