
受入用語
品番、状態、根拠は別々に確認
注文と一致しても保留が必要な場合があり、正しく見えても改版違いの場合があります。
- 受入検査
- 入荷後、保管・加工・設置前に、納品品と書類を注文内容と比較する確認です。
- 製品識別
- 梱包、完成品番、注文書、基板列、カバー形式、図面改版を結び付ける情報です。
- 組立一貫性
- カバー、界面、基板が一つの指定組立品に属し、寸法、向き、固定詳細が一致することを示す根拠です。
- 輸送損傷
- 出荷後に生じた梱包潰れ、端部欠け、割れ、汚れ、束の緩みなどです。製作上の所見とは別に記録します。
- 保留
- 品番、構成、損傷、書類の確認が必要で、まだ合格・不合格を決められない品の管理状態です。
- 受入基準
- 測定値や目視状態を判定する明示要件です。基準がない場合は所見を記録し、処置判断を依頼します。
受入マトリクス
カバー付きグレーチングで確認する項目
目に見える上面だけでなく、納品品全体を確認します。
すべての列を表示するには横にスクロールしてください。
| 検査範囲 | 確認内容 | 見落とす受入リスク |
|---|---|---|
| 識別 | 注文書、完成品番、図面改版、基板列、カバー参照 | 類似パネルを誤った位置・改版へ設置 |
| 数量 | パネル、完成片、クリップ、金具を梱包表と照合 | 設置開始後に不足が判明 |
| 寸法 | 完成寸法、総高さ、開口、向き | 枠や隣接片に合わない |
| 基板とカバー | 形式、構造、模様、色を承認構成と照合 | 異なる製品列・表面を受け入れる |
| 界面 | 目視できる接着・固定の連続、端部状態、分離 | 持上げ・保守までカバー問題が隠れる |
| 端部と開口 | 切断品質、シール、トリム、分断棒、支持 | 水分浸入、取扱い損傷、支持不足 |
| 固定 | 形式、材質、数量、金具、位置 | 緩い・不適合・不足した固定一式 |
| 書類 | 図面、梱包表、証明書、検査記録、報告範囲 | 受け取った製品と書類が一致しない |
受入判断
カバー付きグレーチング品を解放できる条件
品番、現物適合、該当する根拠がそろって初めて受け入れます。
この構成を選ぶ条件
- 受入時に注文書、図面改版、完成品番を参照できる。
- 出荷前に検査方法、見本、受入基準を合意している。
- 基板、カバー、界面、固定の参照情報が納品に含まれる。
- 保管品と混ぜる前に梱包を検査できる。
- 梱包・表示が残る段階で損傷を撮影できる。
- 書類が実際の構成とロットに対応している。
別の解決策を検討する条件
- 請求書だけで現物を受け入れている。
- 上面写真だけを比較根拠にしている。
- 縮尺・基準のない写真で寸法を判断している。
- 不足・損傷品を記録前に設置在庫へ移している。
- 試料報告書が全カバー付き組立品を証明すると仮定している。
- 保留または受入を判断する責任者がいない。
保管前に納品品を検査する
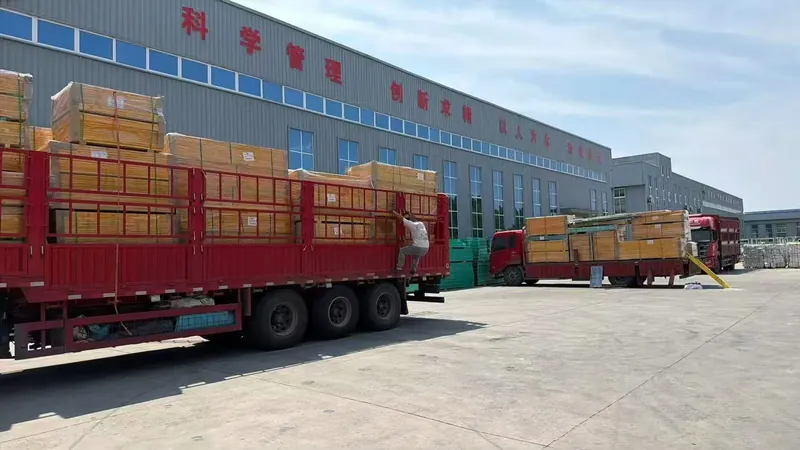
梱包、表示、損傷箇所が確認できる間に行うのが最も有効です。開梱後、他パネルとの混合後、設置場所への移動後は、出荷単位との対応が分かりにくくなります。
最初に次を確認します。
- 梱包状態
- 出荷表示と束ラベル
- 注文書と梱包表
- 完成品番
- 目視できる打痕・水濡れ
開梱・移動前に、日付、受入担当者、梱包識別子、写真を記録します。

納品前にロットと抜取基準を合意する
ロットの範囲、全数確認する片、抜取り確認できる所見をプロジェクトで定めると、受入記録の説明が容易になります。全カバー付きグレーチング注文に共通する抜取数はありません。計画で次を定めます。
- 一つの検査ロットが代表する数量と品番
- 全数確認が必要な寸法・特性
- 反復確認の抜取数と選定方法
- 各確認の受入基準
- 保留・受入を判断できる責任者
- 第三者または購買担当の立会い要否
固有完成片の少量注文では全数確認が現実的な場合があります。反復する大口注文でも、抜取見本は受入対象を代表する必要があり、不合格見本は平均化せず処置判断へ回します。
検査計画の改版を結果と一緒に記録します。何を抜取り、どの基準で、誰が判断したかを示さない数値だけの報告は、後から同じ判断を裏付けられません。
完成片を注文・図面と照合する
上面の色がプロジェクト色と一致するだけでは不十分です。次を結び付けます。
- 注文書と注文明細
- 完成品番
- 基板製品列
- カバー形式
- 界面方法
- 総高さ
- 完成寸法
- 固定一式
- 図面改版
品番のないパネルは、設置前に梱包計画と構成を照合します。見た目が似た二片でも、基板方向、開口、カバー厚が異なる場合があります。
基板とカバーを一体で確認する
基板とカバーは一つの納品組立品として検査します。
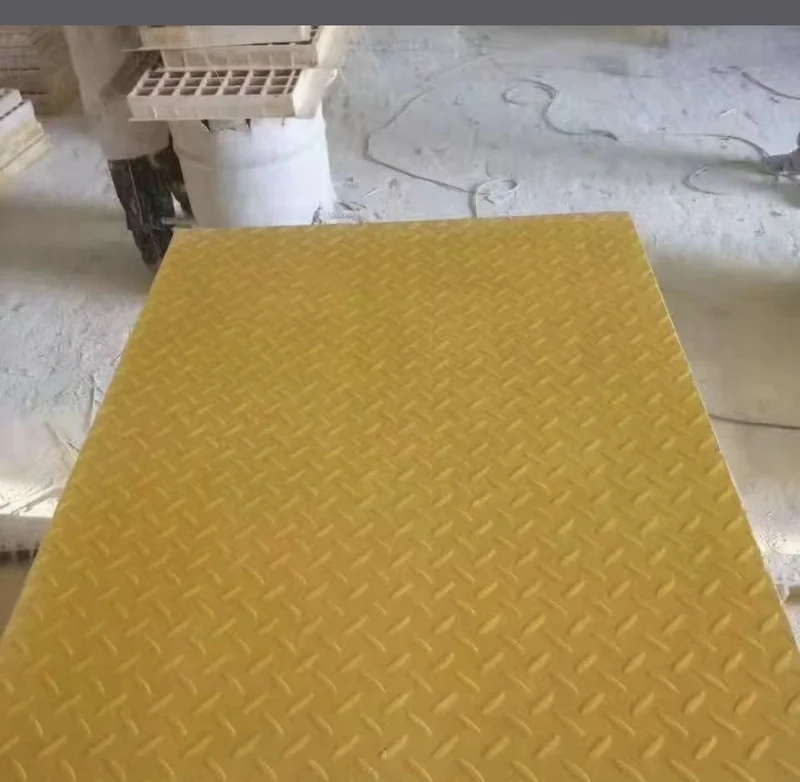
- 上面形式と模様
- 下面・端部で見える基板構造
- 界面の連続性
- 総高さ
- 継目と除かれた棒
- 色と表面基準
- 見える範囲のカバー取付け
カバー付き厚みガイドで断面を定義しています。受入では記録に対する実物断面を確認し、新しい寸法を勝手に作るのではなく照合します。
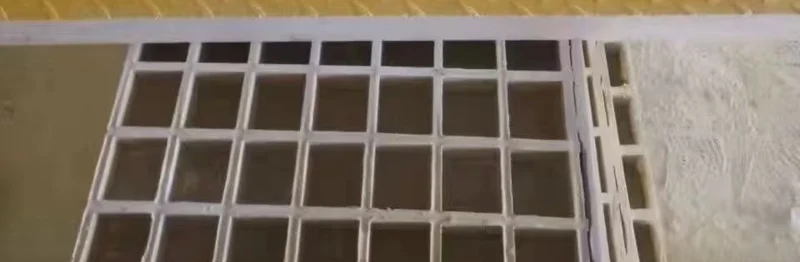
完成形状を確認する
図面の基準と合意方法を使い、次を確認します。
- 全長と全幅
- 指定上面基準までの総高さ
- 開口寸法と位置
- パネル向き
- 開口支持と端部処理
- 継目端部状態
- 固定位置と数量
公称パネル寸法を実測完成寸法の代わりにしません。図面が中心線・支持基準を使う場合、任意の端部から測りません。

再現できる測定方法を使う
他の担当者が再現できるよう、受入方法を明確にします。
- 測定器とその状態
- 各基準に使う面・点
- 一点測定か複数点測定か
- 単位と小数桁数
- 端部トリム、隆起模様、界面厚を総高さへ含める方法
- 公差と逸脱時の報告先
非支持パネルをまたぐ巻尺値は、持上げ方や置き方で変わります。ある人がカバー底面まで、別の人が模様頂部まで測ると総高さも違います。受入時に都合のよい面を選ばず、承認済み基準の定義を使います。
一つの総高さから推定基板深さを引いてカバー厚を計算しません。図面で要求し、安全かつ実施可能な箇所に限り、指定層を測ります。
界面と切断端を検査する
通常の工場外観確認では、表面平坦性、割れ、ブローホールを扱います。受入では完成組立品に必要な次の所見を追加します。
- 目視できるカバーと基板の分離
- 端部の空洞・隙間
- カバー端部の浮き
- 衝撃による欠け
- 露出・損傷した切断棒
- 端部処理漏れ
- 汚染または梱包内の滞留水
受入担当は位置と範囲を記録します。補修・拒否判断は技術責任者の確認に属します。

表面確認を再現可能にする
模様、色、光沢は倉庫照明、直射日光、スマートフォンのホワイトバランスで異なって見えます。外観が受入条件なら、基準品と観察条件を明記します。
合意見本と納品上面を同じ向き、近い光で比較し、正面だけでなく表面に沿っても観察します。品番と、目視できる膨れ、乾きむら、傷、汚染、模様不連続の位置を記録します。色・光沢差を界面不良とはせず、二つの状態を分けて確認・記録します。
チェッカー・グリット表面ガイドでは、選定カバー形式と外観基準を承認製品記録へ含める理由を説明しています。
固定具を数え、識別する
クリップ・金具が含まれる場合は次を確認します。
- クリップ形式
- 亜鉛めっきまたはステンレス材
- つかみ部とパネル用途
- ボルト・ナット数量
- 総数量
- 図面に示す位置
- 正しい片・束との梱包
価格に含まれても納品されていない固定具があれば、納品は不完全です。開口・固定ガイドで形式、位置、工具スペースを組立品に合わせる理由を示しています。
製作所見と輸送損傷を分ける
受入では次の場合があります。
- 注文と一致しない品
- 納品時に見える製作上の特徴
- 梱包、積込み、輸送、荷降ろしで生じた損傷
原因が分かるまでは中立的な表現で記録します。
| 所見 | 記録 |
|---|---|
| 寸法・向きの不一致 | 注文値、実測値、図面、品番 |
| 割れ・欠け | 位置、長さ、見える深さ、梱包状態 |
| カバー分離 | 範囲、端部位置、写真、保管状態 |
| クリップ不足 | 予定・受入数量、梱包、品番 |
| 表面・色の懸念 | 使用基準、照明条件 |
確認前に「供給者不良」など原因を決めつける表現を避けます。事実を残すことで、後から正しい責任判断ができます。
書類一式を納品品と照合する
注文では次の書類を要求する場合があります。
- 承認図
- 梱包表
- 適合証明書
- 寸法・検査記録
- 材料データ
- 製品試験報告書
- 第三者検査・試験
利用可能な第三者試料報告書 HZTC/BG-24051102 は、記載された試料、工場、試験条件に対するものです。全カバー付き組立品を特定したり、全納品パネルを証明したりしません。追加試験は案件ごとに調整します。
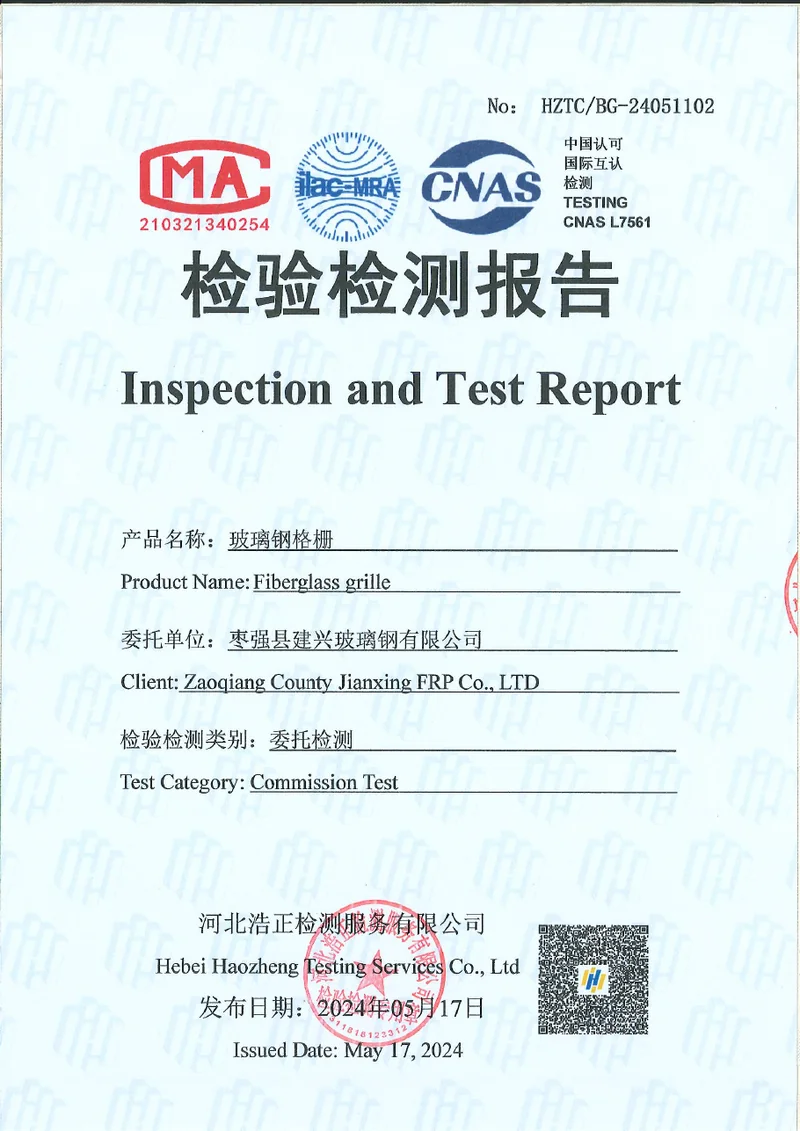
品質・書類ガイドで報告書、証明書、検査記録の境界を説明しています。
不適合を明確な処置で閉じる
所見には処置が必要です。購買担当、供給者、技術確認者と次の経路を合意します。
- 明示基準に対する受入
- 情報待ちの保留
- 選別・再検査のため分離
- 返品・交換
- 承認方法による補修と再確認
生産が待っているからといって、保留品を設置在庫へ戻しません。品と梱包表示を撮影し、測定記録を保存し、影響数量を明記します。交換・補修範囲では、ラベル、書類、梱包表の改訂要否も特定します。
受入担当は状態を特定・記録できますが、構造補修を発明したり、荷重仮定を変えたり、合意責任範囲外の性能承認を出したりしません。
管理された受入判断を行う
各片・束は次の三状態のいずれかで終えます。
- 合格: 品番、寸法、状態、書類が合意受入基準を満たす。
- 保留: 情報、損傷処置、書類待ちで解放できない。
- 報告: 明らかな誤品・損傷があり、正式な不適合処理が必要。
責任者と次の処置を書きます。基準のない「注記付き合格」は、後で重要になる判断を隠します。
問題を記録し解決する
有効な問題記録には次を含めます。
- 注文・図面参照
- 完成片・梱包表示
- 影響数量
- 開梱前写真
- 測定値と単位
- 所見の説明
- 保管状態
- 管理状態
- 責任連絡先
- 処置と交換・補修範囲
保留品は分離し、識別できる状態にします。確認中は設置しません。
合意した受入・運送業者請求手続が完了するまで、外装、ラベル、開梱写真を保存します。請求期限は契約と輸送条件で決まるため、仮定せず必要な期限を記録します。
合格記録を保守基準として保存する
受入検査で、設置床の最初の状態記録を作ります。承認図改版、見本参照、実測値、写真、品番、逸脱をプロジェクトファイルに保存します。
後の保守では同じ位置・特性を記憶ではなく受入記録と比較できます。割れ、端部の緩み、カバー移動、継目状態の変化も、当初記録と比べると意味が明確になります。FRPグレーチング保守・供用期間ガイドで継続検査と傾向記録の考え方を説明しています。
この引継ぎは受入記録を性能証明書に変えるものではありません。将来の荷重、防火、滑り、耐薬品要件がすべて満たされ続ける証明ではなく、品番、寸法、目視状態の基準です。
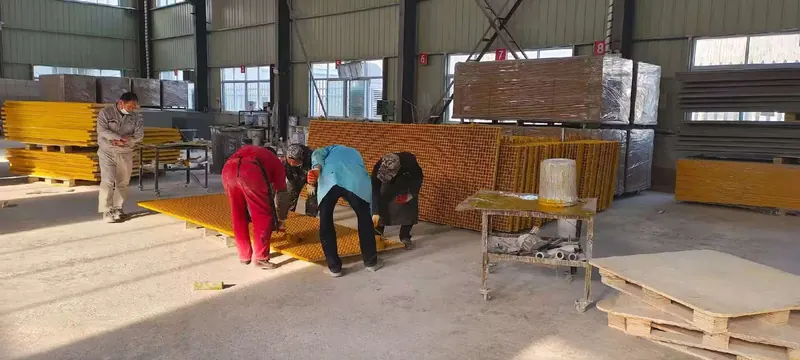
当社工場の受入支援
当社工場は、合意図面、証明書、寸法記録、該当報告書を納品範囲に含められます。成形・細目・引抜基板に対する模様付き・グリット付き形式を確認し、図面から仕上げと固定を見積もります。
工場外観確認を、荷重、滑り、防火、耐薬品試験とは説明しません。これらの性能には、構造と試験条件に対応した根拠が必要です。
製作前に送る情報
次を送ってください。
- 承認図改版
- 構成と見本参照
- 完成片表
- 検査方法と公差
- 固定表
- 梱包・表示要件
- 書類一覧と提出段階
- 受入・検査担当者
- 保留・不適合処理経路
最終受入チェック
カバー付きグレーチングの納品を受け入れる前に、次を確認します。
- 梱包と完成片の品番が注文に一致する。
- パネル、完成片、固定部品の数量がそろう。
- 基板、カバー、界面が図面と一致する。
- 寸法と総高さを合意基準から測る。
- 開口、端部、支持が指定どおりある。
- 固定一式が完成している。
- 目視できる輸送損傷と製作所見を分けて記録する。
- 書類が実際の構成と一致する。
- 合格・保留・報告に責任者と次の処置がある。
- 合格記録を保守基準として保存する。
これで目視感想ではなく、完了した受入判断になります。
受入表
カバー付きグレーチングの受入検査表
九項目から、合格・保留・報告の一つの管理判断を出します。
- 梱包と識別 — 開梱・混合前に、梱包状態、表示、注文書、梱包表、品番を確認します。
- 数量 — 通しパネル、完成片、取外し片、クリップ、金具を納品記録と照合します。
- 基板とカバー — 基板形式、カバー形式、模様、色、向きを承認構成と照合します。
- 寸法 — 合意した基準から完成寸法と総高さを測ります。
- 開口と端部 — 開口寸法・位置、分断棒、支持、トリム、端部処理を確認します。
- 界面状態 — カバーと基板の界面で分離、空洞、損傷、汚染、移動を確認します。
- 固定 — クリップ形式、材質、金具、数量、位置を固定表と照合します。
- 書類 — 図面、証明書、寸法記録、報告範囲を受入対象と照合します。
- 判断 — 合格・保留・報告、理由、責任者、次の処置を記録します。
出荷前の合意
受入時の確認方法をお知らせください
製作前に図面、見本、公差、書類を合意します。
- 成形・引抜FRPグレーチングを自社工場で製作
- 原板または工場で切断した加工品に対応
- 固定した最低注文数量は設定していません
カバー付きグレーチングの受入検査に関する質問
カバー付きグレーチングが届いたら、最初に何を確認しますか。
基板とカバーが同じ組立品かどう確認しますか。
総高さとカバー厚のどちらを測りますか。
どの界面欠陥を記録しますか。
適合証明書は試験報告書と同じですか。
誤品や損傷品が届いた場合はどうしますか。
受入検査で耐荷重や滑り抵抗を承認できますか。
この内容は、Dengtai Industryの技術・生産チームがプロジェクト条件、利用可能な製品データ、適用資料に基づいて作成・確認したものです。計算、試験、承認が必要な制限は本文に明記しています。 最終確認: