砂面格柵採購
FRP 防滑格柵板:砂面製程、配置與驗收
依潮濕、油污、斜面或沖洗環境選擇行走面製程,再連結實際格柵構造、 樹脂、顏色、核准樣品、生產檢驗與另行列明範圍的防滑測試。
整理
Dengtai Industry
發布於
·
最後核對

表面樣品可呈現紋理、顏色與切邊,但不能建立通用防滑等級或板件載重。照片:登泰實業。
**砂面 FRP 格柵是一項完整的表面規格,不代表每片板件都具有相同防滑性能。**買方需要辨識砂粒下方的板件、固定砂粒的製程、樹脂與顏色、供核准使用的實體樣品,以及任何獨立性能測試。少了這些欄位,兩份報價都可能寫著「砂面」,實際上卻描述不同產品。
實務上要問的不只是「有沒有砂」。還要確認:
- 行走面預計承受哪一種環境?
- 哪一種格柵構造會使用這項表面?
- 砂粒如何成形或黏著?
- 哪一件實體樣品會作為視覺與觸感參考?
- 訂單後續會附上哪些生產檢驗與性能報告?
本廠的做法很明確:把表面當成獨立生產路線控制,把板件當成結構產品控制;任何一張表面照片都不能代替這兩者。
本指南由登泰實業 FRP 格柵技術與生產團隊編製及審閱。產品選擇仍須依目前供應板型,以及專案另行完成的安全、結構與驗收審查。
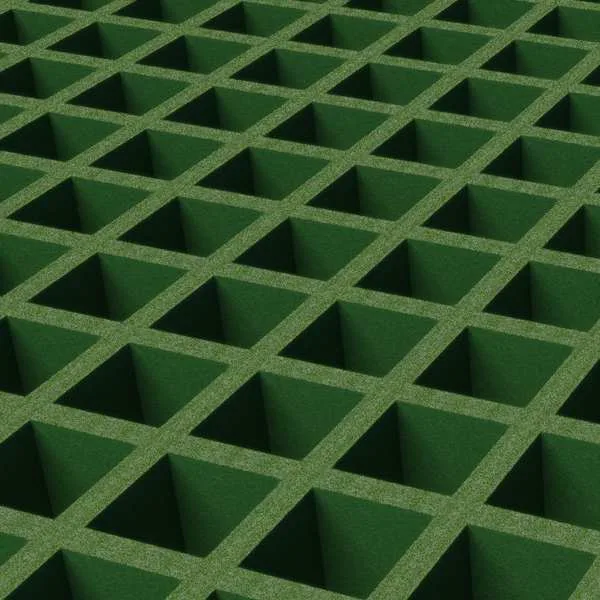
FRP 格柵的「砂面」代表什麼
砂粒是加入行走面的磨料,用來形成可讓靴底、鞋底或車輪接觸的紋理。在模壓格柵上,板件本身可能已有成型時形成的淺凹面;砂面版本會透過不同生產路線再加入較粗的礦物層。在拉擠格柵上,砂面則施加於組裝後承載條產品的行走面。
這些說法刻意比「砂粒嵌在樹脂裡」更廣,因為那句話可能只適用一種製程,套到另一種製程就會誤導。買方交換規格時應記錄製程,不能只寫產品別名。本頁把FRP 格柵表面指南延伸到訂購與驗收方法。
凹面不等於砂面
許多模壓板件脫模後,承載條頂部自然形成淺凹或彎月形輪廓。這種形狀可能提供一些抓地力,卻不是另外加入的砂粒層。專案若需要磨料表面,只寫「標準表面」仍不夠明確。
模內嵌砂屬於模壓訂單
砂粒在成型時整合,設計上會位於富樹脂的行走面內。這條路線通常必須跟著板件訂單與模具安排,無法任意加到一般庫存板上。它可能呈現與固化後施加不同的切邊及磨損機制,但這些差異不應被寫成通用測試結果。
後黏砂粒是固化後的表面加工
後黏表面是在格柵固化後,以相容樹脂或黏著系統固定砂粒。其生產控制包括表面前處理、黏著系統、砂粒施加、固化與切邊狀態。若工廠可為指定板型提供此製程,它可能適用,但報價不能因為兩種表面看起來同樣粗糙,就把後黏誤寫成模內嵌砂。
表面與基材需要兩次不同核准
表面製程不會界定板件厚度、孔格、承載方向、樹脂或載重證據。38 mm 砂面模壓板與砂面拉擠 I 型承載條是不同基材;只依表面照片核准任何一種,都會讓真正的結構產品失去辨識。
先從表面問題開始,而不是先選砂粒
「防滑」是使用者想要的結果,不是完整的使用條件。水、油、油脂、食物殘留、粉塵、冰、蠟、清潔泡沫與混合污染物,作用方式都不相同。路線也可能是平的、傾斜的、彎曲的,或含接縫、坡道與蓋板。
選擇砂面製程前,應記錄:
| 使用條件 | 應記錄內容 | 為何會改變需求 |
|---|---|---|
| 潮濕區域 | 水源、積水深度、流量、排水與乾燥期間 | 積水與表面潮濕是不同條件 |
| 油或油脂 | 介質、濃度、溫度與清潔頻率 | 殘留物可能填滿表面紋理並改變抓地力 |
| 食物或纖維碎屑 | 顆粒類型、清潔工具與衛生要求 | 粗砂面可能滯留不易移除的材料 |
| 沖洗作業 | 壓力、噴嘴、化學品、溫度與頻率 | 清潔方式可能影響表面與黏著層 |
| 斜面路線 | 坡度百分比或角度、方向與排水路徑 | 必須審查完整路線,包括接縫與邊緣 |
| 鞋類或車輪 | 靴型、是否赤腳、手推車與車輪尺寸 | 適合靴底的砂面不一定能解決小車輪問題 |
| 溫度與紫外線 | 正常、峰值及清潔溫度,以及日曬條件 | 樹脂、顏色與表面耐久性都依產品而異 |
如果路線之所以潮濕,是因為水無法排出,首先應檢討的可能是排水路徑,而不是改用更粗的砂粒。砂面上表面不能取代防墜、開口、集水溝或清潔通道。
先選定板件,再核准表面
表面是加在結構產品上的介面。應先確認構造及預定用途:
- **模壓格柵:**一體成形的格柵網,且有可供應的厚度與孔格系列。
- **拉擠格柵:**由橫桿連接平行承載條,具有明確的承載方向。
- **細孔格:**在下方結構格柵上增加細孔上層。
- **覆蓋式格柵:**上層較連續,接縫、排水與載重問題另行界定。
- **工廠裁切件:**具有完成輪廓、開孔與固定位置的成品。
完整的板件識別應包括:
- 厚度;
- 孔格或承載條系列;
- 承載方向;
- 板件或完成件尺寸;
- 樹脂;
- 顏色;
- 表面製程;
- 數量;
- 固定與切邊範圍。
這份紀錄可避免常見採購錯誤:表面樣品來自一個板型系列、報價寫的是另一個系列,交貨圖面又使用第三種孔格。每份文件單看都合理,卻沒有描述同一個產品。

比較主要砂面製程
同業製造商通常會區分模內砂粒與固化後添加的砂粒層。以下比較保留這項實用區別,但不假設所有供應商都能提供相同材料、交期或修整方式。
| 採購判斷 | 成型時模內嵌砂 | 固化後黏著砂粒 |
|---|---|---|
| 何時進入訂單 | 隨模壓板件訂單及生產排程安排 | 約定板件固化後,在供應商提供此製程時施加 |
| 庫存影響 | 通常更緊密連到指定板件或模具 | 可能適用既有標準板件,但仍取決於供應商能力 |
| 同業描述的優點 | 砂粒設計上成為成形表面的一部分 | 可依既有板型調整,部分情況下更具成本彈性 |
| 同業描述的取捨 | 通常需較早規劃,臨時替換空間較小 | 表面前處理、固化、磨損與修整都成為獨立控制 |
| 市場常見砂粒範例 | 可能有石英或氧化鋁系統;本廠實際參考仍須確認 | 即使材料名稱相同,也必須依製程個別確認 |
| 修整問題 | 詢問如何恢復原本成形表面與切邊 | 詢問如何處理鬆動或磨損區域,以及如何重塗 |
| 所需證據 | 實際板型、製程、砂粒、覆蓋情形、樣品及可選測試 | 上述欄位再加黏著製程與修整方法 |
「模內嵌砂」與「後黏砂粒」不會自動證明抗剝落、使用壽命、成本或防滑性能。Redco 的砂粒製程比較(英文)說明庫存與交期差異;Evergrip 的砂面產品頁(英文)則把具名氧化鋁表面與獨立測試摘錄並列。兩者都是有助判斷的同業資料,不代表本廠供應相同材料或得到相同結果。
成型時模內嵌砂
訂單需要在模壓板件中直接形成砂面時,可採用此方向。採購紀錄應寫明板型系列、樹脂、顏色、砂粒外觀、覆蓋期待與切邊狀態。工廠須確認指定砂粒是否能用於該模具與生產排程。模壓格柵產品頁面列出必須先辨識的基礎系列與板件格式。
從工廠角度,交期是關鍵。必須在製板時加入的表面,不能當成板件完成後再挑選的庫存表面。訂單建立與生產規劃都必須保留正確製程。
成型後黏著砂粒
後固化路線依賴黏著。表面必須以約定方式清潔與前處理,黏著系統須與板件及曝曬環境相容,砂粒也必須在系統仍能固定時施加。複雜輪廓、開孔與切邊細節應納入加工討論;水刀或其他約定切割方式,可能改變完成表面的製作與檢驗方式。
驗收應包括上表面、角落、切邊,以及適當擦拭後的外觀。買方若需要修整指引,應要求與原始表面系統相符的方法。
拉擠砂面
拉擠格柵具有方向性。增加行走面不會消除標示承載條、支承位置與跨距方向的需要。砂面可隨型材形成紋理上表,但實際 I、T 或 WT 系列與承載條間距仍屬於訂單。支承跨距指向方向性產品時,可再看拉擠產品系列。
砂面細孔格
細孔上層可滯留小物件,砂面則改善行走紋理;這是兩項不同功能。細孔不會建立防滑能力,砂面也不會建立物件滯留能力。應一起確認上層孔格、下層格柵、厚度、固定夾配合與清潔影響。
覆蓋式或實心上表格柵
覆蓋組件會改變排水與總高度。需要較連續表面時,砂面蓋板可能適用,但接縫、蓋板固定與整套組件載重依據仍須個別審查。上表不再是開放孔格後,水不會像一般格柵一樣自由通過。
如何核准實體表面樣品
當所有人都知道樣品代表什麼時,它才真正有用。樣品應標示格柵板型、樹脂、顏色、表面製程、取樣日期與圖面版次;核准後應避免不當操作、油污與陽光,讓它持續保持原定參考狀態。
應在一致光源下,從多個角度檢查樣品:
- **顏色:**與核准參考比對整體表面,而不是比對另一張螢幕影像。
- **紋理:**記錄可見及觸摸到的砂粒,包括粗顆粒是否集中成區。
- **覆蓋情形:**檢查中央承載條、靠近邊緣處、交會點及切邊。
- **表面均勻性:**查看未覆砂區、鬆散材料或不均勻的黏著層。
- **切邊狀態:**確認表層在完成邊緣如何收止。
- **清潔反應:**需要時以約定方法擦拭,並檢查仍滯留的材料。
樣品不需要證明結構載重;它代表約定配置的實體外觀與表面基準。模壓格柵樣品指南說明如何把試片連結到板型系列,本頁再補上表面製程與砂面專用欄位。

如何界定防滑測試證據
買方需要數值防滑結果時,應在生產前定義要求。一份可用的規範應列明:
- 測試標準與版本;
- 指定試件與表面方向;
- 乾燥、潮濕或污染條件;
- 污染物與施加方式;
- 測試規範指定的鞋類或滑塊;
- 測試方向;
- 要求結果與平均規則;
- 報告日期、實驗室與樣品身分。
DIN 51130 與擺錘測試是常見例子,但兩者不能互換。以 R 等級表示的結果,不能直接換算成擺錘數值。針對一種砂粒、表面製程及樹脂的報告,也不會自動涵蓋另一種配置。
測試報告是受測樣品的證據,不是所有產品的證書,也不是每條安裝路線的保證,更不能取代清潔與維護。報價應說明是否提供既有報告、是否需另行安排測試,以及由哪一方負責測試規範與驗收判定。可用測試報告適用性指南及品質與文件指南分開管理聲明、試件及合規資料。
工廠如何控制砂面訂單
生產審查從已放行的產品配置開始。我們先確認目前板型系列、樹脂、顏色與所需表面方向,再判斷指定製程是否能用於該格式,以及表面屬於原始生產訂單或固化後加工。
控制計畫應保留以下連結:
| 連結 | 工廠要確認的問題 | 買方證據 |
|---|---|---|
| 核准樣品對應訂單 | 買方核准的是哪一件實體樣品? | 樣品編號、日期與板型系列 |
| 訂單對應圖面 | 包含哪些板件厚度、孔格與完成件? | 圖面版次與零件清單 |
| 表面對應板件 | 製程是否適用於實際基材? | 製程名稱與生產紀錄 |
| 顏色對應樹脂 | 指定樹脂是否能達到該顏色參考? | 核准顏色與樣品參考 |
| 切邊對應表面 | 砂面切邊應如何完成? | 切邊詳圖與檢驗點 |
| 測試對應試件 | 報告是否涵蓋相同表面與條件? | 報告、方法、試件與日期 |
| 包裝對應產品 | 運送時如何保護紋理面? | 包裝方式與包裝標識 |
工廠的實務價值也在此。買方可能只知道路線潮濕,並希望使用較深顏色;生產端還必須知道孔格、樹脂、砂粒外觀、樣品與包裝方式,才能提出可重複執行的報價。這些欄位越早固定,報價中的假設就越少。可再查看固定夾與固定範圍,因為表面厚度或完成板件高度可能影響固定介面。
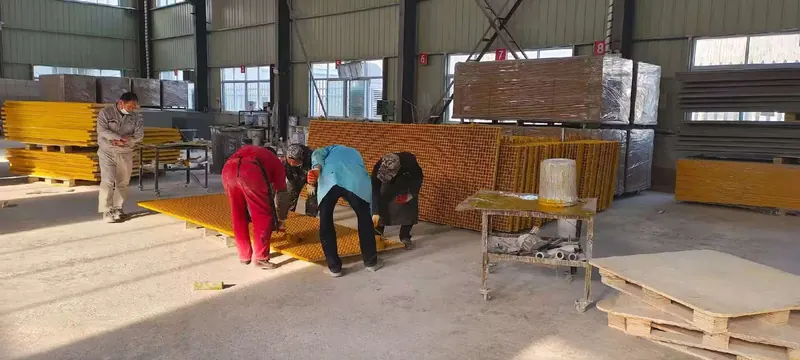
下圖記錄一般板面整理,不是特定砂粒施加作業。製程本身很關鍵時,應要求與核准訂單連結的製程專屬照片或影片;一般車間影像不能當成模內嵌砂或後黏砂粒的證據。
驗收砂面交貨
收貨時,先比對包裝與核准訂單,再把板件移入使用位置。應檢查:
- 訂單與包裝標識;
- 件號與數量;
- 板件厚度、孔格與承載方向;
- 顏色與留存樣品的相符程度;
- 表面紋理與可見覆蓋情形;
- 未覆砂或受損區域;
- 指定切邊與封邊;
- 配件與固定件數量;
- 文件與報告範圍。
不能只因砂粒外觀不同,就直接判斷板件在結構上不適用。應分開記錄:
- 外觀偏差與已接受的表面紀錄比對。
- 尺寸誤差與核准圖面比對。
- 承載條或切邊損傷屬於產品完整性問題。
- 板件鬆動屬於支承或固定問題。
- 防滑結果屬於有明確範圍的性能問題。
把問題分開,才能用正確證據向正確責任方提出。
清潔與維護注意事項
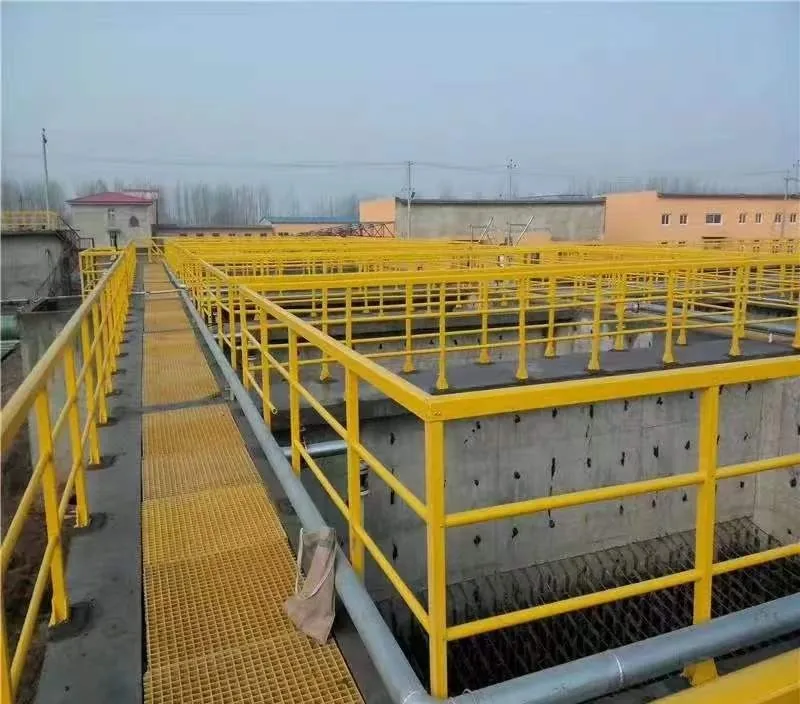
有紋理的表面可能滯留材料。沖洗區域應確認清潔方法能把殘留物從砂粒間移除,而不是把它推入孔格。軟刷、約定清潔化學品與受控沖洗,通常是比尖銳金屬刮刀更安全的起點。高壓或磨料清潔可能損壞後黏表面或磨鈍原先紋理,因此應先確認製程專屬方法。
檢查已安裝路線時,應記錄:
- 大範圍紋理磨耗;
- 邊緣或主要通行帶出現未覆砂區;
- 滯留的油、食物或纖維碎屑;
- 裂紋、缺角或鬆動板件;
- 積水、排水阻塞或接縫失效;
- 固定夾鬆動或損壞。
單純表面磨損並不等於結構失效。承載條出現貫穿裂紋,或板件在支承上移動,是不同問題,應先隔離直到責任人完成審查。維護與使用壽命指南說明更完整的檢查流程。
能看出砂面報價是否薄弱的問題
可向所有供應商詢問相同問題:
- 價格包含哪一個板型系列、厚度及孔格或承載條系列?
- 砂粒屬於成型、固化後黏著層,或其他具名製程?
- 包含哪一種樹脂與顏色?
- 生產時會留存哪一件實體樣品?
- 角落、切邊、開孔與可拆件如何完成?
- 包裝前會執行哪些外觀檢查?
- 所提供的測試報告是否對應相同表面與試件?
- 哪些清潔與修整方法相容?
- 紋理表面是否納入包裝價格與包裝計畫?
- 重複訂單如何引用已核准樣品?
當每一題的答案都指向同一項產品配置,報價才具有可比性。「砂面 FRP 格柵」的低價可能省略模具、改良黏著系統、樣品、修整方式或指定測試。
製造商觀點
我們最重要的做法,不是宣稱某一種表面適用所有環境,而是讓訂單不再含糊。先確認使用條件,再找出目前板型系列,把表面製程與結構產品分開;只要外觀或紋理重要,就要求實體參考。
我們可以審查指定產品可用的製程,並依訂單所屬零件、切邊與固定範圍提出報價。我們不會把外觀樣品轉成防滑認證,也不會用一般材料報告宣稱某片砂面產品已經合格。專案需要量測防滑值時,測試必須對應正確產品與條件。
這條界線讓內容能用於採購:顯示哪些事情要決定、哪些資料要記錄、哪些證據要索取,而不只是描述一種表面。
索取報價
索取 FRP 防滑格柵板:砂面製程、配置與驗收 報價
- 說明實際使用與清潔條件
- 寄送或申請實體表面樣品
- 寫明所需防滑測試標準與門檻
表面路線
比較砂面 FRP 格柵的表面選項
製程、基材與證據會一起改變;單寫「砂粒」無法辨識同一種產品。
| 表面方向 | 產品內容 | 合適的起點 | 必須確認的條件 |
|---|---|---|---|
| 模壓凹面 | 模壓時在承載條表面形成的淺凹輪廓 | 未要求另加砂粒層的一般通行環境 | 實際輪廓、濕態表現、清潔方式與專案測試 |
| 模內嵌砂 | 成型時把砂粒整合進富樹脂上表面 | 必須在原始板件訂單中指定的砂面 | 模具與板型供應、砂粒參考、覆蓋情形、顏色及切邊 |
| 後黏砂粒 | 板件固化後施加並黏著的砂粒層 | 供應商可於約定板型提供此加工時所添加的表面 | 黏著系統、固化、覆蓋、耐磨、修整與驗收 |
| 拉擠砂面 | 拉擠承載條產品上的砂面行走層 | 同時需要濕態抓地與特定支承跨距的方向性格柵 | 承載條類型、間距、表面製程、固定件與相符結構資料 |
| 砂面細孔格 | 細孔雙層格柵上的粗質行走面 | 同一板件需兼顧小物件滯留與表面紋理 | 上層與下層孔格、厚度、排水、清潔及固定夾配合 |
| 覆蓋式砂面 | 較連續上層組件上的紋理層 | 需要較封閉或平整表面,且行走面另行界定的位置 | 蓋板接縫、排水、總高度、重量與整套組件載重依據 |
採購紀錄
砂面格柵訂單應記錄什麼
可供生產的詢價必須把使用環境連結到實際板件與實體驗收依據。
| 採購欄位 | 記錄內容 | 重要性 |
|---|---|---|
| 使用條件 | 水、油、油脂、食物殘留、粉塵、坡度、通行量及清潔方法 | 說明為何需要此表面,以及表面必須承受什麼 |
| 格柵基材 | 模壓、拉擠、細孔格、覆蓋式或其他組件 | 決定可採用的表面製程與結構證據 |
| 實際板型 | 厚度、孔格或承載條系列、承載方向與板件格式 | 避免表面樣品被錯誤套用到其他板件 |
| 樹脂與顏色 | 樹脂等級、顏色參考及紫外線或化學要求 | 表面外觀與耐曝曬能力不能互相替代 |
| 表面製程 | 凹面、模內嵌砂、後黏砂粒或其他約定製程 | 不同製程的模具、修整方式與交期各不相同 |
| 砂粒參考 | 已確認的粒料種類與規格,以及覆蓋情形和表面外觀 | 單寫「砂粒」不足以描述實際供應的表面 |
| 參考樣品 | 留存試片,以及上表面、切邊、顏色和核准日期 | 把外觀要求轉成可重複比對的實體依據 |
| 防滑測試依據 | 方法、標準版本、試件、測試條件與允收值 | 把外觀核准與量測性能清楚分開 |
適用性檢查
何時可以據此報價砂面產品
完整的表面需求會分開說明用途、板件構造、外觀核准與性能證據。
符合以下條件時可採用…
- 已描述潮濕、油污、斜面或沖洗條件,而不是只概括為「需要防滑」。
- 能確認實際格柵基材、厚度、孔格或承載條系列。
- 已寫明所需表面製程,並確認該產品可採用此製程。
- 可以在生產前核准並留存實體樣品。
- 需要量測防滑等級時,已提出包含方法、試件與門檻的專案測試。
- 已確認清潔材料與方法,並能用於該表面及樹脂。
- 切邊、固定夾及相鄰介面都納入審查。
出現以下情況時應改採其他方案…
- 買方把「砂面」視為保證的防滑等級。
- 樣品及測試試件不能代表實際供應的產品和表面。
- 未說明污染物是水、油、油脂、食物、粉塵或混合狀態。
- 提出後黏表面,卻沒有界定的修整或磨損處理路線。
- 試圖以細砂粒取代必要的排水或清潔。
- 期待只更改表面就能提高結構承載能力。
- 板型系列仍未確定,使表面無法連結到成品。
詢價清單
申請砂面 FRP 格柵審查時應提供什麼
已知數值與標記清楚的圖面即可開始;缺少的測試值可明確保留為待確認。
- 預定用途 — 說明板件用於走道、平台、樓梯平台、檢修蓋板、碼頭或其他位置。
- 表面問題 — 描述水、油、油脂、食物殘留、化學飛濺、坡度、碎屑、沖洗或清潔條件。
- 板件構造 — 指出模壓、拉擠、細孔格、塗裝、覆蓋式或其他產品類型。
- 實際幾何 — 提供厚度、相關的上下孔格尺寸、承載條系列、承載方向、板件尺寸與數量。
- 樹脂與顏色 — 說明曝曬要求、指定樹脂、顏色參考及耐候期待。
- 表面製程 — 指出訂單需要凹面、模內嵌砂、後黏砂粒,或供應商具名的樣品。
- 樣品核准 — 界定由誰比對樣品、使用何種光源,以及允收的上表面、切邊與顏色特徵。
- 清潔方式 — 提供會影響表面耐久性的清潔化學品、刷具類型、壓力及頻率。
- 測試要求 — 指定防滑性能時,寫明方法、標準版本、測試條件、試件與允收值。
- 固定與切邊 — 納入固定夾、孔位、開孔、封邊、可拆件及任何相鄰地坪介面。
砂面 FRP 格柵常見問題
什麼是砂面 FRP 格柵?
砂面 FRP 格柵是否一定防滑?
模內嵌砂與後黏砂粒有何不同?
砂粒會提高 FRP 格柵的承載能力嗎?
一張照片足以核准砂面嗎?
應該要求哪一種防滑測試?
砂面完成後可以封切邊嗎?
應如何比較兩塊砂面樣品?
砂面會在整個使用期間保持不變嗎?
交貨後可以在既有板件上加砂嗎?
重複訂單的採購紀錄應包含什麼?
證據界線
表面聲明能證明什麼,不能證明什麼
工廠控制實際供應配置;專案確認用途、測試及完整安裝條件。
- 最終驗收規則 — 先核准實際板件、表面製程、顏色與參考樣品,再把任何防滑測試報告和生產檢驗 連結到同一份產品紀錄。
- 表面與結構分開 — 砂粒改變行走介面,但不能取代整套安裝的支承、載重、撓度、固定或防墜審查。
- 製造商製程參考 — Redco 區分自然凹面模壓表面、二次加工砂粒與整體砂粒,並說明不同生產及庫存影響。 閱讀 Redco 的砂粒製程比較(英文)
- 樣品與測試參考 — Evergrip 把砂面產品與獨立的表面止滑測試摘錄並列,說明外觀與測試證據應各自留存。 查看 Evergrip 砂面產品與測試文件(英文)
- 砂面資料參考 — Perma Composites 在技術指南中提供 DIN 51130 下的砂面資料,顯示防滑等級必須連結到具名表面與測試基礎。 開啟 Perma 模壓格柵技術指南(英文)
本內容由登泰實業技術與生產團隊,依專案條件、現有產品資料及適用文件整理與審核。需要另行計算、試驗或核准的限制,已在內容中註明。 最後核對: