CANDIDATA A
Primera fila moldeada
- Espesor: 25, 30, 38 o 50 mm
- Malla: ambas direcciones indicadas
- Apoyo y luz libre: mismo plano
- Carga y flecha: mismo caso de proyecto
- Evidencia: fila moldeada exacta
Revisión del espesor de rejilla PRFV
Compare el espesor solo cuando construcción, apoyo, luz libre, carga, flecha y manipulación del panel estén en el mismo plano. Una etiqueta de 25, 38 o 50 mm puede identificar varias filas moldeadas o series de barras pultruidas.
Preparado por
Dengtai Industry
Publicado
·
Revisado

La etiqueta de espesor es solo el primer campo. La plataforma también debe encajar con el bastidor, la malla, la carga y el plan de manipulación. Foto: Dengtai Industry.
El espesor de rejilla PRFV es una dimensión del producto, no una clase de comportamiento. Una cotización de «25 mm», «38 mm» o «50 mm» todavía no identifica la malla, la serie de barras portantes, la resina, la superficie, el apoyo ni la evidencia de carga. Dos paneles con el mismo espesor nominal pueden diferir en masa, trayectoria de carga y aptitud.
Esta guía es un método de selección para compradores que comparan las opciones habituales de 25, 38 y 50 mm. Incluye nuestra fila moldeada de 30 mm porque forma parte de la misma decisión y después muestra por qué el espesor moldeado y el pultruido nunca deben tratarse como intercambiables.
La secuencia práctica es:
Si la duda se limita a nuestras filas moldeadas, utilice después la hoja detallada de espesores de rejilla moldeada. Este artículo es más amplio porque quien busca un espesor de rejilla PRFV también puede necesitar comparar una alternativa pultruida.
Esta guía la prepara y revisa el equipo técnico y de producción de rejilla PRFV de Dengtai Industry. Cualquier espesor ofrecido sigue siendo candidato hasta confirmar la fila vigente, la condición de apoyo y la evidencia aplicable.

La palabra espesor se usa en catálogos para varias medidas relacionadas. Empiece preguntando qué representa la dimensión.
En una rejilla moldeada abierta, el espesor nominal suele ser la sección total desde la parte superior de la malla hasta la inferior. Pertenece a un molde y una malla concretos. Un panel moldeado de 38 mm con malla de 38 x 38 mm no es el mismo producto que otro de 38 mm con diferente geometría de barras o una malla superior más fina.
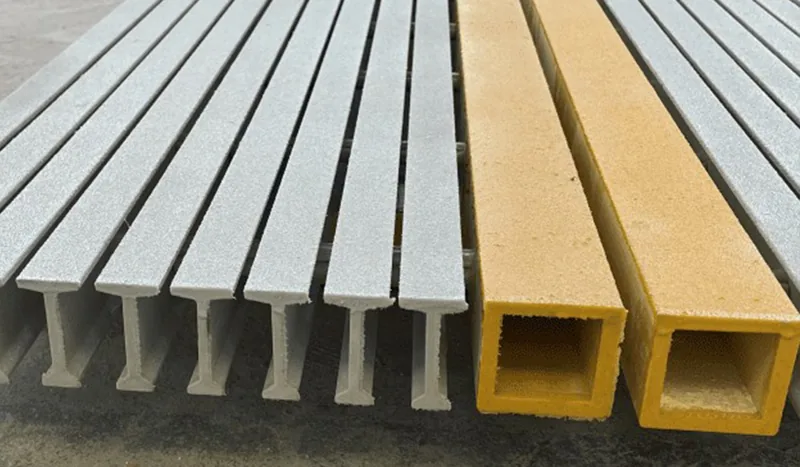
En rejilla pultruida, el espesor cotizado suele ser la altura de la barra portante. La misma altura puede corresponder a un perfil I, T o WT con distinta anchura superior, geometría del alma, paso y área abierta. La dirección de las barras soporta el vano principal.
Una rejilla cubierta puede combinar panel base, capa de interfaz y cubierta peatonal. La altura total terminada no debe llamarse profundidad del panel base sin explicación. El conjunto completo también cambia drenaje, masa y base de carga.
El grip u otro acabado elevado puede cambiar el aspecto y afectar ligeramente el contorno terminado. La superficie no convierte la profundidad base en una nueva clasificación estructural.
La masa es un campo separado de compra y manipulación. No es una carga admisible. Un panel más ligero no es automáticamente más débil y uno más pesado no es automáticamente más resistente. La construcción y las propiedades de sección determinan cómo se soporta la carga.
Nuestro registro actual incluye una fila moldeada de 25 mm y malla 38 x 38 mm con 12.5 kg/m², y otra fila de 25 mm y malla 40 x 40 mm para alcorque con 10.5 kg/m² en formatos de 1220 x 4040 mm y 1000 x 4040 mm. El registro de aplicaciones de la fábrica describe la configuración para árboles como generalmente no portante, por lo que no es una clasificación estructural general. Consulte la guía de rejillas para alcorques.
Un pedido configurado de pasarela solar utilizó rejilla moldeada de 25 mm con malla 38 x 38 mm, superficie de grip y piezas cortadas a 400 x 2000 mm. Ese registro confirma una configuración disponible; no establece aptitud para otro proyecto.
La fila de 30 mm y malla 38 x 38 mm indica 16.5 kg/m². Es un punto de partida habitual de fábrica para acceso peatonal de obra. «Punto de partida» importa. La luz libre, carga de equipo, flecha, apoyo y exposición reales todavía necesitan una comprobación equivalente.
La fila moldeada de 38 mm y malla 38 x 38 mm indica 19.5 kg/m². Nuestra gama pultruida I38 incluye pasos de barra de 40, 50 y 60 mm con 23.0, 20.0 y 18.5 kg/m². El espesor nominal parecido no las hace equivalentes. Una es una malla moldeada; la otra tiene barras portantes direccionales y otro montaje.
La fila moldeada de 50 x 50 mm indica 21.5 kg/m². Es una fila estándar más profunda. Una solicitud de pasarela de 50 mm todavía necesita datos de apoyo y carga.
Nuestra fila pesada de 25 x 50 mm indica 45.0 kg/m², más del doble de la masa nominal de la fila estándar de 50 mm. Es un producto distinto, con otra malla, masa de panel y necesidad de manipulación. La expresión «servicio pesado» no sustituye la evidencia del proyecto.
La serie T50 incluye pasos de barra de 38 y 50 mm con 20.5 y 16.5 kg/m². La trayectoria principal sigue las barras portantes de sección T. El área abierta y la disposición de barras difieren de las filas moldeadas aunque el espesor principal coincida.
Las definiciones completas de medida y malla separan paso, abertura libre, tamaño de panel y masa. Úselas antes de comparar una cifra de catálogo con un plano medido.
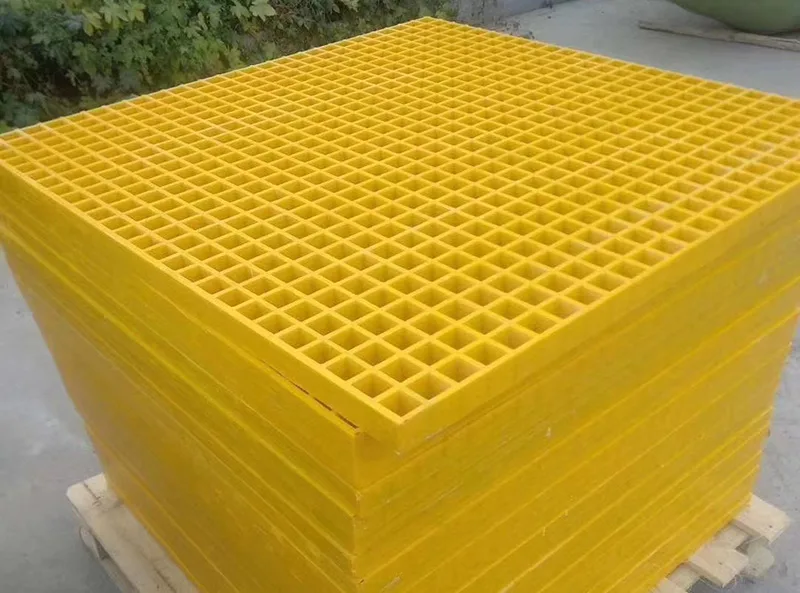
La profundidad disponible es una restricción dimensional antes que una variable estructural. Mida:
Un panel de 50 mm puede ser una buena opción estructural y aun así no caber sin reconstruir el bastidor. Un panel de 25 mm puede entrar en un rebaje poco profundo y seguir sin apoyo sobre la luz real. La geometría de instalación y los datos estructurales se comprueban ambos.
Para paneles de reposición, mida el bastidor actual en lugar de copiar el contorno anterior. El bastidor puede haberse asentado, corroído, modificado o haber soportado otro producto.
«Acceso peatonal» describe el uso general, no toda la carga. Una persona, herramienta de mantenimiento, pata de equipo, rueda de carro, vehículo y material almacenado aplican la carga de formas distintas.
Registre:
| Caso de carga | Información requerida |
|---|---|
| Carga peatonal o de área uniforme | Presión o fuerza por área, área cargada e inclusión del peso propio |
| Carga puntual o pata de equipo | Fuerza, huella de contacto y posición respecto a apoyos y barras |
| Carga lineal | Fuerza por unidad de longitud, anchura de contacto, dirección y posición |
| Carga sobre rueda o carro | Carga por rueda, tamaño, huella, movimiento y efecto dinámico |
| Carga sostenida | Duración, temperatura y criterio de flecha o fluencia a largo plazo |
| Carga de impacto | Energía o suceso, superficie de contacto, repetición y coeficiente de seguridad |
La flecha suele ser la condición práctica limitante. Un panel puede permanecer intacto mientras se deforma más de lo que toleran una puerta, carro, junta o usuario. El proyecto debe indicar si usa un límite absoluto, una fracción de luz o ambos.
Una tabla de carga solo es pertinente cuando coinciden apoyo, carga, flecha, panel y material. Los datos moldeados de alta carga de Fibergrate, por ejemplo, separan luces para carga de vehículos de las tablas estáticas uniformes y declaran hipótesis de rueda, impacto, flecha y coeficiente de seguridad. Esas hipótesis deben leerse, no eliminarse.
En una luz recta larga con apoyos paralelos, a menudo conviene comparar rejilla pultruida porque sus barras pueden alinearse con la luz. En una zona enmarcada con cambios de dirección o que requiere una malla en dos direcciones, la rejilla moldeada puede ser el punto de partida más natural.
Esta regla no aprueba ningún producto. Indica qué familia estructural merece la primera comparación detallada.
Una candidata moldeada debe incluir:
Una candidata pultruida debe incluir:
La comparación de rejilla moldeada y pultruida explica cómo difieren las trayectorias de carga. Úsela antes de pedir más espesor para resolver todos los problemas de luz.
Suponga que un comprador estudia filas moldeadas de 25, 30, 38 y 50 mm para una pasarela apoyada. La comparación correcta no es «¿qué número es mayor?», sino tres candidatas completas frente a un mismo registro de proyecto.
CANDIDATA A
CANDIDATA B
CANDIDATA C
Si faltan datos de una candidata, el estado correcto es «sin verificar», no «probablemente más resistente». Un producto de 50 mm sin evidencia aplicable está menos completo que una fila de 38 mm con tabla, plano de apoyos y revisión de fabricación equivalentes.
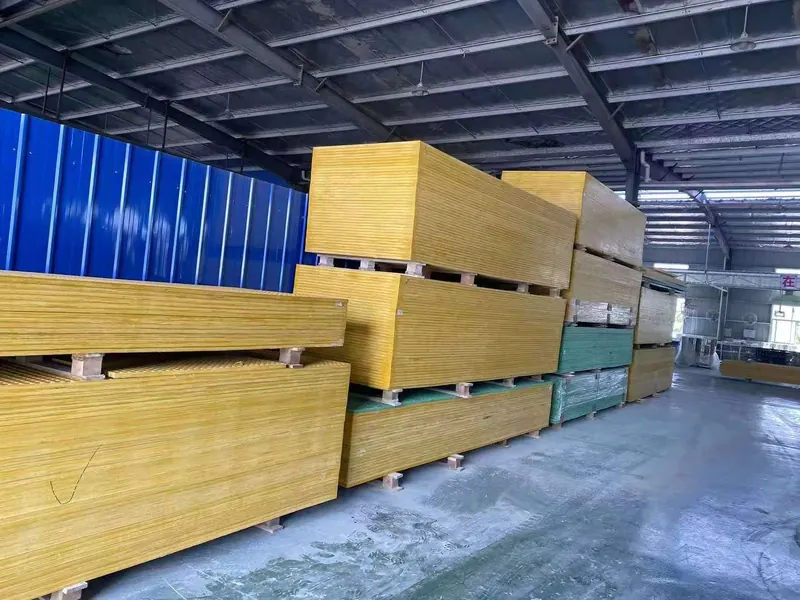
La masa del panel completo puede decidir la estrategia de fabricación. Para un panel nominal de 1220 x 3660 mm:
| Fila | Masa unitaria | Masa nominal del panel |
|---|---|---|
| Moldeada de 25 mm, 38 x 38 mm | 12.5 kg/m² | Aproximadamente 55.8 kg |
| Moldeada de 30 mm, 38 x 38 mm | 16.5 kg/m² | Aproximadamente 73.7 kg |
| Moldeada de 38 mm, 38 x 38 mm | 19.5 kg/m² | Aproximadamente 87.1 kg |
| Moldeada de 50 mm, 50 x 50 mm | 21.5 kg/m² | Aproximadamente 96.0 kg |
| Moldeada de 50 mm, 25 x 50 mm para servicio pesado | 45.0 kg/m² | Aproximadamente 200.9 kg |
Son cálculos a partir de la masa unitaria indicada y el tamaño nominal del panel completo. Los añadidos superficiales, el tamaño terminado real, las fijaciones, el embalaje y la resina pueden cambiar la masa entregada.
El método de manipulación importa aunque el panel sea estructuralmente apto. Considere:
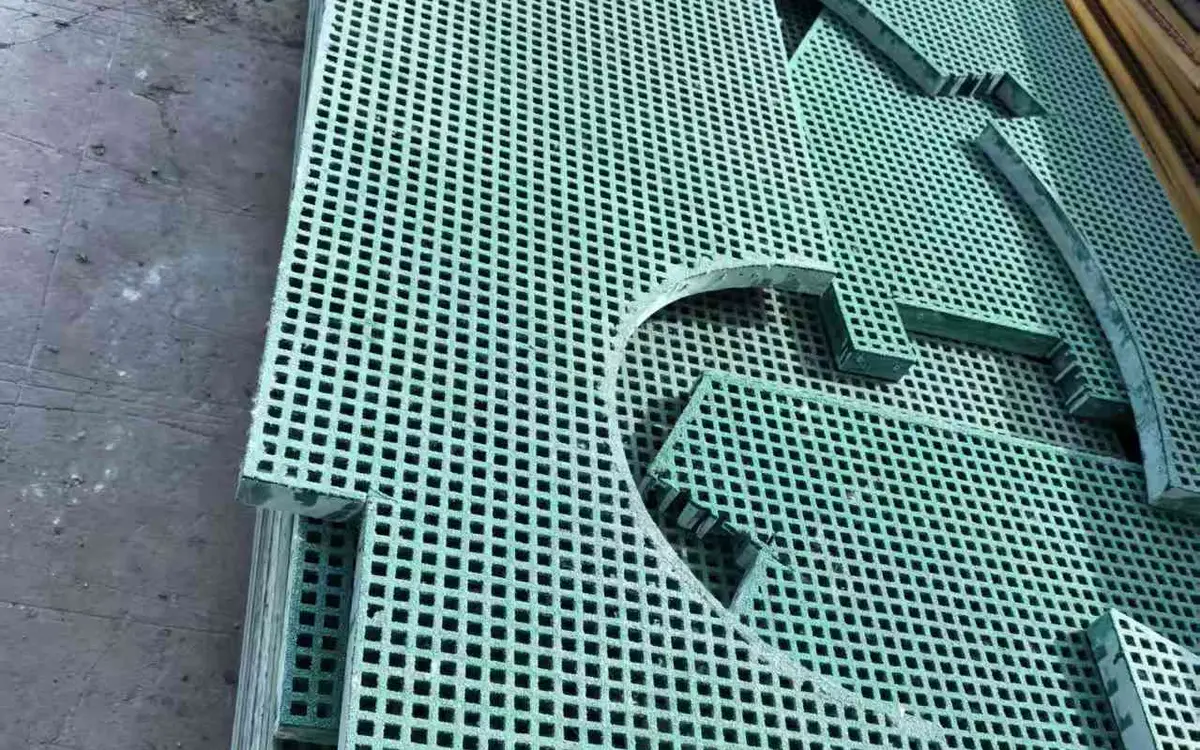
El corte de fábrica puede reducir la masa de cada pieza, pero la división debe conservar los requisitos de apoyo, dirección portante y aberturas. Dividir un panel en tiras estrechas puede crear otra geometría local y otra condición de apoyo de borde.
Un documento de carga útil debe permitir responder:
Un informe general de material puede respaldar el material, pero no identificar el modelo completo. Un ensayo de rotura no es automáticamente una carga de servicio. Una carga admisible tabulada no es automáticamente la clasificación para una carga puntual de pata de equipo.
Nuestro informe de muestra HZTC/BG-24051102 registra un ensayo de carga de diseño uniforme equivalente de 4 kN/m² sobre una luz declarada de 600 mm, con resultados de material. Como no identifica un modelo completo con espesor, malla, sección de barra y resina, lo usamos como registro de material y muestra, no como tabla universal para todas las filas. Lea la guía de aplicabilidad de informes antes de adjuntar un informe a un proyecto.
Use un plano para mostrar cada apoyo, cara de asiento, junta de panel y borde sin apoyo. Marque dónde se fija el panel y dónde puede moverse o levantarse.
Mida entre las caras de apoyo reales en cada dirección. No use el contorno del panel ni la distancia entre centros salvo que la tabla de origen use expresamente esa definición.
Empiece por la carga general de tránsito y añada las cargas locales. Si un carro recorre solo parte de la ruta, su trayectoria de ruedas pertenece al plano.
Escriba el valor del proyecto y su fuente. Si no se conoce, márquelo pendiente en lugar de suponer el límite más cómodo.
Compare espesor y malla como una sola fila. Incluya resina, superficie y formato porque afectan el producto ofrecido y la masa entregada.
Use una fila distinta para cada configuración. No interpole entre espesores o mallas si la fuente no lo permite.
Marque recortes, bordes terminados, posiciones de grapas y masa máxima por pieza. Revise la división del panel si lo exige el plan de manipulación.
Relacione revisión del plano, cotización, fila del producto, lista de piezas, embalaje y evidencia requerida. La plantilla de ficha técnica de rejilla PRFV ofrece la lista de campos para ese archivo.
La rejilla pultruida empieza por la dirección portante. Dibuje las barras de un apoyo efectivo al otro. Confirme el asiento de extremo, la disposición de varillas y cualquier barra cortada.
Después compare secciones I, T y WT con la misma luz y carga. Use la guía de dirección de barras portantes para la distribución y la guía de separación y área abierta para drenaje y paso de objetos.
Confirme anchura y longitud del panel en el plano de producción. Los paneles pultruidos pueden fabricarse a medida, por lo que no siempre existe un contorno estándar de reserva. Marque las varillas transversales más próximas, desplazamientos de extremo y cualquier necesidad de alinear paneles.
Por último, compruebe la manipulación de barras y piezas. Un panel largo a medida puede ser estructuralmente apropiado y aun así necesitar un plan definido de elevación y apoyo antes del transporte.
La fábrica puede producir y cortar productos moldeados y pultruidos en distintas filas, pero la pregunta de producción es más amplia que el espesor. Necesitamos conocer familia, geometría, resina, superficie, piezas terminadas y accesorios antes de cotizar un artículo fabricable.
Cuando un comprador pide 25, 38 o 50 mm, lo tratamos como el inicio de la revisión. Queremos saber si el bastidor ya existe, cómo se apoya el panel, qué carga llega a la superficie y cómo se elevarán las piezas. La respuesta puede ser un panel más profundo, otra construcción, otra separación de apoyos o una división en piezas.
Esa es la aportación útil del fabricante: conectar el dato de diseño con un producto que podamos fabricar y documentar. Una página que solo enumera un espesor universal para cada aplicación sería fácil de escribir y poco fiable de usar.

Si un proveedor no puede responder las preguntas 6 a 10, la cotización puede seguir siendo correcta para el panel que describe, pero todavía no basta para comparar el proyecto.
Use 25, 38 y 50 mm para identificar candidatas. Use el plano de apoyos, caso de carga, límite de flecha, fila exacta, plan de fabricación y evidencia equivalente para aprobar una.
Ese método permite comparar ofertas con justicia. También permite a la fábrica entregar un producto que pueda fabricarse, elevarse y documentarse, en lugar de convertir un número cómodo en una promesa que el panel no puede sostener.
Solicitar cotización
Filas de fábrica
Estas filas muestran por qué el mismo espesor nominal puede representar masas y estructuras diferentes.
| Espesor nominal y producto | Geometría | Masa indicada | Qué establece la fila |
|---|---|---|---|
| Moldeada de 25 mm | Malla de 38 x 38 mm | 12.5 kg/m² | Una candidata moldeada poco profunda con malla y formato de panel concretos |
| Moldeada de 25 mm para alcorque | Malla de 40 x 40 mm | 10.5 kg/m² | Una fila inicial confirmada para alcorque, no una clasificación general de plataforma |
| Moldeada de 30 mm | Malla de 38 x 38 mm | 16.5 kg/m² | Una fila de fábrica habitual para revisar accesos peatonales |
| Moldeada de 38 mm | Malla de 38 x 38 mm | 19.5 kg/m² | Una fila moldeada más profunda, no una clase estructural universal |
| Moldeada estándar de 50 mm | Malla de 50 x 50 mm | 21.5 kg/m² | Una fila moldeada estándar de 50 mm |
| Moldeada de 50 mm para servicio pesado | Malla de 25 x 50 mm | 45.0 kg/m² | Una fila pesada distinta, con otra construcción y otra manipulación |
| Serie pultruida I25 | Altura de barra de 25 mm y paso de 40/50/60 mm | 16.5 / 14.5 / 12.5 kg/m² | Barras portantes direccionales con la geometría de área abierta indicada |
| Serie pultruida I38 | Altura de barra de 38 mm y paso de 40/50/60 mm | 23.0 / 20.0 / 18.5 kg/m² | Una familia estructural distinta de la rejilla moldeada de 38 mm |
| Serie pultruida T50 | Altura de barra de 50 mm y paso de 38/50 mm | 20.5 / 16.5 kg/m² | Una dirección con perfil T y su propia evidencia de asiento y carga |
Construcción
La etiqueta de espesor forma parte de una geometría y una trayectoria de carga diferentes en cada familia.
| Punto de selección | Rejilla moldeada | Rejilla pultruida | Pregunta que resolver |
|---|---|---|---|
| Significado del espesor | Espesor total del panel moldeado, ligado al molde y la malla | Altura de barra portante ligada a la serie I, T o WT | ¿Se mide el componente de la misma manera en cada oferta? |
| Trayectoria principal de carga | Una malla conectada distribuye la carga en más de una dirección | Barras portantes paralelas soportan el vano principal | ¿Dónde llega la carga a las barras o a la malla? |
| Dirección | Malla cuadrada o rectangular y posible orientación en el lado largo | La dirección portante debe ir entre apoyos efectivos | ¿El plano muestra la dirección y los bordes libres? |
| Elección de área abierta | La malla y la fila del panel se eligen juntas | La misma profundidad puede tener paso de 40, 50 o 60 mm y masa distinta | ¿Se comparan a la vez drenaje, retención y carga? |
| Manipulación | Los paneles moldeados completos pueden ser pesados y difíciles de manejar | La longitud a medida y el número de barras cambian la masa | ¿Pueden el taller y la obra manejar las piezas terminadas? |
| Evidencia | Debe coincidir con la fila moldeada, el apoyo y la condición de ensayo | Debe coincidir con la serie pultruida, la luz y la dirección portante | ¿Puede rastrearse la fuente hasta esta oferta exacta? |
Registro de selección
Ocho campos relacionan el número solicitado con un panel comprobable y fabricable.
| Registro de selección | Dato requerido | Por qué importa |
|---|---|---|
| Espesor de instalación | Altura libre medida incluidos apoyo, fijación y nivel terminado | Un panel más profundo puede no caber en el bastidor existente |
| Disposición de apoyos | Caras de apoyo, anchura de asiento, juntas, bordes libres y aberturas | La carga solo entra en el panel donde existe apoyo |
| Luz libre | Distancia sin apoyo en cada dirección | La longitud del panel y la distancia entre centros no son sustitutos |
| Caso de carga | Carga uniforme, puntual, lineal, sobre rueda o sostenida, con unidades, contacto y posición | Distintas formas de carga pueden gobernar la misma plataforma |
| Límite de flecha | Límite absoluto, fracción de luz o criterio del proyecto | Un panel puede quedar intacto y ser demasiado flexible para el uso |
| Fila exacta del producto | Profundidad moldeada más malla, o serie pultruida más paso y tamaño de barra | El espesor solo no identifica la estructura |
| Superficie y masa | Grip, cubierta u otro acabado y masa entregada resultante | El acabado cambia la manipulación y a veces la altura total |
| Fuente de evidencia | Tabla, cálculo o informe con alcance y condiciones | Un valor no se transfiere desde otra fila |
Comprobación de encaje
Un espesor se convierte en candidato solo después de fijar las condiciones de instalación y carga.
Lista de consulta
El plano no necesita todas las respuestas; debe hacer visibles los campos pendientes.
Límite de la evidencia
El registro final del producto debe demostrar más que el espesor nominal.
Contenido preparado y revisado por el equipo técnico y de producción de Dengtai Industry a partir de las condiciones del proyecto, los datos disponibles del producto y la documentación aplicable. Los límites que requieren cálculo, ensayo o aprobación se indican en el propio contenido. Última revisión:
Su elección se guarda en este dispositivo. Política de cookies