Kontrolle von Oberflächenproben
Oberflächenmuster für GFK-Roste abnehmen
Genehmigen Sie ein physisches Oberflächenmuster anhand der genauen Angaben zu Platte, Prozess, Farbe, Abdeckung und Kantenumfang. Zeichnen Sie auf, wie es in der Produktion betrachtet und verglichen wird, und bewahren Sie dann Rutsch- und Strukturtests als separate Nachweise auf.
Erstellt von
Dengtai Industry
Veröffentlicht am
·
Geprüft am

Das Muster muss den tatsächlichen Untergrund, die Farbe, die Oberflächenbearbeitung und den Kantenzustand, den es repräsentiert, identifizieren. Foto: Dengtai Industry.
Vokabeln beenden
Was Aufzeichnungen über Oberflächenakzeptanz und Splittabdeckung bedeuten
- Probe fertigstellen
- Ein aufbewahrtes physisches Musterstück oder ein Stück, das als Referenz für Oberfläche, Farbe, Kornverteilung und den vereinbarten Kantenzustand der späteren Produktion dient.
- Splittabdeckung
- Die sichtbare Ausdehnung und Verteilung des Sandes auf der definierten Oberfläche. Die erforderliche Beobachtungsmethode und Akzeptanzregel müssen vereinbart werden. Der Ausdruck allein impliziert keinen universellen Prozentsatz oder eine universelle Leistungsklasse.
- Oberflächenprozess
- Die Methode, mit der die Lauftextur hergestellt wird, z. B. ein geformtes Profil, beim Formen integriertes Korn oder nach dem Aushärten gebundenes Korn. Der Ablauf und der Reparaturweg sind zu benennen.
- Betrachtungszustand
- Die Beleuchtung, Richtung, Entfernung und der Winkel, die zur Inspektion einer Probe oder Produktionsoberfläche verwendet werden. Ohne sie sind „Abdeckung“ und „Farbübereinstimmung“ schlecht wiederholbar.
- Akzeptanz des Aussehens
- Eine definierte Prüfung, ob die Produktion innerhalb der vereinbarten Kriterien des Projekts der genehmigten Referenz ähnelt. Es handelt sich nicht um einen Rutsch-, Verschleiß- oder Strukturtest.
- Rutschtest
- Ein gemessener Vorgang an einer benannten Probe unter angegebener Kontamination, Neigung, Schuhwerk und Methode. Seine Klasse oder sein Ergebnis gehört zu dieser Methode und Bedingung.
Beginnen Sie mit dem Bedürfnis
Wenn ein physisches Endmuster die richtige Kontrolle ist
Diese Lösung passt, wenn…
- Die Oberfläche dient einem definierten nassen, öligen, geneigten, abwaschbaren oder trockenen Zugangszustand.
- Der genaue Untergrund, die Tiefe, das Maschen- oder Stabprofil, das Harz und die Farbe können identifiziert werden.
- Die Oberflächenbearbeitung und der Umfang der Körnung bzw. Struktur werden angegeben.
- Eine physische Probe kann von beiden Parteien genehmigt und aufbewahrt werden.
- Die Beleuchtungs- und Betrachtungsmethode für den Oberflächenvergleich kann vereinbart werden.
- Schnittkanten, örtliche Nachbearbeitung und Reparaturerwartungen sind inbegriffen.
- Für einen gemessene Rutschfestigkeit oder einen anderen Leistungsanspruch gibt es eine eigene Methode und ein eigenes Muster.
Andere Lösung prüfen, wenn…
- „Rutschfestigkeit“ ist die einzige Anforderung und es werden keine Produkt-, Zustands- oder Beweisfragen definiert.
- Ein Foto wird als vollständiger Akzeptanzstandard für die Textur betrachtet.
- Eine Splittprobe wird an einer anderen Plattenreihe oder einem anderen Harz befestigt.
- Als Nachweis einer Rutschklasse dient eine visuelle Abdeckungskontrolle.
- Der Produktionsprozess oder die Reparaturmethode ist unbekannt.
- Die Kompatibilität des Reinigungsmaterials und die Rückhaltung von Rückständen wurden nicht berücksichtigt.
- Der Käufer erwartet, dass das fertige Muster die Unterstützungs-, Last- oder Installationskonstruktion genehmigt.
Nachweisgrenze
Fertigmuster, Inspektionsprotokoll und Rutschtest sind unterschiedliche Nachweise
| Aufzeichnen | Was es kontrolliert | Was es nicht selbst feststellen kann |
|---|---|---|
| Referenz-Oberflächenmuster | Das zum Vergleich verwendete physische Erscheinungsbild und die Textur | Rutschklasse, Verschleißlebensdauer, Strukturkapazität oder eine ungetestete Produktionscharge |
| Oberflächeninspektionsprotokoll | Welche Ordnung, Fläche, Beobachtung und Disposition überprüft wurden | Eine Leistungsklasse, sofern kein passender Test enthalten ist |
| Produktionschargenprotokoll | Die Plattenreihe, die Materialien, der Prozess und die Charge im Zusammenhang mit der Inspektion | Die Eignungsentscheidung des Käufers oder die Genehmigung des installierten Systems |
| Rutschtestbericht | Ergebnis einer benannten Probe unter einer benannten Methode und Bedingung | Visuelle Wiederholbarkeit, alle Chargen oder andere Oberflächenprozesse |
| Materialdatenblatt | Nominale Produktinformationen und deklarierte Eigenschaften | Das tatsächliche Ende der gelieferten Bestellung |
Oberflächenroute
Beenden Sie Kategorien, die einen separaten Beispielumfang benötigen
Geformte konkave Oberfläche
In der Gitteroberseite bildete sich ein Relief. Erfassen Sie das tatsächliche Profil und die Projektabschlussanforderungen. Nennen Sie es nicht eine Rutschklasse.
Bei der Formung integriertes Korn
Splitt wird Teil der gegossenen Oberfläche. Das Muster sollte den gleichen Untergrund, die gleiche Körnung, die gleiche Abdeckung, die gleiche Farbe und den gleichen Kantenumfang aufweisen.
Nach dem Aushärten ist der Sand gebunden
Für einen späteren Oberflächenprozess sind eigene Bindungs-, Aushärtungs-, Abdeckungs-, Verschleiß- und Reparaturprotokolle erforderlich. Es ist nicht mit einer eingelegten Oberfläche austauschbar.
Gekörnte pultrudierte Oberfläche
Die Oberflächenausführung und das richtungsweisende Tragstangenprodukt sind beide Teil der Identität. Probieren Sie das passende Stangenprofil und die entsprechende Richtung aus.
Gestreutes Mini-Mesh-Gitter oder abgedeckte Baugruppe
Feine Öffnungen oder eine durchgängigere Oberseite ergänzen die Oberflächengenehmigung um Entwässerungs-, Fugen-, Gewichts- und Kantenfragen.
Zulassungsanatomie
Felder für einen Mustergenehmigungsdatensatz für gestreute Gitterroste
| Genehmigungsfeld | Was soll aufgezeichnet werden? | Warum es die Oberflächenausführung kontrolliert |
|---|---|---|
| Proben-ID | Eindeutige Kennung, Genehmigungsdatum und gespeicherter Standort | Verhindert, dass ein unbeschriftetes Musterstück zur Referenz wird |
| Bestellidentität | Artikel-ID und Zeichnungsrevision | Verbindet die Probe mit dem Liefergegenstand |
| Substrat | Produkttyp, Tiefe, Maschen- oder Stabprofil und Lagerrichtung | Eine Fläche kann nicht auf eine andere Konstruktion übertragen werden |
| Harz und Farbe | Harzqualität, Farbreferenz und alle UV-Anforderungen | Aussehen und Exposition sind Teil der Probenidentität |
| Oberflächenprozess | Geformtes, integriertes Korn, gebundenes Korn oder ein anderes vereinbartes Verfahren | Bestimmt Werkzeuge, Aushärtung, Reparatur und Inspektion |
| Besandungsreferenz | Kornart und -sorte sowie Verteilung und Aussehen wurden bestätigt | „Besandung“ allein beschreibt das angebotene Oberteil nicht |
| Abdeckungsbeobachtung | Überprüfte Flächen, kahle Zonen, überschüssiges Getreide, loses Getreide und Standort | Zeichnet die Wiederholbarkeit auf, ohne einen universellen Schwellenwert zu erfinden |
| Betrachtungszustand | Lichtquelle, Winkel, Entfernung und Oberflächenbeschaffenheit | Macht den Vergleich wiederholbar |
| Probenahmeplan | Los, Charge, Menge, Prüfhäufigkeit und Nachprüfregel | Definiert, wie eine genehmigte Probe die Produktion steuert |
| Kanten- und Reparaturumfang | Schnittkanten, lokale Ausbesserung, Reparaturzone und Nachprüfmethode | Verhindert, dass eine zugelassene Platte eine unbehandelte Kante verdeckt |
| Anordnung | Akzeptieren, reparieren, zurückhalten oder ablehnen, mit zuständiger Stelle-, Datums- und Schließungsnachweisen | Hält die Entscheidung nach der Diskussion nachvollziehbar |
Akzeptanzgrenze
Was ein visueller Zielrekord beweisen kann und was nicht

Eine Stichprobe steuert einen Vergleich, keine Leistungsklasse
Die gleiche sichtbare Textur kann unterschiedlich oder gar nicht getestet werden. Bewahren Sie die Musterfreigabe getrennt vom Belegbericht auf.
Die Berichterstattung erfordert eine definierte Beobachtung
Beleuchtung, Winkel, Entfernung und die untersuchten Bereiche sollten aufgezeichnet werden, damit ein anderer Prüfer die Prüfung wiederholen kann.
Farbe und Textur variieren bei unterschiedlichem Licht
Eine Draufsicht an einem Ort kann kahle Bereiche oder Farbabweichungen verbergen. Verwenden Sie konsistente Vorder-, Schräg- und Kantenansichten.
Ein reparierter Bereich benötigt einen eigenen Datensatz
Durch die lokale Nachbearbeitung kann das Erscheinungsbild wiederhergestellt werden, ohne dass der ursprüngliche Prozess oder die ursprüngliche Leistung nachgewiesen werden muss. Notieren Sie die Reparatur und deren erneute Überprüfung.
Sieben-Schritte-Datensatz
So genehmigen Sie ein Muster einer gestreuten Gitterrostoberfläche
Zeichnen Sie Wasser, Öl, Rückstände, Gefälle, Verkehr, Reinigungsmethode und alle gemessenen Leistungsanforderungen auf.
Erfassen Sie Produkttyp, Tiefe, Maschen- oder Stabprofil, Tragrichtung, Harz und Farbe.
Benennen Sie den Prozess, die Körnungsreferenz, sofern bestätigt, den Ober- und Kantenumfang und die geplante Reparaturmethode.
Erfassen Sie Probenursprung, Abmessungen, Ober-, Schräg- und Kantenfotos, Beleuchtung und die zuständigen Genehmiger.
Wählen Sie die Betrachtungsmethode, die zu prüfenden Bereiche, die Abdeckungsbeobachtungen, die Häufigkeit der Probenentnahme und die Dispositionskategorien vor der Produktion.
Erfassen Sie die Chargen- und Plattenidentität, die Position und Größe der Lücken sowie die jede Lücke zugewiesenen Maßnahmen.
Notieren Sie die Korrektur, das Ergebnis der erneuten Prüfung, die zuständige Stelle, das Datum und die Nichtkonformität oder melden Sie die Referenz.
Vor der Veröffentlichung
Checkliste für die Inspektion von Gitteroberflächen
- Betriebsbedingung definiert — Der Grund für die Endbearbeitung hängt mit der tatsächlichen Geh- und Reinigungsumgebung zusammen.
- Substratreihe behoben — Produkttyp, Tiefe, Maschen- oder Stabprofil und -richtung sind bekannt.
- Harz und Farbe benannt — Die Anforderungen an Exposition und Aussehen werden erfasst.
- Oberflächenprozess benannt — Der Prozess und der Reparaturweg verbergen sich nicht hinter dem Wort „gestreut“.
- Körnungsreferenz aufgezeichnet — Die bestätigten Kornbezugs- und Aussehensanforderungen werden niedergeschrieben.
- Physische Probe einbehalten — Die Probe wird identifiziert, soweit möglich versiegelt und von beiden Parteien aufbewahrt.
- Ansichtsmethode vereinbart — Licht, Winkel, Abstand und Inspektionsbereich sind wiederholbar.
- Ober- und Randbereich inklusive — Die Genehmigung umfasst fertige Schnittflächen, Ausbesserungen und örtliche Reparaturen.
- Abdeckungslücken haben eine Disposition — Für jede sichtbare Nichtkonformität gibt es eine zuständige Stelle, eine Aktion und eine Nachprüfung.
- Häufigkeit der Probenahme vereinbart — Geben Sie an, wie viele Stücke oder Chargen mit der beibehaltenen Referenz verglichen werden und wann eine Sperre erhoben wird.
- Belegbeweis separat geprüft — Prüfmethode, Probenausrichtung, Neigungsrichtung, Kontamination, Schuhwerk, Klasse und Berichtsanwendbarkeit werden bei Bedarf bestätigt.
Die Körnungsabdeckung sollte gegen etwas Physisches und Wiederholbares geprüft werden. Ein Wort wie „gestreut“ definiert nicht den Untergrund, die Körnungsverteilung, die Farbe, das Aussehen der Schnittkante oder den Nachweis der Rutschleistung. Ein Fertigmuster ist nützlich, wenn es mit der genauen Platte und dem genauen Prozess verknüpft ist, einheitlich betrachtet wird, von beiden Parteien aufbewahrt und in die Produktionskontrolle übernommen wird.
Diese Seite konzentriert sich auf den Auftrittskontrolldatensatz. Die Spezifikationsseite für gestreute GFK-Gitter kümmert sich um die umfassenderen Beschaffungsoptionen. Der Leitfaden zu Oberflächenoptionen vergleicht konkave, gekörnte, abgedeckte und andere Oberflächenarten. Die physische Probe wird zur Referenz, die diese Beschreibungen in der Endbearbeitung messbar macht.

Ein fertiges Muster ist eine Kontrolle, keine Dekoration
Ein Foto ist für ein Angebot hilfreich, aber keine ideale Produktionsreferenz für die Textur. Beleuchtung, Kamerawinkel, Farbbalance, Bildschirmkalibrierung und Auflösung können dazu führen, dass zwei verschiedene Oberflächen ähnlich aussehen. Mit einem physischen Musterstück können Käufer und Hersteller die Obermaterialbeschaffenheit, Farbe und Schnittkante unter gleichen Bedingungen vergleichen.
Die Stichprobe muss nicht groß sein, aber identifizierbar. Notieren Sie Bestellartikel, Zeichnungsrevision, Produkttyp, Tiefe, Maschen- oder Stabprofil, Lagerrichtung, Harz, Farbe, Oberflächenbehandlung und die bestätigte Körnungsreferenz. Ohne diese Angaben kann ein loses rotes Musterstück dem Werk nicht zeigen, welche grüne gegossene Platte oder pultrudierte Oberfläche es repräsentieren soll.
Qualitätsdiskussion von RaxPanel (auf Englisch) empfiehlt, ein Produktionsmuster zu erstellen und auf eine gleichmäßige Körnung zu achten, anstatt eine strukturierte Oberfläche zu akzeptieren. Wir sind mit dem Kontrollprinzip einverstanden. Wir verwandeln seine visuellen Phrasen nicht in eine universelle numerische Akzeptanzschwelle. Der Käufer und der Lieferant sollten den Inspektionsbereich, die Beleuchtung, den Abstand und die Maßnahmen für eine örtliche freie Zone festlegen.

Die Probe muss das Substrat und den Prozess darstellen
Eine Oberflächenprobe, die mit einem anderen Netz, einer anderen Tiefe, einem anderen Harz oder einer anderen Herstellungsroute erstellt wurde, kontrolliert das Falsche. Wenn ein Verfahren mit gebundenem Korn vorgeschlagen wird, sollte das Muster dieses Verfahren, seine Aushärtung und seine fertige Schnittkante darstellen. Wird bei der Formgebung Körnung eingearbeitet, gehören Substrat und Formgeometrie zur Referenz. Wenn das Produkt pultrudiert ist, sollte das Muster das passende Richtungsstabprofil aufweisen.
Die gleiche Regel gilt für Mini-Mesh- und abgedeckte Baugruppen. Die Oberfläche kann von oben ähnlich aussehen, während das untere Netz, die Entwässerungsstrecke, die Abdeckungsfuge, die Masse und die Kantenbehandlung unterschiedlich sind. Die Probe sollte die Oberfläche sowie die Schnittstellen umfassen, die die Akzeptanz beeinflussen.
Notieren Sie, wie und wann die Probe hergestellt wurde. Ein handnachbearbeitetes Vorführmuster kann nur dann Maßstab für die Produktionsplatte werden, wenn diese Handarbeit tatsächlich Teil des angebotenen Verfahrens ist. Die Beispielanleitung für gegossene Gitter und Spezifikationsdatenblattseite sorgen für die Produktidentität rund um die Oberflächenausführung.
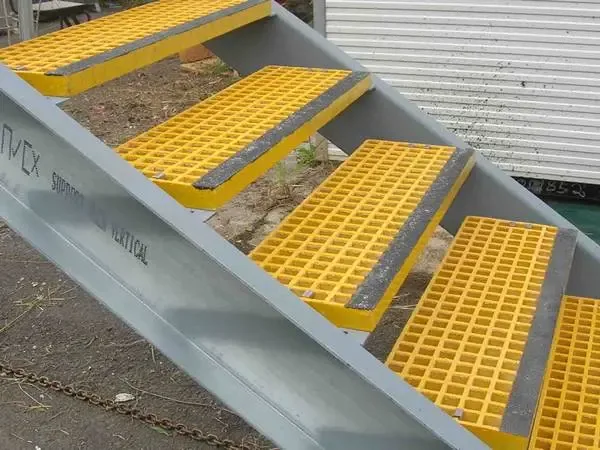
Körnungsabdeckung aufzeichnen, ohne eine universelle Grenze zu erfinden
„Abdeckung“ klingt objektiv, aber das Ergebnis hängt davon ab, wie die Oberfläche betrachtet wird. Eine Draufsicht kann Farbe und breite kahle Zonen zeigen. Eine schräge Betrachtung kann Textur und lose Maserung erkennen. Eine genaue Betrachtung kann mit einer lokalen Reparatur verglichen werden. Zeichnen Sie alle drei Punkte auf, wenn sie relevant sind, anstatt den Winkel zu wählen, der die Oberfläche am besten aussehen lässt.
Im Abnahmeprotokoll sind Beleuchtung, Entfernung und untersuchte Flächen anzugeben. Wenn das Projekt einen Schwellenwert für eine freie Zone oder einen Abdeckungsprozentsatz erfordert, definieren Sie vor der Produktion die Messmethode und die Akzeptanzregel. Ein angezeichnetes Vergrößerungsgitter, ein kalibrierter Bildbereich oder eine Labormethode können nützlich sein, die Methode muss jedoch Teil der Vereinbarung sein. Eine zufällige prozentuale Schätzung anhand eines Telefonfotos ist keine kontrollierte Messung.
Die gleiche Vorsicht gilt für Vergleichsartikel, die willkürliche visuelle Ablehnungsdimensionen veröffentlichen. Ein Projekt kann eine Fehlerkarte und Größenbeschränkungen vereinbaren, diese Zahlen müssen jedoch aus der Anforderung, einem relevanten Standard oder einem vereinbarten Musterprotokoll stammen. Sie können nicht als universeller GFK-Gitter-Akzeptanzstandard dargestellt werden, wenn die Quelle keinen solchen festlegt.
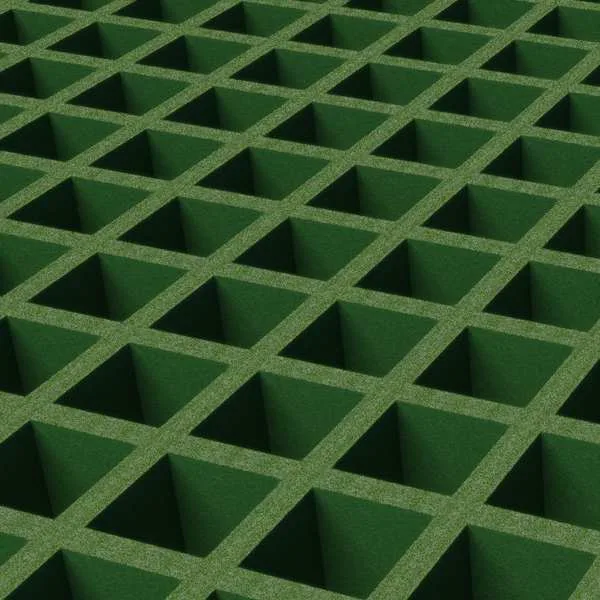
Definieren Sie den Produktionsstichprobenplan vor Beginn der Inspektion
Eine Rückstellprobe hat keine Auswirkung, wenn die Produktionsstichprobe nicht definiert ist. Im Auftrag oder Prüfplan sollte angegeben werden, ob der Vergleich nach Charge, Schicht, Paket oder einer anderen projektspezifischen Einheit erfolgt; wie viele fertige Stücke werden geprüft; Wer führt den Vergleich durch? und was passiert, wenn eine Lücke gefunden wird.
Erfassen Sie die Los- oder Chargengröße, die geprüfte Menge und die von der Nichtkonformität betroffene Menge. Ein kleiner sichtbarer Fleck kann dazu führen, dass weitere Teile derselben Charge überprüft werden, nur die betroffenen Teile zurückgestellt werden oder die Charge abgelehnt wird. Diese Maßnahmen sind projektspezifisch, der Entscheidungspfad sollte jedoch vor Produktionsbeginn festgelegt werden.
Bewahren Sie bei Nachbestellungen das genehmigte Muster, seine Kennung und die Aufzeichnungen der vorherigen Inspektion zusammen auf. Wenn sich Farbe, Harz, Oberflächenverfahren oder Herstellungsmethode ändern, ist die alte Referenz möglicherweise nicht mehr repräsentativ. Das Farb- und Texturanleitung zur Nachbestellung erklärt, wie die Übereinstimmung wiederhergestellt wird.
Farbe, Schnittkanten und lokale Reparatur benötigen die gleiche Referenz
Die Farbe sollte unter einem bestimmten Licht verglichen werden, anstatt zwei Fotos auf verschiedenen Bildschirmen zu beurteilen. Notieren Sie die Farbreferenz und ob die Probe eine Produktionscharge oder einen Kontrollstandard für Nachbestellungen darstellt. UV-Einstrahlung, Reinigung und Oberflächenstruktur können das erwartete Erscheinungsbild im Laufe der Nutzungsdauer verändern, daher sollte beim Projekt zwischen der Erstabnahme und dem Wartungszustand unterschieden werden.
Schnittkanten gehören zur Oberflächenausführung. Ein werkseitig zugeschnittenes Stück kann den Untergrund freilegen und erfordert möglicherweise eine Kantenversiegelung oder eine andere vereinbarte Behandlung. Die Probe sollte zeigen, ob die Oberseite über die Kante hinausgeht, am Schnitt endet oder lokal repariert ist. Wenn eine Reparatur zulässig ist, notieren Sie den Ort, die Materialien und die Methode und überprüfen Sie sie erneut.
Der Produktionsvergleich folgt dem gleichen Weg: genehmigtes Muster, tatsächliche Auftragscharge, die vereinbarten Ansichten, die beobachtete Lücke, dann akzeptieren, reparieren, zurückhalten oder ablehnen. Ein verbales „es sieht genauso aus“ schließt nichts aus. In der Aufzeichnung sollten für jede Lücke eine zuständige Stelle und ein Datum angegeben werden.
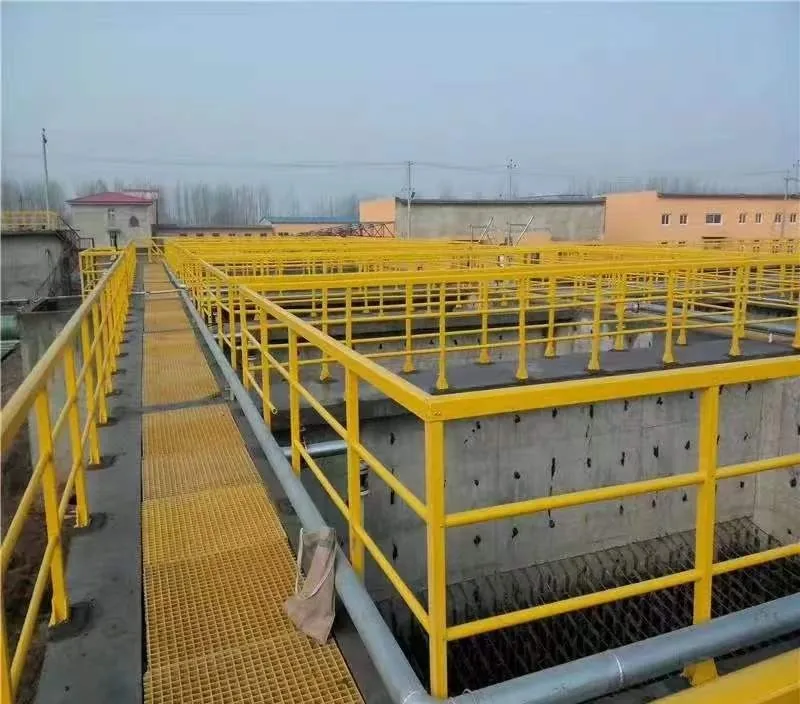
Halten Sie die Rutschprüfung getrennt von der Endprobe ab
Die Rutschleistung ist eine gemessene Aussage. Bei einem Test kann eine Rampe, ein Pendel, ein Tribometer oder eine andere Methode verwendet werden, das Ergebnis hängt jedoch von der genannten Probe, dem Kontaminationszustand, dem Schuhwerk, der Oberflächenvorbereitung und der Standardausgabe ab. Eine Klassifizierung nach DIN 51130 beschreibt beispielsweise einen Schiefe-Ebene-Test und ein Klassenergebnis. Es ist keine allgemeingültige Aussage, dass jede geriebene Platte bei jedem Einsatz rutschfest ist.
Bei einem gerichteten Produkt ist die Probenausrichtung wichtig. Notieren Sie, ob der Testpfad entlang oder quer zu den Stäben verläuft, welche Reihe und Oberfläche getestet wurde, die Neigungsrichtung und alle in der Probe enthaltenen Verbindungen oder Kanten. Ein vom verlegten Streifen abweichender Probeschnitt kann Hinweise auf eine falsche Laufrichtung liefern.
M.M. Testseite von S.r.l (auf Englisch) trennt Rutschhemmung von Brandverhalten, elektrischen Eigenschaften, Alterung und anderen Tests. Außerdem werden Prozeduren und daraus resultierende Klassen benannt. Das ist ein nützliches Vergleichsmodell: Jeder Leistungsanspruch hat seinen eigenen Beweisgegenstand. Ein visuelles Muster kann dem Prüfbericht beiliegen, ersetzt diesen jedoch nicht.
Wenn in einem Projekt eine Rutschklasse genannt wird, notieren Sie den genauen Standard, die Auflage, die Probe, den Oberflächenprozess, die Probenausrichtung, den Testpfad und die Neigungsrichtung, den Schadstoff, das Schuhwerk, die Klasse oder den Schwellenwert und das ausstellende Labor. Der Leitfaden zur Anwendbarkeit von Testberichten und Lastprüfbericht-Leseseite wenden die gleiche konsequente Abgleichmethode auf andere Beweistypen an.
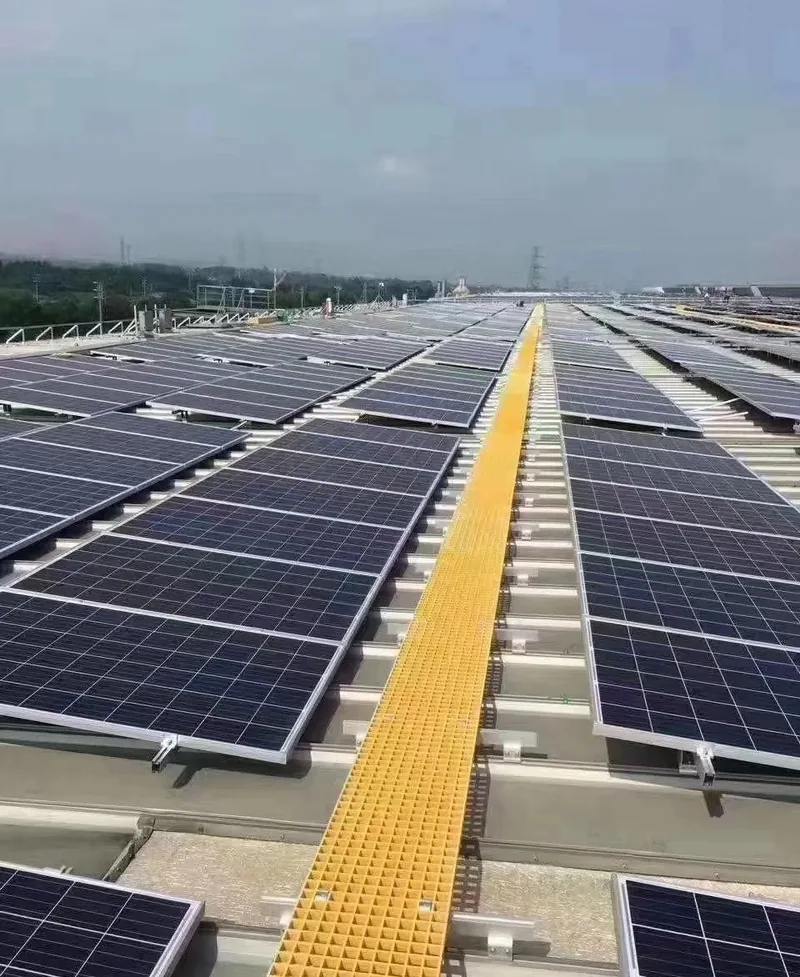
Was wir aus den wichtigsten Vergleichsquellen gelernt haben
Das nützliche Vergleichsmuster ist keine längere Liste von Ausführungen. Es ist die Trennung der Nachweise. M.M. benennt die Eigenschaft und Methode. RaxPanel verbindet ein Produktionsmuster mit späteren Qualitätsprüfungen. ZeAllgrates Feldakzeptanzartikel (auf Englisch) trennt Eingangskontrolle, Montagekontrolle, Mängelbeseitigung und Dokumentation. Es zeigt auch, warum Lieferanten eine Aufzeichnung statt einer mündlichen Genehmigung benötigen.
Wir fassen diese Erkenntnisse in einem werkseitigen Datensatz zusammen: Substrat, Probenidentität, Betrachtungsmethode, Abdeckungsbeobachtungen, Farb- und Kantennachweise, Produktionsvergleich und Abschluss. Dieser Datensatz ist für einen Käufer nützlicher, da er von einem anderen Prüfer wiederholt und in einer späteren Charge verwendet werden kann.
Es verhindert auch eine Überforderung. Die Vergleichsquellen sind sich über einige numerische Fehlerschwellen nicht einig und einige machen allgemeine Rutschschutz-Aussagen. Wir wiederholen diese Zahlen nicht ohne einen Kontrollstandard. Unser Ansatz besteht darin, die Entscheidungsstruktur aufzuzeigen und vom Projekt die Definition jeglicher numerischer Erscheinungs- oder Leistungsgrenzen zu verlangen.
Unsere Werksansicht: Machen Sie die Oberfläche kontrollierbar
Unser Praxistest beginnt mit der genauen Platte und dem tatsächlichen Wartungszustand. Wir benötigen dann den Oberflächenprozess, die Farbe und eine eventuell bestätigte Körnungsreferenz, bevor ein Muster als repräsentativ betrachtet werden kann. Ein ohne diese Informationen angefertigtes Muster kann zwar attraktiv, aber für die Produktion nicht hilfreich sein.
Bei der Endkontrolle sollten die genehmigte Referenz und das Produktionsstück im gleichen Zustand betrachtet werden. Jede Lücke sollte im Kontext fotografiert, einem Ort zugeordnet und mit der vereinbarten Regel verglichen werden. Wenn eine lokale Korrektur vorgeschlagen wird, zeichnen wir auf, was korrigiert wurde, und überprüfen es erneut, anstatt das Problem nur durch bloßes Erscheinen zu schließen.
Der CSV-Datensatz hält diese Felder zusammen. Es kann der Ausschreibung, der Mustergenehmigung, der Produktionsinspektion und dem Empfangsprotokoll beiliegen. Es wird keine Rutschklasse zertifiziert. Wenn ein Kurs erforderlich ist, sind weiterhin ein passender Test und ein entsprechender Bericht erforderlich.
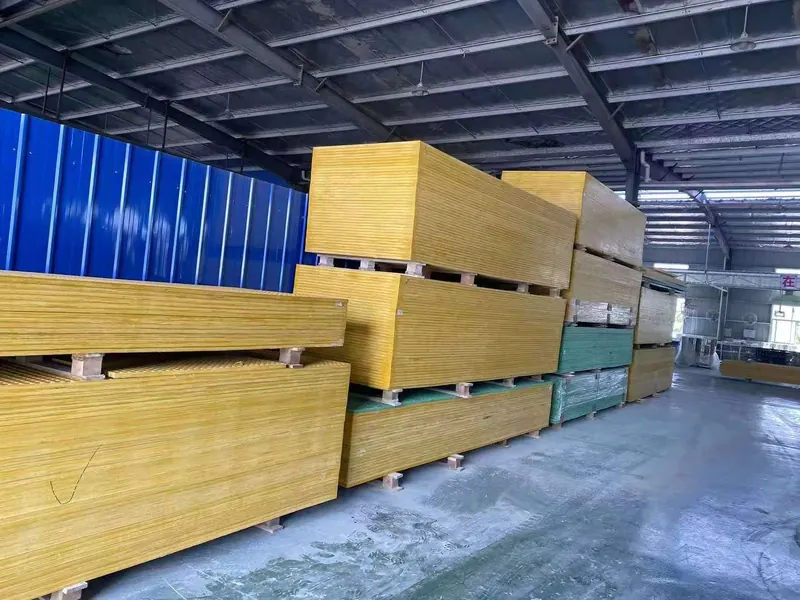
Definieren Sie die Probenahmeroute
Fordern Sie eine Musterprüfung der physischen Oberfläche an
- Senden oder fordern Sie eine physische Probe an
- Nennen Sie den nassen oder öligen Zustand
- Bewahren Sie die Belege für den Rutschtest getrennt auf
Beispielfragen zur Körnungsabdeckung und Endbearbeitung
Was ist die Kornabdeckung bei GFK-Gitterrosten?
Ist eine gestreute Probe ein Nachweis für die Rutschfestigkeit?
Sollte das freigegebene Muster eine Schnittkante enthalten?
Kann ein Foto ein Rückstellmuster ersetzen?
Wie oft sollte die Produktion mit dem freigegebenen Muster verglichen werden?
Was passiert, wenn die Produktion nicht mit dem genehmigten Muster übereinstimmt?
Beweist die visuelle Akzeptanz die strukturelle Leistungsfähigkeit?
Dieser Inhalt wurde vom Technik- und Produktionsteam von Dengtai Industry anhand der Projektbedingungen, der verfügbaren Produktdaten und der geltenden Unterlagen erstellt und geprüft. Grenzen, die eine Bemessung, Prüfung oder Freigabe erfordern, sind im Inhalt angegeben. Content last checked: